detector de rayos X para la industria alimentaria
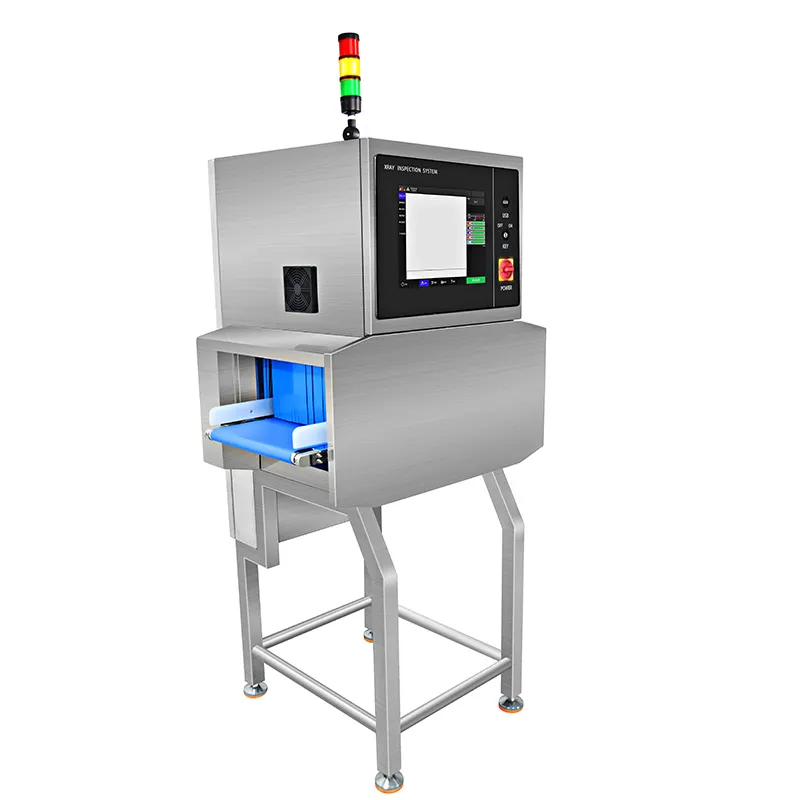
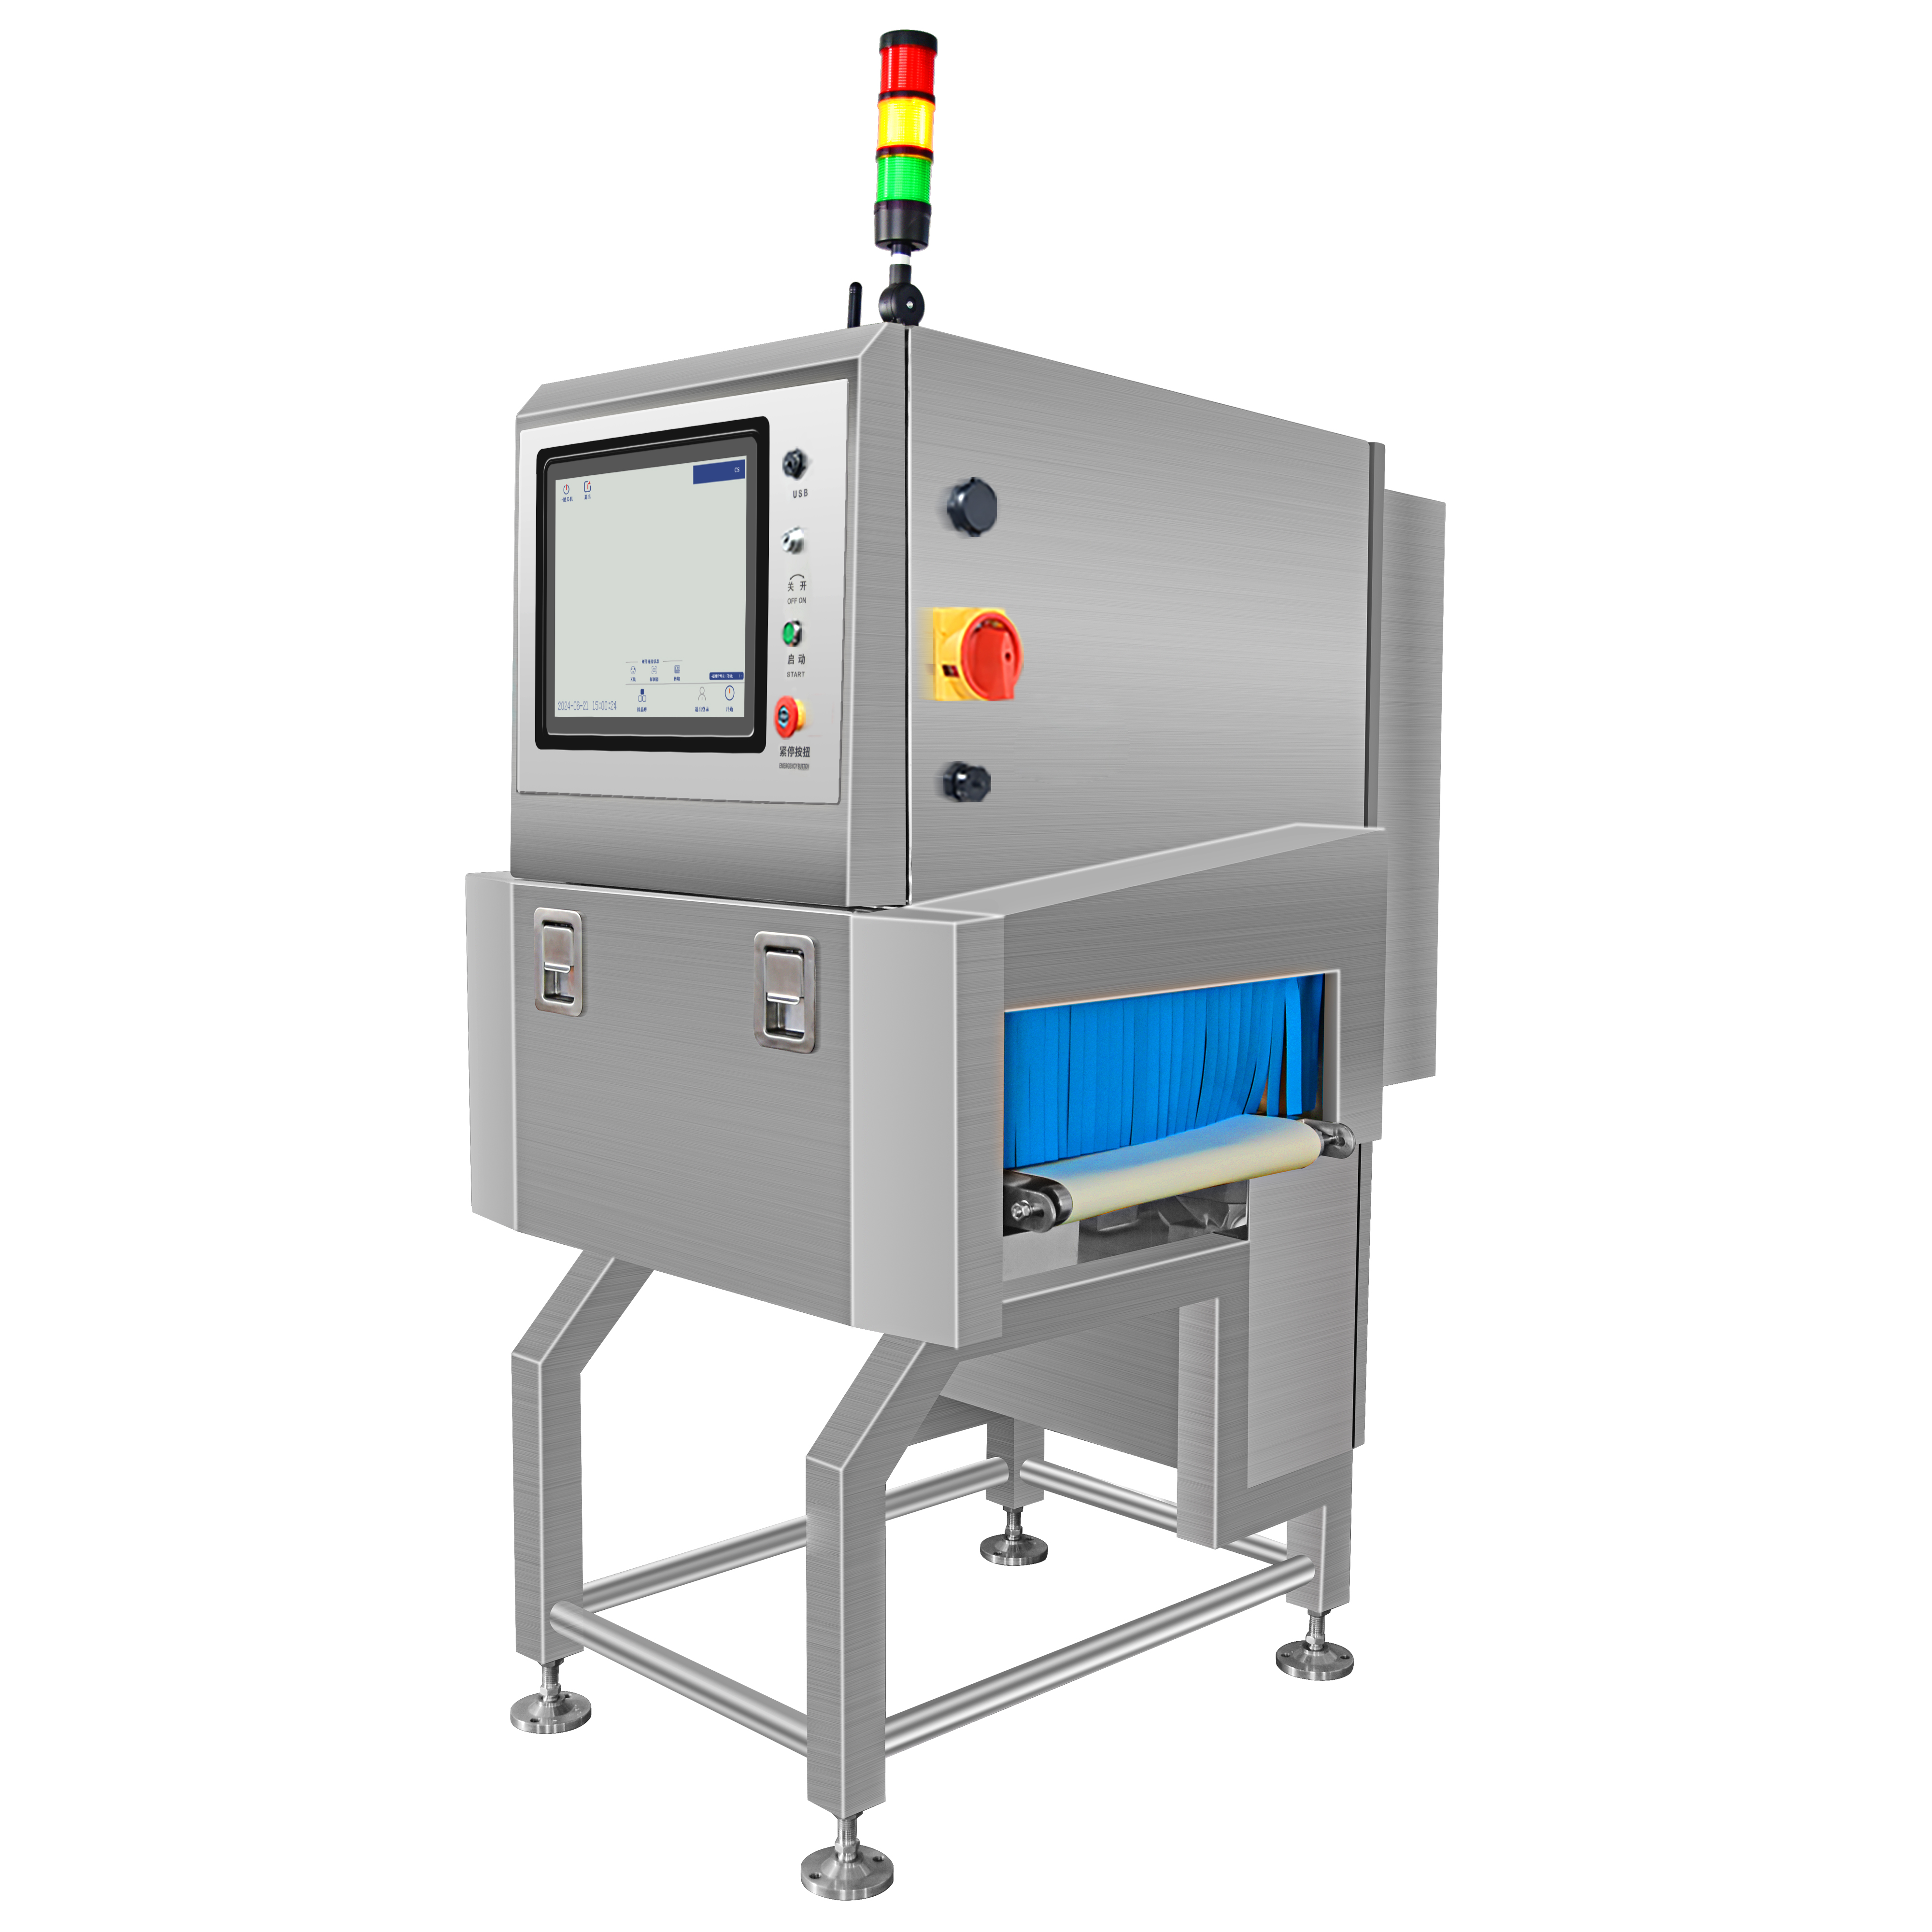
El sector de los detectores de rayos X para la industria alimentaria representa un segmento fundamental en la seguridad alimentaria y la garantía de calidad modernas. La tecnología de detección por rayos X ha revolucionado la forma en que los fabricantes aseguran la integridad de los productos durante todo el proceso de producción y empaque. Este sector emplea sistemas avanzados de imagen que escanean productos alimentarios en busca de contaminantes, objetos extraños y defectos de calidad que la inspección humana no puede detectar. Estos sistemas sofisticados utilizan radiación electromagnética para atravesar empaques y materiales alimentarios, generando imágenes detalladas que revelan anomalías internas y externas. La tecnología del sector de los detectores de rayos X para la industria alimentaria identifica fragmentos metálicos, astillas de vidrio, partículas de piedra, trozos de hueso y otros materiales peligrosos que podrían comprometer la seguridad del consumidor. Los equipos modernos de este sector operan con una precisión notable, detectando objetos tan pequeños como 0,5 milímetros de diámetro. Entre sus características tecnológicas clave se incluyen el procesamiento de imágenes en tiempo real, sistemas automatizados de rechazo y capacidades completas de registro de datos. El sector de los detectores de rayos X para la industria alimentaria se integra sin problemas con las líneas de producción existentes, manteniendo un caudal constante mientras realiza inspecciones rigurosas. Sus aplicaciones abarcan diversos sectores alimentarios, como productos de panadería, carnes procesadas, mariscos, productos lácteos, aperitivos y comidas preparadas. Este sector garantiza el cumplimiento de las normas internacionales de seguridad alimentaria y los requisitos reglamentarios. Dichos sistemas proporcionan a los fabricantes datos estadísticos, análisis de tendencias y métricas de calidad que impulsan la mejora continua. Las interfaces de software avanzadas permiten a los operadores ajustar los niveles de sensibilidad y personalizar los parámetros de inspección según los requisitos específicos de cada producto.
 EN





 EN LÍNEA