 EN


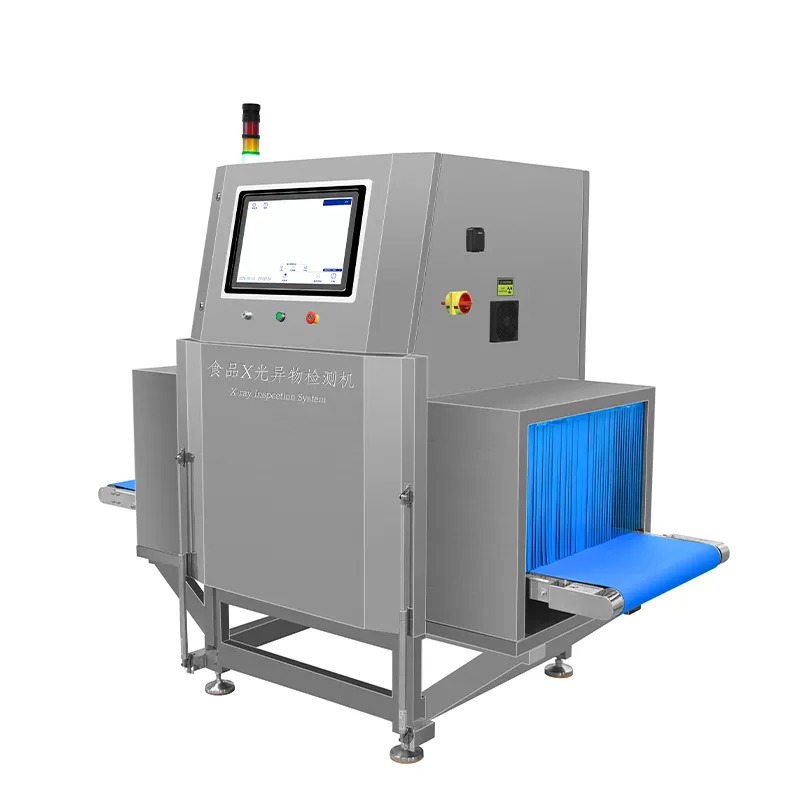
Hermeetilised toidukastid esitavad kvaliteedikontrollile erilise väljakutse. Kui kast on kinnitatud, muutub visuaalne inspektsioon võimatuks, kuid puuduvad komponendid võivad tootmisliinilt läbi libiseda tuvastamata. Tootjad ja toidutöötlemisettevõtted kannavad suurt vastutust, kui kliendid saavad täielikult koostatud tooteid, tooted . A toidu röntgenkontrollisüsteem käib selle kriitilise lüügi üle, läbima hermeetilise pakendiga, et veenduda, et iga komponent on kastis olemas ja õiges asendis.

Küsimus muutub keerukamaks, kui mitu komponenti peab sobima tihedas paagis. Kaante, takistuste või kaitseinsertide asend võib muutuda transpordi või pakkimisprotsesside ajal, jättes tühimikud, kus peaksid olema komponendid. Toidu röntgeniskanner kasutab edasijõudnud pildistustehnoloogiat, et luua kõrglahutusega, reaalajas pilte tihendatud sisust ilma pakendi tihendust rikkumata. See võimalus muudab tootmisjuhtimise aegmahuvaks käsitsi protsessiks automaatseks, usaldusväärseks ohutusinspektsiooniks, mis tuvastab puudused enne toodete jõudmist klientidele.
Nähtamatu komponendi tuvastamise tööpõhimõte
Röntgenpildistustehnoloogia ja komponentide nähtavus
Röntgenteenoloogia läbib täpsusega läbipaistmatuid ja poolläbipaistvaid materjale, mida tavapärased optilised süsteemid ei suuda ületada. Kui toidu röntgeniskanner läbib hermeetiliselt suletud lauda oma tuvastuskambris, läbib elektromagnetkiirgus pakendit ja selle sisu, kus erinevad tihedused neelavad erinevat kogust kiirgust. Komponendid, tühimikud ja võõrkehad loovad detektori massiivis eristatavaid mustreid. Süsteem võrdleb neid mustreid seadistamisel programmeeritud viitemalliga. Kui komponent puudub, erineb pilt oodatavast mallist ning see käivitab kohe hoiatuse ja tagasilükkamise signaali.
Kaasaegsetes röntgenkiirgusega toiduinspektsioonisüsteemides integreeritud saastumise tuvastaja tuvastab samaaegselt võõrkehi, näiteks metallitükid, luutükid, klaasitükid või kivid, mis võivad kinni jääda täidetud ja hermeetiliselt suletud kastidesse. Selle kahekordne funktsionaalsus – komponentide kontroll ja võõrkehade tuvastamine – tähendab, et üksainus toidu röntgenkiirgusega inspektsioonisüsteem teostab kahte olulist ohutusinspektsiooniülesannet paralleelselt. Süsteem töötleb iga kasti millisekundites, võimaldades tootmispeedi sadu ühikut minutis ilma kitsaskohtade tekkega.
Programmeerimine ja algväärtuste viitepõhja loomine
Seadistus algab viitekastiga, milles kõik komponendid on õiges asendis. Röntgeni toiduskanner teeb sellest viitekastist mitu pilti erinevatest nurkadest, kui süsteemil on mitmenurkne võimekus. Tarkvaralised algoritmid loovad baasprofiili, mis määratleb lubatavad kõrvalekalded komponentide suuruses, asendis ja tiheduses. Kui baasparameetrid on kindlaks määratud, aktiveeruvad iga järgmise kasti puhul saasteavastaja ja komponentide tuvastamise algoritmid. Tehnikud saavad reguleerida tundlikkuse läveväärtusi, et arvestada väikest mõõtmete muutust, kuid samas tuvastada tegelikult puuduvaid komponente või vigu, mis kujutavad ohu turvalisuse kontrollile.
Praktilised rakendused toidu- ja jookide tootmisel
Hermeetiliselt suletud kastid ja komponentide mitmekesisus
Hermetiliselt suletud kastid esinevad erinevates tootekategooriates. Toiduvalmistamise anumates peavad olema olemas eraldi ja täielikult täidetud jaotised: tervisliku soosi, valkude ja köögiviljade jaoks. Ravimite ja toitumisalaste lisandite puhul peavad hermetiliselt suletud kastid sisaldama täpselt määratud arvu tablette ning õigeid koostisosasid. Küpsetiste puhul peavad kaheosalises kastis (clamshell) olema kõik lubatud komponendid – mitu küpsetist, soosipott või ülevalt lisatavate koostisosade pakend. Mere- ja lihatooted ning deliartiklid modifitseeritud atmosfääri tingimustes hermetiliselt suletud kastides nõuavad kontrolli, kas portsendajaoturid on pärast sulgemist liikunud või kas mõni komponent puudub. Selleks sobib täiuslikult röntgenkiirte toiduskanner, mis tuvastab komponendid läbi iga hermetiliselt suletud pakendimaterjali ilma materjalide ühilduvuse piiranguteta.
Turvainspektsiooni roll ulatub kaugemale puuduvate komponentide tuvastamisest. Kastid, mis sisaldavad mitmiosaliselt tooteid – näiteks külmkappides säilitatud söögikorrad, millel on eraldi taimne ja valkune osa – saavad kasu sellest, et kontrollitakse, kas ümbrise sees olevad eraldusseinad on endiselt terved. Katkenud eraldussein ei pruugi olla pakendist kohe ilmselge, kuid röntgenpilt näitab seda selgelt. Saastumise tuvastaja kinnitab samaaegselt, et tootmisprotsessi käigus ei ole suletud ruumidesse sattunud võõrkehi. See üldine kvaliteedi kontrolli lähenemisviis kaitseb samaaegselt nii brändi mainet kui ka klientide turvalisust.
Tootmisliini integreerimine ja töövoogude tõhusus
Kaasaegne toidutöötlemine nõuab pidevat läbipõrkumist minimaalsega konveieriliini peatumistega. X-kiirte toiduskanner integreerub sujuvalt olemasolevatesse konveierisüsteemidesse, paiknedes hermeetilise sulgemisjaama ja pakendiala vahel. Tagasi lükatud kastid suunatakse automaatselt määratud kogumispiirkonda kiireks uurimiseks ja uuesti töötlemiseks. X-kiirte toidukontrollisüsteem suhtleb tootmisjuhtimissüsteemidega ning logib iga tuvastusürituse, tagasilükkamise põhjuse ja ajatempli. See andmed võimaldab juhtida põhjuslikku analüüsi, kui ilmnevad tagasilükkamiste klastrid, aitades operaatoreil kindlaks teha, kas probleem põhineb täitmise ühtlasuses, sulgemisrõhul või komponentide tarnijas. Reaalajas ohutuskontrolli tagasiside kiirendab probleemide lahendamist ja vähendab jäätmete osakaalu.
X-kiirte kontrolli peamised eelised käsitsi inspektsiooni ees
Ühtlus, kiirus ja inimteguri elimineerimine
Käsitsi visuaalne kontroll suletud tasside puhul ebaõnnestub põhimõtteliselt, kuna suletud pakend peidab sisu. Isegi röntgenkiirte põhine inspekteerimismeetod aeglustab tootmist oluliselt võrreldes digitaalsete reaalajas süsteemidega. Kaasaegse röntgenkiirte toiduskannerite tehnoloogiat kasutav saastumise tuvastaja kaotab subjektiivse hinnangu. Iga tassi saab identse ja objektiivse analüüsi. Toidu röntgenkiirte inspekteerimissüsteem ei väsita kunagi, ei jäta töölepinguid haiguse tõttu ja ei rakenda erinevate partiide puhul mitte ühtlustatud kriteeriume. Tooteväljatuleku korral üle 200 tassi minutis muutub käsitsi ohutusinspektsioon majanduslikult ja logistiliselt võimatuks. Automaatika tagab püsiva kvaliteedi sõltumata töövahetuse ajast, operaatori kogemustest või tootmisrõhust.
Dokumentatsioon ja jälgitavus on veel üks oluline eelis. Iga tuvastustulemus logitakse automaatselt. Kui kliendi kaebus puuduvast komponendist saabub kuusid hiljem, saavad tootjad pärida täpsed kontrolliandmed, mis tõestavad, et kast oli läbinud oma X-kiirte toiduskanneri kontrolli. See ajalooline andmestik näitab, et on tehtud kõik asjakohased ettemeetmed, ja pakub õiguslikku kaitset. Toitude X-kiirte kontrollisüsteem loob auditeeritava jälje, mida manuaalne kontroll ei suuda tagada – see on oluline nii regulaatorsete nõuete täitmiseks kui ka vastutuse haldamiseks.
Kulude ja Kasu Analüüs ning ROI Kaalutlused
Esialgne kapitaliinvesteering röntgen-toiduinspektsioonisüsteemi sõltub läbilaskevõime nõudmistest ja funktsionaalsuse keerukusest, kuid kuluarvutustes tuleb arvesse võtta ka vältitud kaotusi. Üksainus puuduv komponent, mis põhjustab tarbijale vigastuse või haiguse, käivitab tagasikutsumise kulud, regulaatorilised trahvid ja kaubamärgi kahjustuse, mis on palju suurem kui seadme investeerimiskulud. Saastumise tuvastaja välistab sellised vastutusega seotud olukorrad täielikult. Tootjatel, kes töötleb suuri koguseid hermeetiliselt suletud paakideid, langeb ühe ühiku inspektsioonikulu kümnend- või sajandikute sentide piires, mistõttu muutub automaatne ohutusinspektsioon majanduslikult kohustuslikuks, mitte valikuliseks. Tootmisefektiivsuse kasv automaatselt katkematult toimiva kontrolli tõttu koos jäätmete vähenemisega vähemate valepositiivsete tagasilükkamistega võimaldab tavaliselt tagastada investeeringu 18–36 kuu jooksul, samal ajal kui seade töötab 10–15 aastat.
KKK
Kas röntgentoiduskanner suudab tuvastada kõiki puuduvate komponentide tüüpe?
X-kiirguse toiduskanner suudab hästi tuvastada tahkeid või tihedaid puuduvaid komponente – näiteks tablette, valkude osasid, kastmesid ja kastmete täitmist. Siiski võivad väga madala tihedusega komponendid, mille tihedus on sarnane ümbritseva massiga (näiteks teatud vahtud või modifitseeritud atmosfääri pakendites olevad gaasid), esile kutsuda suuremaid väljakutseid. Saastumiste tuvastamise funktsioon töötab usaldusväärselt metalli, luu ja klaasi saastajate puhul, kuid väga väikeseid või väga madala tihedusega võõrkehi võib järgi jääda. Õige algtaseme programmeerimine ja reaalsete tundlikkust läve kalibreerimine tagavad, et toidu x-kiirguse kontrollisüsteem tuvastab suurima osa puuduvatest komponentidest ja ohutusohutest, mis on seotud iga konkreetse tootega.
Kuidas tagab x-kiirguse toidukontrollisüsteem toiduohutust ilma keemilise saastumiseta?
Röntgenkontroll kasutab iooniseerivat kiirgust, mis läbib tooteid ja pakendusi täielikult ilma jääkide või keemilise saastumiseta. Toiduohutuse kontrollimiseks kasutatavad energiatasemed on range regulatsiooni all, et minimeerida kiirgusdoos, säilitades samas avastustäpsuse. Toidus või pakendis ei jää radioaktiivseid materjale. Saastumise tuvastaja ja toidu röntgenkontrollisüsteem vastavad globaalselt kehtivatele toiduohutusnõuetele, sealhulgas FDA heakskiit toiduga kokkupuutumiseks enamikes jurisdiktsioonides. Protsess on mittesalvestav ja mittekontaktne, mistõttu püsib suletud kastid pärast kontrolli puutumatuna, säilitades pakendi terviklikkuse ja säilivusaegu.
Millist hooldust nõuab röntgentoiduskanner?
Tavaline hooldus röntgenkiirte toiduskanneri jaoks hõlmab regulaarseid kalibreerimiskontrolle pildikvaliteedi ja tuvastustäpsuse kontrollimiseks. Enamik kaasaegseid süsteeme on varustatud enesediagnostika võimetega, mis teavitavad kasutajaid toimimise kõrvalekaldumisest enne katkestuste tekkimist. Komponentide puhastamine ja transpordilindade hooldus tagavad sujuva töö. Aastasüsteemse täieliku ülevaatuse ja toru hoolduse peab tegema kvalifitseeritud tehnik. Saastumise tuvastaja ja detektorite massiivid degradeeruvad aeglaselt aastatepikkuse kasutuse jooksul, kuid kaasaegsed süsteemid pakuvad tavaliselt 10–15 aastat tootlikku teenindust enne oluliste komponentide vahetamist. Regulaarne hooldus tagab toidu röntgenkiirte inspektsioonisüsteemi töö kõrgeima tundlikkuseni ja läbilaskevõimega, säilitades nii ohutusinspektsiooni usaldusväärsuse kui ka investeeringu tagasitulu.