 EN


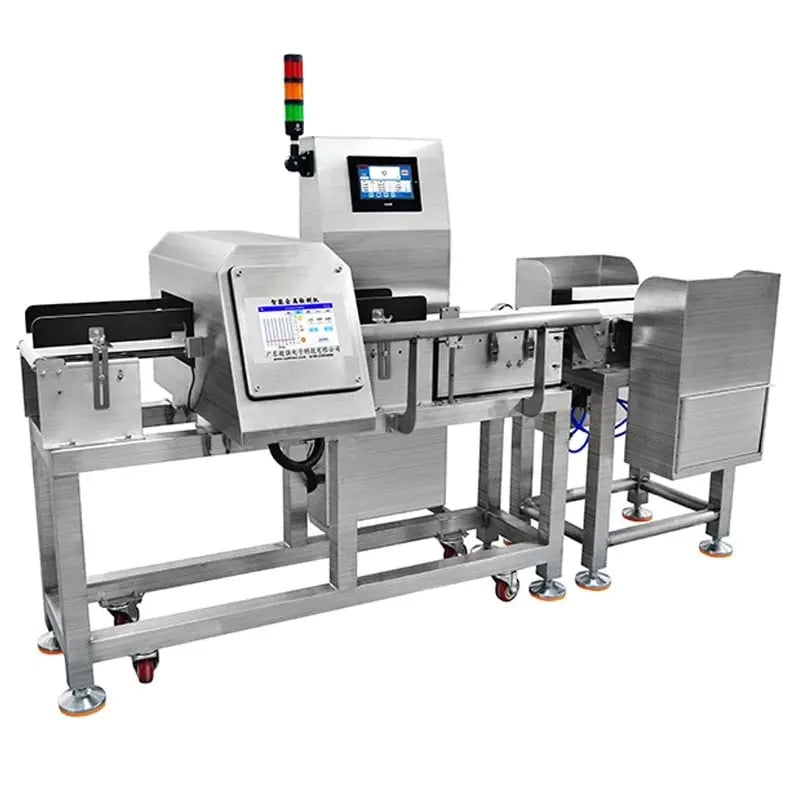
Les installations modernes de fabrication et de transformation alimentaire dépendent d’une intégration fluide entre les systèmes de détection et de rejet pour maintenir la qualité et la sécurité des produits. Un machine détecteur de métaux détecteur de métaux constitue la première ligne de défense essentielle contre la contamination, mais son efficacité est multipliée lorsqu’il est couplé à des volets de tri correctement calibrés. Cette intégration crée un système en boucle fermée dans lequel les contaminants détectés déclenchent immédiatement leur éjection, sans perturber le flux de production ni compromettre le débit.
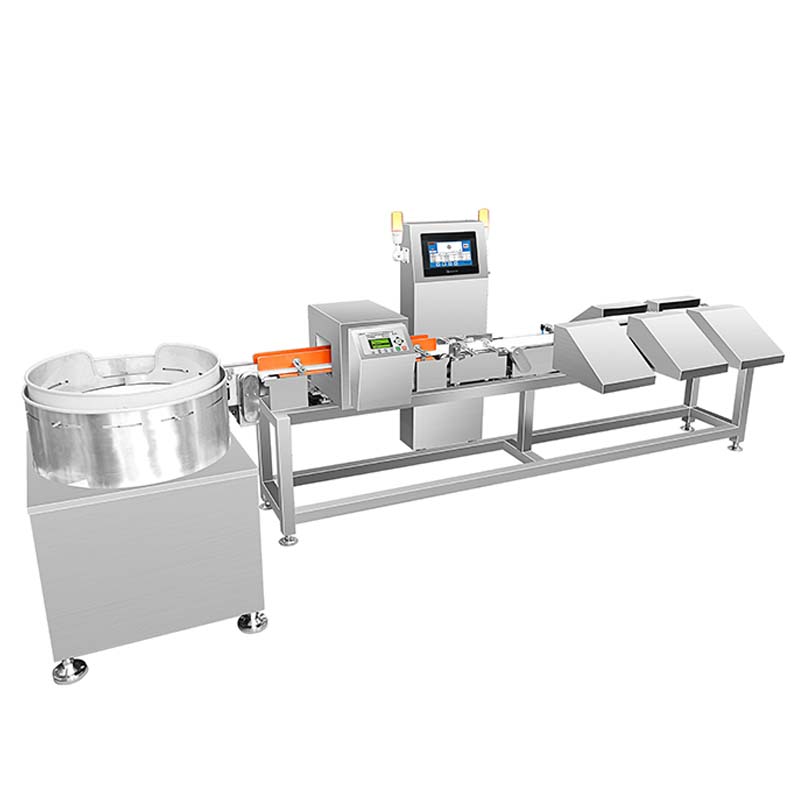
Le lien entre un détecteur de métaux industriel détecteur de métaux et les volets de tri représentent un principe fondamental de l’assurance qualité moderne : la détection seule est incomplète sans capacité de rejet. Lorsque votre détecteur de métaux industriel identifie un matériau étranger, les volets de tri exécutent la décision de rejet, détournant instantanément le produit contaminé produits de la chaîne de production. Ce fonctionnement synchronisé empêche que des produits dangereux ou non conformes n’atteignent les consommateurs, tout en assurant le respect de la réglementation dans les secteurs pharmaceutique, alimentaire, des boissons et de la fabrication.
Comprendre le flux de travail détection-rejet
Comment les détecteurs de métaux déclenchent l’activation des volets de tri
Une machine d’inspection équipée d’une technologie de détection des métaux fonctionne par balayage électromagnétique continu des produits en transit. Lorsqu’un métal ferreux ou non ferreux traverse le champ de détection, le système génère un signal électrique proportionnel à la taille de la contamination et à sa composition matérielle. Ce signal est transmis au module de commande, qui évalue si l’objet détecté dépasse le seuil de rejet que vous avez configuré. Si une contamination est confirmée, le contrôleur envoie immédiatement une impulsion de déclenchement aux volets de tri, leur ordonnant de dévier le produit concerné vers un bac de rejet en quelques millisecondes.
La rapidité de ce cycle de réponse est déterminante pour un contrôle efficace des contaminations. Les systèmes modernes de détecteurs de métaux industriels traitent les séquences de détection à rejet en 50 à 200 millisecondes, garantissant ainsi que les produits contaminés ne progressent jamais en aval. Les volets de tri doivent être mécaniquement réactifs et précisément calibrés afin de saisir systématiquement les produits au moment exact de l’éjection. Des volets lents ou mal alignés créent des lacunes dans votre capacité de rejet, laissant échapper des articles contaminés aux contrôles qualité et permettant qu’ils atteignent les consommateurs finaux, exposant ainsi votre installation à des rappels, à des réclamations de responsabilité et à des dommages à la marque.
Points d’intégration entre les composants du système
Un contrôle efficace de la contamination exige une intégration mécanique et électrique rigoureuse en trois points de contact principaux. Premièrement, l’ouverture du capteur de détection doit être dimensionnée et positionnée de façon à permettre un débit de produit compatible avec la vitesse et la trajectoire que les volets de tri sont capables de gérer. Deuxièmement, la sortie électrique de votre détecteur de métaux doit être connectée à des modules de relais ou à des automates programmables (PLC) qui actionnent les volets de tri pneumatiques ou hydrauliques. Troisièmement, le montage mécanique doit garantir un alignement précis entre la zone d’éjection des volets et la zone de détection, afin que les produits rejetés soient interceptés avant d’atteindre l’étape de traitement suivante.
Le routage des câbles, le conditionnement des signaux et la vérification du temps de réponse constituent l’ossature technique de cette intégration. Des câbles mal blindés ou des signaux de sortie faibles réduisent la fiabilité du déclenchement des volets, entraînant des faux négatifs où la contamination passe inaperçue. À l’inverse, les systèmes conçus avec des chemins de signal redondants, des connexions mises à la terre et des protocoles de synchronisation temporelle assurent des performances constantes, conformément aux exigences des environnements industriels. Lorsque votre machine d’inspection et vos volets de tri fonctionnent comme un système unifié, la maîtrise de la contamination évolue d’un dépannage réactif vers une assurance qualité prévisible et vérifiable.
Concevoir des systèmes efficaces de volets de tri
Spécifications mécaniques pour un rejet fiable
Les volets de tri doivent concilier réactivité et durabilité sur des millions de cycles. Les volets actionnés par pression d’air offrent des temps de réponse rapides, généralement compris entre 40 et 100 millisecondes, ce qui les rend idéaux pour les environnements de production à grande vitesse. Les alternatives hydrauliques fournissent une capacité de force supérieure, adaptée aux produits plus volumineux ou aux matériaux plus denses, mais au détriment d’une certaine rapidité. Le matériau constitutif du volet lui-même doit résister aux chocs répétés provoqués par les produits éjectés, sans se déformer, se fissurer ni former des arêtes tranchantes pouvant endommager les produits. L’acier inoxydable, les composites polymères et les plastiques renforcés sont des choix courants, sélectionnés en fonction du type de produit et de la température de fonctionnement.
Le positionnement des volets de tri par rapport à votre machine détectrice de métaux exige une précision d’ingénierie. Le volet doit pivoter dans le flux de produits au moment exact où une contamination est détectée, puis se retirer rapidement afin de laisser passer normalement les produits exempts de contaminants. Un désalignement supérieur à 10 à 15 millimètres peut entraîner des chocs entre les volets et les produits propres, provoquant des rejets intempestifs qui perturbent la production et gaspillent des stocks. La vérification de l’alignement lors de la mise en service, ainsi que l’étalonnage périodique en fonctionnement, garantissent que votre système de maîtrise des contaminations conserve sa précision conçue dans le temps.
Logique de commande et étalonnage de la réponse
Les logiciels et la logique qui commandent l’activation des volets doivent être aussi sophistiqués que le matériel de détection lui-même. Les systèmes industriels modernes de détecteurs de métaux permettent aux opérateurs de régler les seuils de sensibilité, les fenêtres de détection spécifiques à chaque fréquence et les critères de rejet propres à chaque matériau. Lorsqu’ils sont intégrés à des volets de tri, cette possibilité de configuration s’étend à des retards de rejet ajustables, à une séquence de déclenchement de plusieurs volets pour des scénarios de tri complexes, ainsi qu’à une logique conditionnelle qui ne rejette que certaines catégories de produits ou des plages de dimensions précises. Les logiciels des machines d’inspection permettent également d’enregistrer chaque événement de rejet, créant ainsi une piste d’audit destinée à la conformité réglementaire et à l’analyse d’amélioration des procédés.
Un contrôle efficace de la contamination dépend de l’étalonnage régulier à la fois de la machine détectrice de métaux et du délai de réaction du volet. Les variations saisonnières d’humidité, les fluctuations de température dans les installations de transformation et l’usure mécanique dégradent progressivement les performances du système. Les installations qui procèdent à un réétalonnage mensuel ou trimestriel préservent la précision de détection et la cohérence du délai de réaction du volet, tandis que celles qui adoptent une configuration « installée et oubliée » subissent une dérive des performances. Les fonctions de test automatique intégrées aux machines d’inspection modernes aident les opérateurs à vérifier la fonction de détection sans étalonnage manuel, bien qu’une vérification professionnelle demeure indispensable pour assurer la conformité réglementaire et la gestion des risques.
Applications industrielles et considérations relatives au retour sur investissement
Mise en œuvre sectorielle
Les fabricants d’aliments et de boissons comptent sur des systèmes intégrés de détecteurs de métaux et de trappes de tri pour éviter les rappels de produits et protéger la sécurité des consommateurs. La maîtrise de la contamination dans la production laitière, carnée, boulangère et confiserie empêche les fragments métalliques provenant de l’usure des machines d’atteindre les consommateurs. Les installations pharmaceutiques utilisent des machines d’inspection pour détecter la contamination métallique dans les comprimés, les gélules et les produits injectables, où même des particules microscopiques présentent des risques graves pour la santé. Dans ces secteurs, les agences réglementaires exigent une capacité d’inspection documentée, ce qui rend obligatoire l’emploi d’un détecteur industriel de métaux intégré doté d’une précision éprouvée au niveau du rejet.
Les opérations chimiques, de traitement minéral et de recyclage font face à des profils de contamination différents, mais dépendent toutes, de façon égale, de volets de tri efficaces couplés à des systèmes de détection. Dans les opérations minières, les détecteurs de métaux permettent d’empêcher les débris ferreux d’endommager les équipements en aval. Les installations de recyclage utilisent des détecteurs de métaux pour trier les matériaux avant leur traitement. Dans les opérations d’extrusion et de moulage de plastique, ces détecteurs identifient les inclusions métalliques susceptibles d’affaiblir l’intégrité structurelle des composants finis. Dans toutes ces applications, la machine détectrice de métaux agit comme une porte de contrôle qualité, tandis que les volets de tri appliquent la décision de rejet, protégeant ainsi l’investissement matériel et la réputation du produit.
Analyse coûts-avantages et délais de rentabilisation
L’argument financier en faveur des systèmes intégrés de maîtrise de la contamination repose sur les coûts évités. Un seul rappel de produit peut coûter des centaines de milliers de dollars en logistique, destruction, notification des clients et dommages à la réputation. Des incidents de contamination dans le domaine des dispositifs médicaux ou des produits pharmaceutiques peuvent entraîner une responsabilité juridique s’élevant à plusieurs millions de dollars. Les détecteurs de métaux industriels et les systèmes de tri à volet, dont le prix varie entre 15 000 $ et 100 000 $ selon le débit et le niveau de sophistication, se rentabilisent grâce à la prévention d’un seul incident majeur. Au-delà de la prévention des incidents, les installations bénéficient d’une réduction des déchets liés aux produits rejetés, de moins de réclamations de la part des clients, de primes d’assurance plus basses et d’une meilleure conformité réglementaire.
Les fabricants tirent également un gain d’efficacité opérationnelle des machines d’inspection intégrées. Les volets de tri permettent un débit rapide sans intervention manuelle, ce qui permet aux installations de maintenir une production à grande vitesse tout en appliquant des politiques de tolérance zéro en matière de contamination. L’enregistrement automatisé des données fournit des informations sur les sources de contamination, ce qui permet d’effectuer une analyse de la cause première et d’améliorer les procédés. Sur une période de cinq ans, un système industriel de détection de métaux génère généralement un retour sur investissement équivalant à trois à cinq fois le montant initial, grâce à la prévention combinée des incidents, à la réduction des déchets et aux gains d’efficacité opérationnelle.
FAQ
Une machine détectrice de métaux peut-elle fonctionner sans volets de tri ?
Une machine détectrice de métaux peut fonctionner de manière autonome, avertissant les opérateurs de la contamination détectée par des alarmes sonores ou des indicateurs visuels, mais le tri manuel entraîne des retards, de l’incohérence et des erreurs humaines. Les systèmes intégrés de contrôle de la contamination équipés de volets de tri automatisés éliminent ces limites en rejetant instantanément les produits contaminés, sans nécessiter l’intervention d’un opérateur, garantissant ainsi une assurance qualité fiable dans les environnements de production à grande vitesse.
Quelle maintenance un système intégré d’inspection requiert-il ?
Les calendriers d’entretien pour les systèmes combinés de détecteurs de métaux et de volets de tri comprennent la vérification mensuelle de l’étalonnage, l’inspection mécanique trimestrielle des points de pivotement des volets et des actionneurs, le nettoyage régulier des ouvertures de détection afin d’éviter l’accumulation de résidus de produits, ainsi que la réétalonnage professionnel annuel. De nombreux systèmes industriels modernes de détection de métaux intègrent des autodiagnostic automatisés qui alertent les opérateurs en cas de dérive de performance, déclenchant ainsi un entretien avant toute panne.
Comment le contrôle de la contamination améliore-t-il la conformité réglementaire ?
Les agences de réglementation des secteurs alimentaire, pharmaceutique et des dispositifs médicaux exigent une analyse documentée des dangers et des contrôles préventifs. Une machine d’inspection intégrée dotée d’une détection métallique et d’une capacité de tri vérifiées fournit une preuve documentée que votre installation applique des mesures scientifiquement fondées de maîtrise de la contamination. Les journaux détaillés de rejets générés par votre détecteur métallique industriel constituent des pistes d’audit que les autorités examinent lors des inspections, démontrant ainsi votre engagement envers la sécurité des consommateurs et le respect de la réglementation.