 EN


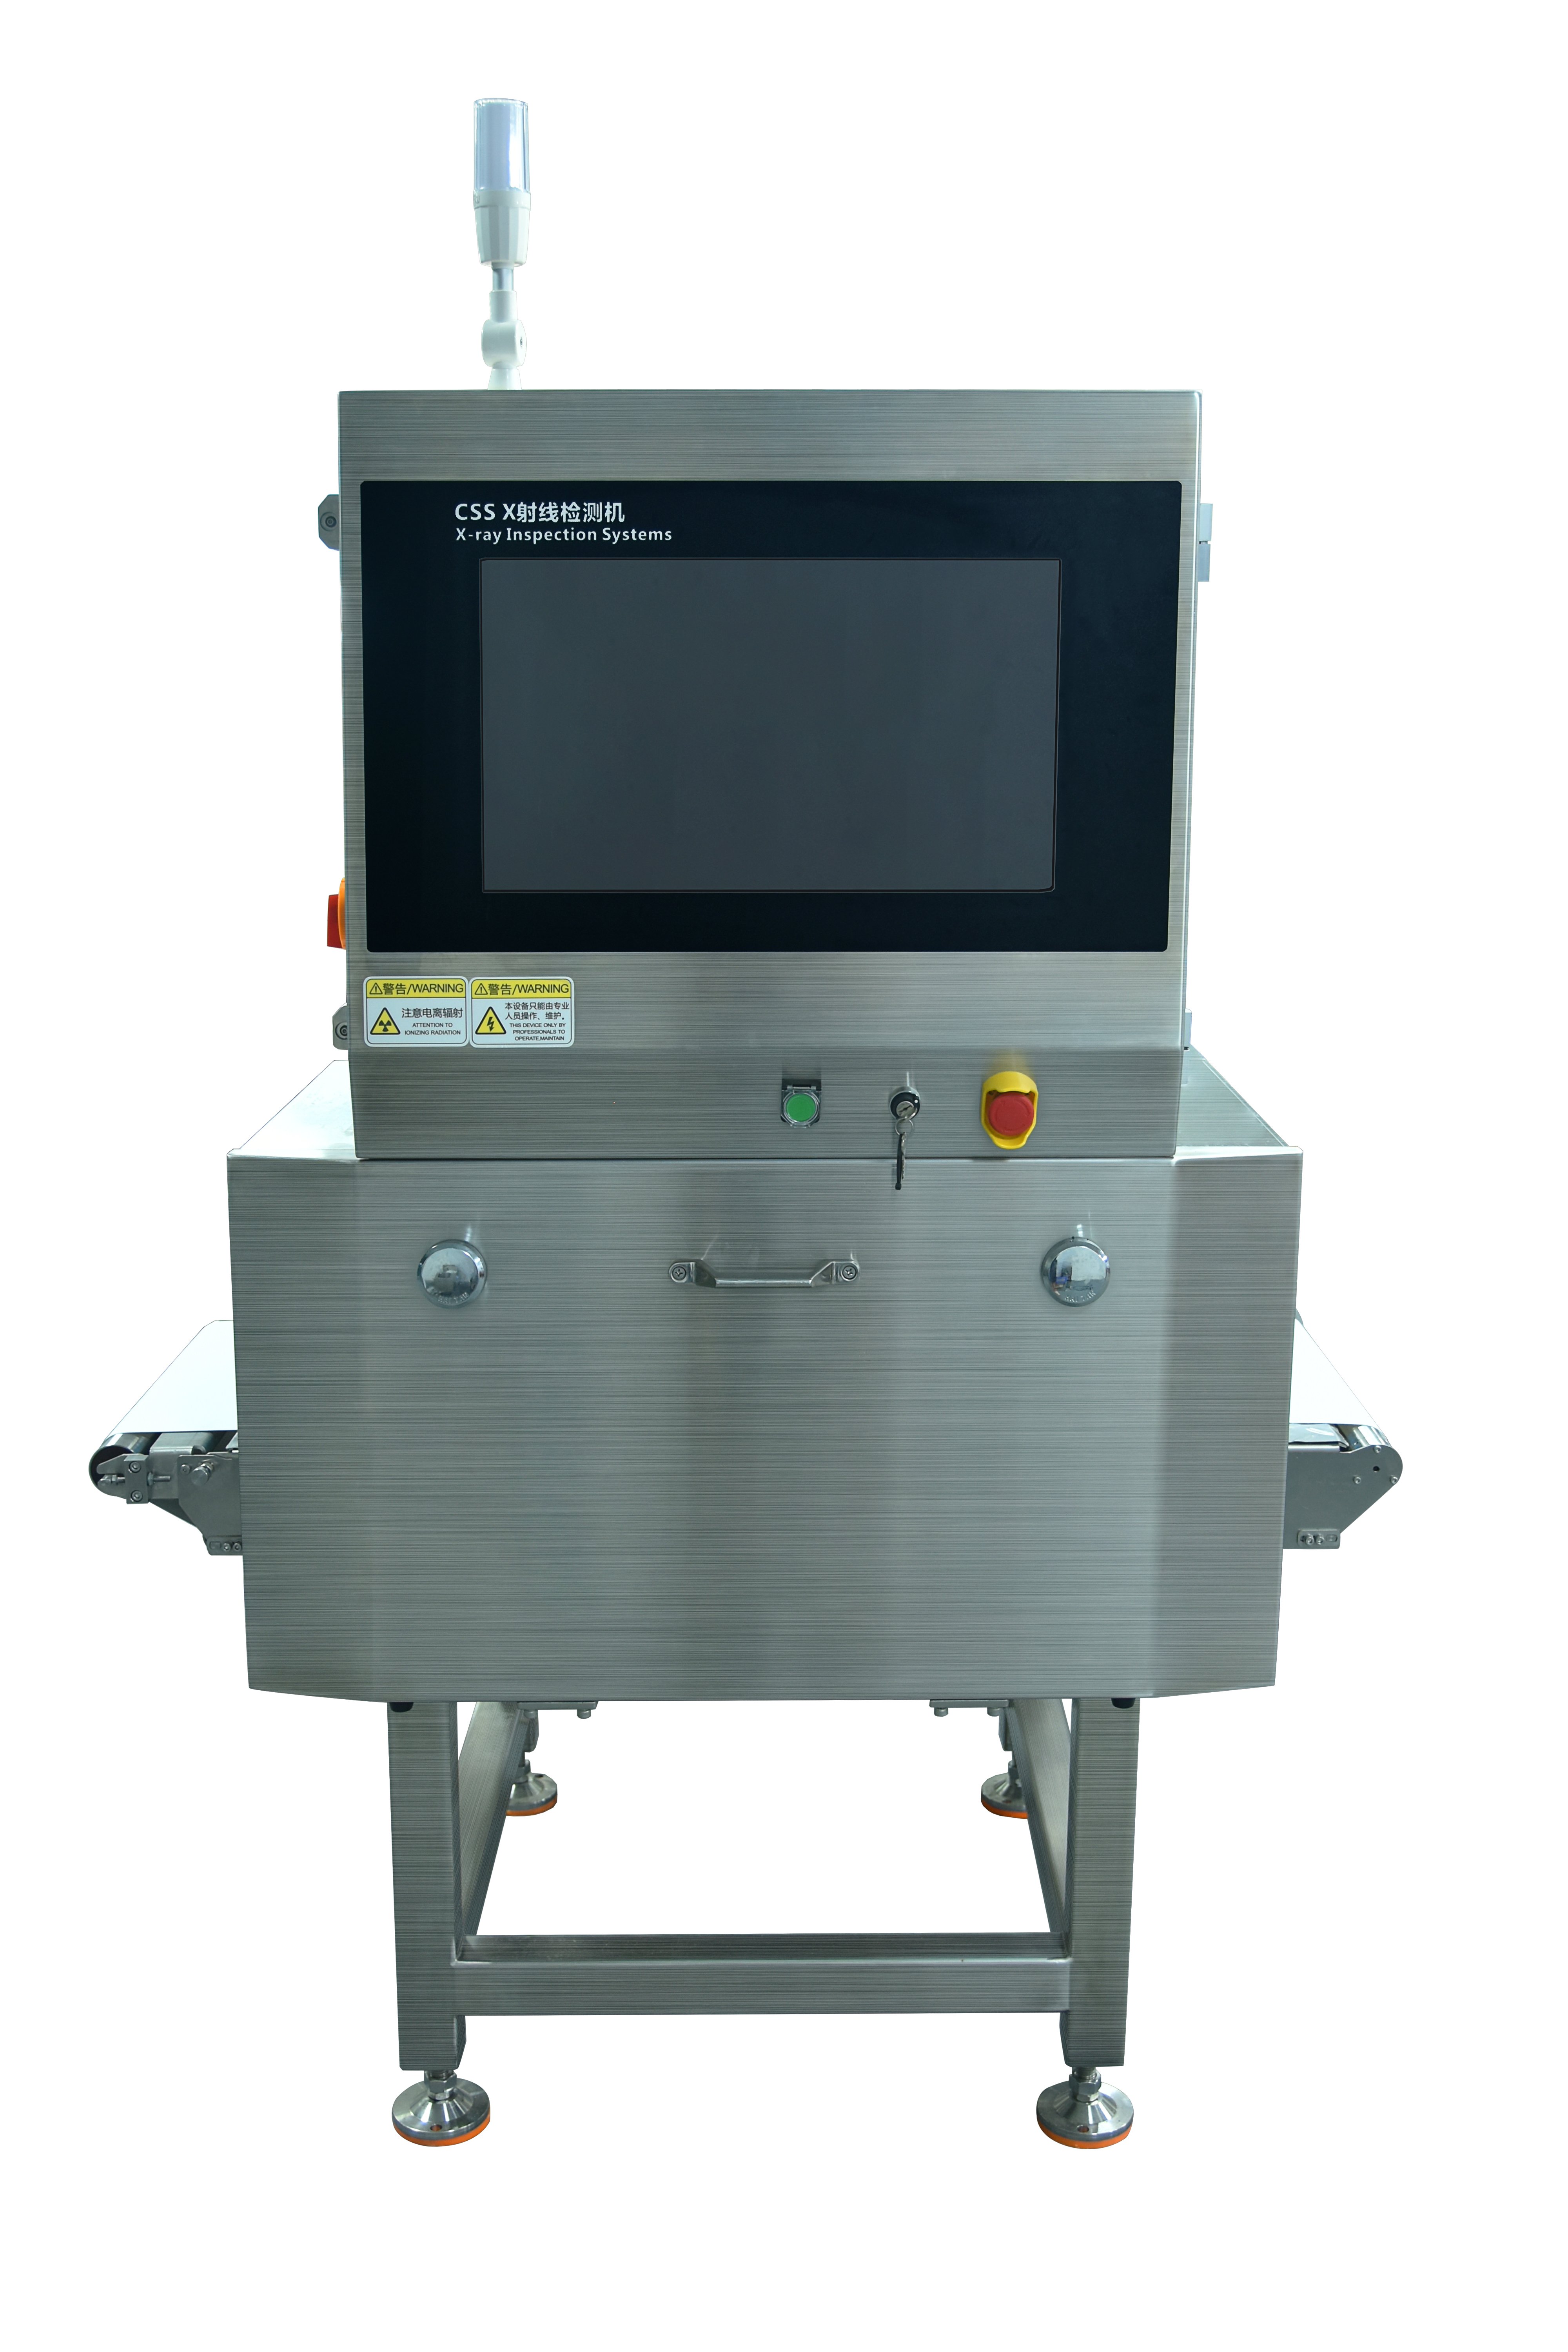
Una corretta calibrazione di un macchina per il controllo a raggi X è fondamentale per mantenere la precisione nel rilevamento e la conformità alle normative negli impianti di trasformazione alimentare. Le procedure di calibrazione software stabiliscono gli standard prestazionali di riferimento che assicurano che la tua attrezzatura per il controllo qualità identifichi in modo costante e preciso contaminanti, corpi estranei e difetti dell’imballaggio. Senza protocolli di calibrazione rigorosi, anche i sistemi di ispezione più avanzati possono discostarsi dalle specifiche, causando omissioni di eventi contaminativi e potenziali rischi per la sicurezza che compromettono l’integrità del prodotto.

Il panorama dell’ispezione degli imballaggi è notevolmente evoluto: le moderne tecnologie per i sistemi di ispezione alimentare richiedono quadri standardizzati di taratura che tengano conto della composizione dei materiali, delle variazioni di densità del prodotto e dei requisiti relativi alle soglie di rilevamento. Comprendere queste procedure software di taratura protegge il vostro processo da costosi tempi di fermo, ritiri di prodotto e sanzioni normative, ottimizzando al contempo la produttività e l’affidabilità del rilevamento lungo le vostre linee di produzione.
Comprensione della taratura software per macchine di ispezione a raggi X
Principi fondamentali della taratura del sistema
La calibrazione software per una macchina di ispezione a raggi X prevede la definizione della risposta di base del rivelatore, delle soglie di qualità dell’immagine e dei parametri di sensibilità specifici per la vostra matrice di prodotti e le specifiche di imballaggio. Questo processo inizia con una mappatura completa del rivelatore che identifica le variazioni di risposta a livello di singolo pixel sull’intero array del sensore. La calibrazione degli strumenti di controllo qualità garantisce una sensibilità uniforme su tutto il campo visivo, evitando falsi negativi nelle zone periferiche di rilevamento, dove i contaminanti sfuggono spesso all’attenzione.
La sequenza di calibrazione stabilisce standard di riferimento che il vostro sistema di ispezione alimentare utilizza per distinguere le immagini di prodotto accettabili da quelle contenenti difetti o materiali estranei. Gli algoritmi software si basano su queste linee guida di calibrazione per differenziare tra caratteristiche legittime del prodotto, come frammenti ossei nella carne prodotti o semi presenti negli alimenti trasformati, e contaminanti effettivi che comportano rischi per la sicurezza. Una calibrazione accurata riduce i tassi di rifiuto falsi, preservando al contempo l’integrità del rilevamento, con un impatto diretto sulla resa produttiva e sull’efficienza operativa.
Standard di riferimento e oggetti di prova
Stabilire standard di riferimento affidabili è essenziale per la validazione continua dell’ispezione degli imballaggi e per la verifica delle prestazioni del sistema. Le organizzazioni conservano generalmente oggetti di prova calibrati contenenti difetti noti, posizionati a profondità e localizzazioni specifiche all’interno di matrici simulate di prodotto. Questi materiali di riferimento consentono agli operatori delle attrezzature per il controllo qualità di verificare che la sensibilità di rilevamento rimanga costante nel tempo e tra diversi turni produttivi. L’esecuzione periodica di prove su tali oggetti di riferimento conferma che la macchina per ispezione a raggi X mantiene un’accuratezza di calibrazione senza introdurre deriva nelle misurazioni o incoerenze nel rilevamento.
Fasi di implementazione delle procedure di calibrazione software
Valutazione preliminare del sistema prima della calibrazione
Prima di avviare le procedure di calibrazione software, eseguire una valutazione completa del sistema che documenti i parametri prestazionali attuali e identifichi eventuali anomalie hardware da risolvere. Questa fase precedente alla calibrazione include il test del funzionamento dei rilevatori, la verifica dell’output del tubo a raggi X e la convalida della catena di elaborazione delle immagini, per garantire che tutti i componenti operino entro le specifiche del produttore. Gli operatori dei sistemi per l’ispezione alimentare devono verificare le condizioni ambientali, inclusa la stabilità della temperatura e i livelli di interferenza elettromagnetica, poiché tali fattori influenzano l’accuratezza della calibrazione e le prestazioni successive di rilevamento.
La documentazione raccolta durante la valutazione preliminare alla calibrazione crea un archivio storico che evidenzia le tendenze prestazionali e gli effetti dell’invecchiamento sugli strumenti di controllo qualità. Questi dati di riferimento diventano fondamentali per risolvere eventuali deviazioni nella calibrazione futura e supportano la pianificazione della manutenzione predittiva. Registrare le impostazioni del guadagno del rivelatore, i parametri di esposizione ai raggi X e le soglie di elaborazione delle immagini stabilisce dei punti di riferimento contro cui confrontare le calibrazioni successive, consentendo una valutazione oggettiva della stabilità o del degrado del sistema.
Regolazione del guadagno del rivelatore e mappatura della risposta
La regolazione del guadagno del rilevatore rappresenta un passaggio critico di calibrazione software, nel quale gli elementi individuali del rilevatore vengono normalizzati per rispondere in modo uniforme a livelli equivalenti di esposizione ai raggi X. Una risposta non uniforme del rilevatore genera artefatti fantasma nelle immagini di ispezione degli imballaggi, che possono causare rifiuti falsi o mascherare segnali sottili di contaminazione. Il software della vostra macchina di ispezione a raggi X espone sistematicamente l’array del rilevatore a una radiazione uniforme, misura la variazione di risposta pixel per pixel e applica fattori di correzione del guadagno che equalizzano la sensibilità su tutto il sensore.
La mappatura della risposta prosegue con la verifica della linearità sull’intera gamma dinamica del rivelatore, confermando che l’intensità del segnale aumenta in modo proporzionale all’esposizione ai raggi X su tutti i livelli di rilevamento utilizzabili. Ciò garantisce che il sistema di ispezione alimentare mantenga l’accuratezza delle misurazioni indipendentemente dalle variazioni di densità del prodotto o di composizione materiale riscontrate durante la produzione. Gli operatori delle attrezzature per il controllo qualità documentano le matrici di correzione del guadagno e i risultati della verifica della linearità, creando registri di calibrazione essenziali per la conformità normativa e per le verifiche delle prestazioni.
Impostazione della soglia e parametri di rilevamento dei difetti
La configurazione delle soglie all’interno delle procedure di calibrazione software determina il limite di sensibilità tra le immagini di prodotto accettabili e quelle segnalate per il rigetto. Tali soglie devono bilanciare la capacità di rilevamento delle contaminazioni con il tasso di falsi positivi, tenendo conto delle variazioni legittime del prodotto pur identificando in modo affidabile materiali estranei. Il vostro sistema di ispezione del packaging richiede un’ottimizzazione specifica per prodotto delle soglie, che consideri la composizione materiale, la distribuzione della densità e le firme note dei contaminanti rilevanti per il vostro ambiente produttivo.
Le procedure avanzate di calibrazione prevedono l'addestramento di algoritmi di visione artificiale mediante campioni rappresentativi del prodotto e scenari noti di difetti specifici per la vostra applicazione con macchina per ispezione a raggi X. I produttori di attrezzature per il controllo qualità integrano tali parametri addestrati nella logica di rilevamento, consentendo al sistema di distinguere con maggiore precisione tra la complessità del prodotto e una contaminazione effettiva. La revisione periodica delle soglie e la ricalibrazione garantiscono che il vostro sistema di ispezione alimentare mantenga la sensibilità di rilevamento anche in caso di evoluzione delle formulazioni dei prodotti o di modifiche nei metodi produttivi.
Convalida e manutenzione della stabilità della calibrazione
Verifica continua delle prestazioni
Le procedure di convalida della calibrazione prevedono controlli ricorrenti delle prestazioni che confermano che la vostra macchina per ispezione a raggi X mantiene l’accuratezza della calibrazione software durante tutto il periodo produttivo. Le routine quotidiane di garanzia della qualità includono tipicamente la scansione di standard di riferimento calibrati contenenti difetti noti, per verificare che la coerenza nel rilevamento e le percentuali di rifiuto errato rimangano entro i limiti accettabili. Questo approccio di convalida continua individua eventuali derive nella calibrazione prima che le prestazioni del sistema si degradino al punto da consentire l’immissione sul mercato di prodotti contaminati.
I protocolli per i sistemi di ispezione alimentare richiedono spesso cicli di ricalibrazione completa mensili o trimestrali, che ripetono integralmente le procedure di mappatura del guadagno del rivelatore e di ottimizzazione delle soglie. Questi eventi formali di ricalibrazione documentano le prestazioni di riferimento, identificano le tendenze prestazionali e creano tracce di audit che dimostrano la conformità regolamentare agli standard di sicurezza alimentare. Il programma di manutenzione delle attrezzature per il controllo qualità deve integrare tali procedure di calibrazione in modo sistematico, prevenendo un degrado imprevisto delle prestazioni e garantendo un’affidabilità costante nell’ispezione degli imballaggi.
Considerazioni ambientali e hardware
Le fluttuazioni di temperatura e le variazioni di umidità influenzano le caratteristiche di risposta del rivelatore e la stabilità dell’output del tubo a raggi X, rendendo essenziale il monitoraggio ambientale per garantire la stabilità della calibrazione software. Le strutture devono mantenere condizioni climatiche controllate entro le specifiche indicate dal produttore, al fine di ridurre al minimo la deriva termica che compromette l’integrità della calibrazione della macchina per ispezione a raggi X. L’equipaggiamento per il controllo qualità include tipicamente algoritmi di compensazione della temperatura che regolano le soglie di rilevamento in base alle misurazioni in tempo reale dei sensori, preservando l’accuratezza della calibrazione su tutta la gamma normale di temperature operative.
L'invecchiamento dell'hardware influisce anche sulla stabilità della calibrazione: la sensibilità del rivelatore diminuisce gradualmente e l'output del tubo a raggi X si riduce nel corso di lunghi periodi operativi. Documentare queste tendenze di invecchiamento mediante i dati storici di calibrazione consente di pianificare interventi manutentivi predittivi, sostituendo i componenti obsoleti prima che compromettano l'affidabilità del rilevamento. I registri delle prestazioni del sistema di ispezione alimentare devono segnalare anomalie che richiedono azioni correttive, garantendo che l'ispezione degli imballaggi continui a soddisfare i requisiti di sicurezza e accuratezza per tutta la durata utile dell'apparecchiatura.
Domande frequenti
Con quale frequenza devono essere eseguite le procedure di calibrazione sulle macchine per ispezione a raggi X?
La frequenza di calibrazione dipende dal volume di produzione, dalla complessità del prodotto e dai requisiti normativi. La maggior parte degli impianti esegue controlli giornalieri di assicurazione qualità utilizzando standard di riferimento, seguiti da procedure complete di ricalibrazione software mensili o trimestrali. Gli operatori dei sistemi di ispezione alimentare devono aumentare la frequenza di calibrazione all’introduzione di nuovi prodotti o al rilevamento di derive nelle prestazioni, garantendo che le attrezzature per il controllo qualità mantengano un’accuratezza costante nel rilevamento. I quadri normativi richiedono spesso registrazioni documentate della calibrazione che dimostrino la conformità continua agli standard di sensibilità del rilevamento.
Qual è il ruolo dell’apprendimento automatico (machine learning) nella calibrazione moderna dei sistemi di ispezione alimentare?
I sistemi avanzati di ispezione per imballaggi integrano algoritmi di apprendimento automatico addestrati su campioni rappresentativi di prodotto e su scenari di contaminazione, per ottimizzare automaticamente i parametri di rilevamento. Questi algoritmi si adattano alle variazioni del prodotto senza necessità di regolazioni manuali delle soglie, riducendo l’intervento dell’operatore pur mantenendo l’accuratezza di rilevamento della macchina a raggi X. Le attrezzature per il controllo qualità che utilizzano l’apprendimento automatico possono affinare continuamente la logica di rilevamento, apprendendo dagli eventi di rigetto errato per migliorare nel tempo la specificità. Questo approccio potenzia le prestazioni del sistema di ispezione alimentare e riduce i tempi di fermo produttivo associati alle tradizionali procedure di taratura manuale.
Le procedure software di taratura possono compensare le prestazioni degradate o dovute all’invecchiamento delle attrezzature?
La calibrazione software compensa le lievi variazioni della sensibilità del rivelatore e le fluttuazioni dell’emissione del tubo a raggi X mediante regolazione del guadagno e ottimizzazione dei parametri di esposizione. Tuttavia, un degrado hardware significativo supera infine le capacità correttive della calibrazione, rendendo necessaria la sostituzione del componente per ripristinare l’affidabilità dell’ispezione degli imballaggi. Gli operatori delle attrezzature per il controllo qualità devono monitorare i dati relativi alle tendenze della calibrazione per identificare il momento in cui l’invecchiamento hardware richiede un intervento manutentivo. Una manutenzione preventiva regolare, abbinata a procedure rigorose di calibrazione software, estende la durata utile dell’attrezzatura mantenendo le prestazioni di rilevamento della macchina per ispezione a raggi X entro le specifiche normative.
Sommario
- Comprensione della taratura software per macchine di ispezione a raggi X
- Fasi di implementazione delle procedure di calibrazione software
- Convalida e manutenzione della stabilità della calibrazione
-
Domande frequenti
- Con quale frequenza devono essere eseguite le procedure di calibrazione sulle macchine per ispezione a raggi X?
- Qual è il ruolo dell’apprendimento automatico (machine learning) nella calibrazione moderna dei sistemi di ispezione alimentare?
- Le procedure software di taratura possono compensare le prestazioni degradate o dovute all’invecchiamento delle attrezzature?