 EN


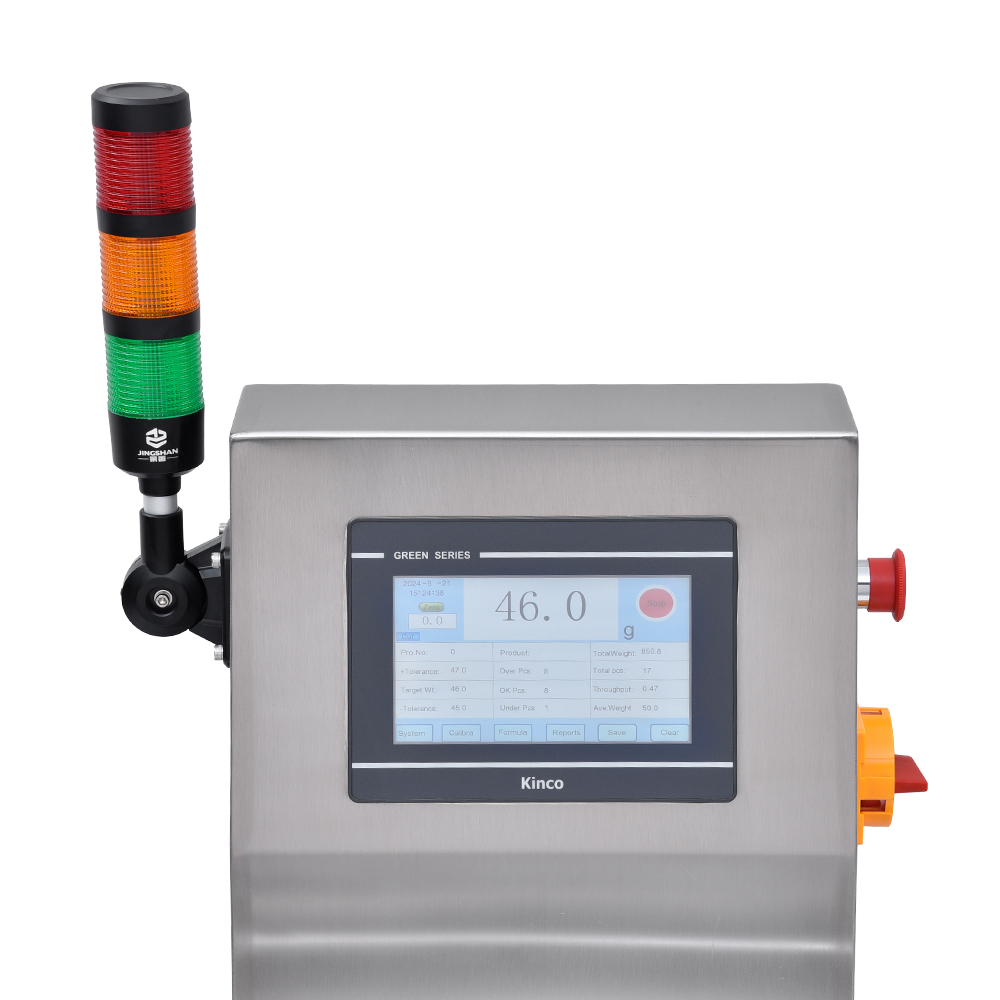
金属探知機の検出感度および検出精度に直接影響を与える最も重要な運用要因の一つです。 食品用金属検出器 食品製造および包装現場では、この関係性を正しく理解することが、製品の安全性確保および法規制への適合を維持するために不可欠です。 製品 製品が メタル検出器 産業用金属探知機を通過する速度は、各製品が検出領域内に滞在する時間(滞在時間)を決定し、その結果、消費者へ製品が届く前に異物混入を確実に検出できるかどうかが左右されます。

異物検出機能が損なわれると、直ちに安全性が脅かされるだけでなく、規制当局からの制裁措置、ブランド価値の低下、高額な製品回収といった深刻な影響も生じます。包装ラインの検出装置は、生産効率と検出信頼性の両立を図る必要があります。そのため、作業者は実際の被検体の材質、金属の種類、許容される欠陥の基準値などを踏まえて、検出システムを慎重に調整しなければなりません。このバランスは自動的に保たれるものではなく、異なるロットや加工条件に応じて、継続的な監視と随時調整が不可欠です。
検出原理とコンベア速度の関係
滞留時間(ドウェルタイム)が感度に与える影響
食品用金属探知機の性能を左右する基本原理は「滞留時間」、つまり製品がコンベアの移動に伴って検出コイル内にとどまる時間です。コンベアの速度が高くなると滞留時間が短縮され、その結果、各製品が産業用金属探知機によって生成される電磁場にさらされる時間が短くなります。このように検出対象が電磁場にさらされる時間が短くなると、微小な金属片や深部に埋もれた異物の検出が段階的に困難になり、システムの実効的な検出限界が低下します。例えば、直径1ミリメートルのステンレス鋼製ボールベアリングは、中程度の速度では確実に検出できますが、ラインの最高速度ではまったく検出できない場合があります。
電磁場の応答ダイナミクス
現代の異物検出装置は、送信コイルによって生成される電磁界の乱れを監視することで動作します。金属製異物がこの電磁界内を通過すると、測定可能な信号変化が生じ、それにより排除機構が作動します。信号の強さおよび明瞭さは、金属が検出ゾーン内に滞在する時間に直接依存します。高速で移動する製品では、信号パルスが一時的かつ微弱となり、特に微小な異物や導電率の低い金属を検出しようとする際に、検出感度のしきい値を下回る可能性があります。このような応答特性を正しく理解することは、さまざまな生産条件においても確実な異物検出を実現するための包装ライン設備オペレーターにとって極めて重要です。
生産現場における検出限界への実際的な影響
金属の大きさおよび種類による検出上の課題
食品用金属探知機による信頼性の高い検出には、金属の種類ごとに異なる検出時間(露出時間)が必要です。鉄などの強磁性金属は強い信号を発するため、比較的高速でも検出が可能です。一方、アルミニウムやステンレス鋼などの非強磁性金属は、十分な信号振幅を得るためにはより長い検出時間が必要です。特に、0.5ミリメートル未満の極めて微小な異物(破片)は、さらに長めの検出時間ウィンドウを要するため、生産ラインの速度が高まると検出漏れのリスクが高まります。産業用金属探知機のメーカーは通常、各種コンベア速度における最小検出可能破片サイズを示した感度曲線を提供しており、オペレーターはラインの運転条件を設定する際に、この情報を必ず参照する必要があります。
材質依存性と製品組成
製品マトリクスそのものが、コンベア速度が異物検出性能に与える影響を大きく左右します。加工肉や魚介類などの導電性食品は、ベースラインとなる電磁ノイズを発生させ、信号対雑音比(S/N比)を低下させるため、金属異物と背景ノイズを確実に分離するにはより長い滞留時間が必要になります。一方、穀物、小麦粉、乾燥スナックなど、非導電性または低導電性の製品では、よりクリーンな信号検出が可能であり、検出感度を維持したままコンベア速度を速めることができます。このため、包装ラインのオペレーターは、自社で取り扱う特定の製品ごとに最適な速度プロファイルを策定する必要があります。製造ライン全体で一律の速度設定が可能であると想定してはなりません。
安全性と生産効率のバランスを考慮した速度最適化
適切な運転速度の設定
最適なコンベア速度を決定するには、生産効率と異物検出の信頼性とのバランスを取る必要があります。多くの食品用金属探知機システムでは、公称最大速度の約80~85%付近から検出感度の低下が確認され始め、最大能力の90%を超えるとさらに顕著に性能が劣化します。業界におけるベストプラクティスでは、標準的な食品用途においては、メーカーが定めた最大速度の60~75%で運用することを推奨しています。一方、製品の組成や異物混入リスクが既に十分に把握・管理可能な状況では、より高い速度での運用も検討できます。こうした慎重な運用方針により、通常の稼働変動や予期せぬ原料変化に対しても、産業用金属探知機の性能が安定して維持されます。
バリデーションと継続的モニタリング
有効な異物検出プログラムを実施するには、全稼働速度範囲にわたり、較正済みの基準試料を用いた定期的な検証試験が必要です。ステンレス鋼、アルミニウム、鉄系の試験片を用いた週1回またはシフト単位の感度点検により、現在のコンベア速度設定において、食品用金属探知機が所定の性能を維持していることを確認できます。また、最新の包装ライン機器にはリアルタイム信号監視機能が備わっており、バックグラウンドノイズの増加や信号品質の劣化を検知してオペレーターに警告を発します。これにより、実際に異物が検出されずに通過してしまう前に、検出性能の低下を未然に察知することが可能です。さらに、検証結果は文書化して記録することで、監査や調査時の規制対応もサポートされます。
よくあるご質問
コンベアの速度が上がると、食品用金属探知機の感度はどの程度低下しますか?
感度の低下は非線形であり、中程度の速度上昇でも検出性能が5~15%低下する場合があります。また、検出器の最大許容速度に近づくと、金属の種類や製品の組成に応じて、実効感度が30~50%以上も低下することがあります。この関係性は、産業用金属探知機の機種や異物の特性によって異なるため、速度調整を判断する際にはメーカー仕様書を必ず参照してください。
包装ラインの装置は、ゲイン調整によって高速コンベアに対応できますか?
検出器のゲインを上げることで、速度による感度低下を一部補償することは可能ですが、同時にバックグラウンドノイズも増幅され、誤検出(偽リジェクト)を引き起こす可能性があり、結果としてライン効率が低下します。ゲイン補償は、わずかな速度変動に対しては有効ですが、大幅なコンベア速度上昇時には性能を十分に回復させることはできません。したがって、異物検出の安定性を確保するには、速度を下げる方がより信頼性の高い対策です。
コンベアの速度が食品用金属探知機の制限値を超えるとどうなりますか?
設計上限を超えて運転すると、異物が産業用金属探知機を検出されずに通過し、直接的な食品安全上の危険を招き、法規制への不適合を引き起こします。ほとんどのメーカーは、責任問題を考慮して、定格最大速度を超えた運転を明確に禁止しています。このため、速度制限の遵守は、包装ライン設備の使用者にとって、安全上の要件であると同時に契約上の義務でもあります。