 EN


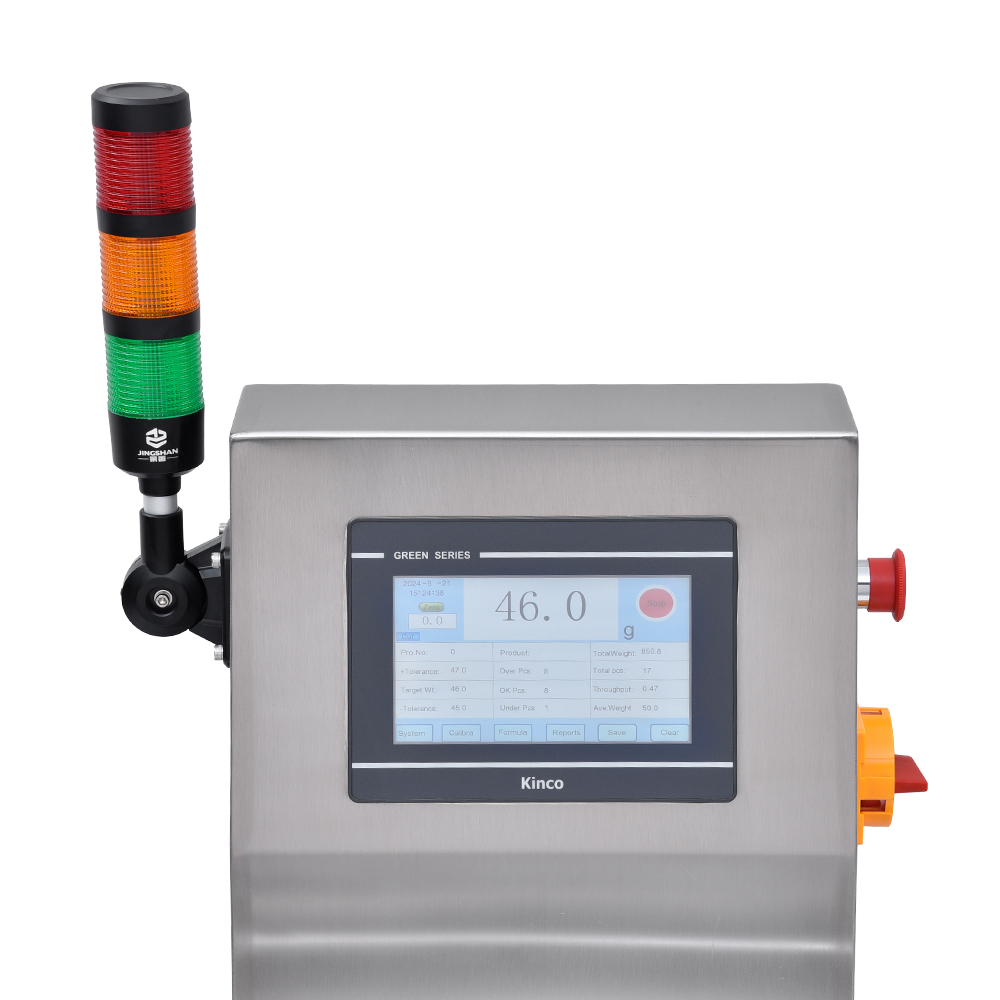
ຄວາມໄວຂອງເຄື່ອງສົ່ງແມ່ນໜຶ່ງໃນປັດໄຈດ້ານການດຳເນີນງານທີ່ສຳຄັນທີ່ສຸດທີ່ມີຜົນຕໍ່ຄວາມໄວໃນການປະກາດ ແລະ ຄວາມຖືກຕ້ອງຂອງ ເຄື່ອງກວດໂລຫະອາຫານ . ໃນສະພາບແວດລ້ອມຂອງການຜະລິດ ແລະ ການຫໍ່ຫຸ້ມອາຫານ, ການເຂົ້າໃຈຄວາມສຳພັນນີ້ແມ່ນຈຳເປັນເພື່ອຮັກສາຄວາມປອດໄພຂອງຜະລິດຕະພັນ ແລະ ການປະຕິບັດຕາມຂໍ້ກຳນົດ. ຄວາມໄວທີ່ ຜະລິດຕະພັນ ເคลື່ອນຍ້າຍຜ່ານ ເຄື່ອງກວດໂລຫະ ຈະກຳນົດເວລາທີ່ແຕ່ລະຊິ້ນຄ້າຢູ່ໃນເຂດການປະກາດ, ເຊິ່ງມີຜົນຕໍ່ຄວາມສາມາດຂອງລະບົບໃນການປະກາດມົນລະເປື້ອນກ່ອນທີ່ຜະລິດຕະພັນຈະເຂົ້າເຖິງຜູ້ບໍລິໂພກ.

ເມື່ອການສະຫຼຸບການປົນເປືືອນຖືກຂັດຂວາງ ຜົນທີ່ເກີດຂຶ້ນຈະເກີນເຫດຜົນດ້ານຄວາມປອດໄພທີ່ເກີດຂຶ້ນທັນທີ ແລະຍັງລວມເຖິງການຖືກດຳເນີນການຕາມກົດໝາຍ ການເສື່ອມເສຍຂອງຊື່ສຽງຂອງຍີ່ຫໍ້ ແລະການເອີ້ນຄືນຜະລິດຕະພັນທີ່ມີຄ່າໃຊ້ຈ່າຍສູງ. ອຸປະກອນແຖວການຫຸ້ມຫໍ່ຕ້ອງຮັກສາຄວາມສົມດຸນລະຫວ່າງປະລິມານການຜະລິດ ແລະ ຄວາມເຊື່ອຖືໄດ້ຂອງການສະຫຼຸບ ໂດຍຕ້ອງໃຫ້ຜູ້ປະຕິບັດການປັບຄ່າລະບົບຢ່າງລະມັດລະວັງຕາມປະກອບຂອງວັດຖຸທີ່ແທ້ຈິງ ປະເພດຂອງໂລຫະ ແລະ ຄ່າທີ່ຍອມຮັບໄດ້ຂອງຂໍ້ບົກພ່ອງ. ຄວາມສົມດຸນນີ້ບໍ່ເກີດຂຶ້ນອັດຕະໂນມັດ; ມັນຕ້ອງການການຕິດຕາມ ແລະ ການປັບປຸງຢ່າງເປັນກິດຈະກຳເພື່ອຮັກສາປະສິດທິພາບທີ່ດີທີ່ສຸດໃນແຕ່ລະຊຸດຜະລິດຕະພັນ ແລະ ໃນເງື່ອນໄຂການປຸງແຕ່ງທີ່ແຕກຕ່າງກັນ.
ການເຂົ້າໃຈດ້ານຮ່າງກາຍສາດຂອງການສະຫຼຸບ ແລະ ຄວາມໄວຂອງເຄື່ອງສົ່ງ
ເວລາທີ່ຢູ່ນິ້ງ (Dwell Time) ມີຜົນຕໍ່ຄວາມອ່ອນໄຫວແນວໃດ
ຫຼັກການພື້ນຖານທີ່ຄວບຄຸມປະສິດທິພາບຂອງເຄື່ອງກວດຈັບເຄື່ອງປູ້ນໃນອາຫານແມ່ນເວລາທີ່ຢູ່ (dwell time) – ເວລາທີ່ຜະລິດຕະພັນຢູ່ໃນຂດລວມການກວດຈັບໃນເວລາທີ່ເຄື່ອງສົ່ງເຄື່ອນໄປຂ້າງໆ. ຄວາມໄວຂອງເຄື່ອງສົ່ງທີ່ສູງຂຶ້ນຈະຫຼຸດລົງເວລາທີ່ຢູ່, ເຊິ່ງໝາຍຄວາມວ່າແຕ່ລະຊິ້ນສິນຄ້າຈະໄດ້ຮັບການສຳຫຼອດຈາກທົ່ງໄຟຟ້າເທິງທີ່ເກີດຈາກເຄື່ອງກວດຈັບເຄື່ອງປູ້ນໃນອຸດສາຫະກຳໆນ້ອຍລົງ. ເວລາທີ່ສຳຫຼອດສັ້ນລົງຈະເຮັດໃຫ້ການກວດຈັບຊິ້ນເຄື່ອງປູ້ນທີ່ມີຂະໜາດນ້ອຍ ຫຼື ມີການປົນເປື້ອນທີ່ຝັງເລິກເຂົ້າໄປໃນຜະລິດຕະພັນຍາກຂຶ້ນເລື້ອຍໆ, ເຊິ່ງເຮັດໃຫ້ຂອບເຂດການກວດຈັບທີ່ມີປະສິດທິພາບຂອງລະບົບຫຼຸດລົງຢ່າງເປັນທາງການ. ຕົວຢ່າງເຊັ່ນ: ລູກປື້ນເຫຼັກສະແຕນເລດທີ່ມີເສັ້ນຜ່າສູນກາງ 1 ມີລີເມີເຕີອາດຖືກກວດພົບໄດ້ຢ່າງເຊື່ອຖືໄດ້ໃນຄວາມໄວປານກາງ ແຕ່ອາດຈະບໍ່ຖືກກວດພົບເລີຍໃນຄວາມໄວສູງສຸດຂອງແຖວຜະລິດ.
ໄຫຼວທາງດ້ານການຕອບສະຫນອງຂອງທົ່ງໄຟຟ້າເທິງ
ລະບົບການສະແດງເຖິງມື້ນີ້ທີ່ໃຊ້ເພື່ອກວດຫາສິ່ງປົນເປື້ອນ ດຳເນີນການດ້ວຍການຕິດຕາມການຮີບຮ້ອນໃນທົ່ງໄຟຟ້າຂອງແຕ່ລະຂົວທີ່ສົ່ງສັນຍານ. ເມື່ອວັດຖຸທີ່ເຮັດຈາກເຫຼັກຜ່ານເຂົ້າໄປໃນທົ່ງດັ່ງກ່າວ ມັນຈະເຮັດໃຫ້ເກີດການປ່ຽນແປງຂອງສັນຍານທີ່ສາມາດວັດແທກໄດ້ ແລະ ສິ່ງນີ້ຈະເຮັດໃຫ້ເກີດການປະຕິເສດ. ຄວາມເຂັ້ມຂອງສັນຍານ ແລະ ຄວາມຈະແຈ້ງຂອງມັນ ຂຶ້ນກັບເວລາທີ່ເຫຼັກຢູ່ໃນເຂດການກວດຫາ. ຜະລິດຕະພັນທີ່ເຄື່ອນທີ່ໄວໆຈະເຮັດໃຫ້ເກີດສັນຍານທີ່ສັ້ນ ແລະ ຕື້ນ ເຊິ່ງອາດຈະຕ່ຳກວ່າຂອບເຂດການກວດຫາ ໂດຍເປັນພິເສດເມື່ອກຳລັງກວດຫາສິ່ງປົນເປື້ອນທີ່ມີຂະໜາດນ້ອຍ ຫຼື ເຫຼັກທີ່ມີຄວາມນຳໄຟຟ້າຕ່ຳ. ການເຂົ້າໃຈເຖິງການຕອບສະຫນອງເຫຼົ່ານີ້ແມ່ນມີຄວາມສຳຄັນຫຼາຍ ສຳລັບຜູ້ປະຕິບັດງານອຸປະກອນແຖວການຫຸ້ມຫໍ່ທີ່ຕ້ອງການການກວດຫາສິ່ງປົນເປື້ອນທີ່ເຊື່ອຖືໄດ້ໃນສະຖານະການການຜະລິດທີ່ແຕກຕ່າງກັນ.
ຜົນກະທົບທີ່ເກີດຂື້ນຈິງໃນຂອບເຂດການກວດຫາໃນການຜະລິດ
ຄວາມທ້າທາຍໃນການກວດຫາຂະໜາດ ແລະ ປະເພດຂອງເຫຼັກ
ເມທີແລນຕ່າງໆ ຕ້ອງການເວລາສຳຫຼັບການສະແດງຜົນທີ່ແຕກຕ່າງກັນເພື່ອໃຫ້ການຈັບສັນຍານດ້ວຍເຄື່ອງຈັບເມທີແລນໃນອາຫານມີຄວາມຖືກຕ້ອງ. ເມທີແລນທີ່ມີຄຸນສົມບັດເປັນເຫຼັກ (ferrous) ເຊັ່ນ: ເຫຼັກ, ສ້າງສັນຍານທີ່ແຂງແຮງ ແລະ ຍັງຄົງຖືກຈັບໄດ້ຢ່າງເຊື່ອຖືໄດ້ເຖິງແມ່ນວ່າຈະເຄື່ອນທີ່ດ້ວຍຄວາມໄວສູງ. ໃນຂະນະທີ່ເມທີແລນທີ່ບໍ່ມີຄຸນສົມບັດເປັນເຫຼັກ (non-ferrous) ເຊັ່ນ: ອາລູມີເນີ້ມ ແລະ ເຫຼັກກົດຕ້ານສາຍ (stainless steel) ຕ້ອງການເວລາທີ່ຢູ່ໃນເຂດການຈັບສັນຍານ (dwell time) ນານຂຶ້ນເພື່ອສ້າງສັນຍານທີ່ມີຄວາມເຂັ້ມຂຸ້ນພໍເທົ່າທີ່ຈະຈັບໄດ້. ສ່ວນສານປົນເປື້ອນທີ່ມີຂະໜາດນ້ອຍຫຼາຍ—ເຊັ່ນ: ຊິ້ນສ່ວນທີ່ມີຂະໜາດນ້ອຍກວ່າ 0.5 ມີລີແມັດ—ຈະຕ້ອງການເວລາສຳຫຼັບການສະແດງຜົນທີ່ຍາວນານເປັນພິເສດ, ເຮັດໃຫ້ມັນມີຄວາມອ່ອນໄຫວຕໍ່ຄວາມຜິດພາດໃນການຈັບສັນຍານທີ່ເກີດຈາກຄວາມໄວ. ຜູ້ຜະລິດເຄື່ອງຈັບເມທີແລນໃນອຸດສາຫະກຳ ມັກຈະໃຫ້ເສັ້ນສະແດງຄວາມໄວໆ (sensitivity curves) ທີ່ສະແດງຂະໜາດຂອງຊິ້ນສ່ວນທີ່ນ້ອຍທີ່ສຸດທີ່ສາມາດຈັບໄດ້ ຢູ່ທີ່ຄວາມໄວຕ່າງໆຂອງເທິງເຄື່ອງສົ່ງ (conveyor), ເຊິ່ງຂໍ້ມູນນີ້ຈະຕ້ອງຖືກອ້າງອີງໂດຍຜູ້ປະຕິບັດການເພື່ອກຳນົດຄ່າຕັ້ງຕົ້ນຂອງແຖວການຜະລິດ.
ການຂຶ້ນກັບວັດຖຸ ແລະ ປະກອບຂອງຜະລິດຕະພັນ
ແຜນຜັງຜະລິດຕະພັນເອງມີຜົນກະທົບຢ່າງຫຼວງຫຼາຍຕໍ່ວິທີທີ່ຄວາມໄວຂອງເຄື່ອງສົ່ງຜ່ານສົ່ງຜົນຕໍ່ປະສິດທິພາບໃນການຈັບສິ່ງປົນເປືືອນ. ວັດຖຸດິບທີ່ເປັນຕົວນຳໄຟຟ້າເຊັ່ນ: ເນື້ອສັດທີ່ຜ່ານການປຸງແຕ່ງ ຫຼື ຜະລິດຕະພັນທະເລ ສ້າງສຽງຮູບແບບເອເລັກໂຕຣມີແກເນຕິກເບື້ອງຕົ້ນ ເຊິ່ງຫຼຸດລົງອັດຕາສ່ວນຂອງສັນຍານຕໍ່ສຽງຮູບແບບ ແລະ ຕ້ອງການເວລາທີ່ຍາວນານຂຶ້ນເພື່ອແຍກອາຫານທີ່ມີເຫຼັກອອກຈາກສຽງຮູບແບບພື້ນຖານຢ່າງເຊື່ອຖືໄດ້. ຜະລິດຕະພັນທີ່ບໍ່ເປັນຕົວນຳໄຟຟ້າ ຫຼື ມີຄວາມເປັນຕົວນຳໄຟຟ້າຕ່ຳ ເຊັ່ນ: ຂ້າວ, ປັ້ນ, ຫຼື ອາຫານແຫ້ງ ສາມາດໃຫ້ການຈັບສັນຍານທີ່ຊັດເຈນຂຶ້ນ ເຊິ່ງອະນຸຍາດໃຫ້ເຄື່ອງສົ່ງຜ່ານເຄື່ອນໄວຂຶ້ນ ໂດຍບໍ່ເສຍຄວາມອ່ອນໄຫວ. ດັ່ງນັ້ນ, ຜູ້ດຳເນີນການເຄື່ອງຈັກໃນແຖວການຫຸ້ມຫໍ່ຈຶ່ງຈຳເປັນຕ້ອງຈັດຕັ້ງຄວາມໄວທີ່ເໝາະສົມຕາມຜະລິດຕະພັນເປັນກິດຈະກຳເອງ ແທນທີ່ຈະຄາດເດົາວ່າຄວາມໄວທີ່ເໝາະສົມຈະຄືກັນທັ້ງໝົດທົ່ວທັງໝົດຂອງຜະລິດຕະພັນທີ່ຜະລິດ.
ການປັບຄວາມໄວໃຫ້ເໝາະສົມເພື່ອຄວາມປອດໄພ ແລະ ຄວາມໄວໃນການຜະລິດ
ການກຳນົດຄວາມໄວໃນການເຮັດວຽກທີ່ເໝາະສົມ
ການຊອກຫາຄວາມໄວຂອງເຄື່ອງສົ່ງທີ່ເໝາະສົມທີ່ສຸດຕ້ອງໃຊ້ການຖ່ວງດຸນລະຫວ່າງປະສິດທິພາບການຜະລິດ ແລະ ຄວາມເຊື່ອຖືໄດ້ຂອງການກວດພົບມົນລະເປື້ອນ. ລະບົບເຄື່ອງກວດຈັບເຄື່ອງປູ້ນໃນອາຫານສ່ວນຫຼາຍຈະເລີ່ມສູນເສຍຄວາມໄວ້ອ່ອນຕໍ່ການກວດພົບຢູ່ທີ່ປະມານ 80–85% ຂອງຄວາມໄວສູງສຸດທີ່ຜູ້ຜະລິດກຳນົດ, ແລະ ການຫຼຸດລົງຈະເດັ່ນຊັດຂຶ້ນເມື່ອເກີນ 90% ຂອງຄວາມຈຸກຳມະສິດສູງສຸດ. ຄຳແນະນຳທີ່ດີທີ່ສຸດຂອງອຸດສາຫະກຳແນະນຳໃຫ້ເຮັດວຽກຢູ່ທີ່ 60–75% ຂອງຄວາມໄວສູງສຸດທີ່ຜູ້ຜະລິດກຳນົດສຳລັບການນຳໃຊ້ອາຫານທົ່ວໄປ, ແລະ ເກັບຮັກສາຄວາມໄວທີ່ສູງຂຶ້ນສຳລັບສະຖານະການທີ່ປະກອບຂອງຜະລິດຕະພັນ ຫຼື ຄວາມສ່ຽງຈາກມົນລະເປື້ອນໄດ້ຮັບການເຂົ້າໃຈຢ່າງດີແລ້ວ ແລະ ສາມາດຄວບຄຸມໄດ້. ວິທີການທີ່ລະມັດລະວັງນີ້ຮັບປະກັນວ່າປະສິດທິພາບຂອງເຄື່ອງກວດຈັບເຄື່ອງປູ້ນໃນອຸດສາຫະກຳຈະຄົງທີ່ແລະເຂັ້ມແຂງຕໍ່ກັບການປ່ຽນແປງທີ່ເກີດຂຶ້ນຕາມປົກກະຕິໃນການດຳເນີນງານ ແລະ ການປ່ຽນແປງຂອງວັດຖຸທີ່ບໍ່ຄາດຄິດ.
ການຢືນຢັນ ແລະ ການຕິດຕາມຢ່າງຕໍ່ເນື່ອງ
ໂ programmes ການສະຫຼຸບການປົນເປື້ອນທີ່ມີປະສິດທິຜົນ ຕ້ອງການການທົດສອບການຢືນຢັນຢ່າງເປັນປະຈຳ ໂດຍໃຊ້ມາດຕະຖານອ້າງອີງທີ່ໄດ້ຮັບການຄຳນວນແລ້ວ ໃນທັງໝົດຂອງໄລຍະຄວາມໄວໃນການເຮັດວຽກ. ການກວດສອບຄວາມໄວ້ອ່ອນເປັນປະຈຳທຸກອາທິດ ຫຼື ຕາມການເຮັດວຽກແຕ່ລະການ (shift) ໂດຍໃຊ້ຕົວຢ່າງທີ່ເຮັດຈາກເຫຼັກສະຕາເລສ, ອາລູມີເນີ້ມ, ແລະ ເຫຼັກທີ່ມີຄຸນສົມບັດເຫຼັກ (ferrous) ຊ່ວຍຢືນຢັນວ່າເຄື່ອງກວດຫາເຫຼັກໃນອາຫານຍັງຮັກສາປະສິດທິພາບທີ່ກຳນົດໄວ້ໄດ້ ຢູ່ໃນການຕັ້ງຄ່າຄວາມໄວຂອງເທິງເຄື່ອງສົ່ງ (conveyor) ໃນປັດຈຸບັນ. ລະບົບການຕິດຕາມສັນຍານແບບ real-time ໃນອຸປະກອນແຖວການຫຸ້ມຫໍ່ທີ່ທັນສະໄໝ ໃຫ້ການປ້ອງກັນເພີ່ມເຕີມ ໂດຍການເຕືອນຜູ້ປະຕິບັດວຽກເມື່ອລະດັບສຽງພື້ນຫຼັງເພີ່ມຂຶ້ນ ຫຼື ຄຸນນະພາບຂອງສັນຍານເສື່ອມລົງ ເຊິ່ງເປັນສັນຍານບອກເຖິງການຫຼຸດລົງຂອງປະສິດທິພາບໃນການກວດຫາ ກ່ອນທີ່ຈະມີການປົນເປື້ອນທີ່ບໍ່ຖືກກວດພົບ. ບັນທຶກການຢືນຢັນທີ່ມີເອກະສານຢ່າງເປັນທາງການ ຍັງຊ່ວຍສະໜັບສະໜູນການປະຕິບັດຕາມຂໍ້ກຳນົດຂອງກົດໝາຍໃນເວລາທີ່ມີການສອບສວນ ແລະ ການສືບສວນ.
ຄຳຖາມທີ່ຖາມເລື້ອຍໆ
ຄວາມໄວຂອງເທິງເຄື່ອງສົ່ງ (conveyor speed) ລົດຄວາມໄວ້ອ່ອນຂອງເຄື່ອງກວດຫາເຫຼັກໃນອາຫານໄດ້ຫຼາຍເທົ່າໃດ?
ການສູນເສຍຄວາມໄວ້ຕໍ່ຄວາມອ່ອນໄຫວແມ່ນບໍ່ເປັນເສັ້ນຊື່; ການເພີ່ມຄວາມໄວ້ຢ່າງປະກົດຕາອາດເຮັດໃຫ້ປະສິດທິພາບການຈັບກຸມຫຼຸດລົງ 5–15%, ໃນຂະນະທີ່ຄວາມໄວ້ທີ່ເຂົ້າໃກ້ຄຽງກັບຄວາມຈຸສູງສຸດອາດຫຼຸດລົງຄວາມໄວ້ຕໍ່ຄວາມອ່ອນໄຫວທີ່ມີປະສິດທິຜົນໄດ້ 30–50% ຫຼືຫຼາຍກວ່ານັ້ນ, ຂຶ້ນກັບປະເພດຂອງເຫຼັກ ແລະ ລັກສະນະຂອງຜະລິດຕະພັນ. ຄວາມສຳພັນທີ່ແທ້ຈິງແຕກຕ່າງກັນໄປຕາມແບບຂອງເຄື່ອງກວດເຫຼັກໃນອຸດສາຫະກຳ ແລະ ລັກສະນະຂອງສິ່ງປົນເປືືອນ, ເຮັດໃຫ້ຂໍ້ມູນຈາກຜູ້ຜະລິດເປັນເອກະສານອ້າງອີງທີ່ສຳຄັນເພື່ອການຕັດສິນໃຈກ່ຽວກັບການປັບຄວາມໄວ້.
ອຸປະກອນແຖວຫໍ່ຫຸ້ມສາມາດຊົດເຊີຍຄວາມໄວ້ຂອງເທິງເຄື່ອງສົ່ງທີ່ສູງຜ່ານການປັບຄ່າການເພີ່ມໄດ້ຫຼືບໍ?
ເຖິງແມ່ນວ່າການເພີ່ມຄ່າການເພີ່ມຂອງເຄື່ອງກວດຈະສາມາດຊົດເຊີຍການສູນເສຍຄວາມໄວ້ຕໍ່ຄວາມອ່ອນໄຫວທີ່ເກີດຈາກຄວາມໄວ້ໄດ້ເພີຍໜຶ່ງສ່ວນ, ວິທີນີ້ກໍຈະເຮັດໃຫ້ສຽງພື້ນຫຼັງເຂົ້າມາຫຼາຍຂຶ້ນໃນຕົວເດີມ ແລະ ອາດເຮັດໃຫ້ເກີດການປະຖິ້ມທີ່ບໍ່ຖືກຕ້ອງ ເຊິ່ງຈະຫຼຸດລົງປະສິດທິພາບຂອງແຖວຜະລິດ. ການຊົດເຊີຍດ້ວຍການປັບຄ່າການເພີ່ມເຮັດວຽກໄດ້ດີທີ່ສຸດສຳລັບການປ່ຽນແປງຄວາມໄວ້ທີ່ເລັກນ້ອຍ, ແຕ່ບໍ່ສາມາດຄືນຟື້ນປະສິດທິພາບໄດ້ຢ່າງເຕັມທີ່ໃນຄວາມໄວ້ຂອງເທິງເຄື່ອງສົ່ງທີ່ສູງຂຶ້ນຢ່າງຫຼວງຫຼາຍ, ເຮັດໃຫ້ການຫຼຸດລົງຄວາມໄວ້ເປັນວິທີທີ່ເຊື່ອຖືໄດ້ຫຼາຍກວ່າເພື່ອຮັກສາການຈັບກຸມສິ່ງປົນເປືືອນຢ່າງຕໍ່ເນື່ອງ.
ເກີດຫຍັງຂຶ້ນຖ້າຄວາມໄວຂອງເຄື່ອງສົ່ງຜ່ານເກີນຄ່າຈຳກັດຂອງເຄື່ອງກວດຫາລະອອງເຫຼັກໃນອາຫານ?
ການເຮັດວຽກທີ່ເກີນຄ່າຈຳກັດທີ່ອອກແບບໄວ້ຈະເຮັດໃຫ້ສິ່ງປົນເປືືອນລອດຜ່ານເຄື່ອງກວດຫາລະອອງເຫຼັກໃນອຸດສາຫະກຳໂດຍບໍ່ຖືກກວດພົບ ເຊິ່ງເຮັດໃຫ້ເກີດຄວາມສ່ຽງຕໍ່ຄວາມປອດໄພຂອງອາຫານໂດຍທັນທີ ແລະ ບໍ່ເປັນໄປຕາມຂໍ້ກຳນົດຂອງກົດໝາຍ. ຜູ້ຜະລິດສ່ວນຫຼາຍຈະຫ້າມຢ່າງຊັດເຈນການເຮັດວຽກທີ່ເກີນຄ່າສູງສຸດທີ່ກຳນົດໄວ້ ເນື່ອງຈາກຄວາມກັງວົນດ້ານຄວາມຮັບຜິດຊອບ ເຮັດໃຫ້ການປະຕິບັດຕາມຄ່າຈຳກັດຄວາມໄວເປັນທັງຄວາມຕ້ອງການດ້ານຄວາມປອດໄພ ແລະ ພັນທະສັນຍາສຳລັບຜູ້ໃຊ້ອຸປະກອນແຖວການຫຸ້ມຫໍ່.