 EN


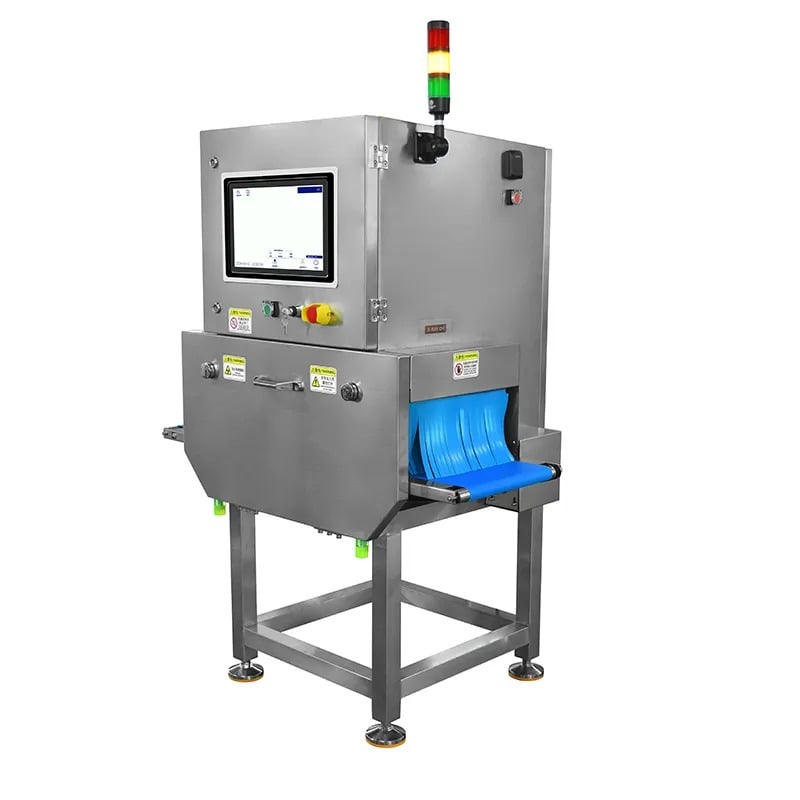
のキャリブレーションドリフトは、 x線検出器 食品業界 施設管理者が直面する最も一般的な運用課題の一つです。食品安全スキャナーの精度が経時的に低下すると、製品への異物混入リスクが大幅に高まり、法規制への適合性も疑わしくなります。キャリブレーションドリフトの原因と対処方法を理解することは、食品加工現場における品質管理の一貫性を維持するために不可欠です。

キャリブレーションのドリフトは、食品製造施設で広く使用されるX線検査装置の検出能力を根本的に損ないます。検出器が元のキャリブレーションパラメーターからずれると、異物、密度変化、あるいは汚染の検出精度が食品の安全性基準で求められる水準を下回り、確実に検出できなくなります。この技術的課題は、貴施設が安全な製品を提供する能力に直接影響します 製品 および厳格な規制要件を満たす能力にも直結します。
キャリブレーションドリフトのメカニズムを理解する
食品業界におけるシステムのキャリブレーションドリフトの原因
温度変動は、食品業界向けX線検査装置におけるキャリブレーションドリフトの主な原因です。食品加工施設では、冷蔵エリアと加熱エリアの間で著しい温度差が生じ、電子部品に熱応力がかかります。検出器素子自体には半導体材料が用いられており、温度変化に伴って膨張・収縮を繰り返すため、時間とともにその応答特性が変化してしまいます。
コンベアシステム、包装機械、および資材搬送設備からの機械的振動が、検出器の劣化を加速させます。継続的な振動により、内部接続部が緩み、取付け部品に応力が加わることで、検出器の物理的な位置合わせが徐々にずれていきます。さらに、食品加工エリアにおける高湿度環境では、電気接点や基板上の配線パターンが腐食しやすくなり、食品安全スキャナー内の電子ノイズや測定誤差が増大します。
食品加工特有の環境ストレス要因
食品製造現場では、高圧洗浄が日常的に行われるため、水分の侵入が特に課題となります。密封された検出器ハウジングであっても、微小な亀裂が生じて結露が蓄積し、数か月にわたって信号品質が劣化することがあります。また、ハム・ソーセージや燻製品などを扱う施設では、空気中に浮遊する塩分粒子が、露出した金属部品や光学ウィンドウの腐食を促進します。
放射線被曝そのものが、格子欠陥やキャリア移動度の低下を通じて、検出器材料を徐々に劣化させます。連続的な汚染物質検出作業では、X線画像装置が累積的な放射線線量の影響を受けることになり、これは回復不能です。その結果、長期的な性能低下が生じ、定期的な再較正が必要となります。
検出および診断方法
品質不具合が発生する前に較正ドリフトを検知する
ドリフト検知は、食品安全性スキャナーの初期設置時に基準となる性能指標を確立することから始まります。標準試料に対する検出器の応答、放射線強度の測定値、および制御された条件下での画像コントラスト値を記録してください。これらの基準値と定期的に比較測定を行うことで、汚染物質検出機能の不具合が生じる前に、徐々に進行する性能劣化を把握できます。
現代のX線検出器を用いた食品産業向けシステムには、自動自己診断機能が組み込まれています。これらのツールは、検出器の出力安定性を継続的に監視し、現在の性能を過去の傾向やメーカー仕様と比較します。高度なシステムでは、統計的なずれを自動的に検出し、食品産業向けアプリケーションにおいて許容範囲を超えるドリフトが発生した際に、オペレーターにアラートを通知します。
実践的なトラブルシューティング手法
熱安定化試験では、温度変化に起因するドリフト成分を特定します。X線イメージングシステムを、制御された環境チャンバー内で長時間連続運転させ、施設の実際の運用条件に合致する温度範囲において検出器の応答安定性を観察します。各温度段階での応答変化を記録し、ご使用の機器固有の熱感度係数を定量化します。
参照物の検証により、実験室機器を用いずに信頼性の高い現場レベルの診断が可能です。所定の深さおよび位置に既知の異物を含む標準化された試料を作成し、これを定期的に食品安全スキャナーで検査します。得られた検出信号を過去の性能データと比較することで、大きな変化があれば、校正のずれが生じており、専門のサービス対応が必要であることがわかります。
是正措置および予防策
再校正手順および専門サービス要件
工場での再校正は、X線検出器を用いた食品産業向け設置機器において、著しい校正ずれが発生した場合の最終的な解決策です。メーカーのサービスセンターでは、高精度の参照標準器、温度制御型恒温槽、および通常の食品工場にはない専用計測機器を活用しています。専門の技術者が検出器のバイアス電圧、ゲイン設定、画像処理パラメーターを調整し、元の仕様通りの性能を回復させます。
施設の運用パターンおよび過去のドリフト率に基づいて、再較正の間隔を計画してください。X線検査装置を連続運転する高容量の食品加工施設では、通常、年1回の再較正が必要ですが、中程度の使用頻度の設備では、18~24か月間の性能維持が可能な場合があります。すべての再較正作業は、復元された性能指標を確認した詳細な報告書とともに記録してください。
長期的な予防措置と環境制御
環境調整は、X線検査装置の較正安定性を大幅に延長します。メーカー仕様(通常は±5℃の温度変動)に準拠した温度範囲を維持するための空調設備を導入してください。また、相対湿度60%未満に保つことで、検出器ハウジング内への湿気の凝縮を防ぎ、基板上の腐食進行を抑制できます。
振動遮断マウントシステムは、X線検出器を食品産業向けのコンベア機械および物資搬送装置から分離します。エラストマー製アイソレータは機械的振動周波数を吸収し、検出器部品や内部の電気接続部への応力を低減します。定期的なメンテナンス(粉塵フィルターの清掃や光学ウィンドウの点検など)を実施することで、長期間にわたる運用においても異物検出の精度を維持できます。
よくあるご質問
食品安全スキャナーのキャリブレーションチェックは、どのくらいの頻度で行えばよいですか?
キャリブレーションの検証は、施設で使用している基準物質を用いて月1回実施する必要があります。これらの簡易チェックにより、専門業者のサービスを要さずに、早期にドリフト傾向を把握できます。高頻度で使用される装置や、基準試験においてメーカーが定める許容範囲を超える性能劣化が確認された場合には、年1回の工場による正式な再キャリブレーションが推奨されます。具体的な実施スケジュールは、装置の使用年数、運用強度、および当該施設で記録された過去のドリフト傾向に基づいて決定してください。
環境要因のみでX線画像装置のキャリブレーション・ドリフトが生じることはあるか?
環境条件は、X線検出器を用いた食品産業向け機器のドリフトを著しく加速させるが、単独で原因となることは稀である。温度変動、湿度への暴露、機械的振動は、検出器材料の通常の経年劣化と相まって累積的に作用し、測定可能な性能変化を引き起こす。ただし、環境を適切に制御することで、制御されていない施設と比較してドリフト率を40~50%程度大幅に低減できる。これは、施設の設計および保守の重要性を示すものである。
キャリブレーションのドリフトを放置したまま修正しない場合、どのような規制上の影響が生じるか?
FDAやFSMAなどの規制機関では、食品の安全性を確認するスキャナーの精度について、運用全期間にわたる文書による証拠の提出が求められます。X線画像装置における未補正のキャリブレーション・ドリフトは、検出されない異物混入リスクを生じさせ、製品回収や消費者事故発生時に施設運営者に法的責任を負わせることになります。異物検出機能を適切に維持するために、定期的なX線検出器の食品産業向けシステム保守を行わない施設は、罰則措置、製品の差押え、およびコンプライアンス調査中の操業停止といった処分を受ける可能性があります。