 EN


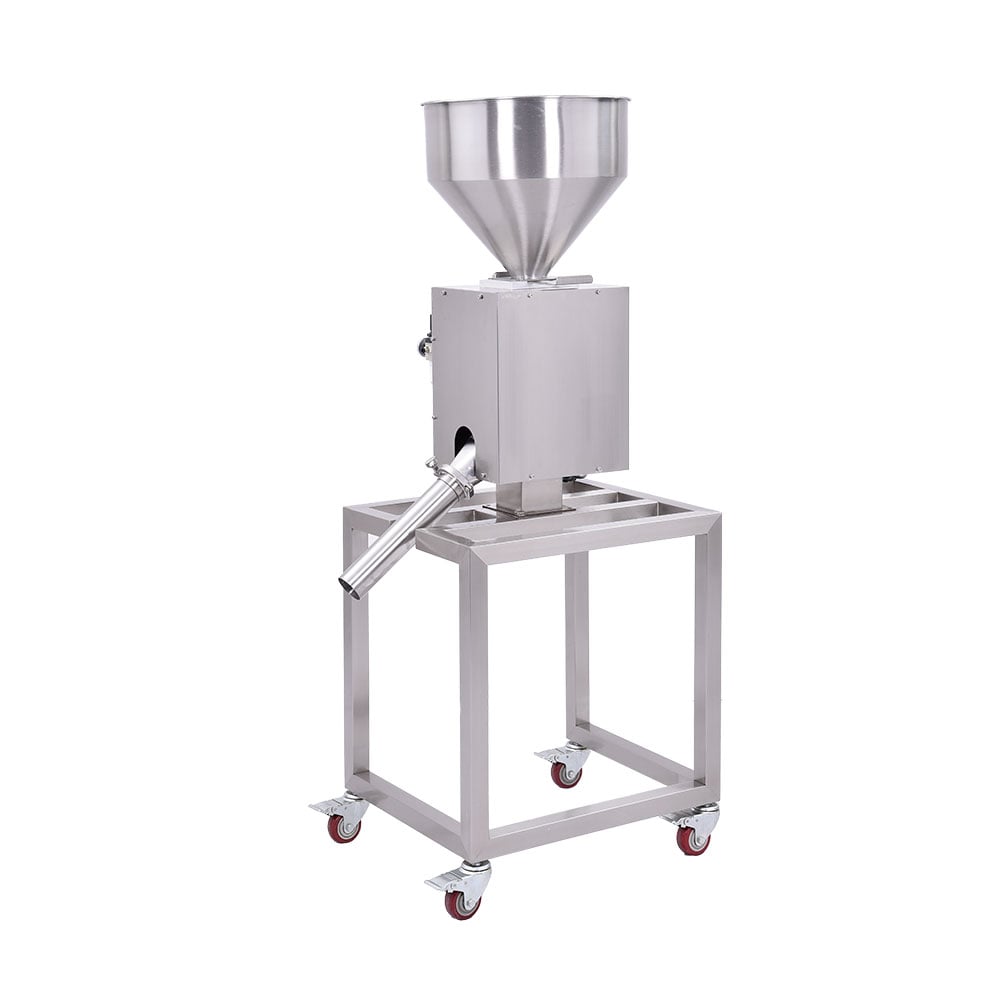
A metallevahetus masin toimib mitme koostukomponendi koosmõjul, et saavutada täpne saasteainete eemaldamine tööstuslikus töötlemises. Nende oluliste komponentide hulgas mängivad pneumaatilised ümbersuunajad olulist rolli sortitud materjalide suunamisel nende sobivatele sihtkohtadele. Erinevate pneumaatiliste ümbersuunajate tüüpide tundmine, mida on integreeritud metalli eraldusmasina süsteemi, aitab töötlevatel ettevõtetel optimeerida toimimise efektiivsust, vähendada toote kaotusi ja säilitada püsivalt kvaliteedinorme partiioperatsioonide raames.
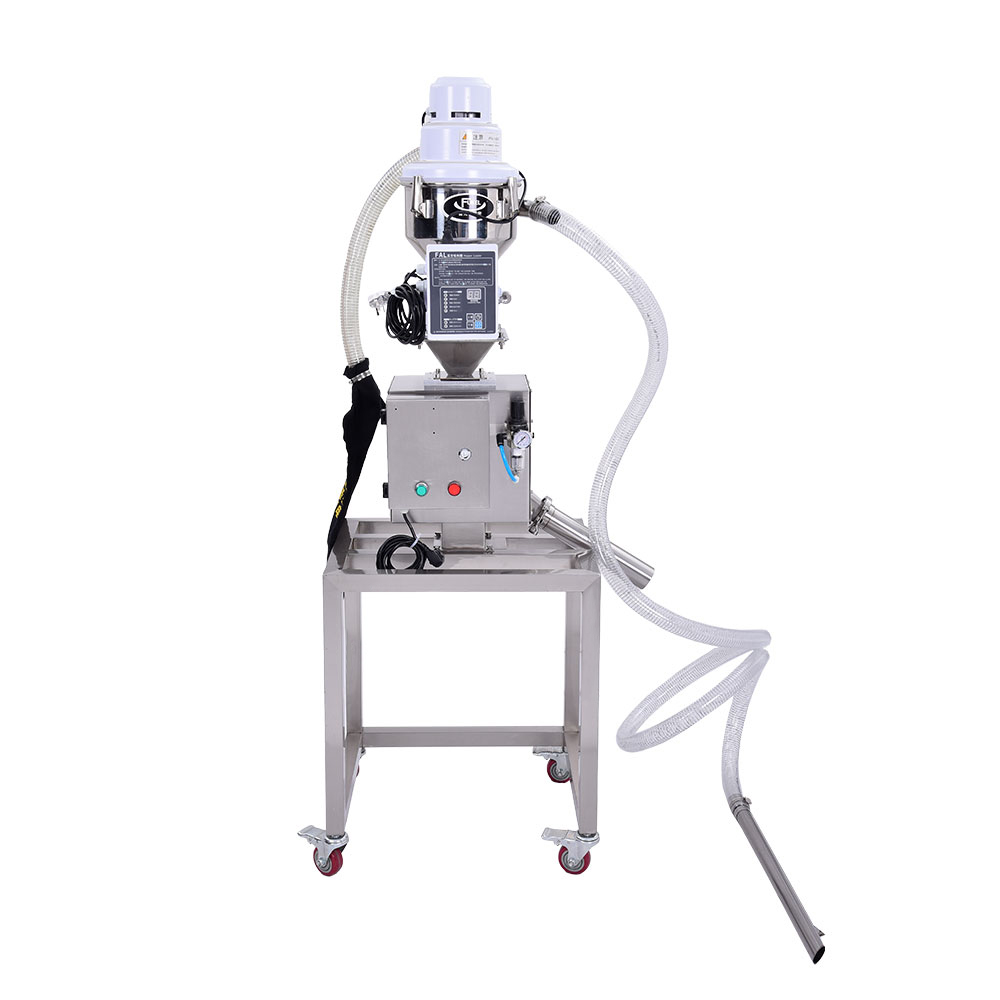
Pneumaatilised suunajad tööstuslikus metallituvastuses on täiesti arenenud tehnoloogia, mis mõjutab otseselt läbitungit ja sortimise täpsust. Kas teie ettevõte töötleb massmaterjalide sortimise rakendusi või erispeetsialiseid metallieraldusmasin konfiguratsioone – õige suunaja tüübi valik määrab, kas saasteained jõuavad teie lõpptootesse või neid tõhusalt tagasi lükatakse. See juhend vaatab üle peamised suunajakonstruktsioonid, nende tööpõhimõtted ning kuidas nad integreeruvad gravitatsiooniliselt toitetavatesse metallide detektor süsteemidesse ja pulberkontrolli töövoogudesse.
Kahe- ja kolmetee suunajakonfiguratsioonid
Kahe tee suunaja tööpõhimõte ja rakendusvaldkond
Kahepoolused pneumaatilised suunajad toimivad binaarsete lülititena teie metalli eraldusmasinasse sisseehitatud süsteemis. Kui tuvastussignaalid aktiveeruvad, aktiveerib surveõhk ventiili, mis suunab saastatud materjali eraldi tagasilükkamise kapisse, samas kui puhas toode jätkab liikumist allavoolu. See lihtne konstruktsioon on eriti tõhus kõrglahutusvõimega massmaterjalide sortimiskeskkonnas, kus piisab binaarsest vastuvõtmise-tagasilükkamise otsusest. Kahepooluste suunajate lihtsus vähendab hooldusvajadust ja vähendab ventiilide ummistumise riski süsteemides, mis töötleb kleepuvaid või niiskes sisaldavaid pulbreid.
Kahepoolused süsteemid on eriti tõhusad gravitatsiooniliselt toitatavates metallituvastite konfiguratsioonides, kus gravitatsioonijõud aitab loomulikult kaasa materjali voolule. Kuna metalli eraldusmasin suunab tagasi lükatud materjali eraldi teele, saavad töötajad koguda ja inspekteerida tagasilükatud materjali ilma, et see häiriks peamist tootmisvoogu. Sellest tulenevalt eraldatakse tagasilükatud ja vastu võetud voog, mis kiirendab puhastust ja vähendab ristsaastumise riski pulbriinspektsiooni etapis.
Kolme tee suunamisvõimekus ja mitme voogu paindlikkus
Kolmekülgsete õhuvoolu suunajate kasutamine lisab keskmise väljundporti, võimaldades samaaegselt suunata materjali kolme erinevasse sihtkohta. Kolmekülgsete suunajatega varustatud metallieraldusmasin saab suunata puhta materjali esmasele pakkimisele, piirjuhtumitega toote teisendatavale kontrolliringile ja kindladest tagasilükatavatest toodetest jäätmete kõrvaldamisele – kõik see ühes integreeritud töövoos. See võimalus on äärmiselt väärtuslik massmaterjalide sortimistoimingute jaoks, kus nõutakse astmelisi kvaliteeditasemeid, ning ka tootmisliinil toimiva pulbri inspekteerimisega ettevõtetes, kus kahtlased partiid ringhoytakse kohe.
Kolmekülgsete konfiguratsioonide kasutamine tähendab suuremat keerukust ja täpsemat õhuvoolu regulaatori kalibreerimist. Siiski võimaldab materjali samaaegne sortimine mitmesse voogu käsitlemisettepanekute arvu vähendamist ja kogu süsteemi tõhususe parandamist. Gravitatsiooniliselt toitatavate metallituvastussüsteemide ja kolmekülgsete suunajatega saavutatakse keerukad sortimisarhitektuurid, mida muul viisil saavutada ei saa ilma mitme iseseisva masinata.
Poppetventiilid ja liugukate ümberjuhtimisseadmed
Poppetventiili ümberjuhtimismehhanism ja toimetusprofiil
Poppetventiili ümberjuhtimisseadmed kasutavad vedrukoormatud kuuliat või ketast, mis istub ventiilikorpuse avadesse. Kui juhtimiskambris tekib õhurõhk, tõstetakse poppetit ja vool ümberjuhitakse kohe. Metallieraldusmasin, milles kasutatakse poppetpõhiseid ümberjuhtimisseadmeid, saavutab kiire reageerimisaegu – tavaliselt alla 50 millisekundi – ja võimaldab täpselt kõrvale heita isegi väiksemaid saasteosi. Hermeetiline konstruktsioon vähendab toote lekkimist voolude vahel ja on tõhus gravitatsiooniliselt toitatavates metallitundurites, mis töötleb peenest pulbrit, kus ka väikseim ümbersuunamine võib ohustada kontrolli usaldusväärsust.
Poppet-diverterid on eriti sobivad abrasiivsete materjalide töötlemiseks, kuna kõvendatud ventiilistoolid vastavad kulutusele. Põhjapõhjased tootmisrajatised, kus toimub pulbriliste, tolmu sarnaste osakeste inspekteerimine, saavad poppet-konstruktsioonist suurepäraseid tihenduspindu. Lihtne sisemine konstruktsioon lihtsustab komponentide kulutumisel nende asendamist ning vähendab seega hooldusperioodide ajal seiskumisajad.
Liuguklapp-diverteri konstruktsioon ja massmaterjalide sortimise eelised
Liuguvate väravatega suunajad kasutavad tasast plaati, mis liigub avade üle materjali voolu suunamiseks. See konstruktsioon toimib paremini suurema ja suurema tükkidega materjaliga kui tihendmehhanismid, sest piiramatu voolutee takistab ummistumist liiga suurte osakeste poolt. Suurema fraktsiooniga toorainete sortimistoimingute puhul pakub liuguvate väravatega suunajate konstruktsioon paremat läbitungit ja vastupidavust ummistumisele. Metallieraldusmasin, millel on gravitatsiooniliselt toitatav metallituvastus- ja liuguvate väravatega suunajate tehnoloogia, moodustab tõhusa süsteemi põllumajandusliku toidu, mineraalide ja taaskasutatavate killustike töötlemiseks.
Liuguvate väravatega suunajates olevad suuremad sisemised läbipääsud võimaldavad kõrgemat materjali kiirust ilma rõhukao ilmnemiseta, säilitades seeläbi püsiva gravitatsiooniliselt toitatava metallituvastuse signaali kvaliteedi. Liuguvad väravad taluvad ka väiksemat materjali jääkide kogunemist paremini kui tihendkonstruktsioonid, mistõttu on nad eelistatud niiskete või kleepuvate massmaterjalide puhul, mis võivad aeglaselt katta tihendmehhanismide tihendid.
Juhtsüsteemid ja integreerimise kaalutlused
Pneumaatilise juhtimise kalibreerimine metallieraldusmasina täpsuse tagamiseks
Metallieraldusmasina optimaalne töö sõltub täpselt kalibreeritud pneumaatsüsteemist. Õhutoite rõhk, solenoidide reageerimisaeg ja suunamisvahendi lähtestumiskiirus peavad olema kooskõlas gravitatsiooniliselt toitatud metallitundurite andmete tuvastussignaalidega. Üleõhutamine võib põhjustada vägivaldset suunamisvahendi aktiveerumist, mis kahjustab toodet või teeb süsteemi läbi šokilaineid, samas kui alaõhutamine viib aeglasele reageerimisele ja ebapiisavale suunamisele. Tööstuslikud spetsialistid määravad tavaliselt baasrõhu vahemikus 4–7 bar, mida kohandatakse materjalide omaduste ja tuvastustundlikkuse seadete järgi.
Juhtsüsteemi integreerimine ulatub kaugemale kui pneumaatika. Kaasaegsed metallieraldajate seadmed kasutavad programmne loogikakontrollerid, mis jälgivad suunamispaigutuse tagasisidet, tuvastavad ventiilide rikeid ja logivad tagasilükkamise sündmusi jälgitavuse tagamiseks. Selle andmete kogumine toetab pulbriinspektsiooni vastavusdokumentatsiooni ja aitab tuvastada korduvaid saasteallikaid tootmisprotsessi eelnevates etappides.
Keskkonnategurid, mis mõjutavad suurtükkide sortimise jõudlust
Temperatuurikõikumised muudavad tihendatud õhu tihedust ja pneumaatiliste seadmete reageerimisomadusi. Seadmed, mis kasutavad metalli eraldusmasinaid välistes või soojendamata keskkondades, peavad arvestama aastaaegsete rõhukõikumistega, mis mõjutavad gravitatsiooniliselt toitatava metalli avastaja ajaveeru täpsust. Niiskus mõjutab samuti seadmete tööd – liialine niiskus tihendatud õhus võib põhjustada ventiilide kleepumist ja korrosiooni, mistõttu on vajalik kvaliteetne õhufiltratsioon, mis vastab konkreetsele rakendusele. Pulbrifunktsiooni kontrollimine niisketes kliimatingimustes nõuab erilist tähelepanu desikaatorpatronite vahetussagedusele, et vältida pneumaatilise süsteemi halvenemist ja tagada stabiilne suunamisseadme töö.
KKK
Kuidas mõjutab suunamisseadme kiirus metalli eraldusmasina avastustäpsust?
Suunaja reageerimiskiirus mõjutab otseselt seda, kas väikesed metallist saastajad kantakse välja tuvastuspiirkonnast enne nende eemaldamist. Kiiremad suunajad – eriti popetipuulised konstruktsioonid, millele kulub vähem kui 75 millisekundit reageerimiseks – püüavad kinni väiksemaid tükkideid, mida aeglasemad liuguvad väravad võivad mööda lasta. Metallieraldusmasin, millel on gravitatsiooniliselt toitatav metallituvastussüsteem, kasutab ära sobiva suunaja kiiruse, mis tagab piisava reageerimisaja ilma üleliialiku eemaldamisega kaasnevate tootekaotusteta.
Kas üks suunajatüüp sobib nii pulbriinspektsiooni kui ka massmaterjalide sortimise rakendustesse?
Hübriidseadistused eksisteerivad, kuid kompromissid on tavaliselt vajalikud. Klappdivertorid optimeerivad pulbrilise materjali inspektsiooni tundlikkust, kuid neid võib ummistada suurema osakeste suurusega massmaterjalide sortimisel. Liuguklapid toimetuvad suurepäraselt suuremate osakeste massmaterjalidega, kuid kaotavad täpsuse, mida vajatakse peenepulbri inspektsiooniks. Paljud ettevõtted kasutavad metallieraldusmasinat gravitatsiooniliselt toitetava metallituvastustehnoloogiaga, kus massmaterjalide sortimiseks esmaste töötlemisprotsesside ajal kasutatakse liuguklappe, ning seejärel kasutatakse teist üksust klappdivertoritega kõrgväärtusliku pulbri lõplikuks inspektsiooniks tooted .
Milline hooldusintervall sobib pneumaatiliste divertorite jaoks tööstuslikes metallieraldusmasinates?
Kvartalis diverteri tihendite, solenoidmähiste ja õhuliinide kontroll on tööstuslik parim praktika pideva kasutusega metallieraldusmasinate töötamiseks. Massmaterjali sortimissüsteemid, mis töötleb kulumiskindlat toidet, võivad nõuda tihti tihendite vahetust – iga 4–6 nädala järel – samas kui gravitatsiooniliselt toidetud metallituvastussüsteemid, mis töötleb kergelt pulbrilisi inspektsioonimaterjale, võivad pikendada intervallide kestust kuni 6 kuuni. Tagasilükkamise sündmuste sageduse jälgimine aitab prognoosida kulutust; sageduse suurenemine ilma allikas muutumata viitab diverteri halvenemisele.