 EN


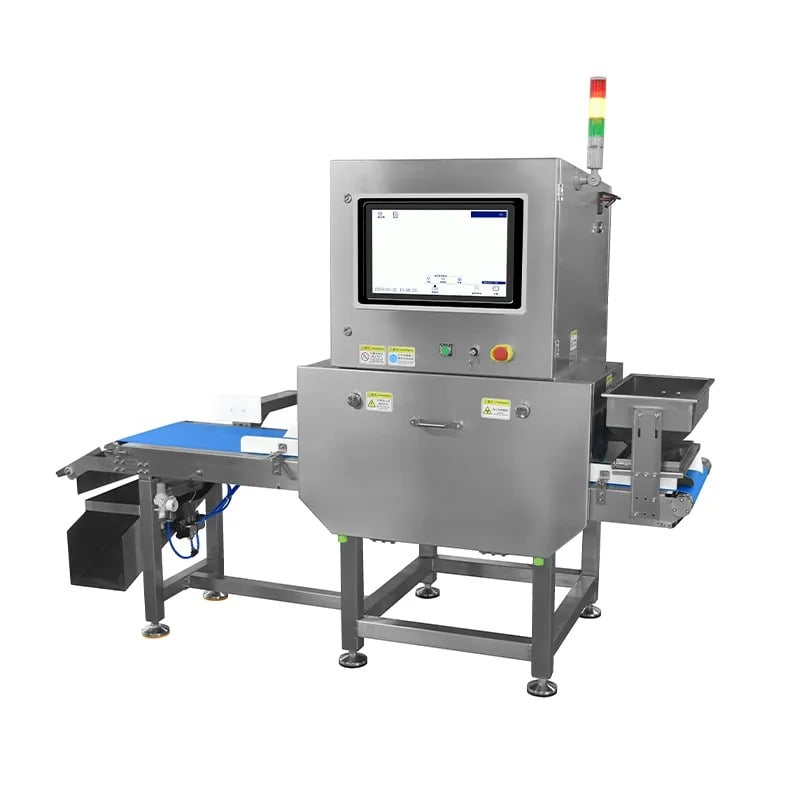
Ühe- ja kahekiiruliste röntgenmasinate arhitektuuriliste erinevuste mõistmine on oluline tootjatele, kes soovivad optimeerida oma kvaliteedikontrollisüsteemi tööd. Mõlemat konfiguratsiooni kasutatakse kriitilistes rollides röntgenkontrollis toidu-, elektroonika-, farmatseutika- ja tootmistööstuses, kuid nad toimivad põhimõtteliselt erinevatel printsiipidel, mis mõjutavad avastusvõimet, läbilaskevõimet ja toimimiskulusid.
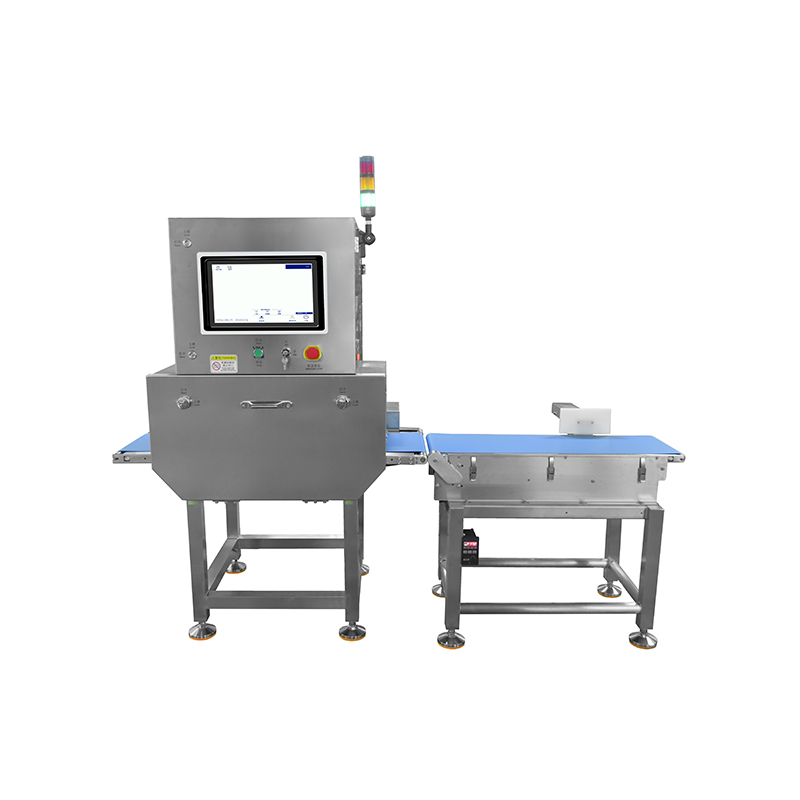
Valik nende arhitektuuride vahel sõltub teie tootmisnõuetest, tooteomadustest ja saastumisriskiprofiilist. Ühekiiruline x-tstdexcept suunab kiirgust proovi läbi ühes suunas, samas kui kahekiire konfiguratsioonid kasutavad samaaegselt mitmeid röntgenikiirte allikaid või tuvastusrajusid. See põhilise erinevus määrab, kuidas iga süsteem tegeleb defektide tuvastamisega, ruumilise eraldusvõimega ja skaneerimise tõhususega teie röntgenkontrolli töövoos.
Ühekiire arhitektuur ja toimimise põhimõtted
Kuidas toimib ühekiire röntgenkontroll
Ühe kiirguskiirega röntgenmasin töötab nii, et see kiirgab kiirgust toote läbi ühes teljesuunas, luues detektoril kahe mõõtmega projektsioonipildi. See lihtne konfiguratsioon kasutab ühte röntgenkiirte allikat, mis asub ühe detektoririba vastas. Toode liigub röntgenkiirte väli läbi ja saadud pilt kujutab tiheduse muutusi, mis paljastavad võõrkehad, struktuuripuudused ja sisemised anomaliiad. Ühe kiirguskiirega süsteemid on eriti tõhusad metallsete saasteainete, klaasitükkide ja luutükkide tuvastamisel pakendatud toiduainetes ning farmatsiaanumate õhukindluse ja täitmistaseme kontrollimisel.
Ühe kiirguskiirega konfiguratsiooni eelised
Ühekiirgeline röntgenmasin põhineb väiksemal algsel investeeringul kui kahekiirgelised alternatiivid, mistõttu sobib see eelarvepiirangutega toimingutele. Lihtsam turvaskanneri disain nõuab vähem keerukaid kalibreerimis- ja hooldusprotokolle. Töötlemiskiirus jääb konkurentsivõimelineks, võimaldades kõrget läbilaskekiirust pidevates tootmisliinides. Röntgenkontrollmeetod tagab suurepärase tundlikkuse tihedate saasteainete suhtes, samas kui piltide tõlgendamine jääb lihtsaks. Paljud tootjad eelistavad seda röntgenmasina arhitektuuri ühtlaste tooted või standardiseeritud pakendite skaneerimisel, mille sisemine struktuur on ennustatav.
Kahekiirgeline arhitektuur ja täiustatud tuvastus
Kahekiirgeline konfiguratsioon ja eelised
Kahekiirgusliku röntgenmasina puhul kasutatakse mitmeid kiirgusallikaid või samaaegseid tuvastusteed, et saada toote teave erinevatelt nurkadelt või energiatasemetelt. Selle kvaliteedikontrollisüsteemi arhitektuur loob rikkalikumaid andmekogusid, kombineerides mitu projektsioonipilti, mis võimaldab kolmemõõtmelist rekonstrueerimist või vigade paremat nähtavust. Kahekiirguslikud konfiguratsioonid on eriti väärtuslikud keerukate kujunditega toodete, erineva tihedusjaotusega esemete ja rakenduste puhul, kus on vaja suuremat tundlikkust väikestele või madala tihedusega võõrkehadele. Röntgenkontrollivõime ulatub ka subtiilsete sisemiste vigade tuvastamiseni, mida ühekiirguslikud süsteemid võivad järgi jätta, näiteks delamineerumine, mikropragu ja madala tihedusega saasteained.
Siis, kui kahekiirguslikud süsteemid tagavad ületäitmise
Kahekiirguslikud röntgenmasinad muutuvad oluliseks, kui skaneeritakse tooteid keerukate geomeetriatega või kihtidega ehitusega. Elektroonikatootjad kasutavad kahekiirguslikku röntgenkontrolli komponentide paigutuse, solderühenduste kvaliteedi ja sisemise montaaži terviklikkuse ühtlaseks kontrollimiseks mitmest vaatenurgast. Turvaskanneril on integreeritud varundus, mis suurendab süsteemi usaldusväärsust ja vastavust regulatiivsetele nõuetele kriitilistes rakendustes. Ravimitootjad saavad kasu kahekiirguslikest arhitektuuridest, kui inspekteeritakse blisterpakendeid muutuva täitmismustriga või keerukaid ravimite manustamise seadmeid. Kuigi esialgne röntgenmasina investeering on kallim, õigustavad tavaliselt kõrgemad vigade tuvastamise määrad kulutusi parandatud tootekvaliteedi ja vähenenud tagasitellimuste kaudu. See kvaliteedikontrollisüsteemi lähenemisviis võimaldab tuvastada saasteaineid, mille suurus on tihkades materjalides kuni 0,4 mm, ületades sellega tavalisi ühekiirguslikke võimalusi.
Võrdlev analüüs ja valikukriteeriumid
Tuvasutamisvõime ja tundlikkuse erinevused
Ühekiirgeline röntgenmasin saavutab tavaliselt 1,0–2,0 mm tundlikkuse piiri metallistest esemetest, sõltuvalt toote tihedusest ja koostisest. Kahekiirgeline konfiguratsioon võimaldab tuvastada võõrkehi 0,4 mm või väiksemat suurust tänu täiustatud pilditöötlusele ja andmete ühendamisele mitmest nurkst. Röntgenkontrollisüsteemi valik sõltub teie tootekategooria konkreetsetest regulatiivsetest nõuetest ja riskikindluse tasemest. Toiduvaldkonnas, kus nõutakse rangeid patogeenide ennetusmeetmeid, pakuvad kahekiirgelised röntgenmasinad täiendavat kindlustust väikeste luukildude või metallist pilkude suhtes. Kõrgelt väärtuslikud ravimitooted nõuavad sageli kahekiirgelist arhitektuuri, et vastata rangele kvaliteedikontrolli süsteemi standarditele. Samas avastavad paljud tootjad, et ühekiirgelised süsteemid rahuldavad regulaatorsetele nõuetele piisavalt, kui tooted ei sisalda keerukaid sisemisi struktuure.
Kulud ja rakendamise kaalutlused
Üksikiirguse röntgenkontrollisüsteemide kapitalikulud jäävad tavaliselt madalamale algtasemele, mistõttu on need atraktiivsed algajatele ettevõtetele või tootmisrajatistele, kellel on piiratud eelarve. Kahekiirguse konfiguratsioonid maksavad oluliselt rohkem algsete kuludega, kuid pakuvad operatsioonilisi eeliseid, mis vähendavad aeglaselt ühiku kontrollimise kulud. Paigaldamise keerukus erineb märgatavalt: üksikiirguse röntgenmasinad nõuavad lihtsat integratsiooni olemasolevasse tootmisliini ilma suurte paigutusmuudatusteta. Kahekiirguse ohutusskannerite süsteemid nõuavad keerukamat paigaldust, rajatise muudatusi kiirguskaitse tagamiseks ning täiendavat kalibreerimisaega. Röntgenmasinate kasutuse õppimine võtab üksikiirguse üksustega vähem aega, kuigi kahekiirguse süsteemid pakuvad edasijõudnumat tarkvarafunktsionaalsust. Kvaliteedikontrollisüsteemi tagasitulu periood soosib sageli kahekiirguse investeeringuid kõrgmahtuvusega tootmise või kõrgema klassiga toodete puhul, kus vigade maksumus ületab seadmete kulud.
KKK
Millise röntgenmasina arhitektuuri peaksid toidutööstuse ettevõtted valima külmunud toodete kontrollimiseks?
Ühekiirgeline röntgenkontroll sobib tavaliselt enamiku külmunud toidu rakenduste jaoks, kuna need tooted on suhteliselt ühtlase tihedusega ja nende saastumismustrid on selgelt nähtavad. Kui aga teie toode sisaldab luusid, koorikuid või loomulikult muutuvaid sisemisi struktuure, pakuvad kahekiirgelised konfiguratsioonid täiustatud tuvastamise kindlust. Regulatiivsed juhised, mille annavad asutused nagu FDA, ei nõua külmunud toodete puhul kahekiirgeliste süsteemide kasutamist, kuid riskihindamine, milles arvestatakse brändi mainet ja tagasikutsumise kuludega, peaks juhtima teie otsust röntgenmasina investeeringu kohta.
Kas ühekiirgeline röntgenmasin suudab madala tihedusega saastajaid tõhusalt tuvastada?
Ühekiirgeline röntgenkontroll on ebapiisav madala tihedusega võõrkehade, näiteks plastide, kummide või teatud puidutükkide tuvastamisel, sest need materjalid loovad toote taustaga väga väikse kontrasti. Kvaliteedikontrollisüsteem kahekiirgelse arhitektuuri abil lahendab just seda piirangut, ühendades mitme tuvastusnurga ja täpsema pilditöötluse. Kui teie toote riskiprofiil hõlmab madala tihedusega saasteohtusid, siis kahekiirgelise röntgenkontrolli võimaluste omandamine tagab parema ohutusskanneri jõudluse ja vastavuse regulatiivsetele nõuetele.
Millised hoolduserinevused eksisteerivad ühekiirgelse ja kahekiirgelse vahel röntgenmasinad ?
Ühekiirgeline röntgenmasin nõuab tavaliselt detektori regulaarset kalibreerimist ja röntgenkiirte allika vananemise jälgimist, milleks on tavaliselt vajalik kvartaliselt hooldust. Kahekiirgelistel kvaliteedikontrollisüsteemidel on keerukuse tõttu vajalik sagedasem uuesti kalibreerimine, sageli kuus üks kord, et säilitada tuvastamise järjepidevus. Kahekiirgelistes ohutusskannerites sisalduvad ohutuskomponendid hõlmavad varude detektoreid ja varuradiatsiooniallikaid, mis suurendab asendusosade maksumust. Siiski kompenseerib suurem usaldusväärsus ja väiksem arv valesti tagasi lükatud tooteid sageli kõrgema hoolduskoormuse, eriti suurte tootmistehaste puhul, kus röntgenkontrolli kiirus ja täpsus määravad kasumlikkust.