 EN


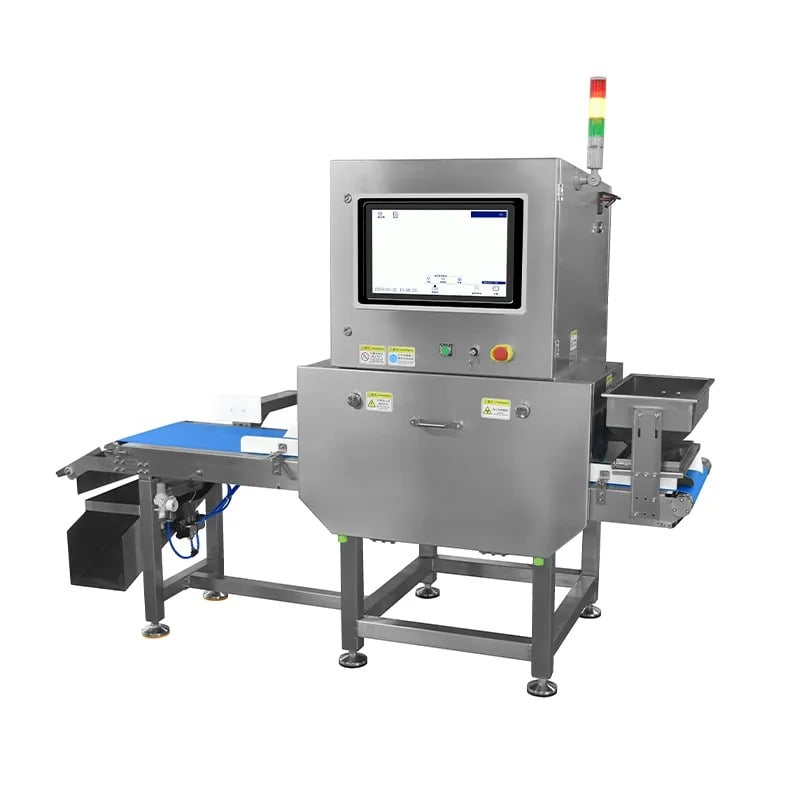
Zrozumienie różnic architektonicznych między maszynami do rentgenowania o wiązce pojedynczej i podwójnej jest kluczowe dla producentów dążących do zoptymalizowania wydajności swojego systemu kontroli jakości. Obie konfiguracje pełnią kluczowe role w inspekcji rentgenowskiej w sektorach spożywczym, elektronicznym, farmaceutycznym oraz w przemyśle produkcyjnym, jednak działają na zasadach fundamentalnie różnych, które wpływają na zdolność wykrywania, przepustowość oraz koszty operacyjne.
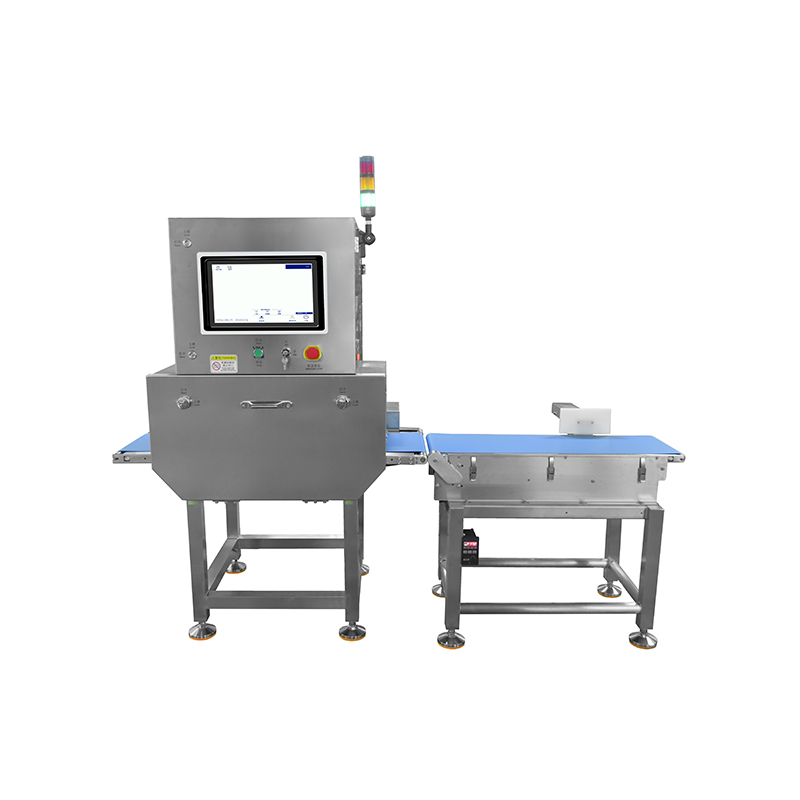
Wybór między tymi architekturami zależy od wymagań związanych z produkcją, cech produktów oraz profilu ryzyka zanieczyszczenia. Maszyna o wiązce pojedynczej urządzenie do rentgenu kieruje promieniowanie przez próbkę w jednym kierunku, podczas gdy konfiguracje z podwójnym wiązką wykorzystują jednocześnie wiele źródeł promieni X lub ścieżek detekcji. Ta podstawowa różnica określa sposób, w jaki każdy z tych systemów radzi sobie z wykrywaniem wad, rozdzielczością przestrzenną oraz wydajnością skanowania w ramach procesu inspekcji rentgenowskiej.
Architektura z pojedynczą wiązką i zasady działania
Jak działa inspekcja rentgenowska z pojedynczą wiązką
Maszyna rentgenowska z pojedynczym promieniem działa poprzez emisję promieniowania przez produkt wzdłuż jednej osi, tworząc dwuwymiarowy obraz projekcyjny na detektorze. Ta prosta konfiguracja wykorzystuje jeden źródło promieni X umieszczone naprzeciwko pojedynczej matrycy detektorów. Produkt przechodzi przez pole promieniowania X, a uzyskany obraz uwidacznia różnice gęstości, które ujawniają obce ciała, wady strukturalne oraz anomalie wewnętrzne. Systemy z pojedynczym promieniem doskonale nadają się do wykrywania zanieczyszczeń metalicznych, odłamków szkła oraz cząstek kości w opakowaniach żywności, a także do weryfikacji szczelności zabezpieczenia i poziomu napełnienia pojemników farmaceutycznych.
Zalety konfiguracji z pojedynczym promieniem
Maszyny rentgenowskie z pojedynczym promieniem oferują niższe inwestycje kapitałowe w porównaniu do alternatyw z podwójnym promieniem, co czyni je odpowiednimi dla operacji z ograniczonym budżetem. Prostszy projekt skanera bezpieczeństwa wymaga mniej złożonych protokołów kalibracji i konserwacji. Prędkość przetwarzania pozostaje konkurencyjna, umożliwiając wysoką wydajność w ciągłych liniach produkcyjnych. Metoda inspekcji rentgenowskiej zapewnia doskonałą czułość w wykrywaniu gęstych zanieczyszczeń przy jednoczesnym zachowaniu prostej interpretacji obrazów. Wielu producentów preferuje tę architekturę maszyn rentgenowskich podczas skanowania jednorodnych produkty lub standaryzowanych opakowań o przewidywalnej strukturze wewnętrznej. Koszty eksploatacji pozostają niższe dzięki zmniejszonemu zużyciu energii oraz prostszym cyklom wymiany komponentów.
Architektura z podwójnym promieniem i zaawansowane wykrywanie
Konfiguracja z podwójnym promieniem i korzyści
Maszyna rentgenowska z podwójnym wiązką wykorzystuje wiele źródeł promieniowania lub jednoczesne ścieżki detekcji, aby uzyskać informacje o produkcie z różnych kątów lub poziomów energii. Architektura tego systemu kontroli jakości generuje bogatsze zestawy danych poprzez łączenie wielu obrazów rzutów, umożliwiając rekonstrukcję trójwymiarową lub zwiększoną widoczność wad. Konfiguracje z podwójną wiązką okazują się szczególnie wartościowe przy złożonych kształtach produktów, przedmiotach o różnej gęstości oraz w zastosowaniach wymagających wyższej czułości na małe lub niskogęstościowe materiały obce.
Kiedy systemy z podwójną wiązką zapewniają lepszą wydajność
Maszyny rentgenowskie z podwójnym wiązką stają się niezbędne przy skanowaniu produktów o złożonej geometrii lub warstwowej konstrukcji. Producentom sprzętu elektronicznego służą inspekcje rentgenowskie z podwójną wiązką do jednoczesnej weryfikacji rozmieszczenia elementów, jakości połączeń lutowanych oraz integralności wewnętrznej montażu z wielu perspektyw. Skaner bezpieczeństwa charakteryzuje się zintegrowaną nadmiarowością, co zwiększa niezawodność systemu i zapewnia zgodność z przepisami w zastosowaniach krytycznych. Producentom farmaceutycznym korzyści z architektur podwójnej wiązki wynikają przy kontroli opakowań blisterowych o zmiennych schematach napełnienia lub złożonych urządzeniach do dostarczania leków. Choć początkowe koszty inwestycyjne maszyny rentgenowskiej są wyższe, poprawa wskaźnika wykrywania wad często uzasadnia te wydatki dzięki lepszej jakości produktu i ograniczeniu odwołań. Takie podejście do kontroli jakości umożliwia wykrywanie zanieczyszczeń o rozmiarze nawet 0,4 mm w gęstych matrycach, przekraczając typowe możliwości jednowiązkowych systemów.
Analiza porównawcza i kryteria doboru
Różnice w zdolności wykrywania i czułości
Maszyny rentgenowskie z pojedynczym promieniem zwykle osiągają progi czułości od 1,0 mm do 2,0 mm dla obiektów metalowych, w zależności od gęstości i składu produktu. Konfiguracje z podwójnym promieniem pozwalają wykrywać materiały obce o średnicy 0,4 mm lub mniejszej dzięki ulepszonej obróbce obrazu oraz fuzji danych z wielu kątów. Wybór systemu inspekcji rentgenowskiej zależy od wymogów regulacyjnych oraz poziomu akceptowanego ryzyka charakterystycznego dla danej kategorii produktów. W zastosowaniach spożywczych wymagających ścisłej zapobiegawczości wobec patogenów maszyny rentgenowskie z podwójnym promieniem zapewniają dodatkową pewność wykrycia małych fragmentów kości lub opiłków metalowych. Produkty farmaceutyczne o wysokiej wartości często wymagają architektury z podwójnym promieniem, aby spełnić surowe standardy systemów kontroli jakości. Jednak wiele producentów stwierdza, że systemy z pojedynczym promieniem wystarczająco spełniają wymogi regulacyjne, gdy produkty nie posiadają złożonych struktur wewnętrznych.
Koszty i zagadnienia dotyczące implementacji
Wydatki inwestycyjne na jednopromieniowe systemy inspekcji rentgenowskie zwykle mieszczą się w zakresie niższych inwestycji podstawowych, co czyni je atrakcyjnym wyborem dla startupów lub zakładów z ograniczonym budżetem. Konfiguracje dwupromieniowe wymagają znacznie wyższych początkowych nakładów, ale zapewniają korzyści operacyjne, które w dłuższym okresie obniżają koszt inspekcji przypadający na jednostkę. Złożoność instalacji różni się znacząco: jednopromieniowe maszyny rentgenowskie wymagają prostego wdrożenia w istniejące linie produkcyjne przy minimalnych modyfikacjach układu przestrzennego. Systemy skanerów bezpieczeństwa dwupromieniowych wymagają bardziej zaawansowanej instalacji, modyfikacji obiektu w celu zapewnienia ochrony przed promieniowaniem oraz dodatkowego czasu na kalibrację. Szkolenie personelu w zakresie obsługi maszyn rentgenowskich trwa krócej w przypadku jednopromieniowych urządzeń, choć systemy dwupromieniowe oferują bardziej zaawansowane możliwości oprogramowania. Okres zwrotu inwestycji w systemy kontroli jakości często sprzyja inwestycjom w konfiguracje dwupromieniowe przy wysokotomowej produkcji lub produktach premium, gdzie koszty defektów przekraczają wydatki na wyposażenie.
Często zadawane pytania
Którą architekturę maszyny rentgenowskiej powinny wybrać producenci żywności do kontroli produktów mrożonych?
Jednoprzyczynowa kontrola rentgenowska zwykle wystarcza w większości zastosowań związanych z mrożoną żywnością, ponieważ takie produkty charakteryzują się stosunkowo jednorodną gęstością oraz wyraźnymi wzorami zanieczyszczeń. Jeśli jednak produkt zawiera kości, skorupki lub naturalnie zmienne struktury wewnętrzne, konfiguracje dwuprzyczynowe zapewniają wyższy stopień pewności wykrywania. Wskazówki regulacyjne agencji takich jak FDA nie wymagają stosowania systemów dwuprzyczynowych do produktów mrożonych, jednak oceny ryzyka uwzględniające renomę marki oraz koszty wycofania produktów powinny kierować decyzją o inwestycji w maszynę rentgenowską.
Czy jednoprzyczynowa maszyna rentgenowska może skutecznie wykrywać zanieczyszczenia o niskiej gęstości?
Inspekcja rentgenowska z pojedynczym promieniem napotyka trudności przy wykrywaniu materiałów obcych o niskiej gęstości, takich jak plastik, gumy lub niektóre fragmenty drewna, ponieważ te materiały generują minimalny kontrast względem tła produktu. System kontroli jakości oparty na architekturze z podwójnym promieniem specjalnie eliminuje tę ograniczoność poprzez łączenie wielu kątów detekcji oraz zaawansowanego przetwarzania obrazów. Jeśli profil ryzyka Twojego produktu obejmuje zagrożenia związane z zanieczyszczeniami o niskiej gęstości, inwestycja w możliwości inspekcji rentgenowskiej z podwójnym promieniem zapewnia wyższą wydajność skanera bezpieczeństwa oraz zgodność z przepisami.
Jakie różnice serwisowe występują między układem z pojedynczym a podwójnym promieniem aparaty rentgenowskie ?
Maszyny do prześwietlania rentgenowskiego z pojedynczym promieniem wymagają regularnej kalibracji detektorów oraz monitorowania starzenia się źródła promieniowania X, co zwykle wiąże się z harmonogramem konserwacji co kwartał. Systemy kontroli jakości z podwójnym promieniem wymagają częstszej rekaliczacji ze względu na większą złożoność – często konieczna jest kontrola miesięczna, aby zapewnić spójność wykrywania. Komponenty skanerów bezpieczeństwa w jednostkach z podwójnym promieniem obejmują detektory rezerwowe oraz dodatkowe źródła promieniowania, co zwiększa koszty części zamiennych. Jednak zwiększone niezawodność oraz mniejsza liczba fałszywych odrzutów często rekompensują wyższe wymagania serwisowe w operacjach o dużej objętości, gdzie szybkość i dokładność inspekcji rentgenowskiej decydują o zyskowności.
Spis treści
- Architektura z pojedynczą wiązką i zasady działania
- Architektura z podwójnym promieniem i zaawansowane wykrywanie
- Analiza porównawcza i kryteria doboru
-
Często zadawane pytania
- Którą architekturę maszyny rentgenowskiej powinny wybrać producenci żywności do kontroli produktów mrożonych?
- Czy jednoprzyczynowa maszyna rentgenowska może skutecznie wykrywać zanieczyszczenia o niskiej gęstości?
- Jakie różnice serwisowe występują między układem z pojedynczym a podwójnym promieniem aparaty rentgenowskie ?