 EN



Оценка процедур динамической калибровки машины для сортировки по весу имеет решающее значение для поддержания точности и эксплуатационной эффективности в промышленных процессах. Независимо от того, управляете ли вы предприятием, перерабатывающим продукты питания товары , фармацевтические препараты, минералы или готовые изделия, точность вашей машины для сортировки по весу напрямую влияет на качество продукции, соблюдение регуляторных требований и удовлетворённость клиентов. Динамическая калибровка выходит за рамки статической проверки веса, постоянно корректируя параметры измерений в ходе активной работы, что гарантирует стабильную производительность машины для сортировки по весу при изменяющихся условиях окружающей среды и характеристиках обрабатываемых материалов.
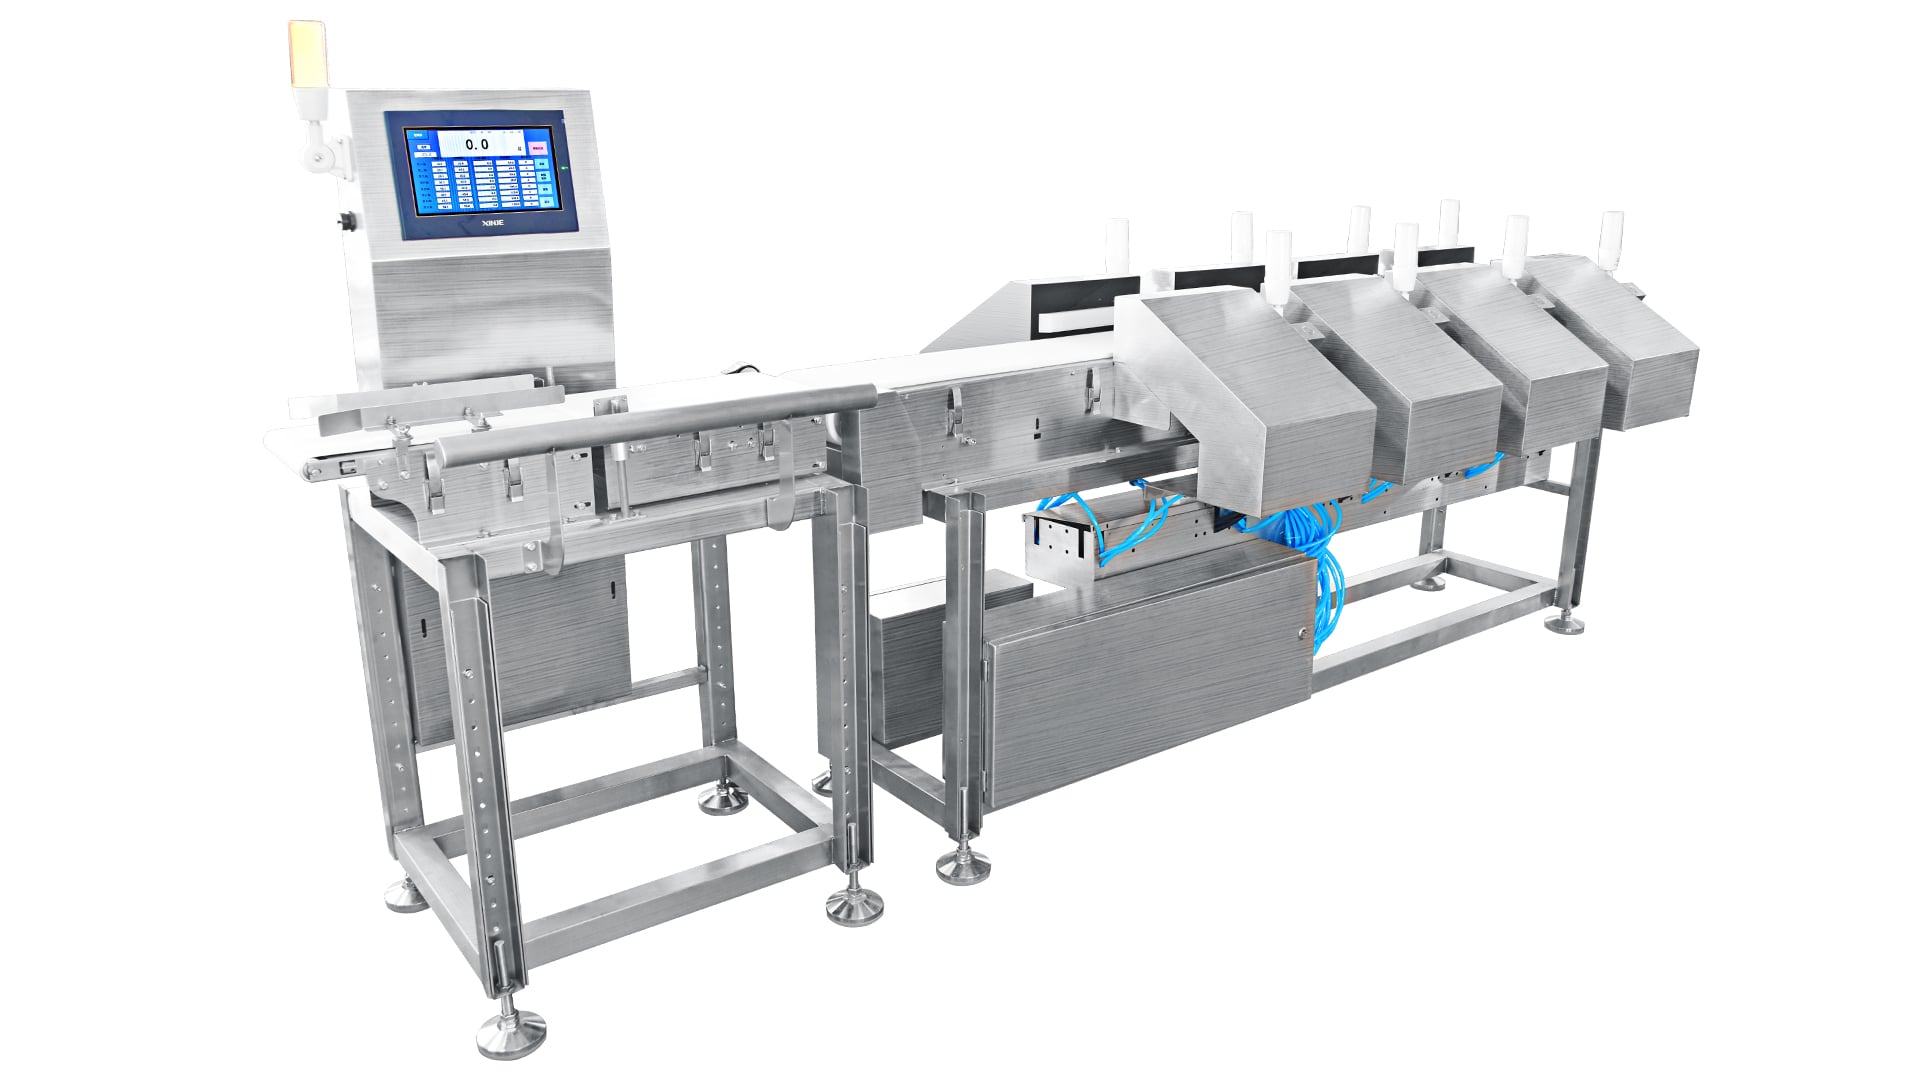
Процесс оценки процедур калибровки требует всестороннего понимания того, как работает ваша весовая сортировочная машина в реальных условиях. Современное сортировочное оборудование должно компенсировать колебания температуры, влажности, вибрации и скорости потока продукции, сохраняя при этом воспроизводимую точность. Эта система оценки помогает руководителям производства, техникам по обслуживанию и специалистам по контролю качества разрабатывать протоколы, позволяющие сократить избыточную упаковку продукции, минимизировать брак и продлить срок службы вашей контрольно-весовой сортировочной машины.
Понимание требований к динамической калибровке
Чем динамическая калибровка отличается
Статическая калибровка обычно выполняется при первоначальной настройке или в рамках технического обслуживания с использованием фиксированных эталонных грузов в контролируемых лабораторных условиях. Динамическая калибровка, напротив, непрерывно отслеживает и корректирует измерительные системы машины для сортировки по весу во время обработки реальных производственных нагрузок. Весовой сортировщик, работающий в соответствии с протоколами динамической калибровки, способен обнаруживать и компенсировать тепловое дрейфование, механический износ и изменения окружающей среды в режиме реального времени. Эта функция активной коррекции гарантирует, что ваша контрольная весовая сортировочная установка сохраняет соответствие техническим требованиям на протяжении длительных производственных циклов.
Ключевые показатели эффективности
При оценке процедур калибровки оборудования для сортировки необходимо учитывать несколько ключевых показателей эффективности. Повторяемость измеряет, насколько последовательно ваша машина весовой сортировки выдаёт одинаковые результаты для одного и того же образца продукта в ходе нескольких циклов взвешивания. Линейность определяет, сохраняется ли точность по всему диапазону взвешивания — от минимальной до максимальной ёмкости. Гистерезис оценивает разницу в показаниях при приближении к заданному значению веса сверху и снизу. Чувствительность к внешним факторам, таким как колебания температуры, определяет частоту, с которой требуется корректировка калибровки вашей весовой сортирующей установки. Каждый из этих параметров напрямую влияет на соответствие вашей контрольной весовой сортировочной системы отраслевым стандартам и требованиям заказчиков.
Внедрение эффективных процедур калибровки
Установление базовых стандартов
Перед выполнением любой процедуры калибровки установите документированную исходную базовую линию для вашей машины сортировки по массе, используя аттестованные эталонные стандарты. Эта базовая линия фиксирует начальные характеристики производительности вашего устройства сортировки по массе в заданных условиях окружающей среды, включая температуру окружающего воздуха, относительную влажность и стабильность электропитания. Используйте эталонные гири, прошедшие калибровку в соответствии с национальными или международными стандартами, как правило, прослеживаемые до таких учреждений, как NIST. Для вашего контрольного весового сортировщика выполните не менее 25 последовательных измерений в пяти различных точках массы, охватывающих рабочий диапазон. Зафиксируйте среднее значение, стандартное отклонение и любые выявленные закономерности дрейфа. Эта базовая линия становится опорной точкой, с которой сравниваются все последующие процедуры калибровки, что позволяет объективно оценить, сохраняет ли ваше сортировочное оборудование заданные характеристики или их качество со временем ухудшается.
Частота и триггеры динамической корректировки
Оптимальный интервал калибровки вашей машины для сортировки по весу зависит от нескольких факторов, включая объём производства, стабильность окружающей среды и характеристики продукции. На предприятиях с высоким объёмом производства может потребоваться автоматическая повторная калибровка весового сортировщика каждые 4–8 часов, тогда как на объектах с низким объёмом производство калибровку можно проводить ежедневно или по требованию. Установите конкретные триггеры для ручной калибровки при значительных отклонениях условий окружающей среды — например, при колебаниях температуры свыше 5 градусов Цельсия или когда карты статистического контроля процессов указывают на смещение параметров за пределы допустимых значений. Ваша контрольно-весовая сортировочная система должна обладать возможностью регистрации данных, фиксирующей все события калибровки, условия окружающей среды во время калибровки, а также величину вносимых корректировок. Эти исторические данные позволяют выявлять закономерности старения оборудования и прогнозировать потребность в техническом обслуживании до того, как снижение эксплуатационных характеристик повлияет на качество продукции.
Валидация и обеспечение качества
Процедуры испытаний и критерии приёмки
Оцените процедуры калибровки вашей машины для сортировки по весу с помощью строгих испытательных протоколов, имитирующих реальные производственные условия. После любой корректировки калибровки проведите серию проверочных измерений с использованием эталонных материалов, плотность, форма и характеристики поверхности которых максимально приближены к параметрам фактических изделий на производстве. Для весового сортировщика, обрабатывающего разнородную продукцию, составьте матрицу испытательных материалов, охватывающую различные типы веществ и диапазоны масс. Ваша контрольно-весовая сортировочная установка должна обеспечивать воспроизводимость в пределах ±0,3–1,0 % от фактического веса — в зависимости от требований отрасли и технических характеристик оборудования. Критерии приемки должны соответствовать требованиям ваших последующих производственных операций: если нормативные акты требуют точности ±2 %, то ваше сортировочное оборудование должно быть откалибровано так, чтобы достигать точности лучше 1 % даже в наихудших условиях — с целью обеспечения запаса надёжности.
Документация и прослеживаемость
Полная документация повышает достоверность процесса оценки калибровки. Ведите подробные записи для каждой машины сортировки по весу: даты калибровки, условия окружающей среды, используемые эталонные стандарты, измеренные значения до и после калибровки, а также имя техника, выполнившего процедуру. Ваша машина сортировки по весу должна генерировать отчёты с метками времени, подтверждающие факт выполнения калибровки и соответствие сортировщика-контрольного веса заданным эксплуатационным характеристикам в этот момент. Такая документация становится ключевым доказательством при аудитах, проверках качества со стороны заказчиков и регуляторных инспекциях. Во многих отраслях требуется подтверждение того, что оборудование для сортировки было корректно откалибровано в момент обработки продукции, поэтому прослеживаемость является обязательным элементом вашей системы обеспечения качества. Цифровое хранение данных с контролем версий гарантирует, что история калибровок остаётся доступной и неизменённой на протяжении всего срока годности продукции и любых последующих расследований.
Часто задаваемые вопросы
Как часто следует калибровать машину для сортировки по весу?
Частота калибровки зависит от конкретного применения, объёма производства и условий окружающей среды. Оборудование для высокоскоростной сортировки, обрабатывающее ежедневно тысячи единиц продукции, может требовать автоматической повторной калибровки каждые 4–8 часов. При низком объёме производства обычно выполняют калибровку один раз в день или в начале каждой смены. Такие факторы окружающей среды, как колебания температуры, изменения влажности и уровень вибрации, влияют на скорость, с которой весовой сортировщик выходит за пределы заданных параметров. Ежемесячно анализируйте данные о производительности вашей машины для сортировки по весу, чтобы выявить тенденции дрейфа и скорректировать интервалы калибровки соответствующим образом. Большинство промышленных предприятий считают, что оптимальный баланс между точностью и эксплуатационной эффективностью достигается при еженедельной ручной проверке в сочетании с автоматической динамической повторной калибровкой в процессе производства.
Какие эталонные стандарты следует использовать при калибровке машины для сортировки по весу?
Эталонные стандарты должны быть сертифицированы, прослеживаться до национальных эталонов измерений и соответствовать грузоподъёмности и требованиям к точности вашего весового сортировщика. Для высокоточных задач контрольного взвешивания в фармацевтических, химических или лабораторных условиях используйте калиброванные гири класса F1 или выше. Гири класса F2 достаточны для большинства пищевых производств и общепромышленного сортировочного оборудования, где допустима погрешность ±1–2 %. Эталонные стандарты вашей весовой сортировочной машины должны проходить повторную калибровку в аккредитованной лаборатории каждые 12–24 месяца — в зависимости от частоты эксплуатации и нормативных требований. Храните эталонные материалы в контролируемой среде, защищайте их от коррозии и механических повреждений и ведите документацию по истории их калибровок. Использование несертифицированных или устаревших эталонных гирь делает калибровку вашего весового сортировщика недействительной и создаёт юридическую ответственность в регулируемых отраслях.
Могут ли динамические процедуры калибровки со временем повысить точность сортировочного оборудования?
Динамические процедуры калибровки поддерживают точность, а не повышают её сверх исходных проектных характеристик сортировочной машины для взвешивания. Максимальная достижимая точность сортировщика по весу определяется качеством её механических компонентов, тензодатчиков и электронной схемы. Правильная калибровка гарантирует, что ваша машина для сортировки по весу работает стабильно на уровне своих проектных возможностей, компенсируя температурный дрейф, усталость материалов и изменения внешних условий. В течение месяцев и лет механический износ неизбежно снижает точность сортировочной машины, что в конечном счёте требует замены компонентов или модернизации оборудования. Регулярная динамическая калибровка с подробной документацией выявляет эту закономерность деградации и помогает вам стратегически планировать профилактическое обслуживание и капитальную замену оборудования. Ценность эффективных процедур калибровки сортировочного оборудования заключается в раннем обнаружении проблем, поддержании стабильной производительности и предоставлении доказательств того, что ваше производство соответствовало заданным спецификациям в момент выпуска продукции.