 EN


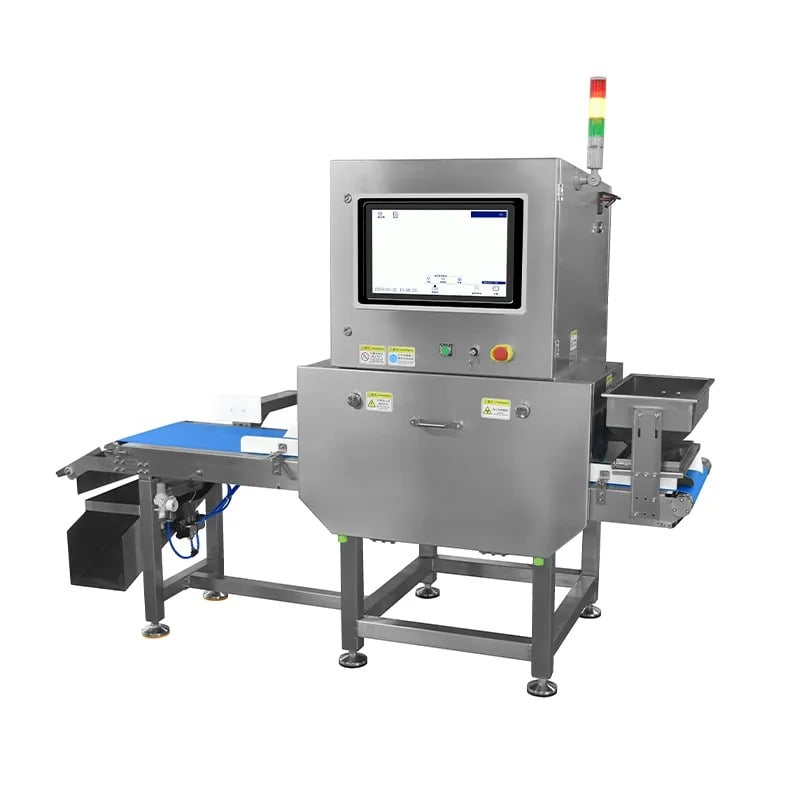
Technologie für die Qualitätssicherung. Trotz der fortschrittlichen Konstruktion moderner Detektionssysteme entziehen sich mikroskopisch kleine metallische Partikel häufig herkömmlichen Filtermechanismen, was die Produktintegrität beeinträchtigt und Compliance-Risiken erzeugt. röntgenprüfmaschine metallverunreinigungen stellen eine anhaltende Herausforderung in modernen Fertigungsumgebungen dar, insbesondere in Anlagen, die auf

Die grundlegende Einschränkung liegt nicht in der Erkennungsfähigkeit moderner Inspektionstechnologie, sondern vielmehr in den Konstruktions- und Wartungsannahmen, die herkömmlichen Filtersystemen zugrunde liegen. Ein Lebensmittelinspektionssystem muss täglich Millionen von Partikeln bewältigen; herkömmliche maschenbasierte Filterung konzentriert sich jedoch vorwiegend auf größere Verunreinigungen und vernachlässigt submikrongroße metallische Fragmente, die gleichermaßen ernsthafte Kontaminationsrisiken darstellen. Diese Lücke zwischen wahrgenommenem und tatsächlichem Schutz erklärt, warum Betriebe, die hochmoderne Verpackungsinspektionsausrüstung einsetzen, dennoch metallbedingte Rückrufe und Kundenbeschwerden verzeichnen.
Verständnis von Filterumgehungsmechanismen
Partikelgrößenverteilung und Erkennungsschwellen
Standardindustriefilter arbeiten auf der Grundlage von Nenn-Mikron-Werten, die eine durchschnittliche Partikelabscheidung – nicht jedoch eine absolute Sicherheit – repräsentieren. Metallverunreinigungen, die in Fertigungslinien eindringen, stammen aus Verschleiß von Maschinen, Abbau von Werkzeugen und Wartungsaktivitäten und erzeugen Partikel über ein extrem breites Größenspektrum hinweg. Die Röntgeninspektionsmaschine kann theoretisch metallische Fragmente erkennen, die größer als ihre konfigurierte Empfindlichkeitsschwelle sind; viele Verunreinigungen erreichen die Detektion jedoch niemals, weil sie die Filtration vollständig umgehen – etwa durch elektrostatische Anziehung, Agglomerationsmuster oder Haftmechanismen an den Filterwänden, die verhindern, dass sie in die Detektionszonen strömen.
Wenn ein Lebensmittelinspektionssystem tausende Produkteinheiten pro Stunde verarbeitet, wird das Filtermedium schrittweise stärker mit nichtmetallischen Verunreinigungen belastet. Diese Belastung verringert die effektive Strömungsgeschwindigkeit und erzeugt tote Zonen, in denen feine Metallpartikel sich absetzen, anstatt die Detektionsausrüstung zu durchlaufen. Die Spezifikationen von Qualitätskontrollgeräten berücksichtigen diesen dynamischen Filterverschleiß selten und gehen stattdessen von einer konstanten Leistung aus, die unter realen industriellen Bedingungen nicht aufrechterhalten werden kann.
Materialeigenschaften und magnetische Feldbegrenzungen
Nicht alle metallischen Verunreinigungen reagieren gleichermaßen auf magnetische Filtrationsverfahren. Während eisenhaltige Materialien eine starke magnetische Suszeptibilität aufweisen, besitzen Edelstahlbruchstücke, Aluminiumpartikel und Kupferspäne deutlich geringere magnetische Eigenschaften. Viele Anlagen setzen magnetische Abscheidung als primäre Vorfiltrationsstufe ein, um dann festzustellen, dass nichteisenhaltige metallische Verunreinigungen praktisch ungehindert durchtreten. Ein Verpackungsinspektionssystem, das ausschließlich auf magnetischer Trennung beruht, lässt zwangsläufig nichteisenhaltige Metalle bis zu empfindlichen Produktionsstufen durch.
Die Röntgeninspektionsmaschine zeichnet sich durch die Erkennung sämtlicher Metallarten unabhängig von deren magnetischen Eigenschaften aus – allerdings nur dann, wenn Verunreinigungen die Inspektionszone erreichen. Standardfilter vor der Inspektionsausrüstung wurden zu einer Zeit entwickelt, als fortschrittliche Detektionstechnologie noch nicht existierte, wodurch veraltete Annahmen darüber fortbestehen, was eine angemessene Vorfiltration darstellt. Dieser ererbte Ansatz hinterlässt erhebliche Lücken in der gesamten Strategie zur Verunreinigungsvermeidung.
Warum Standardfilterung unzureichend ist
Konstruktionsannahmen und betriebliche Realität
Die meisten herkömmlichen Filtersysteme wurden für nominelle Betriebsbedingungen konzipiert, die nur selten die tatsächlichen Produktionsumgebungen widerspiegeln. Temperaturschwankungen, Feuchtigkeitsvariationen und die Ansammlung von Produktresten verändern die Filterleistung auf Weise, die von Standard-Prüfprotokollen niemals vorhergesehen werden. Ein Lebensmittelinspektionssystem, das in Einrichtungen mit feuchter Umgebung installiert ist, weist Abbauraten des Filtermediums auf, die weit über den Herstellerangaben liegen, wodurch Bedingungen entstehen, unter denen metallische Verunreinigungen leicht sogenannte Schutzbarrieren durchdringen.
Wartungspläne für Standardfilter folgen in der Regel kalenderbasierten Intervallen statt den tatsächlichen Beladungsbedingungen der Filter. Dieser Ansatz gewährleistet, dass einige Filter stark reduzierte Kapazitäten aufweisen, während andere vorzeitig ausgetauscht werden – was zu Inkonsistenzen bei der Kontaminationserkennung führt. Die Qualitätskontrollgeräte stromabwärts erhalten unvorhersehbar variable Einlassbedingungen, wodurch eine zuverlässige Metallerkennung über Produktionsläufe hinweg nicht konsistent erreicht werden kann.
Sekundäre Kontaminationspfade
Neben dem Durchdringen der Primärfilter gelangen metallische Verunreinigungen über Pfade in die Produktion, die die Filtration vollständig umgehen. Schmierstoffe für Maschinen enthalten Spuren metallischen Verschleißes produkte , Rückstände von Wartungswerkzeugen, die versehentlich während Serviceeinsätzen eingeführt werden, sowie Umweltkontamination durch die Infrastruktur der Anlage tragen alle Metallfragmente bei, auf die Standardfilter niemals stoßen. Das Verpackungsinspektionssystem muss diese inhärenten Konstruktionslücken ausgleichen – daher können Organisationen durch Filterstrategien allein keine Null-Fehler-Kontaminierungsergebnisse erreichen.
Druckluftsysteme, die pneumatische Produktionsanlagen antreiben, führen Metallpartikel durch Leitungsabbau und Kompressorverschleiß ein, während unzureichende Entfeuchtung eine feuchtebeschleunigte Rostbildung an inneren Oberflächen zulässt. Diese sekundären Quellen stellen oft die Mehrheit der nachgewiesenen Kontamination in etablierten Anlagen dar und machen konventionelle Filter-Upgrade-Maßnahmen für ein umfassendes Kontaminationsmanagement wirkungslos. Eine Röntgeninspektionsmaschine dient als wesentliche Verifizierung dafür, dass diese hartnäckigen Umgehungsmechanismen die aussortierten Produkte nicht beeinträchtigt haben.
Umsetzung einer umfassenden Kontaminationsstrategie
Mehrstufige Detektion und verbesserte Filtration
Organisationen, die sich verpflichtet haben, das Durchschlüpfen metallischer Verunreinigungen zu eliminieren, müssen mehrschichtige Ansätze implementieren, die fortschrittliche Filtrationstechnologien mit robuster Detektionsverifikation kombinieren. Elektrostatische Abscheidephasen vor der mechanischen Filtration erfassen ultrafeine Partikel, die von maschenbasierten Systemen nicht zuverlässig abgefangen werden können. Aktivkohlefiltration adressiert molekulare Verunreinigungen und bietet gleichzeitig eine sekundäre Abscheidung feiner metallischer Partikel, die in Prozessströmen suspendiert sind.
Die Röntgeninspektionsmaschine fungiert als entscheidende Verifikationsschicht und erkennt sämtliche metallischen Fragmente, die alle vorherigen Filtrationsstufen umgehen. Die Integration des Lebensmittelinspektionssystems in der Endverpackungsphase liefert statistische Validierung dafür, dass Strategien zum Management von Kontaminationen tatsächlich eine Produktkontamination verhindern. Dieser Mehrfachbarriere-Ansatz berücksichtigt, dass keine einzige Filtrationstechnologie eine vollständige Eliminierung von Kontaminanten erreicht, weshalb Geräte zur Qualitätskontrolle ergänzende Verifikationsfunktionen übernehmen müssen.
Überwachung und kontinuierliche Verbesserung
Echtzeit-Überwachungssysteme für die Filterleistung verfolgen Druckdifferenzen, Durchflussraten und Partikelansammlungsmuster, um den Austauschzeitpunkt anhand der tatsächlichen Bedingungen statt nach vorgegebenen Intervallen zu optimieren. Die Analyse von Verpackungsinspektionsdaten enthüllt Kontaminationsmuster, die auf bestimmte Anlagenquellen hinweisen, und ermöglicht gezielte Wartungsmaßnahmen, die die Kontaminationserzeugung bereits an der Quelle reduzieren. Die Integration dieser Daten mit den Erkennungsergebnissen von Röntgeninspektionsmaschinen schafft geschlossene Qualitätskontrollsysteme, die die Wirksamkeit der Kontaminationskontrolle kontinuierlich steigern.
Die Prüfprotokolle für die Anlage sollten einen direkten Vergleich der Partikelzahlen vor der Filtration mit den Messwerten nach der Filtration sowie eine statistische Analyse der Metallerkennungsraten im Betrieb der Röntgeninspektionsmaschine umfassen. Diese Kennzahlen verdeutlichen die tatsächliche Filterleistung im Gegensatz zu den theoretischen Spezifikationen und ermöglichen es dem Management, Ressourcen für die Verhütung von Kontaminationen gezielt dort einzusetzen, wo sie den höchsten Schutz bieten. Die Daten des Lebensmittelinspektionssystems sollten Anlagen-ebenenspezifische Infrastrukturverbesserungen antreiben, die die Ursachen der Kontamination an der Wurzel bekämpfen – statt sich unbegrenzt auf nachgeschaltete Erkennungseinrichtungen zu verlassen.
Häufig gestellte Fragen
Warum erkennt meine Röntgeninspektionsmaschine weiterhin Metall, obwohl ich die aktuellen Filter regelmäßig warte?
Standardfilter fangen vorwiegend größere sichtbare Partikel ab, wodurch submikrongroße Metallfragmente ungehindert durchdringen können. Wartungspläne nach Kalenderintervallen berücksichtigen nicht die tatsächlichen Schwankungen der Filterbeladung zwischen verschiedenen Produktionsläufen. Sekundäre Kontaminationsquellen wie Verschleiß von Maschinen, Schmierstoffe und Druckluftsysteme führen zu Metalleinträgen, die die Primärfiltration vollständig umgehen. Ihre Qualitätskontrollgeräte erfassen diese anhaltenden Quellen, die herkömmliche Wartungsmaßnahmen nicht beseitigen können, solange die zugrundeliegenden Mechanismen der Kontaminationserzeugung nicht angegangen werden.
Kann eine magnetische Filtration Metallkontamination in einem Lebensmittelinspektionssystem beseitigen?
Magnetische Filtration fängt Eisenwerkstoffe wirksam ein, bietet jedoch praktisch keinen Schutz vor Verunreinigungen aus Edelstahl, Aluminium und Kupfer. Viele moderne Anlagen verwenden nichteisenhaltige Metalle in Geräten und Werkzeugen, wodurch Verunreinigungen entstehen, die magnetische Siebung nicht erfassen kann. Eine umfassende Verpackungsinspektionsstrategie muss magnetische Filtration als Schutz für nur ein Material – und nicht als umfassende Kontaminationserkennung – betrachten; zur Erkennung von nichteisenhaltigen Metallen, die die Filterung umgehen, ist daher eine Überprüfung mittels fortschrittlicher Röntgeninspektionsmaschinen erforderlich.
Wie erkenne ich, ob meine Qualitätskontrollgeräte tatsächlich Verunreinigungen oder lediglich Fehlalarme detektieren?
Statistische Trendanalysen zur Gegenüberstellung der Metallerkennungsraten über Produktionschargen, Produkttypen und Zeitintervalle durchführen. Die Erkennungsmuster der Röntgeninspektionsmaschinen mit Wartungsaktivitäten, Geräteänderungen und Umgebungsvariationen in der Anlage korrelieren, um zu ermitteln, ob die erkannten Metalle auf echte Kontamination oder auf eine Gerätestörung zurückzuführen sind. Hersteller von Lebensmittelinspektionssystemen stellen Kalibrierstandards und Referenzproben zur Validierung der Erkennungsgenauigkeit bereit, wodurch Betriebe echte Kontamination von Systemfehlern unterscheiden können, die eine Wartung erfordern.
Inhaltsverzeichnis
- Verständnis von Filterumgehungsmechanismen
- Warum Standardfilterung unzureichend ist
- Umsetzung einer umfassenden Kontaminationsstrategie
-
Häufig gestellte Fragen
- Warum erkennt meine Röntgeninspektionsmaschine weiterhin Metall, obwohl ich die aktuellen Filter regelmäßig warte?
- Kann eine magnetische Filtration Metallkontamination in einem Lebensmittelinspektionssystem beseitigen?
- Wie erkenne ich, ob meine Qualitätskontrollgeräte tatsächlich Verunreinigungen oder lediglich Fehlalarme detektieren?