 EN


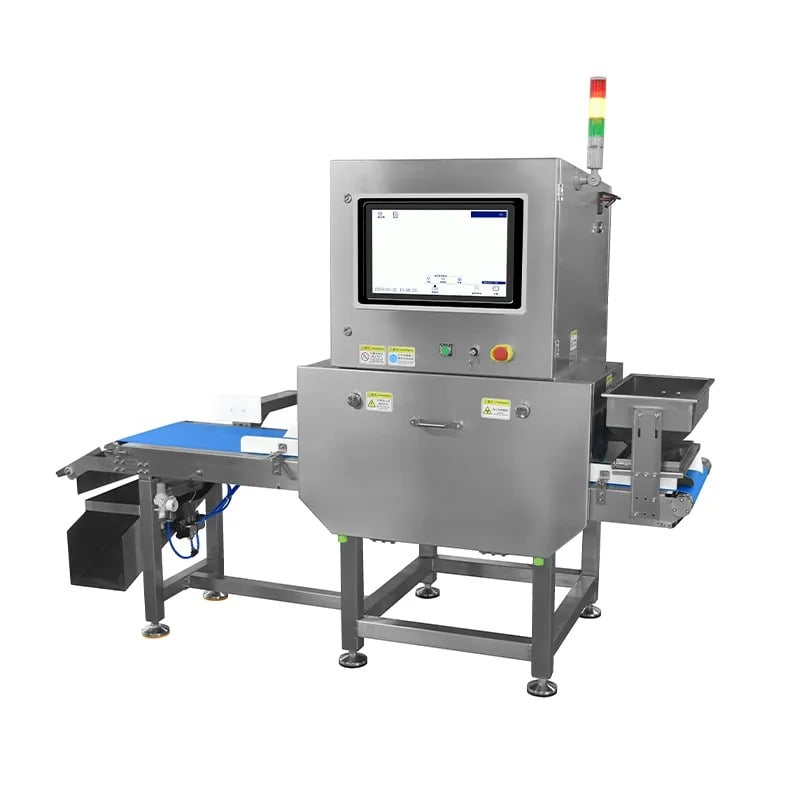
Zanieczyszczenia metalowe stanowią trwałe wyzwanie w nowoczesnych środowiskach produkcyjnych, szczególnie w zakładach korzystających z x ray inspection machine technologii zapewnienia jakości. Mimo zaawansowanego poziomu współczesnych systemów wykrywania, mikroskopijne cząstki metalu często omijają standardowe mechanizmy filtracji, naruszając integralność produktu i tworząc ryzyko niezgodności z przepisami. Zrozumienie przyczyn, dla których te zanieczyszczenia przechodzą przez konwencjonalne bariery, jest kluczowe dla każdej organizacji dążącej do niezawodnego działania sprzętu do kontroli jakości.

Podstawowe ograniczenie nie leży w zdolności wykrywania nowoczesnych technologii inspekcyjnych, lecz raczej w założeniach projektowych i eksploatacyjnych standardowych systemów filtracyjnych. System inspekcji żywności musi radzić sobie z milionami cząstek codziennie, podczas gdy tradycyjne filtry siatkowe skupiają się głównie na większych zanieczyszczeniach, pomijając submikronowe fragmenty metalu, które stanowią równie poważne zagrożenie zanieczyszczenia. Ta luka między odczuwaną a rzeczywistą ochroną wyjaśnia, dlaczego zakłady stosujące najnowocześniejsze urządzenia do inspekcji opakowań nadal napotykają na wycofania produktów z powodu obecności metalu oraz skargi klientów.
Zrozumienie mechanizmów obejścia filtra
Rozkład wielkości cząstek i progi wykrywalności
Standardowe filtry przemysłowe działają na podstawie nominalnych wartości w mikrometrach, które reprezentują średnią skuteczność zatrzymywania cząstek, a nie gwarancję bezwzględną. Zanieczyszczenia metaliczne przedostające się do linii produkcyjnych pochodzą z zużycia sprzętu, degradacji narzędzi oraz czynności konserwacyjnych, generując cząstki o bardzo szerokim zakresie rozmiarów. Maszyna do kontroli rentgenowskiej może teoretycznie wykrywać fragmenty metalu większe niż jej skonfigurowany próg czułości, jednak wiele zanieczyszczeń nigdy nie dociera do strefy wykrywania, ponieważ omija proces filtrowania całkowicie dzięki przyciąganiu elektrostatycznemu, mechanizmom aglomeracji oraz przyczepianiu się do ścianek filtra.
Gdy system kontroli jakości żywności przetwarza tysiące jednostek produktu na godzinę, ośrodek filtracyjny stopniowo nasycany jest zanieczyszczeniami niemetalicznymi. To nasycenie zmniejsza skuteczną prędkość przepływu i powoduje powstawanie stref martwych, w których drobne cząstki metalu osadzają się zamiast przemieszczać się przez urządzenia wykrywające. Specyfikacje sprzętu do kontroli jakości rzadko uwzględniają tę dynamiczną degradację filtrów, zakładając stałą wydajność, której rzeczywiste warunki przemysłowe nie pozwalają utrzymać.
Właściwości materiałów oraz ograniczenia pola magnetycznego
Nie wszystkie zanieczyszczenia metaliczne reagują w ten sam sposób na metody filtracji magnetycznej. Choć materiały żelazne wykazują silną podatność magnetyczną, fragmenty stali nierdzewnej, cząstki aluminium oraz opiłki miedzi mają znacznie mniejsze właściwości magnetyczne. Wiele zakładów stosuje ekranowanie magnetyczne jako główny etap wstępnego filtrowania, by później odkryć, że zanieczyszczenia metaliczne nieżelazne przechodzą przez nie niemal bez przeszkód. System inspekcji opakowań oparty wyłącznie na separacji magnetycznej nieuchronnie dopuści metale nieżelazne do wrażliwych etapów produkcji.
Maszyna do kontroli rentgenowskiej doskonale wykrywa wszystkie typy metali niezależnie od ich właściwości magnetycznych, ale wyłącznie wtedy, gdy zanieczyszczenia docierają do strefy kontroli. Standardowe filtry umieszczane przed urządzeniami kontrolnymi zostały zaprojektowane w epoce sprzed powstania zaawansowanych technologii wykrywania, co utrzymuje przestarzałe założenia dotyczące tego, co stanowi wystarczające wstępne filtrowanie. To dziedziczne podejście pozostawia istotne luki w ogólnej strategii zarządzania zanieczyszczeniami.
Dlaczego standardowa filtracja okazuje się niewystarczająca
Założenia projektowe i rzeczywistość operacyjna
Większość konwencjonalnych systemów filtracji została zaprojektowana przy założeniu warunków nominalnej pracy, które rzadko odzwierciedlają rzeczywiste warunki produkcyjne. Wahania temperatury, zmiany wilgotności oraz gromadzenie się resztek produktów wpływają na wydajność filtrów w sposób, którego standardowe protokoły testowe nigdy nie przewidują. System inspekcji żywności zainstalowany w obiektach o wysokiej wilgotności ulega degradacji materiału filtracyjnego w tempie znacznie przekraczającym specyfikacje producenta, co tworzy warunki, w których zanieczyszczenia metaliczne łatwo przenikają przez tzw. bariery ochronne.
Harmonogramy konserwacji standardowych filtrów zwykle opierają się na odstępach czasowych, a nie na rzeczywistym obciążeniu filtrów. Takie podejście zapewnia, że niektóre filtry działają przy znacznie obniżonej wydajności, podczas gdy inne są wymieniane przedwcześnie, co wprowadza niespójność w kontrolowaniu zanieczyszczeń. Sprzęt do kontroli jakości umieszczony w dalszej części linii produkcyjnej otrzymuje niestabilne i trudne do przewidzenia warunki wejściowe, przez co osiągnięcie niezawodnego wykrywania metali staje się niemożliwe w sposób spójny w trakcie poszczególnych partii produkcji.
Dodatkowe ścieżki zanieczyszczenia
Ponad przebicie głównego filtra, zanieczyszczenia metaliczne dostają się do procesu produkcyjnego drogami omijającymi całkowicie filtrację. Smary stosowane w urządzeniach zawierają śladowe ilości metalu pochodzącego z zużycia elementów produkty , pozostałości narzędzi serwisowych przypadkowo wprowadzone podczas wizyt serwisowych oraz zanieczyszczenia środowiskowe pochodzące od infrastruktury obiektu przyczyniają się do powstawania fragmentów metalu, z którymi standardowe filtry nigdy nie stykają się w praktyce. System inspekcji opakowań musi rekompensować te wrodzone luki projektowe, co wyjaśnia, dlaczego organizacje nie mogą osiągnąć wyniku „zero wad” w zakresie zanieczyszczeń wyłącznie za pomocą strategii filtracji.
Systemy sprężonego powietrza zasilające pneumatyczne wyposażenie produkcyjne wprowadzają cząstki metalu pochodzące z degradacji rurociągów oraz zużycia kompresorów, podczas gdy niewystarczające usuwanie wilgoci umożliwia przyspieszoną korozję (rdzewienie) na powierzchniach wewnętrznych. Te źródła wtórne często stanowią większość wykrywanych zanieczyszczeń w dojrzałych obiektach, przez co ulepszenia konwencjonalnych filtrów okazują się nieskuteczne w kompleksowym zarządzaniu zanieczyszczeniami. Maszyna do kontroli rentgenowskiej pełni kluczową rolę weryfikacyjną, potwierdzając, że te trwałe mechanizmy obejścia nie naruszyły jakości produktów wysyłanych odbiorcom.
Wdrażanie kompleksowej strategii zapobiegania zanieczyszczeniom
Wieloetapowe wykrywanie i wzmocnione filtrowanie
Organizacje zobowiązane do wyeliminowania przechodzenia zanieczyszczeń metalicznych muszą stosować wielowarstwowe podejścia łączące zaawansowane technologie filtracji z niezawodnymi metodami weryfikacji wykrywania. Etapy osadzania elektrostatycznego poprzedzające filtrację mechaniczną pozwalają na uchwycenie nadmiernie drobnych cząstek, których systemy oparte na siatkach nie są w stanie skutecznie przechwycić. Filtracja za pomocą węgla aktywnego eliminuje zanieczyszczenia na poziomie cząsteczkowym oraz zapewnia dodatkowe uchwyty dla drobnych cząstek metalicznych zawieszonych w strumieniach procesowych.
Maszyna do inspekcji rentgenowskiej działa jako ostateczna warstwa weryfikacji, wykrywając wszelkie fragmenty metalu, które przechodzą przez wszystkie etapy wstępnego filtrowania. Integracja systemu kontroli żywności na końcowych etapach pakowania zapewnia statystyczną walidację skuteczności strategii zarządzania zanieczyszczeniami w zapobieganiu zanieczyszczeniu produktów. To wielowarstwowe podejście uwzględnia fakt, że żadna pojedyncza technologia filtrowania nie zapewnia całkowitego usunięcia zanieczyszczeń, co wymaga od sprzętu kontroli jakości pełnienia funkcji kompensacyjnej weryfikacji.
Monitorowanie i ciągłe doskonalenie
Systemy monitorowania wydajności filtrów w czasie rzeczywistym śledzą różnicę ciśnień, natężenie przepływu oraz wzorce gromadzenia się cząstek, aby zoptymalizować harmonogramy wymiany na podstawie rzeczywistych warunków, a nie ustalonych wcześniej odstępów. Analiza danych z inspekcji opakowań ujawnia wzorce zanieczyszczeń wskazujące na konkretne źródła pochodzące od sprzętu, umożliwiając celowe interwencje konserwacyjne, które zmniejszają generowanie zanieczyszczeń w miejscu ich powstawania. Integracja tych danych z wynikami wykrywania maszyn do kontroli rentgenowskiej tworzy zamknięte systemy jakości, które ciągle wzmacniają skuteczność kontroli zanieczyszczeń.
Protokoły audytu obiektu powinny obejmować bezpośrednie porównanie liczby cząstek przed filtrowaniem z pomiarami po filtrowaniu, połączone ze statystyczną analizą wskaźników wykrywania metali w ramach działania maszyn do inspekcji rentgenowskiej. Te wskaźniki pozwalają określić rzeczywistą skuteczność filtracji w porównaniu do specyfikacji teoretycznych, umożliwiając kierownictwu przydzielać zasoby na zapobieganie zanieczyszczeniom do działań zapewniających maksymalną ochronę. Dane z systemów inspekcji żywności powinny kierować ulepszeniami infrastruktury na poziomie obiektu, mającymi na celu wykorzystanie źródłowych przyczyn zanieczyszczeń, a nie bezusteczne poleganie na sprzęcie do wykrywania na etapie końcowym.
Często zadawane pytania
Dlaczego moja maszyna do inspekcji rentgenowskiej nadal wykrywa metal, mimo regularnej konserwacji obecnych filtrów?
Standardowe filtry pozwalają głównie na wychwytywanie większych, widocznych cząstek, co umożliwia niezakłócony przelew submikronowych fragmentów metalu. Harmonogramy konserwacji oparte na kalendarzu nie uwzględniają rzeczywistych różnic w stopniu zanieczyszczenia filtrów w różnych cyklach produkcyjnych. Źródła zanieczyszczeń wtórnych, takie jak zużycie sprzętu, środki smarujące oraz systemy sprężonego powietrza, wprowadzają metale omijające całkowicie filtrację pierwotną. Wasze urządzenia do kontroli jakości wykrywają te trwałe źródła, których nie da się wyeliminować za pomocą konwencjonalnej konserwacji bez działania na podstawowe mechanizmy generowania zanieczyszczeń.
Czy filtracja magnetyczna może wyeliminować zanieczyszczenia metalowe w systemie inspekcji żywności?
Filtracja magnetyczna skutecznie usuwa materiały żelazne, ale praktycznie nie chroni przed zanieczyszczeniami ze stali nierdzewnej, aluminium i miedzi. Wiele nowoczesnych zakładów wykorzystuje metale nieżelazne w urządzeniach i narzędziach, generując zanieczyszczenia, których nie można wykryć za pomocą magnetycznego odsiewania. Kompleksowa strategia inspekcji opakowań musi traktować filtrację magnetyczną jako ochronę jednotypową, a nie jako kompleksową kontrolę zanieczyszczeń – dlatego wymagana jest weryfikacja przy użyciu zaawansowanej maszyny do kontroli rentgenowskiej, aby wykryć metale nieżelazne omijające filtr.
Skąd mam wiedzieć, czy moje wyposażenie do kontroli jakości wykrywa rzeczywiste zanieczyszczenia, czy fałszywe alarmy?
Wdrożyć statystyczną analizę trendów porównującą wskaźniki wykrywania metali w różnych partiach produkcyjnych, typach produktów oraz przedziałach czasowych. Powiązać wzorce wykrywania maszyn do kontroli rentgenowskiej z czynnościami konserwacyjnymi, zmianami sprzętu oraz zmianami warunków środowiskowych w obiekcie, aby określić, czy wykryte metale pochodzą od rzeczywistej kontaminacji, czy też od awarii sprzętu. Producentom systemów inspekcyjnych do przemysłu spożywczego dostarczają standardów kalibracyjnych i próbek referencyjnych służących do walidacji dokładności wykrywania, co pomaga zakładom odróżniać rzeczywistą kontaminację od błędów systemu wymagających konserwacji.
Spis treści
- Zrozumienie mechanizmów obejścia filtra
- Dlaczego standardowa filtracja okazuje się niewystarczająca
- Wdrażanie kompleksowej strategii zapobiegania zanieczyszczeniom
-
Często zadawane pytania
- Dlaczego moja maszyna do inspekcji rentgenowskiej nadal wykrywa metal, mimo regularnej konserwacji obecnych filtrów?
- Czy filtracja magnetyczna może wyeliminować zanieczyszczenia metalowe w systemie inspekcji żywności?
- Skąd mam wiedzieć, czy moje wyposażenie do kontroli jakości wykrywa rzeczywiste zanieczyszczenia, czy fałszywe alarmy?