 EN


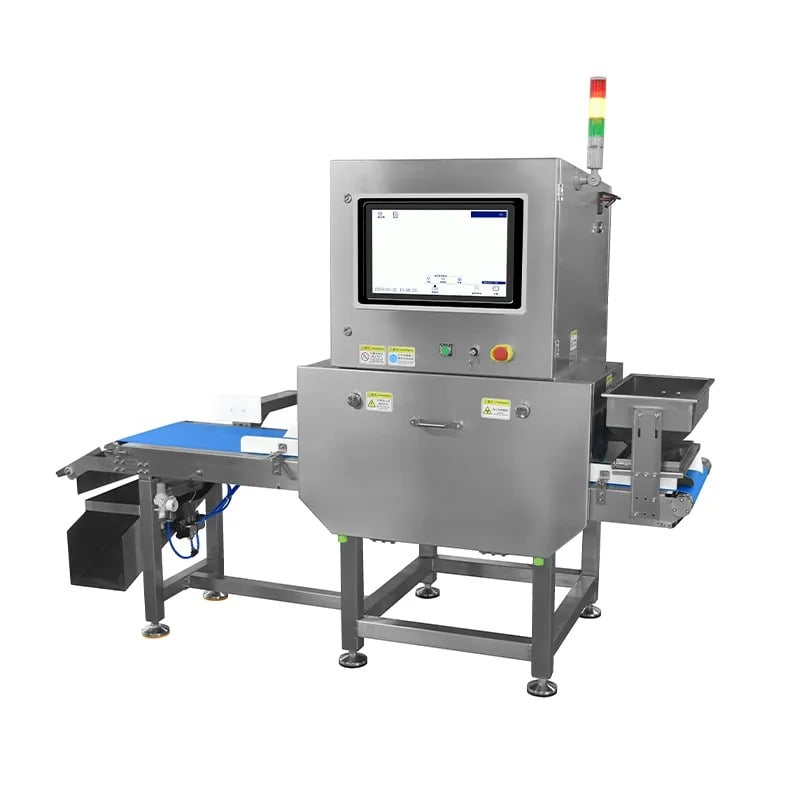
Metal kontaminantlar, özellikle kalite güvencesi için x ray inspection machine teknolojisine dayanan tesislerde modern üretim ortamlarında sürekli bir zorluk oluşturur. Günümüzün gelişmiş tespit sistemlerine rağmen, mikroskobik metal parçacıklar genellikle standart filtreleme mekanizmalarından kaçar ve ürün bütünlüğünü tehlikeye atarak uyum riskleri yaratır. Bu kontaminantların geleneksel bariyerleri nasıl geçebildiğini anlamak, sağlam kalite kontrol ekipmanı performansına bağlı her kuruluş için hayati öneme sahiptir.

Temel sınırlama, modern denetim teknolojisinin tespit yeteneğinde değil; aksine standart filtre sistemlerinin tasarım ve bakım varsayımlarındadır. Bir gıda denetim sistemi günde milyonlarca parçacığı işlemelidir; ancak geleneksel örgü tabanlı filtrasyon, büyük çaplı kalıntılar üzerine odaklanırken, aynı derecede ciddi kirlilik riski oluşturan alt mikron boyutundaki metal parçacıklarını göz ardı eder. Algılanan ile gerçek koruma arasındaki bu uçurum, en son teknolojiye sahip ambalaj denetim ekipmanlarını uygulayan tesislerin bile metal kaynaklı geri çağırma durumları ve müşteri şikayetleriyle karşılaşmasının nedenini açıklar.
Filtre Atlatma Mekanizmalarını Anlamak
Parçacık Boyut Dağılımı ve Tespit Eşiği
Standart endüstriyel filtreler, ortalama parçacık tutma oranını temsil eden nominal mikron değerlerine dayanarak çalışır; bu değerler mutlak bir kesinlik sağlamaz. Üretim hatlarına giren metal kirleticiler, ekipman aşınması, takımların bozulması ve bakım faaliyetlerinden kaynaklanır ve çok geniş bir boyut aralığında parçacıklar üretir. X-ışını inceleme makinesi, yapılandırılmış hassasiyet eşiğinden daha büyük metal parçacıklarını teorik olarak tespit edebilir; ancak birçok kirletici, elektrostatik çekim, aglomerasyon desenleri ve filtre duvarına yapışma mekanizmaları nedeniyle tamamen süzgeçten geçmeden tespit bölgelerine ulaşamaz.
Bir gıda denetim sistemi saatte binlerce ürün birimini işlediğinde süzgeç ortamı, metal olmayan kalıntılara karşı giderek daha fazla doyar. Bu doygunluk, etkili akış hızını azaltır ve ince metal parçacıkların tespit ekipmanlarından geçmek yerine çöktüğü ölü bölgeler oluşturur. Kalite kontrol ekipmanı teknik özellikleri genellikle bu dinamik süzgeç bozulmasını göz önünde bulundurmaz; bunun yerine gerçek endüstriyel koşulların sürdüremediği sabit performans varsayımı yapılır.
Malzeme Özellikleri ve Manyetik Alan Sınırlamaları
Tüm metal kirleticiler, manyetik süzme yöntemlerine aynı ölçüde tepki vermez. Demir içeren malzemeler güçlü manyetik duyarlılık gösterirken, paslanmaz çelik parçacıkları, alüminyum partikülleri ve bakır talaşlarının manyetik özellikleri önemli ölçüde daha zayıftır. Birçok tesis, manyetik eleme işlemini birincil ön süzme aşaması olarak uygular; ancak bunun sonucunda demir dışı metal kirleticilerin neredeyse engelsiz şekilde geçtiğini fark eder. Sadece manyetik ayırma işlemine dayanan bir ambalaj denetim sistemi, demir dışı metallerin hassas üretim aşamalarına ulaşmasına kaçınılmaz olarak izin verecektir.
X ışını kontrol makinesi, manyetik özelliklerine bakılmaksızın tüm metal türlerini tespit etmede üstün performans gösterir; ancak bu yalnızca kirleticiler kontrol bölgesine ulaştığında geçerlidir. Kontrol ekipmanlarından önce yerleştirilen standart filtreler, gelişmiş tespit teknolojisinin henüz var olmadığı bir dönemde tasarlanmıştır ve bu nedenle yeterli ön filtrasyon olarak kabul edilen eski varsayımları sürdürür. Bu miras yaklaşımı, genel kirlilik yönetim stratejisinde önemli boşluklar bırakır.
Standart Filtreleme Neden Yetersiz Kalır
Tasarım Varsayımları ve İşletimsel Gerçeklik
Çoğu geleneksel filtrasyon sistemi, gerçek üretim ortamlarını nadiren yansıtan nominal işletme koşulları etrafında tasarlanmıştır. Sıcaklık dalgalanmaları, nem değişiklikleri ve ürün kalıntısı birikimi, filtre performansını standart test protokolleri tarafından hiç öngörülmeyen şekillerde değiştirir. Yüksek nemli tesislerde kurulan bir gıda inceleme sistemi, üretici spesifikasyonlarını çok aşan filtre malzemesi bozulma oranlarıyla karşı karşıya kalır ve bu da metal kirleticilerin supposedly koruyucu bariyerleri kolayca delmesine neden olan koşullara yol açar.
Standart filtreler için bakım programları, genellikle gerçek filtre yükleme koşullarına göre değil, takvim bazlı aralıklara göre düzenlenir. Bu yaklaşım, bazı filtrelerin çok düşük kapasitede çalışmasını ve diğerlerinin erken değiştirilmesini garanti eder; bu da kirlilik kontrolünde tutarsızlık yaratır. Üretim hattının daha aşağısında yer alan kalite kontrol ekipmanları, tahmin edilemeyen ve değişken giriş koşullarıyla karşılaşır; bu nedenle üretim partileri boyunca güvenilir metal tespiti tutarlı bir şekilde sağlanamaz.
İkincil Kirlilik Yolları
Birincil filtre penetrasyonunun ötesinde, metal kirleticiler tamamen filtrasyonu atlayarak üretim sürecine girer. Ekipman yağlamaları, iz düzeyinde metal aşınma parçacıkları içerir ürünler , bakım çağrıları sırasında kazara tanıtılan bakım aracı kalıntıları ve tesis altyapısından kaynaklanan çevresel kirlilik, standart süzgeçlerin asla karşılaşmadığı metal parçacıklarına neden olur. Paketleme denetim sistemi, bu doğasal tasarım eksikliklerini telafi etmelidir; bu nedenle kuruluşlar, yalnızca süzme stratejileriyle sıfır hatalı kirlilik sonucu elde edemezler.
Pnömatik üretim ekipmanlarını çalıştıran sıkıştırılmış hava sistemleri, boru hattı aşınmasından ve kompresör aşınmasından kaynaklanan metal parçacıkları getirirken, yetersiz kurutma işlemi, iç yüzeylerde nemle hızlandırılan pas oluşumuna izin verir. Bu ikincil kaynaklar, olgun tesislerde tespit edilen kirliliğin çoğunluğunu temsil eder ve geleneksel süzgeç yükseltmelerini kapsamlı kirlilik yönetimi için etkisiz kılar. Bir X-ışını denetim makinesi, bu sürekli atlayıcı mekanizmaların outgoing ürünlerin güvenliğini tehlikeye atmamış olduğunun temel doğrulamasıdır.
Kapsamlı Kirlilik Stratejisinin Uygulanması
Çok Aşamalı Tespit ve Geliştirilmiş Süzme
Metal kirlilik kaymalarını ortadan kaldırmaya kararlı kuruluşlar, gelişmiş süzme teknolojilerini sağlam tespit doğrulamalarıyla birleştiren katmanlı yaklaşımlar uygulamalıdır. Elektrostatik çöktürme aşamaları, mekanik süzmeden önce yer alır ve örgü tabanlı sistemlerin güvenilir şekilde yakalayamadığı ultra ince partikülleri tutar. Aktif karbon süzmesi, moleküler düzeydeki kirliliği giderirken aynı zamanda süreç akışlarında askıda kalan ince metal partiküllerinin ikincil yakalanmasını sağlar.
X-ışını inceleme makinesi, tüm ön süzme aşamalarını atlayan herhangi bir metal parçasını tespit ederek kesin doğrulama katmanı işlevi görür. Son ambalaj aşamalarında gıda inceleme sistemi entegrasyonu, kirlilik yönetimi stratejilerinin ürün kirliliğini gerçekten önlediğine dair istatistiksel doğrulama sağlar. Bu çok bariyerli yaklaşım, tek bir süzme teknolojisinin mutlak kirleticilerin giderilmesini başaramadığını kabul eder ve bu nedenle kalite kontrol ekipmanlarının telafi edici doğrulama işlevleri görmesini gerektirir.
İzleme ve Sürekli İyileştirme
Gerçek zamanlı filtre performansı izleme sistemleri, önceden belirlenmiş aralıklar yerine gerçek koşullara dayalı olarak değiştirme programlarını optimize etmek için basınç farklarını, akış oranlarını ve parçacık birikim modellerini takip eder. Ambalaj denetimi verileri analizi, belirli ekipman kaynaklarını gösteren kirlenme modellerini ortaya çıkarır ve bu da kirlenmenin kaynağında oluşmasını azaltan hedefe yönelik bakım müdahalelerine olanak tanır. Bu verilerin x-ışını denetim makinesi tespit sonuçlarıyla entegre edilmesi, kirlenme kontrolü etkinliğini sürekli olarak güçlendiren kapalı döngülü kalite sistemleri oluşturur.
Tesis denetim protokolleri, ön süzgeçten sonra yapılan parçacık sayımı ile süzgeçten sonraki ölçümlerin doğrudan karşılaştırılmasını ve x-ışını inceleme makinesi işlemlerinde metal tespit oranlarının istatistiksel analizini içermelidir. Bu metrikler, teorik özelliklerle kıyaslandığında gerçek süzme performansını belirler; böylece yönetim, maksimum koruma sağlayan müdahalelere yönelik kirlilik önleme kaynaklarını tahsis edebilir. Gıda inceleme sistemi verileri, alt seviye tespit ekipmanlarına sonsuza kadar güvenmek yerine, kök nedenli kirliliği ele alan tesis düzeyinde altyapı iyileştirmelerini yönlendirmelidir.
SSS
Mevcut süzgeçlerimi düzenli olarak bakıma alıyorum; ancak x-ışını inceleme makinesim hâlâ metal tespit ediyor. Neden?
Standart filtreler, çoğunlukla daha büyük görünür parçacıkları yakalar; bu nedenle mikrometreden daha küçük metal parçaları engelsiz şekilde geçebilir. Takvime dayalı bakım programları, farklı üretim süreçlerindeki gerçek filtre yükleme değişikliklerini dikkate almaz. Ekipman aşınması, yağlayıcılar ve basınçlı hava sistemleri gibi ikincil kirlilik kaynakları, birincil filtrasyondan tamamen kaçarak metalleri sisteme taşır. Kalite kontrol ekipmanınız, geleneksel bakım yöntemleriyle ortadan kaldırılamayan ancak kök kirlilik üretim mekanizmalarına müdahale edilmedikçe çözülemeyen bu kalıcı kaynakları tespit eder.
Manyetik filtrasyon, bir gıda inceleme sisteminde metal kirliliğini ortadan kaldırabilir mi?
Manyetik filtreleme, demir içeren maddeleri etkili bir şekilde yakalar ancak paslanmaz çelik, alüminyum ve bakır kirleticilere karşı neredeyse hiç koruma sağlamaz. Birçok modern tesis, ekipman ve kalıp üretiminde demir dışı metaller kullanır; bu da manyetik süzme ile yakalanamayan kirleticiler üretir. Kapsamlı bir ambalaj denetimi stratejisi, manyetik filtrelemeyi kapsamlı kirlilik kontrolü değil, yalnızca tek malzeme koruması olarak değerlendirmelidir; bu nedenle atlayabilen demir dışı metalleri tespit etmek için ileri düzey x-ışını denetim makinesi doğrulaması gereklidir.
Kalite kontrol ekipmanımın gerçek kirlilik mi yoksa yanlış pozitifler mi tespit ettiğini nasıl anlarım?
Üretim partileri, ürün türleri ve zaman aralıkları boyunca metal tespit oranlarını karşılaştıran istatistiksel eğilim analizi uygulayın. X-ışını muayene makinesinin tespit desenlerini bakım faaliyetleriyle, ekipman değişiklikleriyle ve tesisin çevresel değişimleriyle ilişkilendirerek tespit edilen metallerin gerçek kirliliğe mi yoksa ekipman arızasına mı kaynaklandığını belirleyin. Gıda muayene sistemi üreticileri, tespit doğruluğunu doğrulamak için kalibrasyon standartları ve referans numuneleri sağlar; bu da tesislerin geçerli kirliliği sistem hatalarından ayırt etmesine ve bakım gerektiren durumları tanımlamasına yardımcı olur.
İçindekiler Tablosu
- Filtre Atlatma Mekanizmalarını Anlamak
- Standart Filtreleme Neden Yetersiz Kalır
- Kapsamlı Kirlilik Stratejisinin Uygulanması
-
SSS
- Mevcut süzgeçlerimi düzenli olarak bakıma alıyorum; ancak x-ışını inceleme makinesim hâlâ metal tespit ediyor. Neden?
- Manyetik filtrasyon, bir gıda inceleme sisteminde metal kirliliğini ortadan kaldırabilir mi?
- Kalite kontrol ekipmanımın gerçek kirlilik mi yoksa yanlış pozitifler mi tespit ettiğini nasıl anlarım?