 EN


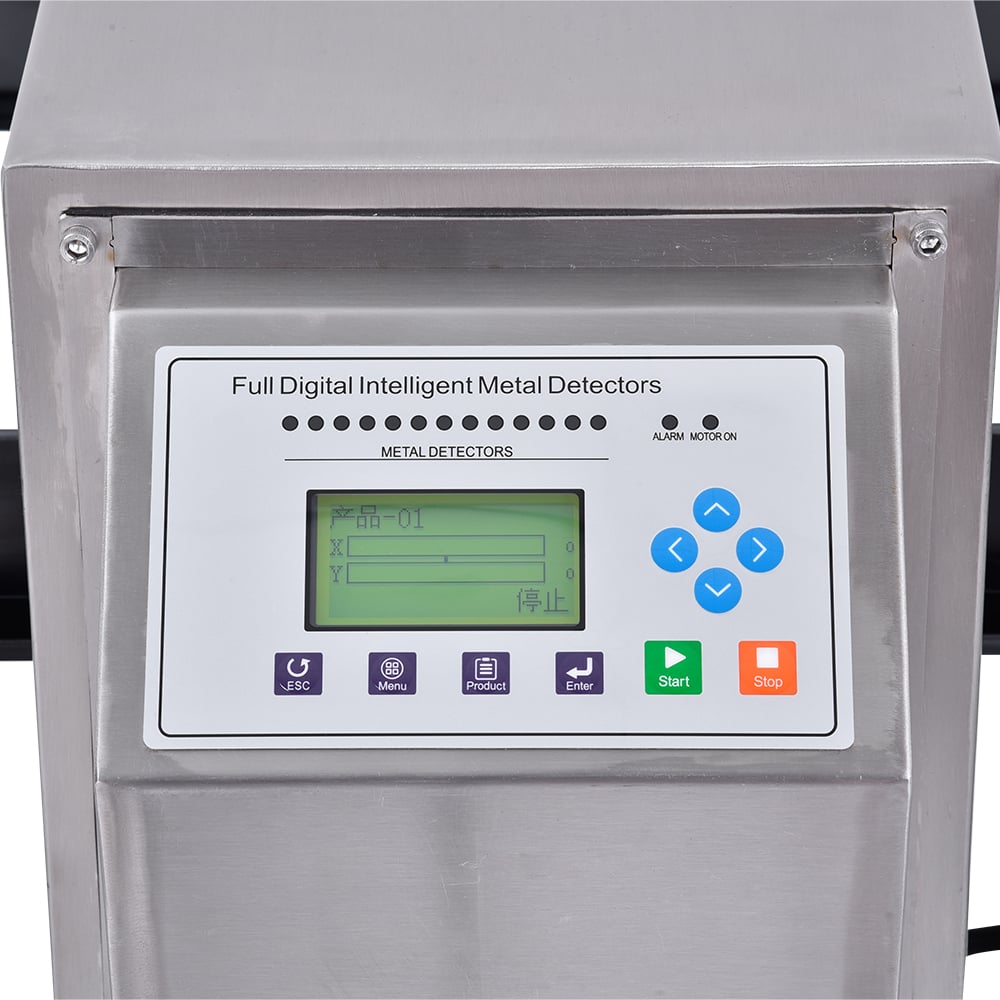
電気的ノイズ干渉は、現代の生産ラインにこうした装置を導入する際に直面する最も困難な運用課題の一つです。 金属探知機および検重機内での二重排除追跡の管理 金属探知と重量検査を、省スペースの単一モジュール内で同時に行う場合、検出精度と計量精度を両立させるために、電磁両立性(EMC)が極めて重要となります。共通の回路、電源、信号経路を通じてノイズがどのように伝播するかを理解することは、食品加工、医薬品、その他の製造現場において品質管理自動化を担当する方にとって不可欠です。
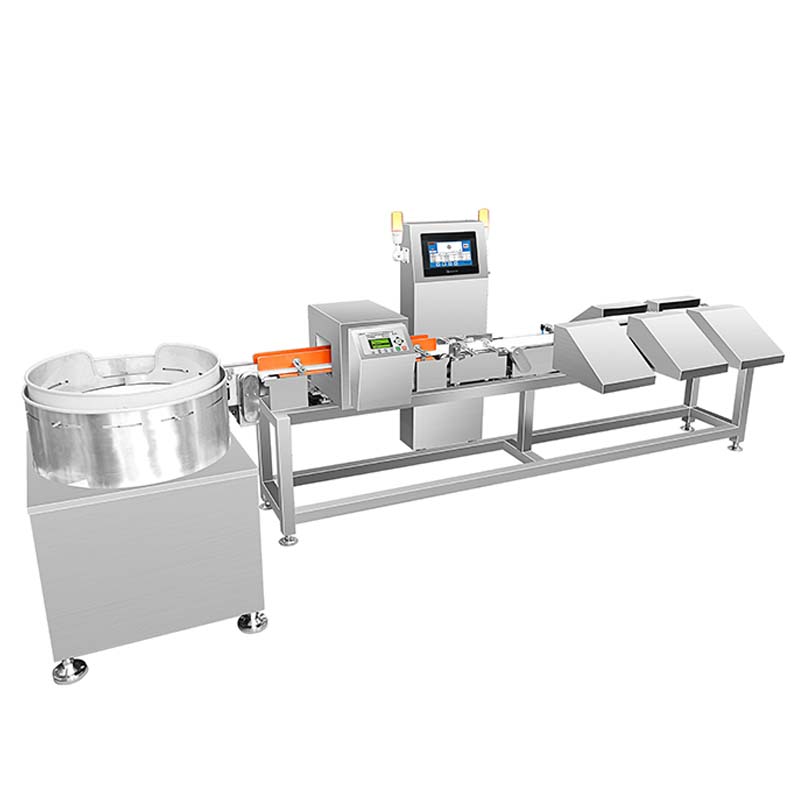
この統合型システムは、2種類の異なる検知技術を小型の筐体に集約しており、大幅な省スペース化が可能です。ただし、この統合により、計量用ロードセルから発生する高周波ノイズ、スイッチング過渡応答、および電磁放射が金属探知回路に誘導され、検出感度の低下や誤検出率の増加を招く可能性があります。一方で、 メタル検出器 発振器からは高周波ノイズが発生し、重量測定に必要な精密なアナログ信号を妨害することがあります。このような相互の干渉リスクに対処するには、細心の注意を払ったシステム設計、適切な設置方法、そして運用中の継続的な留意が必要であり、金属探知機能と計量機能の両方の信頼性を確保しなければなりません。
統合型システムにおけるノイズ発生源の理解
電磁妨害(EMI)の発生要因
金属探知機能と重量検査機能を統合した検査装置では、2つの高感度計測システムが極めて近接して動作します。金属探知機は、感度設定や対象金属の種類に応じて、通常50 kHz~400 kHzの範囲で振動する電磁界を発生させます。こうした高周波振動は、シールドされていないケーブルや回路パターンから放射され、検査装置全体に雑音を発生させます。一方、重量検査装置のロードセルは、ひずみゲージブリッジを用いて機械的荷重を電気信号に変換し、ミリボルトレベルの出力を生成しますが、この出力は外部からのあらゆる電磁妨害に対して極めて敏感です。
省スペース設計に収められた電源回路、モータードライバ、通信インターフェースもノイズの発生要因となります。スイッチング電源は数十kHzで動作し、複数の周波数帯域にわたる広帯域ノイズを発生させます。コンベア用モーターや空圧ソレノイドは、起動・停止時に一時的な妨害を引き起こします。小型モジュール内での配線配置では、ノイズを発する電源配線と感度の高いアナログ信号線との間に十分な物理的離隔が確保できず、静電結合および磁気結合が生じやすい状態になります。
統合設計におけるノイズ結合メカニズム
静電結合は、高電圧または高周波の導体から発生する電磁界が近接する信号線に電荷を蓄積させ、感度の高い測定回路に不要な電圧変動を引き起こす現象です。誘導結合は、電源ケーブル内の電流変化によって生じる磁界が、近接する信号ループに電圧を誘起させる現象です。グランドプレーンの汚染は、別の重要な要因です。金属探知機と検重機が共通のグランドリターンパスを共有している場合、探知機から発生する高周波電流がこの共有グランドを流れるため、ロードセルの信号基準値を歪める電圧勾配が生じます。
実用的な設計および設置対策
シールド処理とケーブル管理
有効なノイズ対策は、金属探知機と検重機を統合した設置に特化した厳格なケーブル配線管理から始まります。すべてのロードセル配線は、シールド付きツイストペアケーブルで配線し、シールドは計量用アンプに最も近い一点で接地してください。これによりグランドループが防止されます。主電源電圧またはインバータ出力を扱う電源ケーブルは、信号ケーブルから最低150 mm以上物理的に離して配線する必要があります。やむを得ず並行配線を行う場合は、別々のシールド付きダクトに収容してください。
組み合わせシステムの筐体内には、銅メッシュまたは導電性シールド材で構成された内部ファラデーケージを設け、金属検出用発振回路とロードセル増幅器を電磁的に遮断します。この省スペース設計により、コンパクトな外形寸法を維持しつつ、電磁的分離を実現します。すべてのシールド接続は、モジュールのグランド構成における一点(通常は主電源入力パネル)に集約する必要があります。また、検査用組み合わせ装置のケーブル入力部直後にフェライトトロイダルクリップを配置することで、外部ケーブルを伝わる高周波ノイズを、内部回路に到達する前に減衰させます。
グランド構成および電源分配
あらゆる統合型金属探知機および検重機のノイズ耐性の基盤は、堅固で分離されたグランド構成に依存しています。スター・ポイント接地方式では、すべてのグランド戻り線を単一の基準ノードに集約することで、磁界の侵入を受けやすいループ状のグラウンドパスが生じるのを防ぎます。金属探知機の発振回路への電源供給は、フィルタリング済みの電源入力から供給される専用電圧レギュレータから行うべきです。これにより、探知機のスイッチングによるトランジェントが主電源配線を通じて検重機のアナログ回路に伝播することを防止できます。
省スペース型コンビネーションシステムにおけるロードセルの励振電圧は、検出器に供給されるバスとは別に、アクティブフィルタリング機能を備えた低ノイズ電源から供給する必要があります。チェックウェイアの信号処理電子回路には、ノイズ問題が特に顕著となる周波数帯域(通常は100 kHz~1 MHz)において出力インピーダンスが1オーム未満の安定化電源を用いる必要があります。金属探知信号処理装置内のデジタル回路はややノイズに強い特性を持つため、アナログ用電源の後段に配置された第2の電源安定化段と電源を共有できます。
動作試験および最適化
ベースラインノイズの測定と診断
統合型金属探知機および検重機システムを設置した後、ベースラインノイズの特性評価を行うことで、今後のトラブルシューティングのための基準が確立され、最適化の機会も明らかになります。金属探知機の電源は投入したまま、コンベアは停止させた状態で、オシロスコープまたはデータロガーを用いて5分間の検重機出力信号の安定性を測定し、ピーク・ツー・ピークのノイズ振幅および周波数スペクトル成分を記録します。次に、金属探知機を最大出力で送信している状態で同様の測定を行い、さらにコンベアが空転している状態、そしてフル生産負荷下での状態でもそれぞれ測定を繰り返します。こうして得られた各ベースライン測定値を比較することで、特定の運転状態において問題となるノイズが発生しているかどうかを明らかにすることができます。
オシロスコープのFFT機能または携帯型スペクトラムアナライザーを用いた周波数領域解析により、ノイズの主な周波数成分を特定できます。金属探知機の動作周波数またはその高調波にピークが現れる場合、シールドおよびアース対策を見直す必要があります。一方、スイッチング電源の動作周波数にノイズが現れる場合は、電源フィルタリングの強化が必要です。この診断手法により、ノイズ低減は経験則的な試行錯誤から、体系的な改善へと進化します。これによって、省スペース検査コンビネーション装置への変更が、単なる症状の緩和ではなく、根本原因の解消に真正に寄与することを保証します。
キャリブレーションと感度調整
統合型金属探知機・検重機システムにおける金属探知機の感度は、対象となる異物混入対策に必要な最低限の水準まで設定すべきであり、理論上の検出範囲を最大化するために高感度に設定してはなりません。感度を高めると、信号振幅と発振周波数の両方が上昇し、通常は検重機の回路に干渉するノイズが増加します。設置後の現場での感度調整により、作業者は信頼性のある検出を確保しつつ検重機の計量安定性を維持できる最小限のゲインを見いだすことができます。複合型システムの設計者は、しばしば50~100%の感度調整範囲を提供していますが、日常的な運用では60~75%程度で動作させることで、ノイズと信号のバランスが最適化されることが多いです。
チェックウェイアのフィルタ時定数は、製品の動きや振動によって生じる信号の変動を平均化するように設定する必要がありますが、実際の重量変化を隠してしまうほど長くしてはいけません。通常、100~300ミリ秒のフィルタ定数を設定すれば、ベースラインノイズを十分に許容しつつ、省スペース型検査コンビネーション装置における重量変化にも素早く応答できます。また、最新のチェックウェイアファームウェアに搭載された高度な信号処理アルゴリズムにより、統計的信頼区間を超えるノイズスパイクを自動的に除外することが可能で、応答速度を犠牲にすることなく、さらに安定性を向上させることができます。
よくあるご質問
なぜ金属探知機のノイズが特にチェックウェイアの計量精度に影響を与えるのですか?
金属探知機は、導電性または強磁性の対象物を検出するために、連続的な高周波振動磁界を発生させます。この振動磁界により、ロードセルの信号伝送路およびチェックウェイアのアンプ入力段に微小な電圧が誘起されます。ロードセルは重量に比例したミリボルトレベルの信号しか出力しないため、外部から誘起された電圧は測定信号に対して大きな割合を占め、キャリブレーションのドリフト、再現性の悪化、誤った不合格判定などを引き起こします。コンビネーションシステムでは、これら2つの技術を単一モジュールに統合しているため、ノイズ源と感度の高い測定ポイントとの物理的距離が極めて短くなり、ノイズの結合効果が個別に設置されたスタンドアロン機器の場合よりもさらに深刻になります。
コンビネーションシステムにおける電気的ノイズ問題は、適切なアースのみで解決できますか?
アース接続は絶対に不可欠な基礎ですが、単独では十分とは限りません。適切に設計されたスター・ポイント方式のアース構成と、電源を分離した供給システムを採用すれば、多くのノイズ伝搬経路を排除できますが、空気中や共通インピーダンスを通じた電磁結合によって、依然として高感度回路に干渉が侵入する可能性があります。アース接続の改善に加え、物理的シールド、ケーブルの分離、フィルタリング、およびロードセル励起回路の独立化を組み合わせることで、ノイズに対する「多重防御(ディフェンス・イン・デプス)」が実現され、各層が全体的な耐ノイズ性向上に寄与します。金属探知機と検重機を統合した検査システムで成功事例が多いのは、こうした対策を単一の手法に頼らず、すべてを同時に適用している場合です。
検査機能を統合した装置で、ノイズに起因する測定誤差が確認された場合、最初に実施すべき診断手順は何ですか?
まず、金属探知機の電源をオフにし、検量機の計測安定性が著しく向上するか確認します。ノイズが消失した場合、原因は金属探知機であり、シールド、電源分離、またはアース接続に関するハードウェアの改良が必要です。次に、ケーブルの配線を視覚的に確認するとともに、手でなぞって、信号ケーブルが電源ケーブルに近接して走っている箇所を特定します。コンビネーションシステム内の異なる場所にあるアースポイント間の電位差を測定し、本来同一アースとすべき箇所で数ミリボルトを超える電圧変動が見られる場合は、アース接続が高インピーダンスであるか、あるいは欠落している可能性があります。最後に、金属探知機の送信周波数と検量機のアナログ出力の両方についてオシロスコープ波形を記録し、ノイズのピークが探知機の周波数成分と相関しているかを確認することで、的確な対策を導きます。