 EN


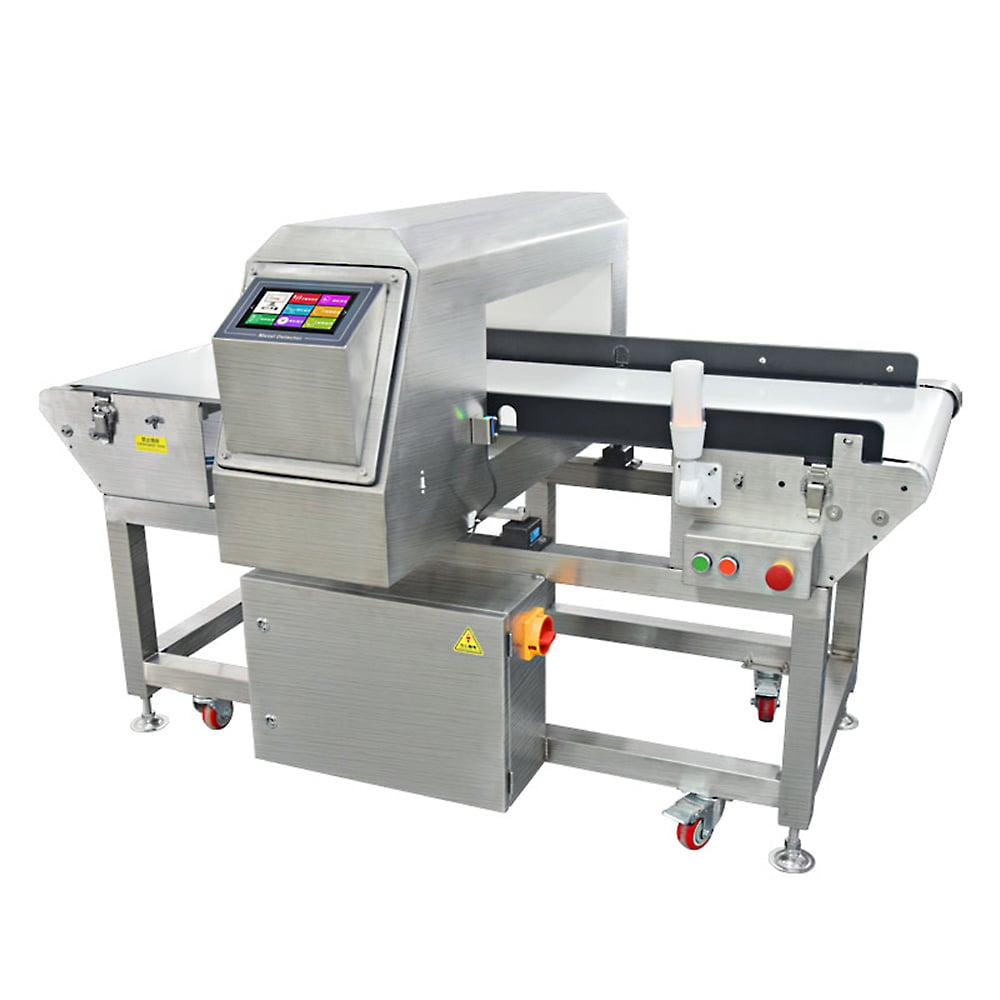
統合型の 金属探知機および検重機内での二重排除追跡の管理 システムは、現代の食品・医薬品・製造業における品質管理業務において、極めて重要な課題を表しています。金属検出と重量検査を単一の複合システム内で実行する場合、製品が排出された原因となった拒否イベント(金属検出によるものか、重量異常によるものか)を正確に追跡することが、根本原因分析、規制対応文書の作成、および工程最適化にとって不可欠です。二重拒否追跡機能により、施設管理者は、異物混入が検出されたのか、重量のばらつきが生じたのか、あるいは両方が同時に発生したのかを明確に把握できます。この機能は、規制への準拠維持、誤検出による不必要な製品排出の削減、および生産ライン全体の効率向上に直接寄与します。

検出技術を両方とも統合したコンパクトな検査ユニットは、省スペースという大きなメリットをもたらすと同時に、生産工程の効率化にも貢献します。ただし、こうした統合には、データ記録および不良品除外記録の複雑化という課題も伴います。最新の統合型システムでは、金属異物混入による除外と重量異常による除外を区別する高度なアルゴリズムが採用されており、それぞれのトリガーを独立して記録しつつ、一元化された生産履歴を維持しています。この二重除外追跡データを適切に設定・監視・解釈する方法を理解することで、組み合わせ型システムの利点を最大限に活用しつつ、トレーサビリティを損なわず、品質保証プロセスにおける見落とし(盲点)を生じさせることなく運用できます。
組み合わせ型システムにおける二重除外アーキテクチャの理解
金属検出と重量検査の共存メカニズム
検査統合システムは、単一の筐体内で順次または同時並行的に検出動作を行います。金属異物検出は、製品の流れに応じて、通常はまず最初に行われるか、あるいは重量検査と並行して実施されます。統合された メタル検出器 金属異物検出装置と重量検査機の統合システムは、両方のセンサーから排出信号を受信し、このデータを品質管理インターフェースへ送信する必要があります。各検出イベントには、タイムスタンプ、製品ID、排出理由コード、および重大度レベルが付与されます。単一の製品が金属異物検出と重量検査の両方で同時に不合格となった場合、システムはこれを「二重故障事象」として分類しなければならず、別々の2件の排出事象とは見なしません。このようなアーキテクチャ上の配慮は、排出データの解釈方法や、オペレーターが品質アラートに対してとる対応に直接影響します。
データ信号の統合および記録メカニズム
この統合検査システムは、金属センサーアレイとロードセル(または画像式重量検証センサー)から同時に受信する信号を処理する中央処理装置(CPU)に基づいて動作します。これらの信号にはタイムスタンプが付与され、ローカルデータベースに記録されるか、ネットワーク接続型の品質管理システムへ送信されます。検出機能を2つで共有インフラ(コンベア連携や電源など)を活用することで、工場内の設置スペースを節約できます。ただし、こうした共有インフラでは、一方のセンサーが他方の測定に干渉しないよう、慎重なキャリブレーションが不可欠です。検査装置では、シールド付きケーブルの採用や独立した増幅回路などの遮断技術を用いて、各検出方式が正確かつ独立したデータを出力できるようにする必要があります。2種類の不適合品排出機能(金属異物・重量異常)は、信号処理段階でのこうした分離を厳密に保ちつつ、データ記録段階で結果を統合することに完全に依存しています。
排出判定閾値および判断ロジックの設定
偽検出を避けた金属探知感度の設定
統合型金属探知機・検量機システムにおける金属探知感度は、異物混入防止と操業効率の両立を図る必要があります。感度を高めすぎると、誤検出による製品の却下率が上昇し、生産速度が低下します。一方、感度を低めすぎると、鉄系・非鉄系の実際の異物が検出されず通過してしまいます。施設では、取り扱う製品の種類、包装材、および法規制要件に基づき、基準となる感度レベルを定めるべきです。この統合システムでは、複数の感度プロファイルを保存可能であり、製品ラインを切り替える際に再キャリブレーションによるダウンタイムを発生させることなく、迅速な切替が可能です。また、別々のラインに個別の金属探知機を設置する必要がなくなるため、省スペース化というメリットも得られます。単一の統合ユニットで複数の 製品 プログラム可能なしきい値切替により対応します。
重量許容範囲と却下基準
組み合わせ検査システムにおけるチェックウェイア機能は、製品の重量が設定された上限値または下限値を超過・未達した場合に排除動作を発動させるための重さの許容範囲(受入バンド)を定めます。この許容範囲は、水分量の変動、原料の密度変化、および通常の生産バラツキを十分に考慮して設定する必要があります。また、検査システムの組み合わせ構成は、湿度や温度といった環境要因に応じて、受入バンドを動的に調整できる仕様であることが望まれます。重量異常と金属異物検出が同時に発生した場合には、システムがそれぞれの重量ずれの大きさおよび金属異物の検出レベルを記録し、オペレーターに対して包括的な診断情報を提供します。こうした受入バンドを適切に設定することで、通常の製品バラツキによる不要な排除を防ぎつつ、内容量不足または過剰充填のパッケージを確実に防止できます。さらに、重量検査と金属異物検出の2つの機能を1台の装置に統合することによる省スペース効果に加え、制御盤の構成も簡素化されます。これは、両方の判定閾値を複数の独立したシステムではなく、単一のソフトウェアインターフェースで一元管理できるためです。
効果的な追跡・報告システムの導入
リアルタイムでの不良品データの収集と保存
金属探知機と検重機を一体化したコンビネーションシステムでは、正確な生産記録を維持するため、ミリ秒単位の精度で排除イベントを記録する必要があります。リアルタイムのデータ記録には、排除時刻、製品ロット識別情報、排除理由コード、およびセンサ信号の強度が含まれます。施設では、生のセンサ信号と解釈済みの排除分類の両方を保存するデータ保存アーキテクチャを導入すべきです。この二段階記録により、排除パターンに異常が生じた際の根本原因分析が可能になります。検出機能を両方統合した検査コンビネーションを採用すれば、すべての排除信号が複数の独立した装置ではなく、単一のソースから発生するため、このようなデータフローが簡素化されます。省スペース化は、物理的な設置面積の削減にとどまらず、配線の複雑さの低減やシステム統合の簡易化も含み、その結果、データ取得の信頼性向上および装置間の通信エラーの減少につながります。
実行可能な拒否レポートとアラートの作成
品質管理担当者は、金属異物混入事象、重量不合格、および両方の不具合が同時に発生したケースを明確に区別したレポートを必要としています。金属探知機と検重機を一体化したコンビネーションシステムでは、各検出タイプごとの不具合発生頻度、傾向分析、重大度指標を表示するカスタマイズ可能なダッシュボードを生成する必要があります。アラートは不具合発生率のしきい値に基づき段階的に通知レベルを引き上げるものとします。例えば、指定された時間枠内で金属異物による不具合が総処理量の2%を超えた場合、システムはオペレーターに対し直ちに原因調査を行うよう通知します。また、これらのレポートは、製造工程全体において検査コンビネーション装置が十分な検出感度を維持していたことを示すタイムスタンプ付き証拠を提供することで、規制対応文書の作成も支援します。省スペース効果としては、個別の装置からデータを集約するのではなく、単一のコンビネーションシステムから統合されたレポートを生成できるため、事務負荷の低減やデータ照合ミスの削減が図れます。
よくあるデュアル拒否追跡の問題のトラブルシューティング
誤検出と見逃しの対応
金属探知機と検重機を一体化したコンビネーション検査システムにおいて、品質基準をすべて満たしているにもかかわらず、誤って製品が排除される事象が時折発生します。金属探知における誤検出(フェイズ・ポジティブ)は、通常、感度設定の不適切さ、電磁妨害(EMI)、あるいはシールドの不十分さに起因します。一方、重量検査における見逃し(フェイズ・ネガティブ)は、ロードセルのドリフト、環境温度変化によるキャリブレーションのずれ、あるいは包装材の種類や特性の違いが光学式計測の精度に影響を与えることなどが原因として考えられます。このようなコンビネーション検査システムには、稼働停止中や生産ロット間の待機時間を利用してセンサー動作を自動診断する機能が内蔵されていることが望まれます。誤排除率が高まると、オペレーターがシステムを無効化したり、感度を意図的に下げて検査能力を低下させたりするため、省スペースという本来の利点が損なわれてしまいます。適切なトラブルシューティングには、金属探知と重量検査というそれぞれの検査モードを個別に切り離して評価し、システム自体の故障なのか、それとも実際の製品特性に応じて検出閾値の再設定が必要なのかを明確に判断することが不可欠です。
システムのキャリブレーション維持および性能検証
定期的なキャリブレーションにより、統合型金属探知機および検重機の組み合わせシステムは、長期間にわたり検出精度を維持します。金属探知機は、所定の鉄系および非鉄系異物濃度を含む標準化された参照試料を用いて、毎月点検する必要があります。検重機は、製品の許容重量範囲全体をカバーする校正済みのテストウェイトを用いてキャリブレーションの妥当性を確認する必要があります。適切にキャリブレーションされた検査組み合わせ装置は、運用上の意思決定および規制対応の両方を支える一貫した不良品排除記録データを提供します。施設では、すべての検証作業、センサー調整、およびしきい値変更を記録したキャリブレーション履歴を管理する必要があります。省スペース設計の組み合わせ装置への投資は、保守プログラムが一貫した性能を確保している場合にのみ価値を発揮します。そうでない場合、信頼性の不確実性から、統合装置にバックアップ用検出機器を追加せざるを得なくなり、省スペース・コスト削減という利点が相殺されてしまいます。
よくあるご質問
統合型金属探知機および検重機は、不良品の排除を同時に追跡する仕組みはどのようになっていますか?
この複合システムでは、独立したセンサ回路を採用し、それぞれの回路から中央プロセッサに信号を送信します。プロセッサは各排除イベントにタイムスタンプを付与し、その原因が金属異物検出によるものか、重量検査によるものか、あるいは同一製品に対して両機能が同時に作動したことによるものかを記録します。この構成により、工場ではどの品質パラメータが排除の原因となったかを正確にトレースでき、的確な是正措置および規制対応のための文書化が可能になります。
複合システムは、個別の検査装置と比較して、どのような省スペース効果をもたらしますか?
検査コンビネーション装置は、2つの検出機能を1つの物理的な設置面積に統合することで、コンベア設備の要件を削減し、重複する統合ポイントを排除し、電気的統合を簡素化します。この省スペース化は制御システムにも及んでおり、両機能が複数の独立したインターフェースではなく、統合されたソフトウェアを通じて動作するため、制御盤の構成が簡略化され、生産施設全体における配線の長さも短縮されます。
統合型の金属異物検出機および検重機システムは、製品の規格変更(フォーマットチェンジ)を迅速に行えるでしょうか?
はい、最新のコンビネーションシステムでは、複数の検出プロファイルを保存し、ソフトウェアによる切り替えで瞬時に起動できます。これにより、従来の数時間かかっていたフォーマット切替が、数分で完了します。また、検査用コンビネーション装置は、製品ごとに金属検出感度、重量許容範囲、排出基準を個別に設定でき、別々の検出機器を再設定または交換する代わりに、1台の統合型ユニットでスペースを節約できます。