 EN


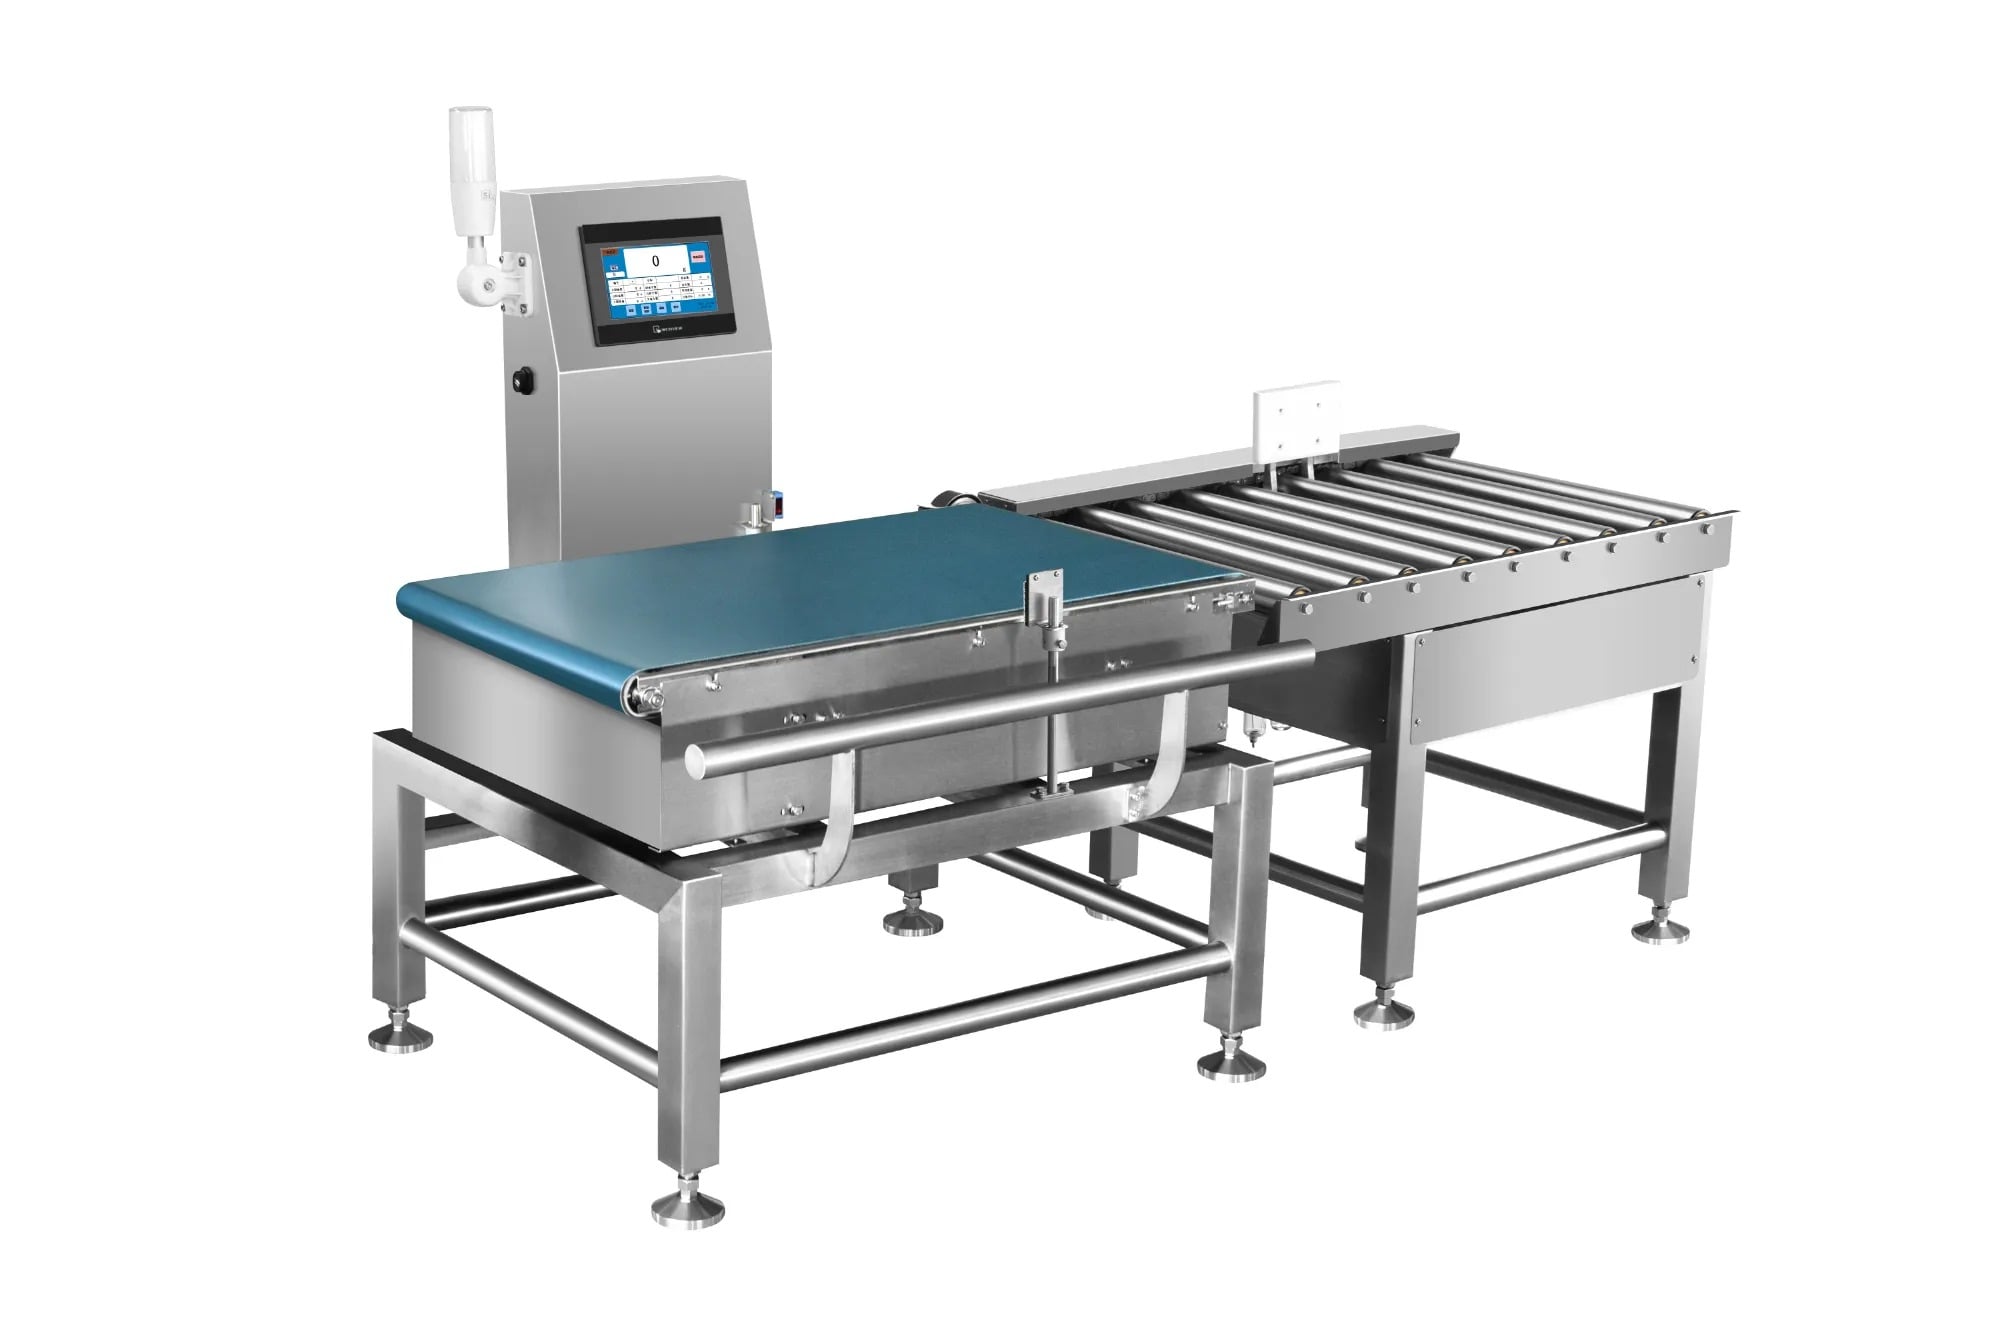
検量機で硬質および半硬質容器を搬送する際には、製品品質、規制対応、および処理効率に直接影響を与える特有の運用上の課題が生じます。柔軟性のある包装材とは異なり、硬質および半硬質容器は重量分布のパターン、安定性の特性、および チェックウェイガー 装置との相互作用のダイナミクスが異なります。高速包装ライン上で多様な容器形状に対して一貫した重量検査結果を得る必要がある包装関係者にとって、こうした違いを正しく理解することが不可欠です。
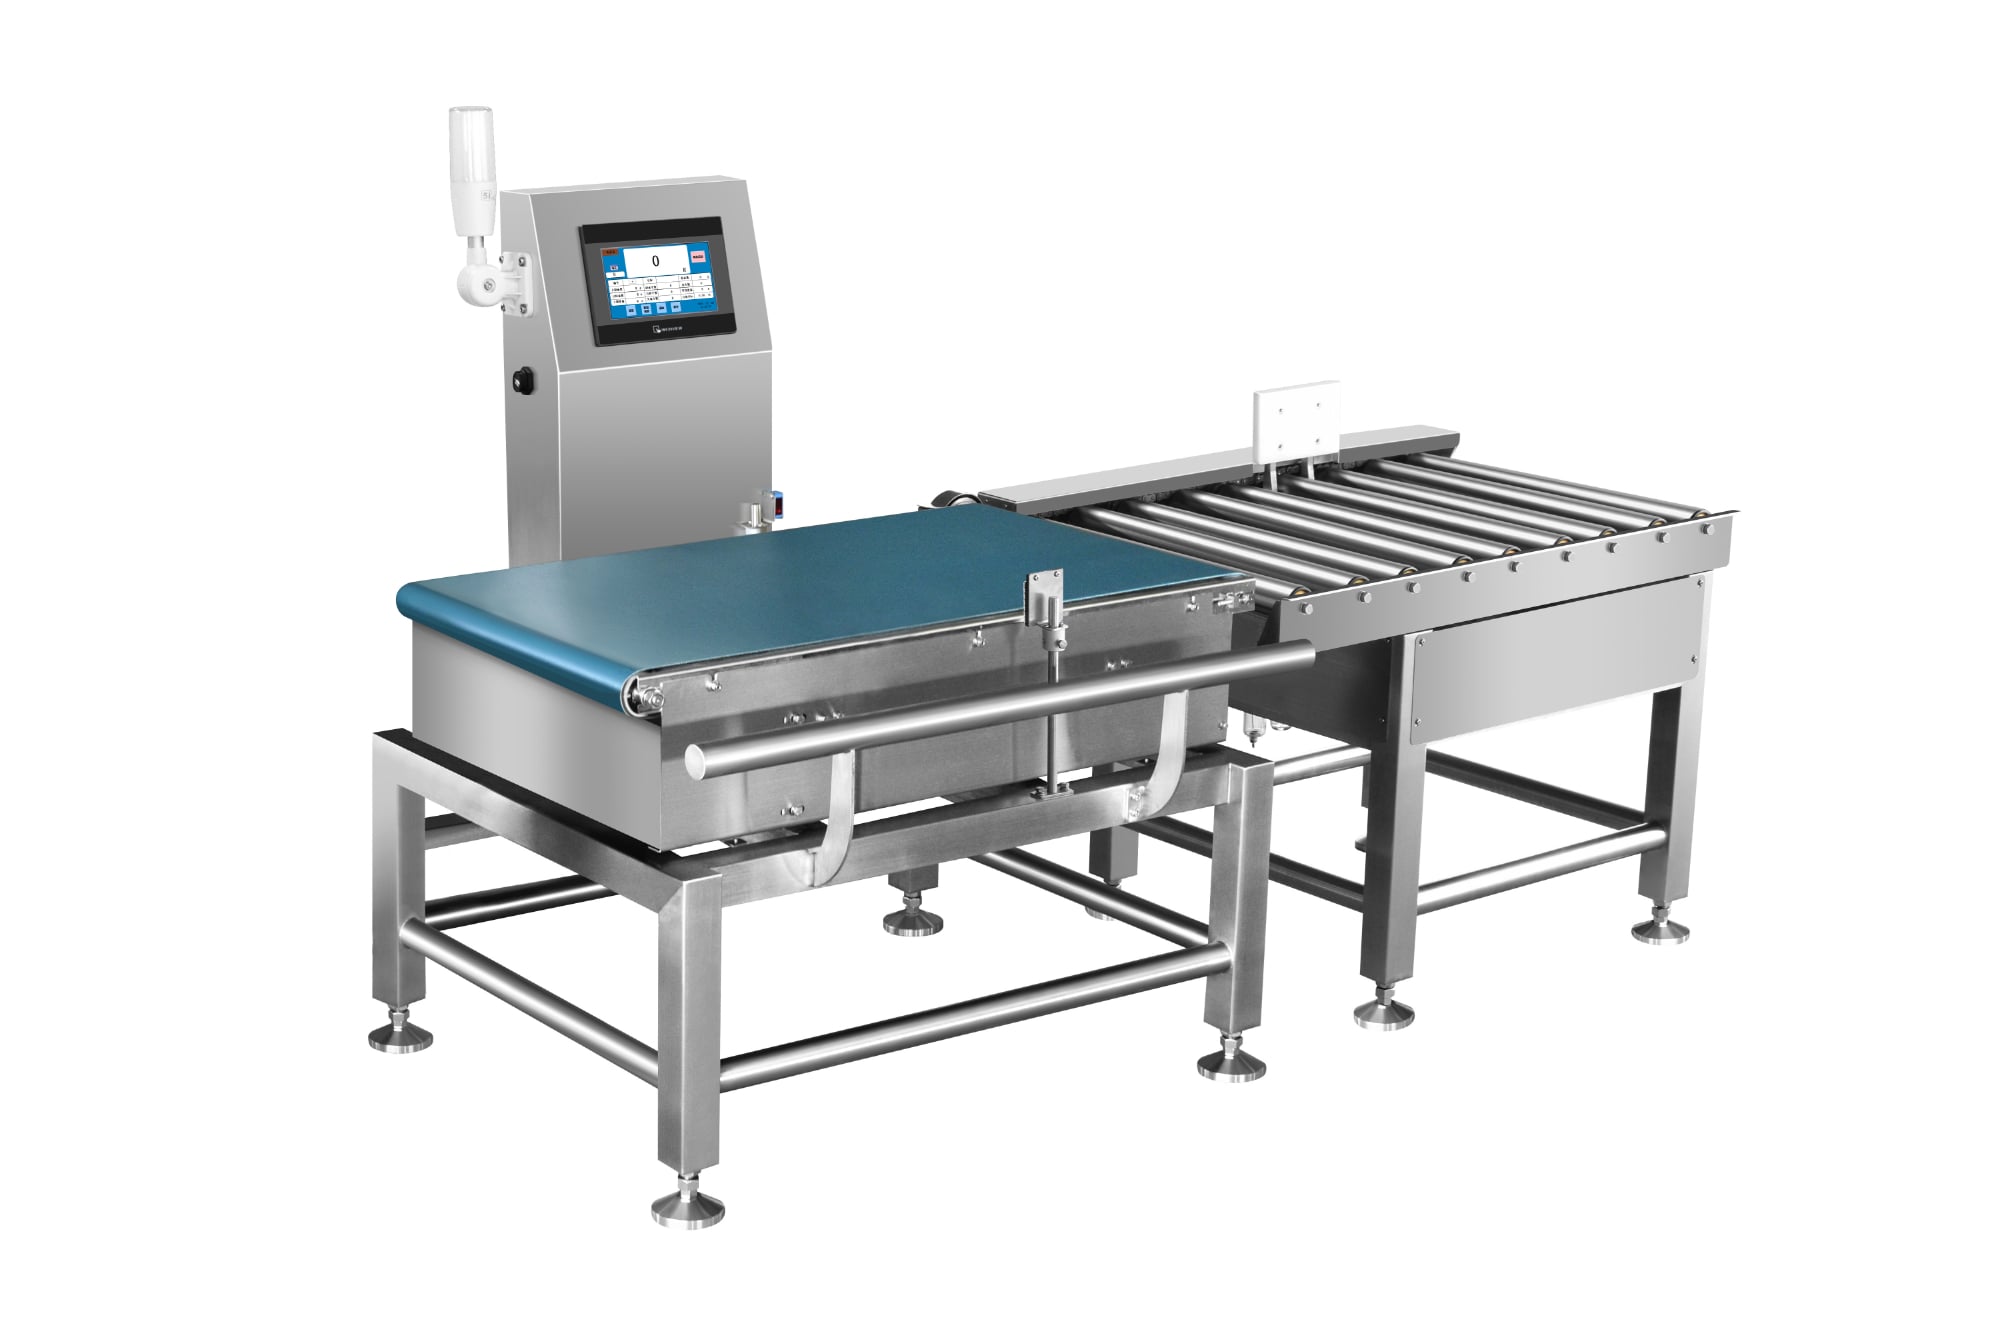
動的スケールの性能は、容器が計量プラットフォームを通過する際の挙動に大きく依存します。ガラス瓶、プラスチック製クリアボックス、金属缶などの剛性容器は搬送中に形状を保ちますが、トレイ状の熱成形容器や剛性壁付きポーチなどの半剛性容器は、ある程度の変形を許容します。この違いにより、正確な重量検査を実現し、生産速度を維持しつつ容器を損傷させないために、慎重なキャリブレーション、センサーの配置、コンベアの設定が必要となります。 製品 機器に及ばないよう注意してください。
容器の安定性と計量精度
剛性容器における荷重分布の理解
剛性容器は、その堅固な構造により、包装ライン上の計量機を通る際の内容物の移動を防ぐため、予測可能な重量分布パターンを示します。この一貫性は大きな利点であり、容器が計量プレートに安定して載った後は、動的計量値が安定したままになります。ただし、剛性容器の底面は平らであるものの、場合によっては凸凹しているため、スケールのセンサーとの接触点が不均一になることがあります。特にコンベアの表面が完全に滑らかでない、あるいは水平でない場合には、この影響が顕著になります。重量検査性能を最適化するには、チェックウェイアが、容器の底面全体を確実に支持できるよう配置・調整された、正確にキャリブレーション済みのロードセルを備えていることを確認してください。
半剛性容器の課題
セミリジッド容器は、その部分的な柔軟性により、検量機上を通過する際にわずかな変形を起こすため、挙動が異なります。この変形によって、容器と計量台との接触点が一時的にずれることがあり、重量検査データに測定ノイズが生じる場合があります。熱成形プラスチックトレイやセミリジッドなフィルム製パッケージは、製品の重量およびコンベアの圧力によってわずかにたわむため、動的計量機を適切な速度で運用することが極めて重要です。コンベアの移動速度を遅くすることで、容器およびその内容物が計量開始前に安定しやすくなり、こうした容器タイプを取り扱う包装ラインにおける重量検査の精度が向上します。
コンベアの構成と計量機の統合
ベルト速度と製品の安定時間
コンテナが検量機を通過する速度は、特に半硬質容器において、測定の信頼性に直接影響します。包装ラインのスケールが過剰な速度で稼働している場合、硬質または半硬質のコンテナが完全に安定する前に重量を計測してしまうため、誤った不合格判定や生産効率の低下を招く可能性があります。業界のベストプラクティスでは、コンテナが計量プレート上で十分な時間(通常は正確な重量検査結果を得るための2~3秒)滞在できるよう、ベルトの速度を調整することです。多くの最新式検量機には、可変速制御機能およびセンサーによるフィードバック制御機能が備わっており、容器の種類や検出された安定状態に応じてコンベアの動きを自動的に最適化します。これにより、動的計量装置は高精度を維持しつつ、生産効率も最大化できます。
容器の支持を考慮したプレート設計
チェックウェイアの物理的プラットフォームは、硬質および半硬質容器の外形寸法と形状に対応可能でなければならず、応力集中点や計量誤差を生じてはなりません。底面が平らな硬質容器には、滑らかで水平な計量プレートが最適です。一方、半硬質トレイの場合、滑りを防止するために、若干柔らかめまたは凹凸のある表面領域が必要になることがあります。包装ライン用スケールに設けられたエッジレールおよびサイドガイドは、容器を中央に位置づけ、横方向の移動を防ぐことで、重量検査値の信頼性を確保します。複数の容器サイズを混在させる生産ラインでは、モジュール式のプラットフォームインサートを検討してください。これにより、異なる容器サイズへの切り替え時に迅速な再構成が可能となり、動的スケールにおける計量精度と生産速度の両方を維持できます。
不良品排出機構と異物混入防止
規格外の硬質容器の取り扱い
許容範囲外の重量を持つ剛性容器は、包装ライン全体の運転を妨げることなく確実に排除する必要があります。エアブローストシステム、機械式アームによる分岐装置、プッシャー式排除機構は、剛性容器に対して効果的に機能します。これは、剛性容器が堅牢な構造であるため、空気圧または機械的な排出力に耐えて損傷を受けにくいからです。ただし、排除される剛性容器は重量が大きくなる場合があるため、重量検査装置の排除用シュートが、容器の重量を安全に処理できるよう、十分なサイズと適切な位置に設置されていることを確認してください。チェックウェイアが規格外の剛性容器を検出した際には、動的計量装置が即座に排除機構に信号を送信し、不適合品が下流の包装工程に進む前に除去されるようにします。
容器タイプ間のクロスコンタミネーションの防止
包装ラインで剛性容器と半剛性容器の両方を処理する場合、 weighing platform(計量台)に異物や製品残渣が付着し、その後の重量検査の精度に影響を及ぼすことがあります。剛性容器は半剛性容器に比べて微粒子をより多く剥離させるため、計量台の清掃頻度を高める必要があります。チェックウェイアの信頼性を維持するためには、計量台の定期清掃、センサーのキャリブレーション、ロードセルの検証を含む予防保全計画を導入してください。また、ダイナミックスケールのソフトウェアには、測定値のドリフトが許容範囲を超えた際にそれを記録・通知するデータロギング機能が備わっているべきです。これにより、異物混入やキャリブレーション不良といった問題が発生した時点で作業者にアラートが届き、全ロットの品質に影響が出る前に対応できます。
よくあるご質問
容器の剛性はチェックウェイアによる重量検査の精度にどのような影響を与えますか?
剛性容器は安定した予測可能な重量分布を提供するため、計量プラットフォームに載った後に重量検査の読み取り値が一貫して得られます。半剛性容器は、包装ラインのスケール上を搬送される際にわずかに変形することがあり、一時的な計測値のばらつきを引き起こす場合があります。どちらの容器形式でも、正確な計量結果を得るためには、適切に設定された動的スケールと十分な安定時間(セトリングタイム)が必要です。コンベアベルトの速度とセンサーのキャリブレーションを最適化することで、チェックウェイアーシステム上で剛性容器と半剛性容器の挙動の違いに対応できます。
包装ラインのスケールで半剛性容器を用いる場合、推奨されるコンベア速度はどれくらいですか?
半硬質容器の場合、コンベアの速度を遅くする必要があります。通常、重量検査が行われる前に、計量プラットフォーム上で2~3秒程度の安定時間(沈静時間)を確保します。この時間により、容器およびその内容物が完全に安定し、検量機を通過する際の変形やずれによる測定ノイズを防ぎます。速度を速くすると、誤った不合格判定(偽陽性)が発生し、全体的なシステム精度が低下する可能性があります。最新の動的計量システムでは、速度調整機能および自動安定検出機能が備わっており、お客様の包装ラインに応じて、速度と重量検査精度の両方を最適化できます。
硬質容器と半硬質容器を包装ラインからどのように不良品として除去すればよいですか?
剛性容器は、エアブローストや機械アームによる振り分け、プッシャー式システムなど、激しい排除方法にも耐えられます。これは、構造が頑丈なためです。一方、半剛性容器は、潰れたり変形したりしないよう、より穏やかな排除手法を必要とします。チェックウェイザー装置には、処理対象の容器タイプに応じて設定可能な排除機能を備える必要があります。ダイナミックスケールソフトウェアにより、オペレーターは容器の仕様に応じて排除力および排除方式をプログラムできます。これにより、重量検査で不合格となった製品を、包装ラインから安全かつ確実に除去することが可能です。