 EN


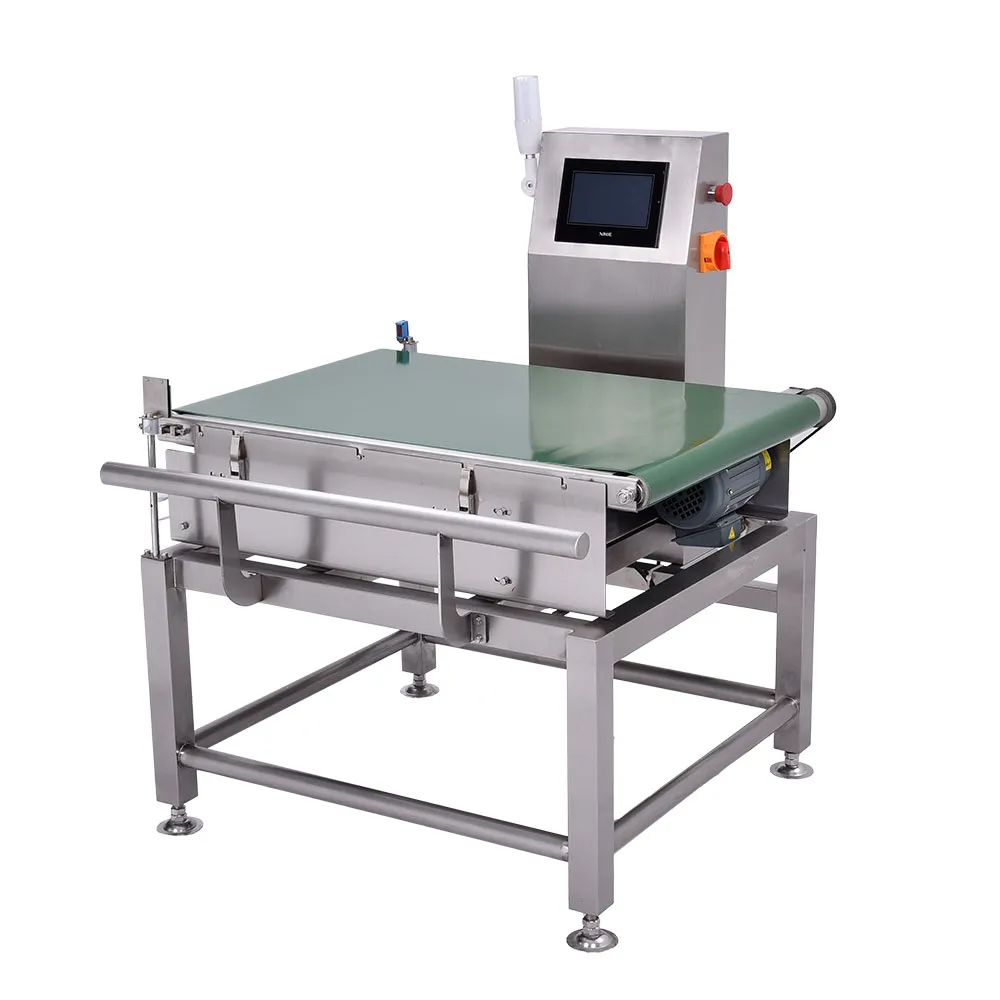
検量機の長期的な性能と信頼性を確保する上で、コンベアベルトの保守は極めて重要です。 チェックウェイガー 検量機は、包装ラインに組み込まれた動的計量器であり、そのコンベアベルトが重量検査の精度および全体的なシステム安定性に直接影響を与えます。ベルトが劣化すると、振動が増加し、センサーの測定値が信頼できなくなり、製品品質が低下します。ベルト保守を怠った産業施設では、高額な稼働停止損失、製品の却下、および規制違反といったリスクに直面します。 製品 コンベアベルトという部品の適切な保守方法を理解することで、重量検査プロセスの精度と効率性を継続的に維持できます。
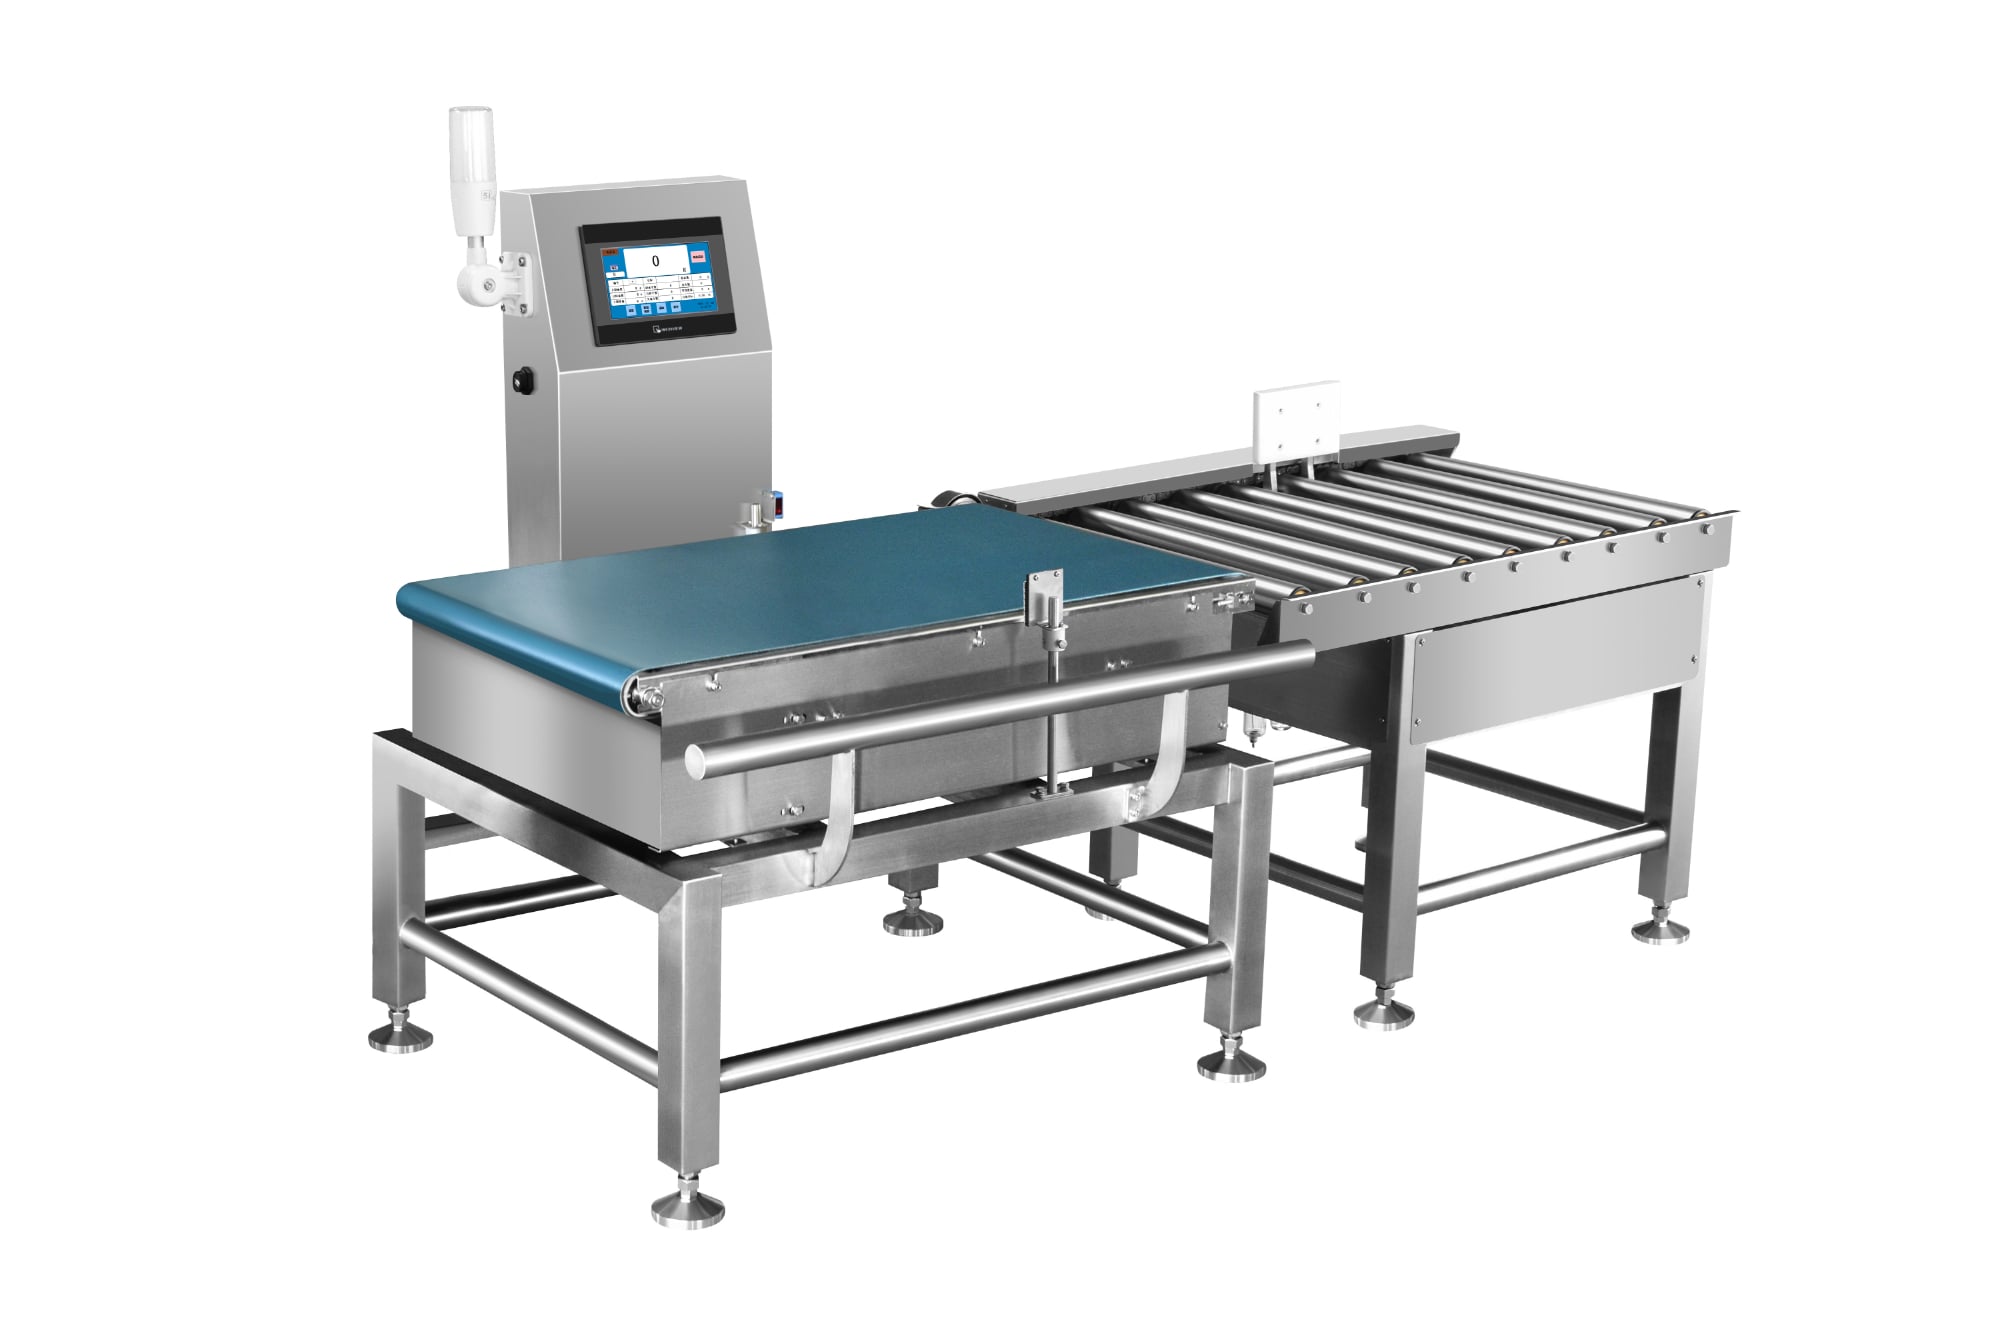
包装ラインの計量機におけるコンベアベルトは、正確な動的計量を実現するために、一定の張力、滑らかな動き、適切な位置合わせを維持する必要があります。良好な状態のベルトは摩擦損失を低減し、計量台に伝わる振動を最小限に抑え、装置の寿命を延ばします。定期的な点検、適切な潤滑、張力調整、および位置合わせの確認は、ベルトの劣化を防ぎ、重量検査システムを過度な摩耗や故障から守るための基本的な保守作業です。
チェックウェイバーの計量精度におけるベルトの役割を理解する
コンベアベルトが動的計量性能に与える影響
コンベアベルトは、製品の流れと動的計量装置との物理的なインターフェースです。荷物が検量機のプラットフォーム上を通過する際、ベルトの機械的状態は荷重伝達および計測値の安定性に直接影響します。損傷や位置ずれのあるベルトは、不要な振動、摩擦の変化、製品の位置ばらつきを引き起こし、重量検査の精度を低下させます。動的計量装置は、安定的かつ予測可能な動きに依存して、信頼性の高い重量データを取得します。ベルトの劣化(たとえば、端部のほつれ、表面の摩耗、張力の低下など)は、包装ライン用計量装置が一貫した結果を提供する能力を損なうため、誤った不合格判定や、実際には不足重量であるにもかかわらず合格と判断される事象につながります。
ベルトの状態とセンサーの信頼性の関係
チェックウェイアのセンサーは、短時間の接触時に重量を測定するよう設計された非常に高感度な計測機器です。ベルトの不安定性は機械的ノイズを引き起こし、センサーシグナルを混乱させ、測定の信頼性を低下させます。適切に保守されたベルトは、測定ゾーン内での製品の滑らかで予測可能な移動を保証します。ベルト表面が不均一に摩耗したり、張力が変動したりすると、ダイナミックスケールは繰り返される微小な動きを受けて、測定ノイズが増幅されます。こうした劣化が進行すると、重量検査システムは許容範囲を広げざるを得なくなり、仕様外の製品を誤って合格させたり、良品を不要に却下したりする事態を招きます。
コンベアベルトの基本保守作業
定期的な点検と目視評価
ベルトの保守における最初の防衛線は目視点検です。週1回の点検を実施し、目に見える摩耗、亀裂、ほつれ、表面損傷などを確認してください。また、ベルトが片側にずれていることを示すエッジ部の摩耗パターンなど、不具合による位置ずれの兆候にも注意が必要です。継手部や留め具についても、剥離や劣化がないかを確認します。包装ライン規模においては、わずかな表面の凹凸でも重量測定の再現性に影響を及ぼす可能性があります。点検結果は記録し、ベルトの故障が発生する前に交換基準を明確にしておきましょう。早期発見により、予期せぬ停止を防ぎ、製品の全工程にわたりチェックウェイアの計量精度を安定して維持できます。
テンション調整とアライメント確認
適切なベルト張力は、スムーズな運転と正確な重量検査に不可欠です。張力は、滑りを防ぐのに十分な firmness(適度なきつさ)が必要ですが、あまりにも強くしすぎると摩耗が早まってしまいます。張力計を用いて、仕様どおりであることを四半期ごとに確認し、メーカー推奨値を維持するために必要に応じてローラーを調整してください。ベルトのアライメント(位置合わせ)がずれていると、片側のエッジが早く摩耗したり、横方向の振動が発生したり、動的スケールの安定性が低下したりします。空回し時のベルトの走行状態を観察してアライメントを確認してください——ベルトは、左右にブレることなく真っ直ぐに走行する必要があります。アライメントが取れた状態では、摩擦損失が抑えられ、使用寿命が延び、またチェックウェイバーが一定の荷重位置で測定できるため、信頼性の高い重量測定が可能になります。
潤滑および清掃手順
適切な潤滑は、ローラー軸受および回転支点における摩擦を最小限に抑え、ベルトへの応力を低減し、部品の寿命を延ばします。すべての可動部には、メーカーの取扱説明書および生産スケジュールに従い、食品級または適切な産業用潤滑剤を塗布してください。過剰な潤滑はホコリや異物を付着させ、摩耗を加速させるため、指定量のみを正確に塗布してください。定期的な清掃により、製品残渣、ホコリ、その他の汚染物質を除去することで、表面劣化を防ぎ、包装ラインの計量機器が測定する環境の安定性を保ちます。清掃・潤滑が適切に行われたベルトシステムは、スムーズに動作し、センサーへの振動伝達を抑制し、正確な重量検査に必要な安定した状態を維持します。清掃および潤滑作業は、計画保全の時間帯に実施し、生産停止を回避してください。
チェックウェイアーシステムにおけるベルトの常见トラブル対応
スリップおよびトラッキングのずれへの対処
ベルトのスリップは、張力が不足しているかローラー表面が汚染されている場合に発生し、負荷伝達中にベルトが滑ることで起こります。これにより、動的計量装置における測定誤差が生じ、製品が重量検査ゾーン内を予測可能な動きで通過しなくなります。まず、校正済みの張力計を用いて張力を確認し、次にローラー表面に付着物や損傷がないか点検してください。スリップが継続する場合は、製品の形状・サイズ・表面質などの特性に変化がなく、グリップ力に影響を及ぼしていないかを確認します。また、ベルトが片側のローラーへと徐々にずれ込む「トラッキング・ドリフト」は、アライメントの不具合またはローラーの偏摩耗を示しています。この場合は、アイドラーローラーやドライブローラーの位置を調整し、ベルトがまっすぐ走行するように修正してください。これらの問題はいずれも、検量機の計量精度に直接悪影響を及ぼすため、速やかな対応が不可欠です。
振動および騒音の管理
過度な振動は、ベルトの問題を示す最初の警告サインであることが多く、重量検査の信頼性を直接低下させます。高周波ノイズやゴロゴロとした音は、ベアリングの摩耗、アライメントのずれ、または表面の凹凸を示しています。包装ラインのスケールプラットフォームを通じて伝わる振動は、センサーの測定に干渉し、データの信頼性を低下させ、誤検出率を高めます。振動の発生源を特定するには、ベルトの張力、ローラーの状態、ベアリングの潤滑状況を点検してください。摩耗したベアリングの軌道面は修復不可能であり、交換が必要です。また、ベルト自体の表面が摩耗・損傷している場合も、ノイズや振動の原因となり、ベルトの交換なしでは解消できません。振動は早急に対処してください。未解決のまま運転を続けると、チェックウェイア全体への累積的な損傷が加速します。
よくあるご質問
チェックウェイアシステムのコンベヤーベルトは、どのくらいの頻度で交換すべきですか?
ベルトの交換頻度は、生産量、製品の種類、および保守の質によって異なります。標準的な条件下で適切に保守されたベルトは、通常12~24か月間使用できます。一方、高速パッケージングラインや過酷な環境では、6~12か月ごとの交換が必要になる場合があります。定期的な点検と状態モニタリングにより、突然の破損が発生する前に交換時期を把握できます。摩耗状況を評価したうえでの予防的交換は、ベルトの急激な破損による緊急交換よりもコスト効率が高く、その破損が原因でパッケージングライン全体および重量検査工程が停止することを未然に防げます。
ベルトの保守状態が不十分だと、チェックウェイア自体を超えて重量検査の精度に影響を及ぼすことはありますか?
はい、ベルトの劣化は、動的計量システム全体およびその後続プロセスに影響を及ぼします。包装ラインの計量機がベルトによる振動で信頼性の低い重量データを出力すると、製品のラベル誤記や不適切な梱包が発生する可能性があります。これにより、規制遵守上のリスク、顧客からの苦情、さらには製品のリコールにつながるおそれがあります。また、重量検査の精度が低下すると、誤った不合格判定(フェイク・リジェクション)が増加し、不要な製品ロスも生じます。適切なベルト保守への投資は、チェックウェイア―本体の保護にとどまらず、包装工程全体の信頼性およびブランド評判の維持にも直結します。
チェックウェイア―のコンベアーベルトを至急交換すべきサインとは?
ベルトに多数の亀裂、大きなほつれ、目立つ継ぎ目剥離、または張力調整で解消できない持続的な滑りが見られる場合は、直ちに交換する必要があります。動的スケールの測定値が突然、原因不明のドリフトやノイズを示す場合も、ベルトの損傷が原因である可能性があります。保守作業を実施しても振動が継続する場合、あるいはベルトの規定使用寿命が満了している場合も、同様に交換が必要です。猶予は禁物です。劣化したベルトのまま運転を続けると、ローラーの損傷、センサーの摩耗増加、さらには製品や周囲環境への汚染リスクが生じます。