 EN


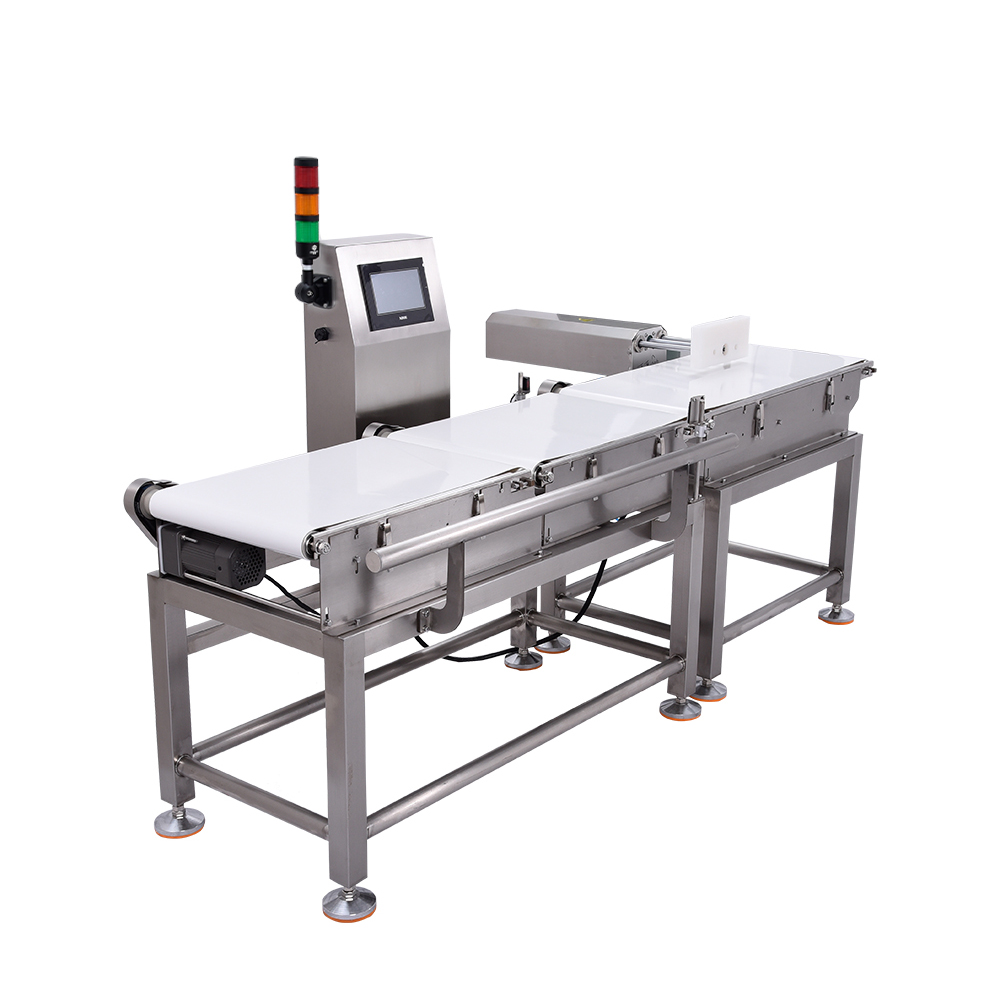
システムは、現代の包装ラインにおいて、その性能に最も大きな影響を与えるにもかかわらず、最も見落とされがちな要素の一つです。 チェックウェイガー 製品供給装置と計量プラットフォームとの間の距離は、物品が動的スケール上にどれだけ一貫して着地するかを直接左右します。これは、重量検査結果の信頼性にも直結します。インフィード間隔の設定が不適切である場合、 製品 速度、角度、位置が不安定になる場合があり、測定誤差が生じ、それが品質管理プロセス全体に影響を及ぼします。この関係性を理解することは、重量公差を厳密に管理し、製品の不合格や顧客からの苦情といったコスト負担を低減したいメーカーにとって不可欠です。
供給間隔と包装ラインの計量機の精度との関係は、単純な数学的関係をはるかに超えています。計量装置へ向かって移動するすべての製品は、コンベアの速度、製品の形状、および計量ポイントに到達するまでに通過しなければならない物理的な距離という要素によって左右される、予測可能な軌道を描きます。この間隔が適切に最適化されれば、重量検査プロセスは安定性と再現性を獲得し、目標重量からのわずかなずれも検出できるようになります。逆に、間隔の設定が不適切だと、動的計量機は不均一な製品の配置に対応しようと過度に働き、信頼性の低いデータを生成してしまい、生産効率を損なう結果を招きます。
投入間隔が製品の安定性に与える影響
計量プラットフォームへの製品到着の一貫性
正確な計量を実現するには、検量機へ製品が一定の速度と姿勢で到達する必要があります。投入間隔が短すぎると、製品同士が衝突したり、不規則なパターンで到達したりして、急激な速度変化や動的計量部における予測不能な位置取りを招きます。逆に投入間隔が長すぎると、製品の速度が自由に変動しやすくなり、計量ポイントに到達する直前で減速・加速、あるいは一時停止することもあります。こうした不均一性は、重量検査システムの基準値安定化を困難にし、製品の真の重量を正確に測定することを事実上不可能にします。理想的な投入間隔とは、製品が検量機の計量プラットフォームに到達する前に、自然に整列し、安定的かつ予測可能な流れを形成できる緩衝領域を確保することです。
速度の一様性と計量タイミング
包装ライン用の計量機は、製品が静止しているか、あるいは既知かつ制御された速度で移動している瞬間に重量データを正確に取得するために、精密なタイミング制御に依存しています。搬入間隔が広すぎると、製品が過度に加速または減速し、このタイミングウィンドウが乱れます。その結果、実際には存在しない重量変動として現れる測定ノイズが発生します。一方、搬入間隔が適切に調整されていれば、製品は動的計量機へ到達するまでの間、一定の速度を維持できます。これにより、システムは最適な計量ウィンドウ内で重量を正確に測定できます。この一貫性は、特にミリ秒単位のタイミング差ですら大きな測定誤差を引き起こす可能性のある高速生産環境において極めて重要です。適切な搬入間隔は、要するに、製品を正確な重量検査に最適な状態で計量機へ導くための前処理となります。
最高精度を実現するための最適な間隔設定
理想的な搬入距離の算出
適切な供給間隔を決定するには、コンベアベルトの速度、製品のサイズおよび重量、製品の材質特性、および使用中の動的計量機の具体的な型式など、いくつかの相互に関連する要因を考慮する必要があります。一般的な原則として、供給間隔は、初期の供給機構から製品が離れた直後にその姿勢が安定するのに十分な長さであると同時に、搬送中に一定の速度を維持できるほど短く設定することが望まれます。包装ライン向け計量機の多くでは、2〜4フィート(約60〜120cm)の間隔が信頼性の高い出発点となりますが、これは製品の特性によって大きく変化します。重量のあるものや形状が不規則な製品の場合、重力および摩擦力の影響で製品が安定した姿勢に落ち着く時間を確保するために、やや長い間隔を設けるのが有効です。一方、軽量または形状が均一な製品では、自然に素早く安定するため、最小限の間隔でも十分に機能します。最終的な設定を決定する前に、実際の生産品を用いたさまざまな間隔設定の試験を行うことが不可欠です。
環境および運転条件の調整
生産環境には、検量機システムにおける理想的な供給間隔に影響を与えるさまざまな要因が存在します。コンベアの振動、周囲温度の変動、湿度、さらにはコンベアベルト自体の材質なども、製品が重量検査ステーションへと移動する際の挙動に影響を及ぼします。静かな夜間生産時に完璧に動作する包装ライン用計量機の設置でも、周囲の機械が追加の振動を発生させる高速な昼間運転時には、性能が低下することがあります。また、季節による湿度の変化は、製品とコンベアとの表面摩擦に影響を与え、物品が動的計量機へと滑らかに進むかどうかを左右します。こうした運用条件の変化に応じて、定期的な監視と供給間隔の調整を行うことで、システムは徐々に劣化するのではなく、常に最適な状態を維持できるようになります。
計量精度向上の実践的な対策
供給部の安定化技術
製品の搬送距離を調整するだけでなく、検量機への投入過程における製品の安定性を高めるための、実績のあるいくつかの手法があります。湾曲したガイドレールを用いることで、製品の流れをやさしく誘導し、速度の均一性を乱す急激な方向転換を抑えます。また、動的計量部直前の減速ゾーンで製品の速度を制御することで、最終的な位置決めが落ち着き、到着条件を予測可能に保ちます。さらに、一部の包装ラインでは、段階的に速度を落としていくコンベアベルトシステムを採用しており、製品を計量ポイントへと滑らかに導くことで、急激な到着を防いでいます。また、投入部の下流に空気ジェット安定化装置を組み込むことも可能です。この装置は、精密に制御されたエアカレントを用いて製品を非接触で最適な位置へと微調整し、傷つきやすい製品への物理的接触による損傷を防ぎます。
計量ウィンドウの最適化
チェックウェイアは、製品を検出した後の特定の時間帯に重量を測定します。この測定ウィンドウを、製品の動きが最も安定しているゾーン内に正確に配置できるかどうかは、根本的にインフィード間隔(製品の投入間隔)によって決まります。コンベアの速度が速い場合、測定開始前に十分な安定化時間を確保するために、若干長いインフィード間隔が必要になることがあります。一方、生産速度が遅い場合は、製品が重量検査プラットフォームに到達するまでに自然と落ち着いているため、極力短い間隔が有効な場合もあります。高度なチェックウェイアシステムでは、インフィード間隔と連動して機能するプログラム可能な測定遅延設定が備わっており、各製品の搬送過程において最も安定した瞬間に重量データを取得できます。インフィード間隔と測定遅延設定のさまざまな組み合わせを試験することで、包装ライン上のスケールにおける測定ばらつきや誤判定(偽陽性)を最小限に抑える最適な設定を見つけることができます。
よくあるご質問
包装ラインのスケールでインフィード間隔が短すぎるとどうなりますか?
投入間隔が短すぎると、製品が検量機に到達する前に十分な距離を確保して安定化できない場合があります。その結果、製品が不規則な速度や角度で検量機に到達し、動的計量装置が一貫性のない重量値を測定してしまうため、誤った不合格判定(偽陽性)および誤った合格判定(偽陰性)が増加します。また、投入間隔が短いと製品同士の衝突や詰まりが発生し、生産ライン全体が停止するおそれもあります。
投入間隔は、検量機における重量検査の再現性にどのような影響を与えますか?
適切な投入間隔を確保することで、製品は検量機に一貫性・予測可能性の高い状態で到達し、重量検査システムが正確かつ再現性の高い測定を行えるようになります。投入間隔が最適化されると、包装ライン上の計量装置の基準値が安定し、測定ばらつきが減少し、品質管理の信頼性も向上します。一方、不適切な投入間隔はノイズやばらつきを引き起こし、重量検査の再現性を確保することを事実上不可能にします。
チェックウェイアの設置後に、インフィード間隔を調整できますか?
はい、インフィード間隔は通常、コンベア区間の再配置、安定化ガイドの追加、または製品供給機構の調整によって変更できます。ほとんどの包装ライン用スケール設置では、初期起動後に段階的に最適化が可能です。ただし、大規模な変更を行う場合は、ダイナミックスケールのメーカーと連携し、チェックウェイアのキャリブレーションおよび測定設定が変更後も有効であることを確認する必要があります。