 EN


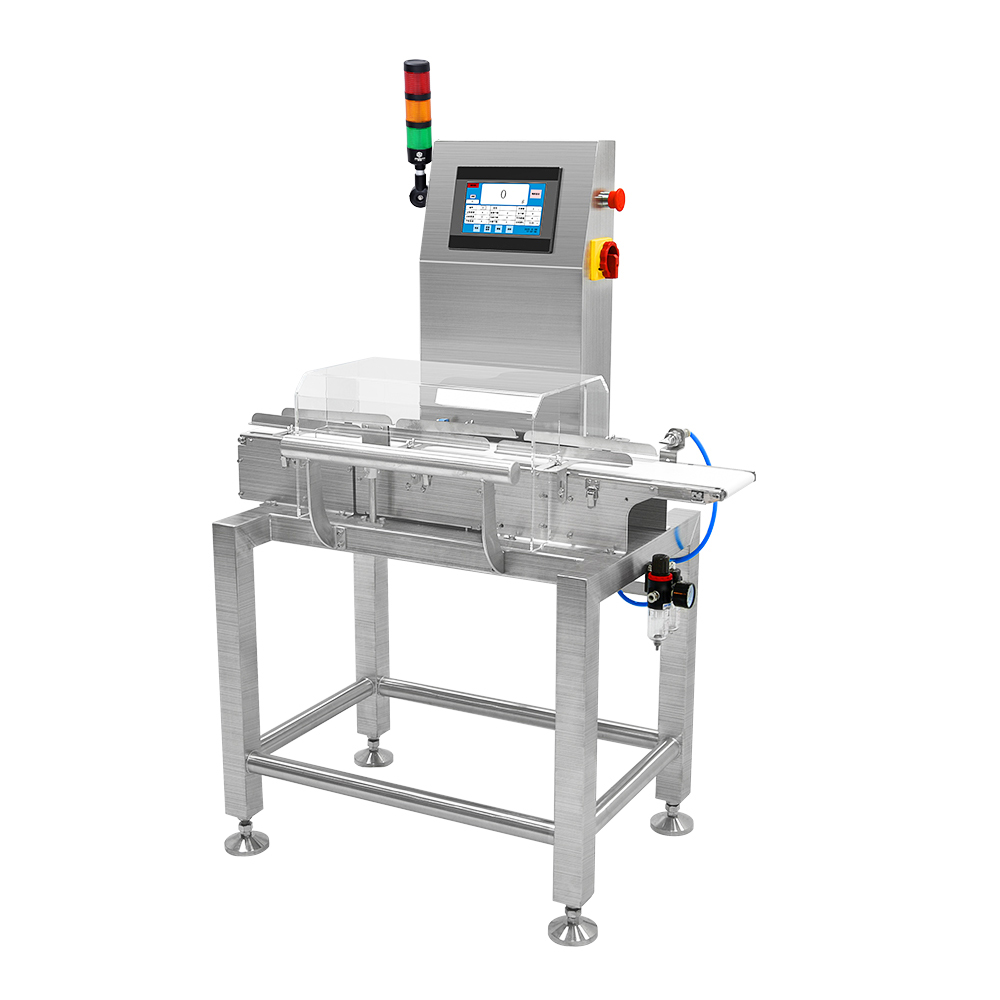
現代の包装工程では、各工程における高精度が求められており、重量検査システムと充填装置の連携は、今日の生産ラインにおいて最も重要な統合ポイントの一つです。 チェックウェイガー 検量機は、充填後の容器が目標重量から逸脱していないかを確認する、下流工程における品質監視の“目”です。しかし、この技術の真価は、検量機からのフィードバックを上流の充填装置へと送り、制御に活用することにあります。これにより、不良を「検出」するだけでなく、そもそも「未然に防止」する閉ループ制御が実現します。

動的スケール技術と上流充填システムの統合により、製造業者が品質管理に取り組む方法が大きく変わりました。重量が基準から外れた製品を検出後に廃棄するのではなく、統合されたフィードバック機能によって、充填量・タイミング・材料の流れをリアルタイムで調整できます。本稿では、検量機のフィードバック統合がどのように機能するか、現代の包装工程においてなぜ重要であるか、また廃棄ロスの削減や包装ライン全体での製品品質の一貫性維持といった具体的な成果を実現する導入戦略について解説します。 製品 検量機のフィードバック統合は、充填量・タイミング・材料の流れをリアルタイムで調整できます。本稿では、検量機のフィードバック統合がどのように機能するか、現代の包装工程においてなぜ重要であるか、また廃棄ロスの削減や包装ライン全体での製品品質の一貫性維持といった具体的な成果を実現する導入戦略について解説します。
検量機のフィードバック統合とは
重量検査システムの基本原理
検量機は、充填済み容器の実際の重量を測定し、あらかじめ設定された許容範囲と照合することで動作します。従来の重量検査システムでは、この範囲から外れた製品を単に検出または却下するのみであり、結果として廃棄が発生していました。一方、現代の統合アーキテクチャでは、リアルタイムで得られたデータ信号を充填装置へフィードバックし、次の製品が包装ラインの計量部に入る前に動的に調整をかけることが可能です。この予防的なアプローチにより、規格外となって却下や再加工が必要となる製品の数量を削減できます。
技術的基盤は、重量データが動的計量ヘッドから充填システムのコントローラーへ瞬時に送信される、継続的なフィードバックループにあります。容器の重量がわずかに不足していると検知された場合、システムはその後の容器に対して充填時間を延長したり、製品の流量を増加させたりします。逆に、過重量が検知されると、即座に充填量が減少します。このリアルタイムでの補正により、連続する生産ロットにおける実際の重量と目標重量との差が最小限に抑えられます。
データ通信および制御アーキテクチャ
効果的なチェックウェイアの統合には、重量検査装置と上流の充填設備間で堅牢な通信プロトコルが必要です。最新のシステムでは、産業用イーサネット規格、アナログ信号出力、または独自のデジタルインターフェースを用いて、生産ラインの速度に応じた周波数で重量データを送信します。包装ライン用スケールが測定した重量値は中央制御装置に送られ、そこで傾向分析が行われ、補正用の調整値が算出されます。こうして得られた指令は、充填精度を制御するサーボモータ、ソレノイドバルブ、または可変速ドライブへと伝達されます。
統計的プロセス管理(SPC)アルゴリズムにより、この通信が強化され、ノイズが除去され、真のドリフトとランダムな変動が明確に区別されます。単一の測定値ごとに反応するのではなく、高度なシステムでは制御帯域を設定し、重量の傾向が持続的なずれを示した場合にのみ充填装置の調整を実行します。このアプローチにより、充填の安定性が維持されるとともに、包装ラインに新たなばらつきを導入してしまう過剰な補正を防ぎます。
最適化による効果と工程性能
ロス削減とオーバーフィル制御
統合型検重機のフィードバックによる最も直接的なメリットの一つは、製品の過剰充填(ギブアウェイ)を実測可能なレベルで削減できることです。これは、メーカーが不足充填による不合格を回避するために、容器に常に多めに充填してしまうという課題への対応です。フィードバック機能のない従来の静的充填方式では、許容範囲内に収めるため、作業者が目標充填量を公称値よりもかなり高く設定せざるを得ません。これに対し、動的計量機能を統合したスケールシステムでは、この安全マージンを大幅に縮小できます。不足充填をリアルタイムで継続的に検出し、即座に補正することで、充填装置は真の目標重量に極めて近い状態で運転可能となり、原材料コストの削減と、大規模生産における収益性向上を実現します。
廃棄物削減は、単なる材料の無駄を減らすことにとどまりません。上流からのフィードバックがなく充填装置が稼働すると、規格外の製品が検査工程に流入し、生産ラインの稼働時間を消費したうえで、廃棄または再加工を余儀なくされます。統合型チェックウェイアによるフィードバック機能を導入すれば、こうした不具合を発生源で未然に防止でき、不良品の割合を低下させ、設備総合効率(OEE)の向上にもつながります。年間数百万個もの製品を処理する工場では、充填精度がわずか数パーセント向上するだけでも、大きな経済的効果が見込めます。
生産ラインの一貫性と品質保証
包装ラインのスケールフィードバックにより、目標重量を中心とした統計的分布がより狭くなります。広い許容範囲で運用するのではなく、統合システムは充填量をより狭い範囲内に維持し、ロット間およびシフト間での一貫性を向上させます。こうした均一性の向上は、特に医薬品、食品、化粧品など、正確な投与量が消費者体験や規制対応に直結する分野において、ブランド評価と顧客満足度の両方を高めます。また、規制当局は製造事業者に対し、統計的工程管理(SPC)の実施能力を示すことを increasingly求めています。統合型検量機フィードバックシステムは、こうした監査対応に必要なデータ記録を提供します。
一貫性の向上による効果として、製品の数量不足や価値の不均一さに対する顧客からの苦情も減少します。すべての容器の重量が厳密な仕様範囲内に収まることで、消費者は一定の品質期待を実感でき、ブランドの信頼性と信用が高まります。
導入戦略およびシステム設計
技術的要件と機器選定
チェックウェイアの効果的な統合を実現するには、フィードバック通信規格に対応した動的計量装置および充填装置を選定することが不可欠です。すべての重量検査システムが上流工程への制御信号出力に対応しているわけではなく、多くの旧式モデルでは「合格/不合格」の単純な判定結果しか出力できません。一方、統合を前提に設計された最新のチェックウェイアソリューションは、応答速度が速く、測定の再現性が高く、堅牢なデータ伝送機能を備えています。また、充填装置は、電子的な補正信号を受け入れ、ミリ秒単位で充填パラメータを調整可能なサーボ駆動方式または比例制御バルブを採用している必要があります。
統合には、センサーの配置や機器間の間隔にも十分な配慮が必要です。検量機は、充填装置に十分近接して設置し、フィードバック信号に基づく制御が、製品が大量に蓄積する前に実行できるようにしなければなりません。ネットワーク遅延、ハードウェアによる処理遅延、および機械的な応答時間など、さまざまな要因が、リアルタイムでの調整を可能にするかどうかに影響します。システム設計者は、デッドタイムを正確に算出し、重量補正における制御ループの応答速度が、過度な振動や遅れを生じさせないほど十分に速いことを保証する必要があります。
設定およびチューニングの手法
検量機のフィードバック制御を設定するには、感度閾値、補正ステップ幅、応答タイミングなどの適切な制御パラメーターを確立する必要があります。保守的なチューニングでは、過剰に積極的な調整による新たな不安定性の発生を防ぎますが、積極的なチューニングでは補正が速くなりますが、振動(オシレーション)を引き起こすリスクがあります。産業現場での多くは、こうした相反する目的をバランスよく達成するために、PI(比例・積分)制御やPID(比例・積分・微分)制御アルゴリズムを採用しています。オペレーターや技術者は、試運転時にさまざまなパラメーター設定を試行し、自社の製品、充填装置、および包装ラインの規模特性に最適な設定を特定する必要があります。
重量検査システムの定期的な再キャリブレーションは、フィードバックの正確性を維持するために不可欠です。チェックウェイザーのセンサーは経年劣化や環境条件の変化により、測定値が徐々にずれ(ドリフト)ていき、充填装置が誤った補正信号を受け取る可能性があります。予防保全計画および再キャリブレーション間隔を明確に定めることで、統合されたシステムの精度を運用寿命全体にわたって確保できます。また、すべてのパラメーター変更およびキャリブレーション実施記録を文書化することで、継続的改善と規制上のトレーサビリティを支えることができます。
よくある質問
チェックウェイザーは、充填装置へフィードバックをどのくらいの速さで送信しますか?
最新の重量検査装置は、通信プロトコルやシステム構成に応じて、通常50~200ミリ秒程度でフィードバック信号を送信します。この高速性により、充填装置は製品が包装ラインの計量機に到達する前に、次の充填サイクルの調整が可能となり、仕様外の容器数を最小限に抑える効果的な閉ループ補正機構が実現されます。
既存の充填装置に検量機のフィードバック機能を後付けできますか?
後付けは可能です。ただし、現在使用している充填装置に、電子信号を受信可能な制御電子回路が搭載されているかどうかが鍵となります。古い機械式装置や充填量が固定されたタイプでは、動的計量フィードバックに対応させるために大幅なアップグレードが必要になる場合があります。一方、サーボモーターや比例ソレノイドを採用した比較的新しい充填装置であれば、適切な制御モジュールと通信インターフェースを追加することで、比較的低コストで後付け対応が可能です。
チェックウェイアのフィードバック性能を検証するために、メーカーが追跡すべき指標は何ですか?
主要なパフォーマンス指標には、仕様内製品の割合、目標重量からの平均重量ずれ、生産ロット間の重量の標準偏差、不良品の却下率の推移、および材料の過剰投入率(ギブアウェイ)が含まれます。これらの指標を統合導入前後で比較することで、実際のビジネスへの影響を定量化できます。さらに、システムのダウンタイムや保守頻度を追跡することで、統合包装ライン用計量ソリューションの信頼性および総所有コスト(TCO)を評価できます。