 EN


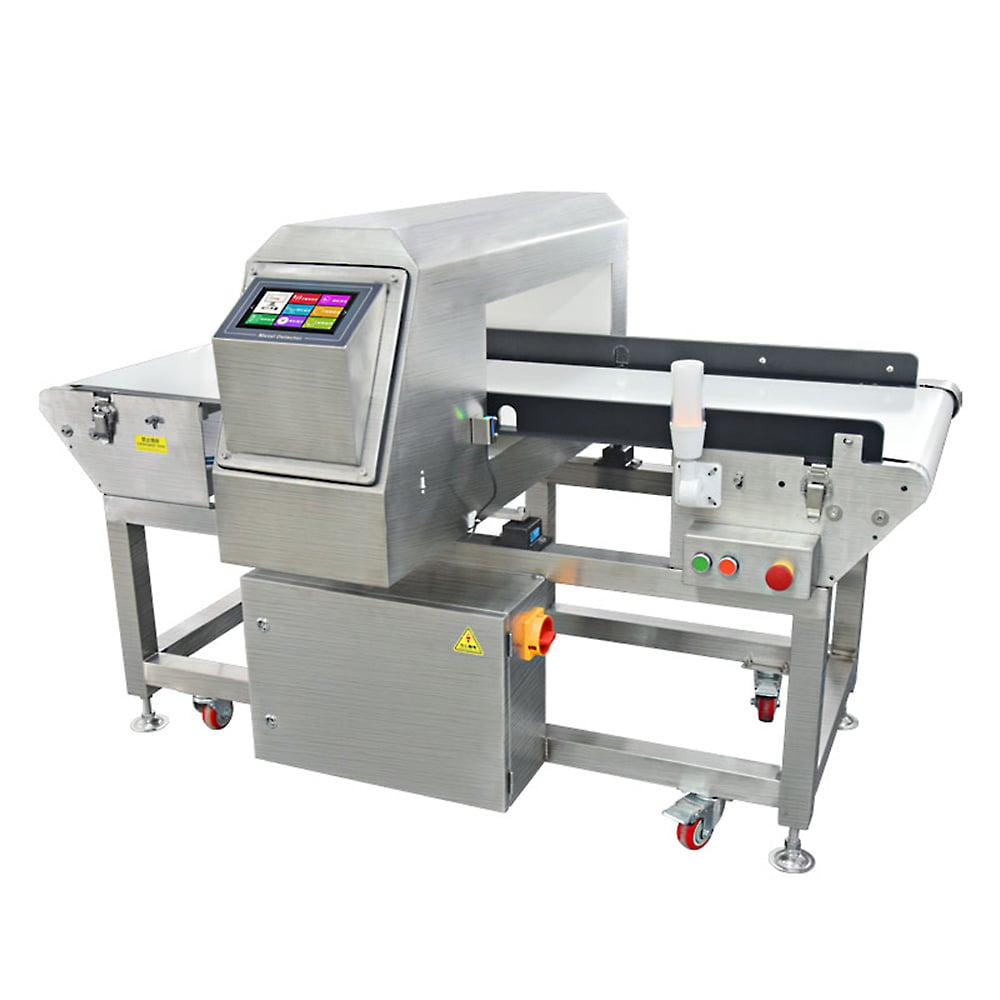
ການຈັດການການຕິດຕາມການປະຕິເສດສອງແບບພາຍໃນ ເຄື່ອງກວດຫາທອງແດງ ແລະ ເຄື່ອງຊົ່ວງນ້ຳໜັກທີ່ບູລະນາການ ລະບົບນີ້ເປັນບັນຫາທີ່ສຳຄັນຢ່າງຍິ່ງໃນການຄວບຄຸມຄຸນນະພາບຂອງອຸດສາຫະກຳອາຫານ ຢາ ແລະ ການຜະລິດໃນປັດຈຸບັນ. ເມື່ອການກວດຫາອາຫານທີ່ປົນເປືືອນດ້ວຍເຫຼັກ ແລະ ການກວດສອບນ້ຳໜັກເກີດຂຶ້ນພາຍໃນລະບົບຮວມດຽວກັນ ການຕິດຕາມເຫດການການປະຖົບປະຖິ້ມສິນຄ້າທີ່ເກີດຂຶ້ນຈະເປັນສິ່ງຈຳເປັນເພື່ອການວິເຄາະເຫດຜົນຕົ້ນຕໍ ການເອົາໃຈໃສ່ຕໍ່ເອກະສານທີ່ກ່ຽວຂ້ອງກັບການປະຕິບັດຕາມຂໍ້ກຳນົດ ແລະ ການປັບປຸງຂະບວນການ. ການຕິດຕາມການປະຖົບປະຖິ້ມສອງຊັ້ນນີ້ຮັບປະກັນວ່າຜູ້ຈັດການສາງຈະເຂົ້າໃຈໄດ້ວ່າ ມີການປົນເປືືອນເກີດຂຶ້ນ ຫຼື ມີຄວາມແຕກຕ່າງຂອງນ້ຳໜັກ ຫຼື ທັງສອງເງື່ອນໄຂເກີດຂຶ້ນພ້ອມກັນ. ຄວາມສາມາດນີ້ມີຜົນກະທົບໂດຍກົງຕໍ່ຄວາມສາມາດຂອງທ່ານໃນການຮັກສາການປະຕິບັດຕາມຂໍ້ກຳນົດດ້ານກົດໝາຍ ລົດຕ່ຳລົງອັດຕາການປະຖົບປະຖິ້ມທີ່ບໍ່ຖືກຕ້ອງ ແລະ ປັບປຸງປະສິດທິພາບການຜະລິດທັງໝົດຂອງທ່ານ.

ການປະກອບການກວດສອບທີ່ເຊື່ອມຕໍ່ເຕັກໂນໂລຢີການກວດພົບທັງສອງເຂົ້າໄປໃນຫນ່ວຍທີ່ຄອມແປັກທີ່ເດີ່ມເດີ່ມໆ ສາມາດປະຢັດພື້ນທີ່ໄດ້ຢ່າງຫຼວງຫຼາຍ ແລະ ສາມາດເຮັດໃຫ້ຂະບວນການຜະລິດຂອງທ່ານຫຼຸດຄວາມສັບສົນລົງ. ແຕ່ການລວມເຂົ້າດ້ວຍກັນນີ້ຈະເຮັດໃຫ້ການບັນທຶກຂໍ້ມູນ ແລະ ເອກະສານການປະຖິ້ມມີຄວາມສັບສົນຫຼາຍຂຶ້ນ. ລະບົບທີ່ທັນສະໄໝໃນປັດຈຸບັນໃຊ້ອັລກົຣິດທຶມທີ່ສັບສົນເພື່ອແຍກແຍະເຫດການການປົນເປື້ອນດ້ວຍເຫຼັກອອກຈາກການປະຖິ້ມທີ່ເກີດຈາກນ້ຳໜັກ, ໂດຍບັນທຶກເຫດການແຕ່ລະຢ່າງຢ່າງເປັນອິດສະຫຼະ ແຕ່ຍັງຮັກສາປະຫວັດການຜະລິດທີ່ເປັນເອກະລາດໄວ້. ການເຂົ້າໃຈວິທີການຕັ້ງຄ່າ, ຕິດຕາມ ແລະ ຕີຄວາມໝາຍຂໍ້ມູນການຕິດຕາມການປະຖິ້ມສອງຊັ້ນຢ່າງຖືກຕ້ອງ ຈະຊ່ວຍໃຫ້ສະຖານທີ່ຂອງທ່ານສາມາດຮັບເອົາປະໂຫຍດສູງສຸດຈາກລະບົບປະກອບການນີ້ ໂດຍບໍ່ຕ້ອງສູນເສຍຄວາມສາມາດຕິດຕາມ ຫຼື ເກີດຈຸດບໍ່ສາມາດເບິ່ງເຫັນໃນຂະບວນການຮັບປະກັນຄຸນນະພາບຂອງທ່ານ.
ການເຂົ້າໃຈສະຖາປັດຕະຍາການປະຖິ້ມສອງຊັ້ນໃນລະບົບປະກອບການ
ວິທີການທີ່ການກວດພົບເຫຼັກ ແລະ ການຢືນຢັນນ້ຳໜັກຢູ່ຮ່ວມກັນໄດ້
ລະບົບປະກອບການກວດສອບເຮັດການກວດສອບຕາມລຳດັບ ຫຼື ການກວດສອບພ້ອມກັນໃນເຄື່ອງດຽວ. ການກວດຫາທອງແດງມັກຈະເກີດຂຶ້ນກ່ອນ ຫຼື ພ້ອມກັນກັບການຊົ່ວງນ້ຳໜັກ, ຂຶ້ນກັບການອອກແບບການໄຫຼວຽນຂອງຜະລິດຕະພັນຂອງທ່ານ. ລະບົບປະກອບການທີ່ເຊື່ອມຕໍ່ກັນ ເຄື່ອງກວດໂລຫະ ແລະ ລະບົບຊົ່ວງນ້ຳໜັກຈະຮັບສັນຍານການປະຖົບປະຖິ້ມຈາກເຊັນເຊີທັງສອງ ແລະ ຕ້ອງສົ່ງຂໍ້ມູນນີ້ໄປຍັງອິນເຕີເຟດຈັດການຄຸນນະພາບຂອງທ່ານ. ເຫດການການກວດສອບແຕ່ລະຢ່າງຈະສ້າງເວລາທີ່ເກີດຂຶ້ນ, ລະຫັດຜະລິດຕະພັນ, ລະຫັດເຫດຜົນທີ່ປະຖົບປະຖິ້ມ, ແລະ ລະດັບຄວາມຮ້າຍແຮງ. ເມື່ອຜະລິດຕະພັນດຽວເກີດການປະຖົບປະຖິ້ມທັງດ້ານທອງແດງ ແລະ ນ້ຳໜັກໃນເວລາດຽວກັນ, ລະບົບຈະຕ້ອງຈັດປະເພດເຫດການນີ້ເປັນເຫດການລົ້ມເຫຼວສອງດ້ານ ແທນທີ່ຈະເປັນເຫດການປະຖົບປະຖິ້ມສອງເຫດການແຍກກັນ. ຄວາມພິຈາລະນາດ້ານສະຖາປັດຕະຍານີ້ມີຜົນໂດຍກົງຕໍ່ວິທີທີ່ທ່ານຕີຄວາມໝາຍຂໍ້ມູນການປະຖົບປະຖິ້ມ ແລະ ວິທີທີ່ຜູ້ປະຕິບັດງານຕອບສະໜອງຕໍ່ການເຕືອນຄຸນນະພາບ.
ກົນໄກການເຊື່ອມຕໍ່ ແລະ ບັນທຶກສັນຍານຂໍ້ມູນ
ລະບົບປະກອບກັນນີ້ອີງໃສ່ໜ່ວຍປະມວນຜົນສູນກາງທີ່ຮັບສັນຍານເຂົ້າຈາກແຖວເຊັນເຊີ ເຫຼັກ ແລະ ເຊັນເຊີ ວັດແທກນ້ຳໜັກ (load cell) ຫຼື ເຊັນເຊີ ວັດແທກນ້ຳໜັກທີ່ອີງໃສ່ຮູບພາບ ໃນເວລາດຽວກັນ. ສັນຍານເຫຼົ່ານີ້ຈະຖືກຕິດເວລາ ແລະ ບັນທຶກໄວ້ໃນຖານຂໍ້ມູນທ້ອງຖິ່ນ ຫຼື ແຕກສົ່ງໄປຫາລະບົບຈັດການຄຸນນະພາບທີ່ເຊື່ອມຕໍ່ເຂົ້າກັບເຄືອຂ່າຍ. ການປະຢັດພື້ນທີ່ໃນສະຖານທີ່ຂອງທ່ານເກີດຂຶ້ນໄດ້ ເນື່ອງຈາກທັງສອງໜ້າທີ່ການກວດຈັບນີ້ແບ່ງປັນໂຄງສ້າງພື້ນຖານ, ການເຊື່ອມຕໍ່ກັບເຄື່ອງຂົນສົ່ງ, ແລະ ອຸປະກອນຈ່າຍພະລັງງານ. ແຕ່ວ່າ ໂຄງສ້າງພື້ນຖານທີ່ແບ່ງປັນນີ້ຕ້ອງໄດ້ຮັບການປັບຄ່າຢ່າງລະມັດລະວັງເພື່ອປ້ອງກັນບໍ່ໃຫ້ເຊັນເຊີໜຶ່ງຮີດສົ່ງຜົນຕໍ່ເຊັນເຊີອີກຕົວໜຶ່ງ. ການກວດຈັບປະກອບຂອງທ່ານຕ້ອງໃຊ້ເຕັກນິກການແຍກກັນ (isolation techniques) ເຊັ່ນ: ເຄັບເລີ່ງທີ່ມີການປ້ອງກັນ (shielded cabling) ແລະ ຂັ້ນຕອນການເພີ່ມກຳລັງທີ່ເປັນອິດສະຫຼະ (independent amplification stages) ເພື່ອຮັບປະກັນວ່າແຕ່ລະຮູບແບບການກວດຈັບຈະສາມາດລາຍງານຂໍ້ມູນທີ່ຖືກຕ້ອງ ແລະ ເປັນອິດສະຫຼະຈາກກັນ. ຄວາມສາມາດໃນການຕິດຕາມການປະຖິ້ມສອງດ້ານ (dual rejection tracking capability) ຂຶ້ນກັບການຮັກສາການແຍກກັນນີ້ໃນລະດັບການປະມວນຜົນສັນຍານ ແຕ່ໃນເວລາດຽວກັນກໍຈະມີການປະສົມຜົນຜົນໄດ້ຮັບເຂົ້າກັບລະດັບການບັນທຶກຂໍ້ມູນ.
ການຕັ້ງຄ່າຂອບເຂດການປະຖິ້ມ ແລະ ຈັນທະນາການຕັດສິນໃຈ
ການຕັ້ງຄ່າຄວາມໄວ້ອ່ອນຂອງເຄື່ອງກວດຫາທອງແດງໂດຍບໍ່ມີການປະຖົບປະຖັງຜິດ
ຄວາມໄວ້ອ່ອນຂອງເຄື່ອງກວດຫາທອງແດງໃນລະບົບທີ່ປະກອບດ້ວຍເຄື່ອງກວດຫາທອງແດງແລະເຄື່ອງຊົ່ວງນ້ຳໜັກຕ້ອງມີຄວາມສົມດຸນລະຫວ່າງການປ້ອງກັນການປົນເປືືອນກັບປະສິດທິພາບໃນການຜະລິດ. ຖ້າຕັ້ງຄ່າຄວາມໄວ້ອ່ອນສູງເກີນໄປ, ອັດຕາການປະຖົບປະຖັງຈະເພີ່ມຂຶ້ນ ແລະ ຄວາມໄວໃນການຜະລິດຈະຊ້າລົງເນື່ອງຈາກການເຕືອນຜິດເລື້ອຍໆ. ຖ້າຕັ້ງຄ່າຄວາມໄວ້ອ່ອນຕ່ຳເກີນໄປ, ສານປົນເປືືອນທີ່ເປັນເຫຼັກ ແລະ ບໍ່ແມ່ນເຫຼັກຈະຜ່ານໄປໂດຍບໍ່ຖືກກວດພົບ. ສະຖານທີ່ຂອງທ່ານຄວນກຳນົດລະດັບຄວາມໄວ້ອ່ອນເບື້ອງຕົ້ນຕາມປະເພດຜະລິດຕະພັນ, ວັດຖຸຫໍ່ຫຸ້ມ, ແລະ ຂໍ້ກຳນົດດ້ານກົດໝາຍ. ລະບົບປະກອບນີ້ອະນຸຍາດໃຫ້ທ່ານເກັບຮັກສາໂປຟາຍຄວາມໄວ້ອ່ອນຫຼາຍຊຸດ, ເຮັດໃຫ້ທ່ານສາມາດປ່ຽນໄປລະຫວ່າງແຖວຜະລິດຕະພັນທີ່ແຕກຕ່າງກັນໄດ້ຢ່າງໄວວາໂດຍບໍ່ຕ້ອງຢຸດເພື່ອປັບຄ່າໃໝ່. ຂໍ້ດີດ້ານການປະຢັດພື້ນທີ່ເກີດຂຶ້ນເນື່ອງຈາກທ່ານບໍ່ຈຳເປັນຕ້ອງໃຊ້ເຄື່ອງກວດຫາທອງແດງແຍກຕ່າງຫາກໃນແຖວຜະລິດຕະພັນທີ່ແຕກຕ່າງກັນ; ແທນທີ່ຈະເປັນດັ່ງນັ້ນ, ເຄື່ອງປະກອບດຽວຈະຮັບມືກັບການຜະລິດຫຼາຍຊຸດ ຜະລິດຕະພັນ ຜ່ານການປ່ຽນແປງເກນທີ່ຕັ້ງໄດ້
ເຂດການຮັບນ້ຳໜັກ ແລະ ເງື່ອນໄຂການປະຖົບປະຖັງ
ສ່ວນປະກອບຂອງເຄື່ອງຊົ່ວງນ້ຳໜັກໃນລະບົບຮວມຂອງທ່ານ ກຳນົດຂອບເຂດນ້ຳໜັກສູງສຸດ ແລະ ຕ່ຳສຸດ ເຊິ່ງຈະເຮັດໃຫ້ຜະລິດຕະພັນຖືກປະຖິ້ມອອກເມື່ອນ້ຳໜັກເກີນ ຫຼື ຕ່ຳກວ່າຂອບເຂດດັ່ງກ່າວ. ຂອບເຂດການຍອມຮັບເຫຼົ່ານີ້ ຈຳເປັນຕ້ອງຄຳນຶງເຖິງການປ່ຽນແປງຂອງຄວາມຊື້ນ, ການປ່ຽນແປງຄວາມໜາແໜ້ນຂອງສ່ວນປະກອບ, ແລະ ຄວາມປ່ຽນແປງທີ່ເກີດຂື້ນຕາມປົກກະຕິໃນຂະບວນການຜະລິດ. ລະບົບການກວດສອບຮວມຂອງທ່ານຄວນສາມາດປັບຂອບເຂດດັ່ງກ່າວໄດ້ຢ່າງຍືນຍົງ ໂດຍອີງຕາມປັດໄຈດ້ານສິ່ງແວດລ້ອມເຊັ່ນ: ຄວາມຊື້ນ ແລະ ອຸນຫະພູມ. ເມື່ອເກີດການປະຖິ້ມອອກທັງສອງປະເພດພ້ອມກັນ, ລະບົບຂອງທ່ານຈະບັນທຶກທັງຄວາມເປັນໄປໄດ້ຂອງຄວາມເປັນນ້ຳໜັກທີ່ບໍ່ຖືກຕ້ອງ ແລະ ຄວາມຮຸນແຮງຂອງການປົນເປື້ອນດ້ວຍເຄື່ອງເຫຼັກ, ເພື່ອໃຫ້ຜູ້ປະຕິບັດງານໄດ້ຮັບຂໍ້ມູນການວິເຄາະທີ່ຄົບຖ້ວນ. ການຕັ້ງຄ່າທີ່ຖືກຕ້ອງຂອງຂອບເຂດເຫຼົ່ານີ້ຈະຊ່ວຍປ້ອງກັນການປະຖິ້ມອອກທີ່ບໍ່ຈຳເປັນ ເນື່ອງຈາກຄວາມປ່ຽນແປງທີ່ເກີດຂື້ນຕາມປົກກະຕິຂອງຜະລິດຕະພັນ, ໃນເວລາດຽວກັນກໍຍັງປ້ອງກັນການຫຸ້ມຫໍ່ທີ່ບໍ່ເຕັມ ຫຼື ເຕັມເກີນ. ຂໍ້ດີດ້ານການປະຢັດພື້ນທີ່ຈາກການລວມທັງສອງໜ້າທີ່ເຂົ້າໄປໃນອຸປະກອນດຽວ ຍັງຂະຫຍາຍໄປເຖິງການຫຼຸດຜ່ອນຄວາມສັບສົນຂອງແຜງຄວບຄຸມ, ເນື່ອງຈາກຂອບເຂດທັງສອງແມ່ນຖືກຈັດການຜ່ານອິນເຕີເຟດຊອບແວດຽວດຽວ ແທນທີ່ຈະເປັນລະບົບທີ່ແຍກຕ່າງຫາກ.
ການຈັດຕັ້ງປະຕິບັດລະບົບການຕິດຕາມ ແລະ ລາຍງານທີ່ມີປະສິດທິຜົນ
ການບັນທຶກ ແລະ ຈັດເກັບຂໍ້ມູນການປະຕິເສດໃນເວລາຈິງ
ລະບົບການປະສົມຜະສານທີ່ປະກອບດ້ວຍເຄື່ອງກວດຫາໂລຫະແລະເຄື່ອງຊົ່ວງນ້ຳໜັກຕ້ອງສາມາດບັນທຶກເຫດການການປະຖິ້ມດ້ວຍຄວາມຖືກຕ້ອງໃນລະດັບມີລີວິນາທີ (millisecond) ເພື່ອຮັກສາບັນທຶກການຜະລິດທີ່ຖືກຕ້ອງ. ການບັນທຶກຂໍ້ມູນໃນເວລາຈິງປະກອບດ້ວຍເວລາທີ່ປະຖິ້ມ, ການຈຳແນກຊຸດຜະລິດຕະພັນ, ລະຫັດເຫດຜົນທີ່ປະຖິ້ມ, ແລະ ຄວາມເຂັ້ມຂອງສັນຍານທີ່ໄດ້ຮັບຈາກເຊັນເຊີ. ສະຖານທີ່ຂອງທ່ານຄວນຈັດຕັ້ງປະຕິບັດສາທາລະນະທີ່ເກັບຮັກສາຂໍ້ມູນ ເຊິ່ງຮັກສາທັງສັນຍານເຊັນເຊີດິບ (raw sensor signals) ແລະ ການຈຳແນກການປະຖິ້ມທີ່ໄດ້ຖືກຕີຄວາມເຂົ້າໃຈແລ້ວ. ການບັນທຶກສອງຊັ້ນນີ້ເຮັດໃຫ້ສາມາດວິເຄາະເຫດຜົນຕົ້ນຕໍໄດ້ເມື່ອຮູບແບບການປະຖິ້ມເກີດມີຄວາມຜິດປົກກະຕິ. ການປະສົມຜະສານການກວດສອບທີ່ປະກອບດ້ວຍທັງສອງວິທີການກວດສອບນີ້ຈະເຮັດໃຫ້ການລວມຂໍ້ມູນງ່າຍຂຶ້ນ ເນື່ອງຈາກສັນຍານການປະຖິ້ມທັງໝົດເກີດຈາກແຫຼ່ງດຽວ ແທນທີ່ຈະເກີດຈາກອຸປະກອນທີ່ເປັນອິດສະຫຼະຕໍ່ກັນຫຼາຍຊິ້ນທີ່ກະຈາຍຢູ່ທົ່ວແຖວການຜະລິດຂອງທ່ານ. ການປະຢັດພື້ນທີ່ບໍ່ພຽງແຕ່ຈຳກັດຢູ່ເທື່ອງພື້ນທີ່ທາງຮ່າງກາຍເທົ່ານັ້ນ ແຕ່ຍັງລວມເຖິງການຫຼຸດຜ່ອນຄວາມສັບສົນຂອງການເຊື່ອມຕໍ່ສາຍໄຟ ແລະ ການປະສົມຜະສານລະບົບທີ່ງ່າຍຂຶ້ນ ເຊິ່ງເຮັດໃຫ້ການບັນທຶກຂໍ້ມູນມີຄວາມເຊື່ອຖືໄດ້ຫຼາຍຂຶ້ນ ແລະ ມີຂໍ້ຜິດພາດໃນການສື່ສານລະຫວ່າງອຸປະກອນໆ ໃຫ້້ນ້ອຍລົງ.
ການສ້າງບົດລາຍງານການປະຕິເສດທີ່ສາມາດດຳເນີນການໄດ້ ແລະ ການເຕືອນ
ບຸກຄະລາກອນທີ່ຮັບຜິດຊອບການຈັດການຄຸນນະພາບຂອງທ່ານຕ້ອງການບົດລາຍງານທີ່ສາມາດແຍກແຍະເຫດການການປົນເປື້ອນດ້ວຍເຫຼັກ, ການປະຖົງນ້ຳໜັກທີ່ຖືກປະຖົງອອກ, ແລະ ການລົ້ມເຫຼວທັງສອງຢ່າງໄດ້ຢ່າງຊັດເຈນ. ລະບົບທີ່ປະກອບດ້ວຍເຄື່ອງກວດຫາເຫຼັກແລະເຄື່ອງກວດນ້ຳໜັກໃນຕົວດຽວກັນຄວນສາມາດສ້າງແຜງຄວບຄຸມທີ່ປັບແຕ່ງໄດ້ ເພື່ອສະແດງອັດຕາການປະຖົງອອກ, ການວິເຄາະແນວໂນ້ມ, ແລະ ມາດຕະການຄວາມຮຸນແຮງສຳລັບແຕ່ລະປະເພດການກວດພົບ. ການເຕືອນຄວນເພີ່ມລະດັບຂຶ້ນຕາມເກນອັດຕາການປະຖົງອອກ; ຕົວຢ່າງເຊັ່ນ: ຖ້າຈຳນວນການປະຖົງອອກເນື່ອງຈາກເຫຼັກເກີນ 2% ຂອງປະລິມານທັງໝົດທີ່ຜ່ານເຂົ້າລະບົບໃນໄລຍະເວລາທີ່ກຳນົດ, ລະບົບຂອງທ່ານຈະເລີ່ມສົ່ງການເຕືອນໃຫ້ຜູ້ປະຕິບັດງານເພື່ອດຳເນີນການສືບສວນທັນທີ. ບົດລາຍງານເຫຼົ່ານີ້ຍັງຊ່ວຍໃນການເອົາໃຈໃສ່ຕໍ່ຂໍ້ກຳນົດດ້ານກົດໝາຍ ໂດຍໃຫ້ຫຼັກຖານທີ່ມີເວລາບັນທຶກຢ່າງຊັດເຈນວ່າລະບົບການກວດສອບປະກອບຂອງທ່ານຮັກສາຄວາມໄວ້ວາງໃຈໃນການກວດພົບໄດ້ຢ່າງເໝາະສົມຕະຫຼອດການຜະລິດ. ຜົນປະໂຫຍດດ້ານພື້ນທີ່ປະກອບດ້ວຍການລາຍງານທີ່ລວມສຳລັບລະບົບປະກອບດຽວ ແທນທີ່ຈະເກັບຂໍ້ມູນຈາກອຸປະກອນທີ່ແຍກຕ່າງຫາກ, ເຊິ່ງຊ່ວຍຫຼຸດຜ່ອນພາລະບໍລິຫານ ແລະ ຫຼຸດຄວາມຜິດພາດໃນການປັບສອດຄ່ອງຂໍ້ມູນ.
ການແກ້ໄຂບັນຫາທີ່ເກີດຂຶ້ນເປັນປະຈຸບັນກ່ຽວກັບການຕິດຕາມການປະຕິເສດຄູ່
ການຈັດການກັບການປະຕິເສດທີ່ບໍ່ຖືກຕ້ອງ ແລະ ການຍອມຮັບທີ່ບໍ່ຖືກຕ້ອງ
ລະບົບການປະສົມຜະສົມລະຫວ່າງເຄື່ອງກວດຫາທອງແດງແລະເຄື່ອງຊົ່ວງນ້ຳໜັກທີ່ຖືກຕິດຕັ້ງເຂົ້າດ້ວຍກັນ ອາດຈະລາຍງານການປະຕິເສດຜະລິດຕະພັນທີ່ບໍ່ມີບັນຫາໃນດ້ານຄຸນນະພາບຢູ່ເປັນຄັ້ງຄາວ. ການປະຕິເສດທີ່ບໍ່ຖືກຕ້ອງ (false positives) ໃນການກວດຫາທອງແດງ ມັກເກີດຈາກການຕັ້ງຄ່າຄວາມໄວ້ອ່ອນທີ່ບໍ່ຖືກຕ້ອງ, ການຮີດສົ່ງຂອງຄື່ນໄຟຟ້າ (electromagnetic interference), ຫຼື ການປ້ອງກັນທີ່ບໍ່ເພີຍພໍ. ການບໍ່ສາມາດປະຕິເສດຜະລິດຕະພັນທີ່ບໍ່ເຂົ້າເກນ (false negatives) ໃນການວັດແທກນ້ຳໜັກ ອາດເກີດຈາກການເລື່ອນຂອງ load cell, ການປ່ຽນແປງຂອງອຸນຫະພູມແວດລ້ອມທີ່ສົ່ງຜົນຕໍ່ການຕັ້ງຄ່າຄືນ (calibration), ຫຼື ຄວາມແຕກຕ່າງຂອງວັດສະດຸຫໍ່ຫຸ້ມທີ່ສົ່ງຜົນຕໍ່ຄວາມຖືກຕ້ອງຂອງການວັດແທກດ້ວຍເລເຊີ (optical measurement). ລະບົບການກວດສອບຂອງທ່ານຄວນມີເຄື່ອງມືວິເຄາະພາຍໃນ (built-in diagnostics) ເພື່ອຢືນຢັນການເຮັດວຽກຂອງ sensor ໃນເວລາທີ່ລະບົບຢູ່ໃນສະຖານະການບໍ່ໄດ້ໃຊ້ງານ (idle periods) ຫຼື ລະຫວ່າງການຜະລິດ. ຂໍ້ດີດ້ານການປະຢັດພື້ນທີ່ຈະຫຼຸດລົງເມື່ອອັດຕາການປະຕິເສດທີ່ບໍ່ຖືກຕ້ອງເຮັດໃຫ້ຜູ້ປະຕິບັດງານຕ້ອງປ່ອຍໃຫ້ລະບົບເຮັດວຽກຕໍ່ໄປໂດຍບໍ່ໄດ້ກວດສອບ (bypass) ຫຼື ລົດຄວາມປະສິດທິຜົນລົງດ້ວຍການຫຼຸດຄວາມໄວ້ອ່ອນ. ການແກ້ໄຂບັນຫາຢ່າງຖືກຕ້ອງ ຕ້ອງເລີ່ມຕົ້ນດ້ວຍການແຍກການກວດສອບແຕ່ລະຮູບແບບອອກຈາກກັນ ເພື່ອກຳນົດວ່າ ລະບົບປະສົມຜະສົມນີ້ເກີດມີບັນຫາຫຼື ວ່າ ຄ່າຂອບເຂດ (threshold settings) ທີ່ທ່ານຕັ້ງໄວ້ຈຳເປັນຕ້ອງປັບປຸງໃຫ້ເໝາະສົມກັບລັກສະນະທີ່ແທ້ຈິງຂອງຜະລິດຕະພັນ.
ການຮັກສາການຕັ້ງຄ່າຂອງລະບົບ ແລະ ການຢືນຢັນປະສິດທິພາບ
ການປັບຄ່າຢ່າງເປັນປະຈຳ ສົ່ງເສີມໃຫ້ລະບົບການປະກອບກັນຂອງເຄື່ອງກວດຫາເຫຼັກແລະເຄື່ອງຊົ່ວງນ້ຳໜັກທີ່ເຊື່ອມຕໍ່ກັນຢູ່ໃນສະພາບທີ່ຖືກຕ້ອງຕະຫຼອດເວລາ. ເຄື່ອງກວດຫາເຫຼັກຄວນຖືກທົດສອບທຸກໆເດືອນດ້ວຍຕົວຢ່າງອ້າງອີງທີ່ມາດຕະຖານ ເຊິ່ງປະກອບດ້ວຍສານປົນເປື້ອນທີ່ຮູ້ຈັກແລ້ວທັງທີ່ເປັນເຫຼັກແລະບໍ່ແມ່ນເຫຼັກ. ເຄື່ອງຊົ່ວງນ້ຳໜັກຕ້ອງໄດ້ຮັບການຢືນຢັນການປັບຄ່າດ້ວຍນ້ຳໜັກທີ່ຖືກປັບຄ່າແລ້ວ ເຊິ່ງຄຸມເອົາທັງໝົດຂອງຊ່ວງນ້ຳໜັກທີ່ຜະລິດຕະພັນຂອງທ່ານອະນຸຍາດ. ການປະກອບກັນຂອງເຄື່ອງກວດຫາເຫຼັກແລະເຄື່ອງຊົ່ວງນ້ຳໜັກທີ່ຖືກປັບຄ່າຢ່າງຖືກຕ້ອງຈະໃຫ້ຂໍ້ມູນການຕິດຕາມການປະຖິ້ມທີ່ສອດຄ່ອງກັນ ເຊິ່ງສະໜັບສະໜູນທັງການμຕັດສິນໃຈດ້ານການດຳເນີນງານ ແລະ ການປະຕິບັດຕາມຂໍ້ກຳນົດ. ສະຖານທີ່ຂອງທ່ານຄວນຮັກສາບັນທຶກການປັບຄ່າ ເພື່ອບັນທຶກກິດຈະກຳທັງໝົດທີ່ກ່ຽວຂ້ອງກັບການຢືນຢັນ, ການປັບແຕ່ງເຊັນເຊີ, ແລະ ການປ່ຽນແປງຄ່າຂອບເຂດ. ການລົງທຶນເພື່ອປະຢັດພື້ນທີ່ໃນລະບົບປະກອບກັນຈະໃຫ້ຄຸນຄ່າເທົ່ານັ້ນເມື່ອໂປຣແກຣມການບໍາຮັກຂອງທ່ານຮັບປະກັນການປະຕິບັດທີ່ສອດຄ່ອງກັນ; ມິຖຸນາຍ, ຄວາມບໍ່ແນ່ນອນດ້ານຄວາມເຊື່ອຖືຈະເຮັດໃຫ້ທ່ານຕ້ອງເພີ່ມເຄື່ອງກວດຫາເຫຼັກສຳ dự ເພື່ອເ erg ລະບົບທີ່ເຊື່ອມຕໍ່ກັນ, ເຊິ່ງຈະເຮັດໃຫ້ຂໍ້ດີດ້ານພື້ນທີ່ ແລະ ຕົ້ນທຶນສູນເปล່າ.
ຄຳຖາມທີ່ຖາມເລື້ອຍໆ
ເຄື່ອງກວດຫາໂລຫະແລະເຄື່ອງຊົ່ວງນ້ຳໜັກທີ່ປະກອບເຂົ້າດ້ວຍກັນຈະຕິດຕາມການປະຖິ້ມສິນຄ້າໄດ້ແນວໃດ?
ລະບົບປະກອບເຂົ້າດ້ວຍກັນນີ້ໃຊ້ວົງຈອນເຊັນເຊີທີ່ເປັນອິດສະຫຼະຕໍ່ກັນ ເຊິ່ງສົ່ງຂໍ້ມູນໄປຫາໂປເຊສເຊີກາງ ໂປເຊສເຊີຈະບັນທຶກເວລາທີ່ເກີດການປະຖິ້ມແຕ່ລະຄັ້ງ ແລະບັນທຶກວ່າການປະຖິ້ມນີ້ເກີດຈາກການກວດຫາໂລຫະ ການກວດສອບນ້ຳໜັກ ຫຼື ທັງສອງຢ່າງເກີດຂຶ້ນໃນສິນຄ້າເດີມ. ລະບົບນີ້ຊ່ວຍໃຫ້ສະຖານທີ່ຂອງທ່ານຮັກສາການຕິດຕາມທີ່ຖືກຕ້ອງຢ່າງເປັນລະບົບວ່າ ປັດໄຈຄຸນນະພາບໃດທີ່ເປັນເຫດຜົນໃຫ້ຕ້ອງປະຖິ້ມ ເພື່ອໃຫ້ສາມາດດຳເນີນການປັບປຸງທີ່ເປົ້າໝາຍໄດ້ ແລະ ສາມາດເອົາເອກະສານໄປສະເໜີຕາມຂໍ້ກຳນົດຂອງກົດໝາຍ.
ລະບົບປະກອບເຂົ້າດ້ວຍກັນມີຂໍ້ດີດ້ານການປະຢັດພື້ນທີ່ເທື່ອໃດເມື່ອທຽບກັບອຸປະກອນກວດຫາທີ່ຕິດຕັ້ງແຍກກັນ?
ການປະສົມປະສານການກວດສອບຈະລວມເອົາໜ້າທີ່ການກວດຫາສອງຢ່າງໄວ້ໃນພື້ນທີ່ດຽວກັນ ເຊິ່ງຊ່ວຍຫຼຸດຄວາມຕ້ອງການຂອງໂຄງສ້າງເຂົ້າເຖິງເຄື່ອງຈັກເຄື່ອນຍ້າຍ, ຍົກເລີກຈຸດເຊື່ອມຕໍ່ທີ່ຊ້ຳຊ້ອນກັນ, ແລະ ລັດສະໝີການເຊື່ອມຕໍ່ດ້ານໄຟຟ້າ. ການປະຢັດພື້ນທີ່ນີ້ຍັງຂະຫຍາຍໄປຫາລະບົບຄວບຄຸມອີກດ້ວຍ ເນື່ອງຈາກໜ້າທີ່ທັງສອງດຳເນີນການຜ່ານຊອບແວທີ່ເປັນເອກະລາດ ແທນທີ່ຈະເປັນອິນເຕີເຟດທີ່ແຍກຕ່າງຫາກຫຼາຍຊຸດ, ເຊິ່ງຊ່ວຍຫຼຸດຄວາມສັບສົນຂອງແຜງຄວບຄຸມ ແລະ ການເຊື່ອມຕໍ່ເຄັບເລີ່ງທົ່ວທັງໂຮງງານຜະລິດຂອງທ່ານ.
ລະບົບທີ່ປະສົມປະສານກັນລະຫວ່າງເຄື່ອງກວດຫາເຄື່ອງປະກອບທີ່ເປັນເຫຼັກ ແລະ ເຄື່ອງຊົ່ວງນ້ຳໜັກ ສາມາດຈັດການກັບການປ່ຽນຮູບແບບຜະລິດຕະພັນຢ່າງໄວວ່າໄດ້ຫຼືບໍ?
ແມ່ນ, ລະບົບປະສົມທີ່ທັນສະໄໝເກັບຮັກສາໂປຟິລ໌ການສະຫຼຸບຫຼາຍຊຸດ ທີ່ສາມາດເປີດໃຊ້ງານທັນທີຜ່ານການເລືອກເອງໃນຊອບແວ, ເຮັດໃຫ້ການປ່ຽນຮູບແບບເກີດຂຶ້ນພາຍໃນບໍ່ເຖິງເຄິ່ງຊົ່ວໂມງ ແທນທີ່ຈະໃຊ້ເວລາເຖິງຫຼາຍຊົ່ວໂມງ. ການປະສົມການກວດສອບຂອງທ່ານສາມາດຮັກສາຄວາມໄວ້ວາງຕໍ່ການກວດຫາເຫຼັກທີ່ແຕກຕ່າງກັນ, ຊ່ວງນ້ຳໜັກທີ່ຮັບໄດ້, ແລະ ຂໍ້ກຳນົດການປະຖິ້ມສຳລັບແຕ່ລະປະເພດຜະລິດຕະພັນຢ່າງແຍກຕ່າງກັນ, ໂດຍການປະຢັດພື້ນທີ່ເກີດຂຶ້ນຈາກການໃຊ້ອຸປະກອນການກວດສອບທີ່ບໍລວມເຂົ້າດ້ວຍກັນເປັນອັນດຽວ ແທນທີ່ຈະຕ້ອງປັບແຕ່ງໃໝ່ ຫຼື ແລກປ່ຽນອຸປະກອນການກວດສອບທີ່ແຍກຕ່າງກັນ.
ບົດສາລະບານ
- ການເຂົ້າໃຈສະຖາປັດຕະຍາການປະຖິ້ມສອງຊັ້ນໃນລະບົບປະກອບການ
- ການຕັ້ງຄ່າຂອບເຂດການປະຖິ້ມ ແລະ ຈັນທະນາການຕັດສິນໃຈ
- ການຈັດຕັ້ງປະຕິບັດລະບົບການຕິດຕາມ ແລະ ລາຍງານທີ່ມີປະສິດທິຜົນ
- ການແກ້ໄຂບັນຫາທີ່ເກີດຂຶ້ນເປັນປະຈຸບັນກ່ຽວກັບການຕິດຕາມການປະຕິເສດຄູ່
-
ຄຳຖາມທີ່ຖາມເລື້ອຍໆ
- ເຄື່ອງກວດຫາໂລຫະແລະເຄື່ອງຊົ່ວງນ້ຳໜັກທີ່ປະກອບເຂົ້າດ້ວຍກັນຈະຕິດຕາມການປະຖິ້ມສິນຄ້າໄດ້ແນວໃດ?
- ລະບົບປະກອບເຂົ້າດ້ວຍກັນມີຂໍ້ດີດ້ານການປະຢັດພື້ນທີ່ເທື່ອໃດເມື່ອທຽບກັບອຸປະກອນກວດຫາທີ່ຕິດຕັ້ງແຍກກັນ?
- ລະບົບທີ່ປະສົມປະສານກັນລະຫວ່າງເຄື່ອງກວດຫາເຄື່ອງປະກອບທີ່ເປັນເຫຼັກ ແລະ ເຄື່ອງຊົ່ວງນ້ຳໜັກ ສາມາດຈັດການກັບການປ່ຽນຮູບແບບຜະລິດຕະພັນຢ່າງໄວວ່າໄດ້ຫຼືບໍ?