 EN


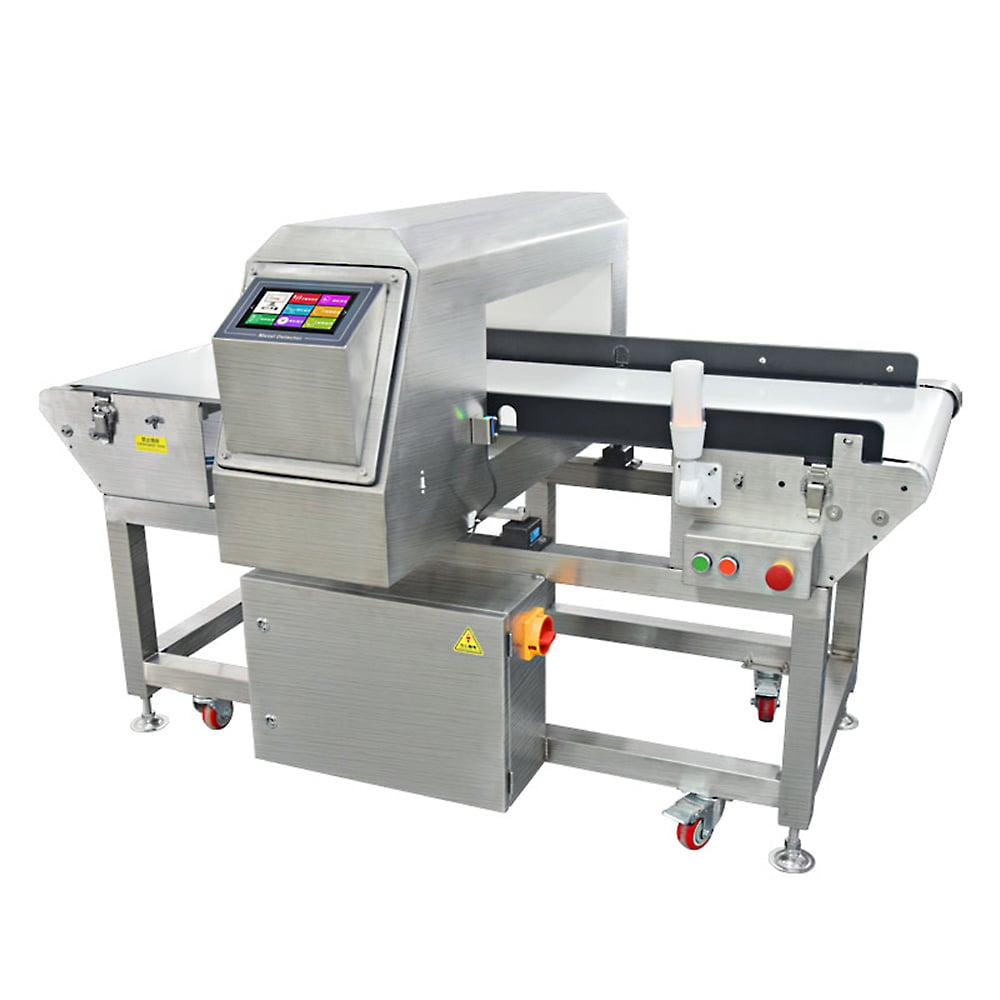
Управљање двојним праћењем одбацивања у оквиру са интегрисаним детектором метала и контролном тежером систем представља критичан изазов у модерним прехрамбеним, фармацеутским и производњим операцијама контроле квалитета. Када се детекција метала и верификација тежине одвијају у једном систему комбинације, праћење који је догађај одбацивања изазвао уклањање производа постаје од суштинског значаја за анализу коренских узрока, документацију у складу и оптимизацију процеса. Двоструко праћење одбацивања осигурава да менаџери објекта разумеју да ли је откривена контаминација, да ли је дошло до варијације тежине или да ли су оба стања присутна истовремено. Ова способност директно утиче на вашу способност да одржавате у складу са регулативама, смањујете стопу лажних одбијања и оптимизујете ефикасност производње широм целе линије.

Комбинација инспекција која интегрише обе технологије детекције у једну компактну јединицу пружа значајне предности за уштеду простора док рационализује производњи радних процеса. Међутим, ова консолидација уводе сложеност у регистрацију података и документацију за одбијање. Савремени интегрисани системи користе сложене алгоритме за разлику између догађаја контаминације метала и одбацивања везаних за тежину, региструјући сваки изазов независно, одржавајући јединствену историју производње. Разумевање како правилно конфигурирати, пратити и интерпретирати податке о праћењу двоструког одбијања осигурава да ваш објекат максимизује предности комбинованог система без жртвовања тражебилности или стварања слепих тачака у процесу осигурања квалитета.
Разумевање архитектуре двоструког одбацивања у комбинационим системима
Како се метални детектор и проверу тежине могу користити заједно
Комбиновани систем за инспекцију врши секвенцијалне или истовремено детекције у једном корпусу. Детекција метала се обично дешава прво или паралелно са контролном тежењем, у зависности од дизајна потока производа. Интегрисани детектор метала и контролни систем комбинованих вежача улаже сигнале одбијања са оба сензора и мора да пренесе ове податке на ваш интерфејс за управљање квалитетом. Сваки догађај откривања генерише временски печат, ИД производа, код разлога за одбијање и ниво тежине. Када један производ изазива одбацивање метала и тежине истовремено, систем мора то класификовати као двоструки догађај неуспеха, а не два одвојено одбацивање. Ово архитектонско разматрање директно утиче на то како интерпретирате податке о одбијању и како оператери реагују на обавештења о квалитету.
Механизми интеграције и снимања података
Комбиновани систем се ослања на централну процесорску јединицу која истовремено прима улазе из металног сензорског масива и сензора за проверу тежине или сензора за проверу тежине на основу слике. Ови сигнали се временски означе и региструју у локалну базу података или преносе у мрежни систем управљања квалитетом. Струјења за штедњу простора у вашем објекту постаје могућа јер обе функције детекције деле инфраструктуру, интеграцију конвејера и снабдевање напајањем. Међутим, ова заједничка инфраструктура захтева пажљиву калибрацију како би се спречио мешање једног сензора у други. Ваша комбинација инспекција мора користити технике изолације, као што су заштићена каблова и независне стадије појачавања, како би се осигурало да сваки начин детекције извештава тачне, независне податке. Способност двојног праћења одбацивања у потпуности зависи од одржавања ове раздвајања на нивоу обраде сигнала док се резултати интегришу на нивоу снимања података.
Конфигурирање прагова одбијања и логике одлуке
Постављање осетљивости детекције метала без лажних одбацивања
Осетљивост за детекцију метала у интегрисаном детектору метала и систему контролне тежеће мора балансирати заштиту од контаминације са оперативном ефикасношћу. Ако се осетљивост подеси превише високо, стопа одбијања расте и брзина производње страда због честих лажних аларма. Ако се осетљивост подеси на превише ниску, стварни гвожђеви и негвожђеви контаминатори пролазе неоткривени. Ваш објекат треба да утврди исходно ниво осјетљивости на основу категорије производа, материјала паковања и регулаторних захтјева. Комбиновани систем вам омогућава да складиштете више профила осетљивости, омогућавајући брзо пребацивање између различитих линија производа без времена за рекалибрирање. Предности штедње простора се појављују јер елиминишете потребу за одвојеним детекторима метала на различитим линијама; уместо тога, једна интегрисана јединица обрађује вишеструке производи путем програмираног преласка прага.
Појас прихватљивих тежина и критеријуми за одбијање
Компонента контролне везе вашег комбинованог система поставља горње и доње границе тежине које изазивају одбацивање када производи прелазе или паду испод ових прагова. Ови опсегови прихватања морају узети у обзир варијације садржаја влаге, промене густине састојака и нормалну варијацију производње. Ваша комбинација инспекција треба да омогући динамичко подешавање опсега на основу фактора животне средине као што су влажност и температура. Када се деси двоструко одбацивање, ваш систем бележи и величину одступања тежине и тежину контаминације метала, пружајући оператерима свеобухватне дијагностичке информације. Правилна конфигурација ових трака спречава непотребна одбијања због нормалне варијације производа, док штити од недовољно напуњених или препуних паковања. Предност штедње простора консолидације обе функције у једну јединицу проширује се на смањену сложеност контролне панеле, јер се оба прага управљају кроз један софтверски интерфејс, а не више независних система.
Увеђење ефикасних система праћења и извештавања
Узимање и складиштење података о одбацивању у реалном времену
Интегрирани систем комбинације детектора метала и контролне везе мора да ухвати догађаје одбацивања са прецизношћу од милисекунде како би се одржали тачни производствени записи. Регистрација података у реалном времену укључује временску ознаку одбијања, идентификацију партије производа, код разлога за одбијање и величину сензорског сигнала. Ваш објекат треба да имплементира архитектуру складиштења података која чува и сирови сензорски сигнали и интерпретиране класификације одбацивања. Ово дупло слојено снимање омогућава анализу коренског узрока када обрасци одбацивања постану аномални. Комбинација инспекције која интегрише оба начина откривања поједностављава овај проток података јер сви сигнали одбацивања потичу из једног извора, а не из више независних уређаја растрпаних широм ваше производне линије. Уштеда простора се протеже изван физичког стаза и укључује смањену сложеност каблова и поједностављену интеграцију система, што се директно преводи у поузданије улажење података и мање грешке комуникације између уређаја.
Израдити пријаве и упозорења о одбацивању на које се може приступити
Ваш персонал за управљање квалитетом захтева извештаје који јасно разликују између случајева контаминације метала, одбацивања тежине и двоструких неуспеха. Интегрирани систем комбинације детектора метала и контролне везе треба да генерише прилагодљиве табле које приказују фреквенцију одбијања, анализу тренда и мере тежине за сваку врсту детекције. Упозорења треба да се повећавају на основу прагова стопе одбацивања; на пример, ако одбацивање метала прелази 2% укупне прометности у одређеном временском оквиру, ваш систем покреће обавештење оператера које подстакљује хитну истрагу. Ови извештаји такође подржавају регулаторну документацију пружајући доказе са временским ознаком да је ваша комбинација инспекција одржала адекватну осетљивост детекције током свих производних радњи. Предности штедње простора укључују консолидовано извештавање из једног комбинованог система уместо агрегирања података из одвојених уређаја, смањење административних накнада и минимизацију грешака у усклађивању података.
Решавање проблема са следењем уобичајених проблема са двоструким одбацивањем
Поправљање лажно позитивних и лажно негативних гледишта
Интегрирани систем комбинације детектора метала и контролне везе повремено извештава о одбијању производа који испуњавају све критеријуме квалитета. Лажно позитивни резултати у детекцији метала обично потичу од погрешног усклађивања осетљивости, електромагнетних интерференција или неадекватног штитња. Лажно негативни резултати у верификацији тежине могу бити резултат од дрјвата натоварености ћелије, флуктуација температуре околине које утичу на калибрацију или варијације материјала паковања које утичу на оптичку тачност мерења. Ваша комбинација инспекција треба да укључује уграђену дијагностику која верификује рад сензора током периода неактивности или између производних радњи. Предности штедње простора су угрожене када стопе лажног одбијања приморају оператере да заобиђу систем или смање његову ефикасност смањењем осетљивости. Правилно решавање проблема подразумева изоловање сваког начина откривања како би се утврдило да ли комбиновани систем не функционише правилно или да ли су поставке прага потребне за прилагођавање на основу стварних карактеристика производа.
Одржавање калибрације система и верификације перформанси
Редовна калибрација осигурава да интегрисани детектор метала и систем контролне везе одржавају тачност детекције током времена. Детектори метала треба да се тестирају месечно користећи стандардизоване референтне узорке који садрже познате нивое контаминације гвожђа и негвожђа. Контролни вагари захтевају верификацију калибрације користећи калибриране тестове теже које покривају читав прихватљив опсег тежине вашег производа. Комбинација инспекција која остаје правилно калибрирана даје доследне податке о праћењу одбијања који подржавају оперативне одлуке и у складу са регулаторним прописима. У вашем објекту треба да се води дневник калибрације у коме се документују све активности верификације, прилагођавања сензора и све модификације прага. Улагања у штедњу простора у комбиновани систем пружају вредност само када ваш програм одржавања осигура доследан перформанс; у супротном, несигурност поузданости присиљава вас да допуните интегрисану јединицу резервном опремом за детекцију, нулишући предности простора и трошкова.
Често постављене питања
Како интегрисани детектор метала и контролна вежа истовремено прате одбијање?
Комбиновани систем користи независне сензорске кола која се хране у централни процесор, који временски означује сваки догађај одбијања и региструје да ли је настао од детекције метала, верификације тежине или обе функције изазване истим производом. Ова архитектура омогућава вашем објекту да одржи прецизну тражебилност којег параметра квалитета је изазвао одбијање, омогућавајући циљане корективне акције и документацију у складу са регулаторним прописима.
Које предности штедње простора комбиновани систем пружа у поређењу са одвојеним опремом за детекцију?
Комбинација инспекција консолидује две функције детекције у једну физичку отпечатак, смањујући захтеве за конвејер инфраструктуру, елиминишући дуплиране интеграционе тачке и поједностављајући електричну интеграцију. Ова штедња простора се простире и на контролне системе, јер обе функције раде кроз унификовани софтвер, а не више независних интерфејса, смањујући сложеност панела и кабловске пролазе широм вашег производног објекта.
Да ли интегрисани детектор метала и систем контролне теже може да се носи са брзим променама у формату производа?
Да, модерни комбиновани системи чувају више профила за детекцију који се могу одмах активирати путем избора софтвера, омогућавајући промену формата за неколико минута, а не сати. Ваша комбинација инспекција може одржавати одвојене осетљивости за детекцију метала, опсеге прихватања тежине и критеријуме одбацивања за сваку врсту производа, са штедњом простора постигнутом коришћењем једне интегрисане јединице уместо реконфигурирања или замене одвојених уређаја за