 EN


Die flexible Beutelverpackung hat die Verteilung von Konsumgütern revolutioniert und bietet Herstellern weltweit leichte, kosteneffiziente und platzsparende Lösungen. Bei der Durchlaufung dieser Beutel durch Produktionslinien ergeben sich jedoch besondere Herausforderungen für Systeme der Qualitätskontrolle. Ein inline Checkweigher muss das Gewicht präzise verifizieren, während es Materialien handhabt, die sich während des Transports verschieben, absinken und unvorhersehbar bewegen. Diese entscheidende Balance zwischen Präzision und Flexibilität definiert den Erfolg moderner Verpackungslinien.
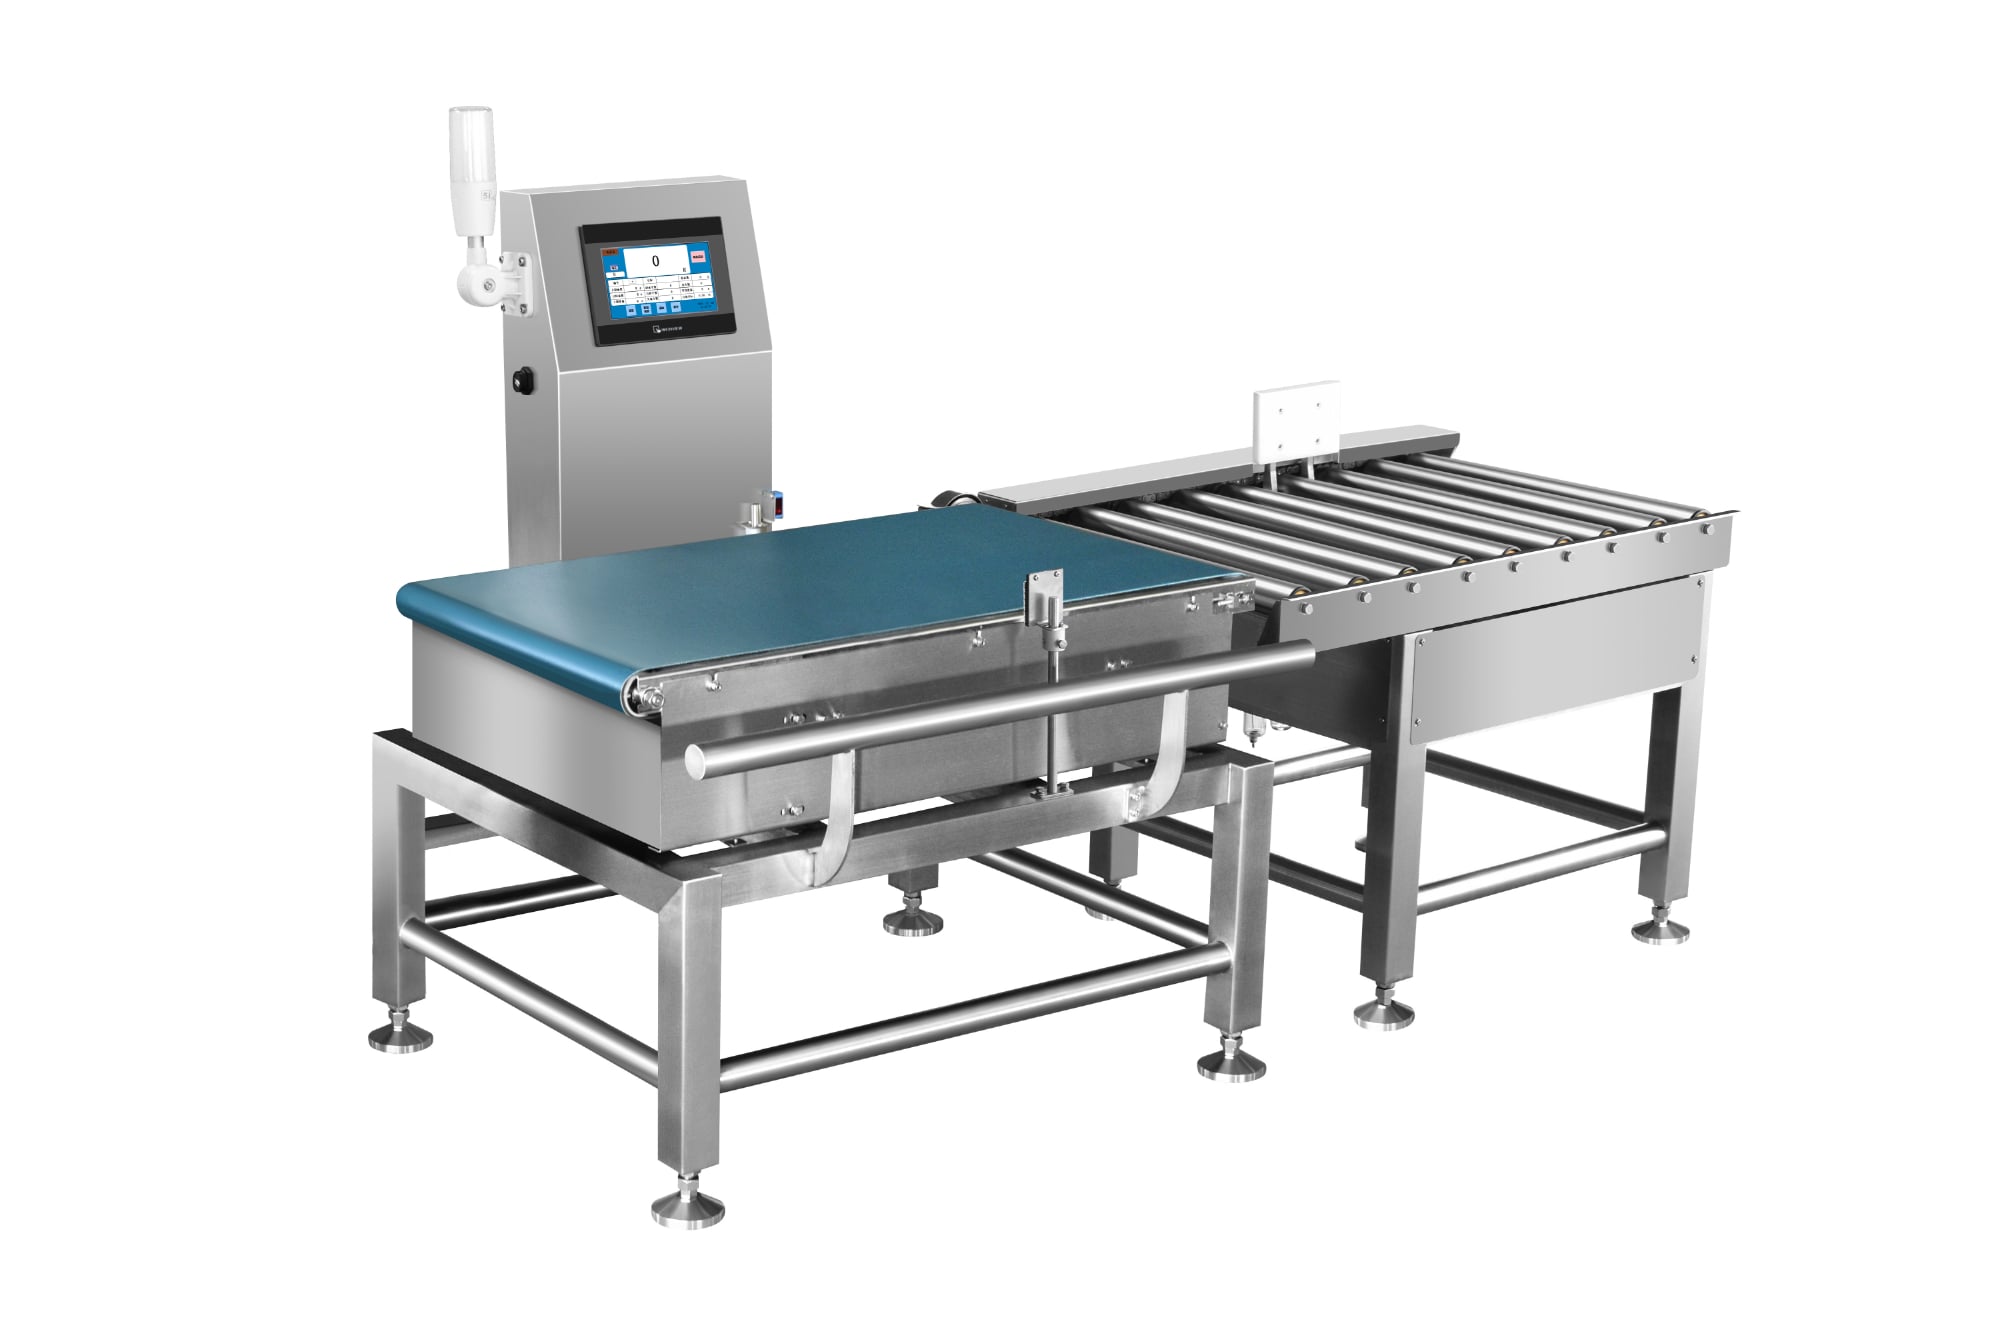
Die Integration einer automatischen Kontrollwaage in die Produktion flexibler Beutel erfordert sowohl ein Verständnis der Technologie als auch der Materialeigenschaften, die Messungen erschweren. Beutel kollabieren unter ihrem eigenen Gewicht, werden durch Reibung auf dem Förderband zusammengedrückt und absorbieren Feuchtigkeit, was die Messwerte beeinflusst. Die Gewichtsverifikation wird komplex, da dasselbe Produkt je nach Beutelposition, Füllkonsistenz und Umgebungsbedingungen unterschiedliche Werte anzeigt. Eine erfolgreiche Implementierung erfordert maßgeschneiderte Lösungen, die diese Gegebenheiten berücksichtigen und gleichzeitig die Einhaltung gesetzlicher Vorschriften sowie Kundenanforderungen gewährleisten.
Gewichtsverifikations-Herausforderungen bei flexiblen Beuteln verstehen
Materieverhalten und Messvariabilität
Flexible Beutel weisen inhärente Eigenschaften auf, die Gewichtsprüfprozesse erschweren. Im Gegensatz zu starren Behältern verformen sich Beutel unter Druck, bei Temperaturschwankungen und durch Handhabungsbelastung. Während sie sich im Waagensektor eines Förderbandes entlang einer Produktionslinie bewegen, verschieben sich ihre Inhalte, werden durch den Kontakt mit Rollen komprimiert und nehmen unterschiedliche Konfigurationen ein. Diese physikalischen Veränderungen beeinflussen die Gewichtsmesswerte unmittelbar und führen zu falsch-positiven oder falsch-negativen Ergebnissen, die den Produktionsablauf stören und die Qualitätssicherung des Produkts beeinträchtigen. Ein automatischer Kontrollwaage muss diese dynamischen Bedingungen ausgleichen und dabei Genauigkeitsziele von typischerweise 0,5 bis 2 Gramm einhalten.
Die Dichte des Produkts sowie die Zusammensetzung des Beutelmaterials erschweren die Messungen weiter. Leichte Folien, die bei flexibler Verpackung eingesetzt werden, bieten nur geringe strukturelle Stabilität, sodass sich die Inhalte während des Transports neu verteilen können. Flüssige oder halbfeste produkte innerhalb der Beutel verteilen sie sich ungleichmäßig und verursachen vorübergehende Gewichtsschwankungen, bis sie sich stabilisiert haben. Die Aufnahme von Feuchtigkeit aus der Umgebungsluft kann das gemessene Gewicht um 1 bis 3 Prozent erhöhen und zu falschen Aussortierentscheidungen führen. Umgebungsbedingungen wie Temperaturgradienten über die gesamte Produktionsfläche beeinflussen ebenfalls die Messgenauigkeit und erfordern Inline-Prüfgewichtsysteme mit Echtzeit-Kompensationsfunktion.
Häufige Erkennungsfehler in aktuellen Systemen
Viele Anlagen weisen Ableitungsquoten auf, die bei der Verwendung herkömmlicher Förderband-Waagenkonfigurationen mit flexiblen Beuteln die zulässigen Schwellenwerte überschreiten. Beutel können schräg in die Messzone eintreffen und dadurch nicht ordnungsgemäß zur Ruhe kommen, was zu inkonsistenten Gewichtsmessungen führt. Lücken zwischen den Rollen oder unebene Förderbandoberflächen verursachen ein Aufspringen der Beutel und erzeugen kurzzeitige Gewichtsspitzen, die zu falschen Ablehnungen führen. Wenn eine automatische Kontrollwaage über keine ausreichende Stabilisierungszeit oder keine Bewegungskompensation verfügt, erfasst sie diese vorübergehenden Messwerte statt des tatsächlichen Produktgewichts. Dies führt zu übermäßigem Ausschuss, erhöhter Stillstandszeit für Neujustierungen sowie Kundenbeschwerden über fehlende oder untergewichtige Produkte.
Leistungssteigerung von Inline-Kontrollwaagen für flexible Verpackungen
Advanced Sensor Integration and Data Processing
Moderne Inline-Kontrollwaagen-Technologie integriert mehrere Sensoren und ausgefeilte Algorithmen, um das tatsächliche Gewicht von Messrauschen zu unterscheiden, das durch die Bewegung von Beuteln verursacht wird. Lastzellen mit höheren Abtastraten erfassen schnelle Gewichtsschwankungen und mitteln sie über geeignete Zeitfenster, wodurch kurzzeitige Spitzen infolge von Förderband-Vibrationen herausgefiltert werden. Einige Systeme verwenden Doppelsensor-Konfigurationen, die das Gewicht an verschiedenen Stellen entlang der Waage des Förderbands messen und die Messwerte vergleichen, um instabile Beutel vor der endgültigen Bewertung zu identifizieren. Die Echtzeit-Datenanalyse ermöglicht eine dynamische Anpassung der Akzeptanzfenster, wobei die Toleranzschwellen je nach erkannten Stabilitätsmustern der Beutel erweitert oder verengt werden.
Funktionen zur Temperaturkompensation in fortschrittlichen automatischen Kontrollwaagen berücksichtigen Umgebungsvariablen, die Messungen beeinflussen. Integrierte Thermoelemente überwachen die Umgebungsbedingungen und die Lastzellen-Temperatur und wenden mathematische Korrekturen an, um eine konstante Kalibrierung während der gesamten Produktionsläufe sicherzustellen. Einige Geräte verfügen über Feuchtigkeitssensoren, die Feuchtigkeitswerte erfassen, die das Gewicht leichter Beutel beeinflussen können. Diese integrierten Funktionen verringern die Häufigkeit von Neukalibrierungen und verbessern die Konsistenz unter wechselnden Produktionsbedingungen und unterstützen damit direkt die Zielvorgaben für Genauigkeit bei der Gewichtsverifikation – selbst dann, wenn flexible Beutel zusätzliche Komplexität mit sich bringen.
Mechanische Optimierung und Förderer-Design
Das physische Design des Förderband-Waageabschnitts beeinflusst entscheidend die Messzuverlässigkeit flexibler Beutel. Präzise nivellierte Plattformen verhindern das Aufspringen der Beutel und gewährleisten eine konstante Beutelausrichtung beim Erreichen der Messzone. Rollenanordnungen mit geeignetem Abstand und richtiger Festigkeit vermeiden übermäßige Kompression, ermöglichen aber gleichzeitig ein natürliches Ausrichten der Beutel. Einige Anlagen implementieren kurze Verzögerungszonen stromaufwärts des Inline-Checkweighers, um die Geschwindigkeit der Beutel zu reduzieren und den Inhalt vor der Gewichtsmessung zur Ruhe kommen zu lassen. Diese mechanischen Anpassungen wirken synergistisch mit der Sensortechnologie zusammen, um die Leistung des automatischen Checkweighers zu verbessern.
Führungssysteme, die flexible Beutel sanft senkrecht zur Lastzellenrichtung positionieren, verbessern die Messstabilität. Geschwungene oder schräge Führungen können eine Drehbewegung hervorrufen, die die Messwerte erschwert, während vertikale Führungen eine konstante Beutelausrichtung gewährleisten. Einige BandwaagenInstallationen für Beutel umfassen Trennmechanismen, die sicherstellen, dass einzelne Beutel jeweils eigenständige Messzonen einnehmen – ohne Überlappung oder Kontakt mit benachbarten Artikeln. Diese konstruktiven Überlegungen erfordern zwar Investitionen, führen aber zu erheblichen Erträgen durch verbesserte Genauigkeit und reduzierte Ausschussraten in flexiblen Verpackungslinien.
Praktische Umsetzungsstrategien und Best Practices
Systemkonfiguration für flexible Beutellinien
Die erfolgreiche Implementierung eines Inline-Kontrollwaagesystems auf Produktionslinien für flexible Beutel beginnt mit einer genauen Basiskalibrierung unter Verwendung repräsentativer Proben. Anlagen sollten mehrere Beutel auf präzisen Labormassenwaagen wiegen, um die tatsächliche Gewichtsverteilung des Produkts zu ermitteln; anschließend wird diese Datenbasis genutzt, um die Annahmefenster innerhalb der Software der automatischen Kontrollwaage angemessen zu konfigurieren. Die Tests sollten bei unterschiedlichen Umgebungstemperaturen und Luftfeuchtigkeitswerten durchgeführt werden, um eine konsistente Leistung sicherzustellen. Einige Hersteller führen dynamische Kalibrierverfahren ein, die während der Produktionsschichten in regelmäßigen Abständen die Systemgenauigkeit mithilfe von Referenzgewichten überprüfen, wodurch eine Drift vermieden wird, die die Integrität der Gewichtsverifikation beeinträchtigen könnte.
Die Optimierung der Förderbandgeschwindigkeit beeinflusst die Messzuverlässigkeit unmittelbar. Höhere Produktionsgeschwindigkeiten verkürzen die Stabilisierungszeit flexibler Beutel, was die Messunsicherheit und die Rate falsch positiver Aussortierungen erhöht. Umgekehrt führt eine übermäßige Verlangsamung zu einer inakzeptablen Reduktion der Produktionsleistung. Die meisten Anlagen ermitteln die optimale Geschwindigkeit durch systematische Tests, um die höchste Förderbandgeschwindigkeit zu identifizieren, bei der noch eine akzeptable Messvarianz erreicht wird. Die Kommunikation zwischen den Bedienern der Verpackungsmaschinen und dem Qualitätskontrollpersonal stellt sicher, dass sämtliche Geschwindigkeitsanpassungen dokumentiert und verstanden werden, wodurch die Konsistenz der Gewichtsprüfleistung über Schichten und Personalwechsel hinweg gewährleistet bleibt.
Wartung und kontinuierliche Verbesserung
Die regelmäßige Wartung von Inline-Kontrollwaagen verlängert die Lebensdauer und bewahrt die Messgenauigkeit. Die Lastzellen müssen in regelmäßigen Abständen auf physische Beschädigungen oder Verschmutzungen überprüft werden, die die Empfindlichkeit beeinträchtigen könnten. Förderkomponenten – darunter Rollen, Führungen und Lagerflächen – sollten routinemäßig gereinigt und inspiziert werden, um einen reibungslosen Transport von Beuteln sicherzustellen. Die Kalibrierungsüberprüfung ist in vorgeschriebenen Intervallen durchzuführen, typischerweise täglich bei Hochvolumenbetrieb, unter Verwendung rückverfolgbarer Referenzgewichte, um sicherzustellen, dass die automatischen Messwerte der Kontrollwaage innerhalb zulässiger Toleranzbereiche bleiben. Die Dokumentation der Kalibrierungsdaten ermöglicht eine Trendanalyse, die langsame Abweichungen offenbaren kann, die vor einem Messfehler korrigierendes Handeln erfordern, bevor die Produktion beeinträchtigt wird.
Initiativen zur kontinuierlichen Verbesserung sollten Ablehnungsdaten analysieren, um systematische Muster zu identifizieren, die auf Probleme bei der Gewichtsverifikation hinweisen. Wenn bestimmte Beutelgrößen oder Füllarten höhere Ablehnungsraten erzeugen, kann eine Untersuchung spezifische Konfiguranpassungen oder mechanische Modifikationen zutage fördern, die die Leistung verbessern. Die Zusammenarbeit zwischen Geräteherstellern und Betriebspersonal beschleunigt die Problemlösung, da technische Spezialisten in Echtzeit auf Leistungsdaten zugreifen und Optimierungsstrategien empfehlen können. Regelmäßige Schulungen für Bediener zum korrekten Systemeinsatz, zu grundlegenden Fehlerbehebungsmaßnahmen und zur Erkennung von Messanomalien gewährleisten eine konsistente Leistung sowie eine schnelle Reaktion auf sich abzeichnende Probleme.
Häufig gestellte Fragen
Warum bereiten flexible Beutel größere Herausforderungen für Checkweigher als starre Behälter?
Flexible Beutel verformen sich unter Druck und setzen sich während des Transports auf Förderbändern unvorhersehbar ab, was zu Gewichtsmessschwankungen führt, die bei starren Behältern nicht auftreten. Der Inhalt verteilt sich neu, wenn Beutel gegen Rollen zusammengedrückt werden oder sich während Beschleunigung und Verzögerung verschieben. Ein Inline-Checkweigher erfasst das momentane Gewicht statt des stabilen Produktgewichts, was bei flexibler Verpackung zu falschen Aussortierungen führt. Starre Behälter bewahren ihre konstante Form und eine gleichmäßige Inhaltsverteilung, wodurch eine einfache Gewichtskontrolle möglich ist.
Wie kompensiert ein automatischer Checkweigher das Absinken und die Bewegung von Beuteln?
Moderne automatische Kontrollwaagen-Systeme verwenden Hochgeschwindigkeitssensoren, die mehrmals pro Sekunde das Gewicht abtasten und die Ergebnisse über konfigurierte Zeitfenster mitteln, um kurzfristige Schwankungen zu filtern. Einige Förderbandwaagen-Designs enthalten kurze Stabilisierungsabschnitte, in denen die Geschwindigkeit der Beutel vor der Messung verringert wird. Algorithmen zur Temperatur- und Feuchtigkeitskompensation passen die Messwerte anhand der Umgebungsbedingungen an, die das Gewicht flexibler Beutel beeinflussen. Diese kombinierten Ansätze ermöglichen eine genaue Gewichtsprüfung trotz der inhärenten Bewegungseigenschaften der Beutel.
Welche Wartungspraktiken optimieren die Leistung von Inline-Kontrollwaagen für flexible Beutel?
Die tägliche Kalibrierungsüberprüfung mithilfe rückverfolgbarer Referenzgewichte stellt die fortlaufende Genauigkeit des Inline-Checkweigher-Systems sicher. Die Förderbandkomponenten sind regelmäßig zu inspizieren und zu reinigen, um einen reibungslosen Beuteltransport und konsistente Messbedingungen aufrechtzuerhalten. Die Lastzellen bedürfen einer periodischen Inspektion auf physische Beschädigung oder Kontamination. Die Bediener sollten Ausschussdaten dokumentieren und mit technischen Spezialisten zusammenarbeiten, um Muster zu identifizieren, die Anpassungen der Gewichtsverifikationsschwellen oder mechanischer Konfigurationen erforderlich machen.