 EN


Flexibilné vreckové balenie zmenilo distribúciu spotrebného tovaru – ponúka ľahké, cenovo výhodné a priestorovo úsporné riešenia pre výrobcov po celom svete. Avšak keď tieto vreckové obaly prechádzajú výrobnými linkami, predstavujú jedinečné výzvy pre systémy kontroly kvality. inlinový kontrolný váh musí presne overovať hmotnosť pri manipulácii s materiálmi, ktoré sa počas prepravy posúvajú, usadzujú a pohybujú nepredvídateľne. Táto kritická rovnováha medzi presnosťou a flexibilitou určuje úspech moderných balicích liniek.
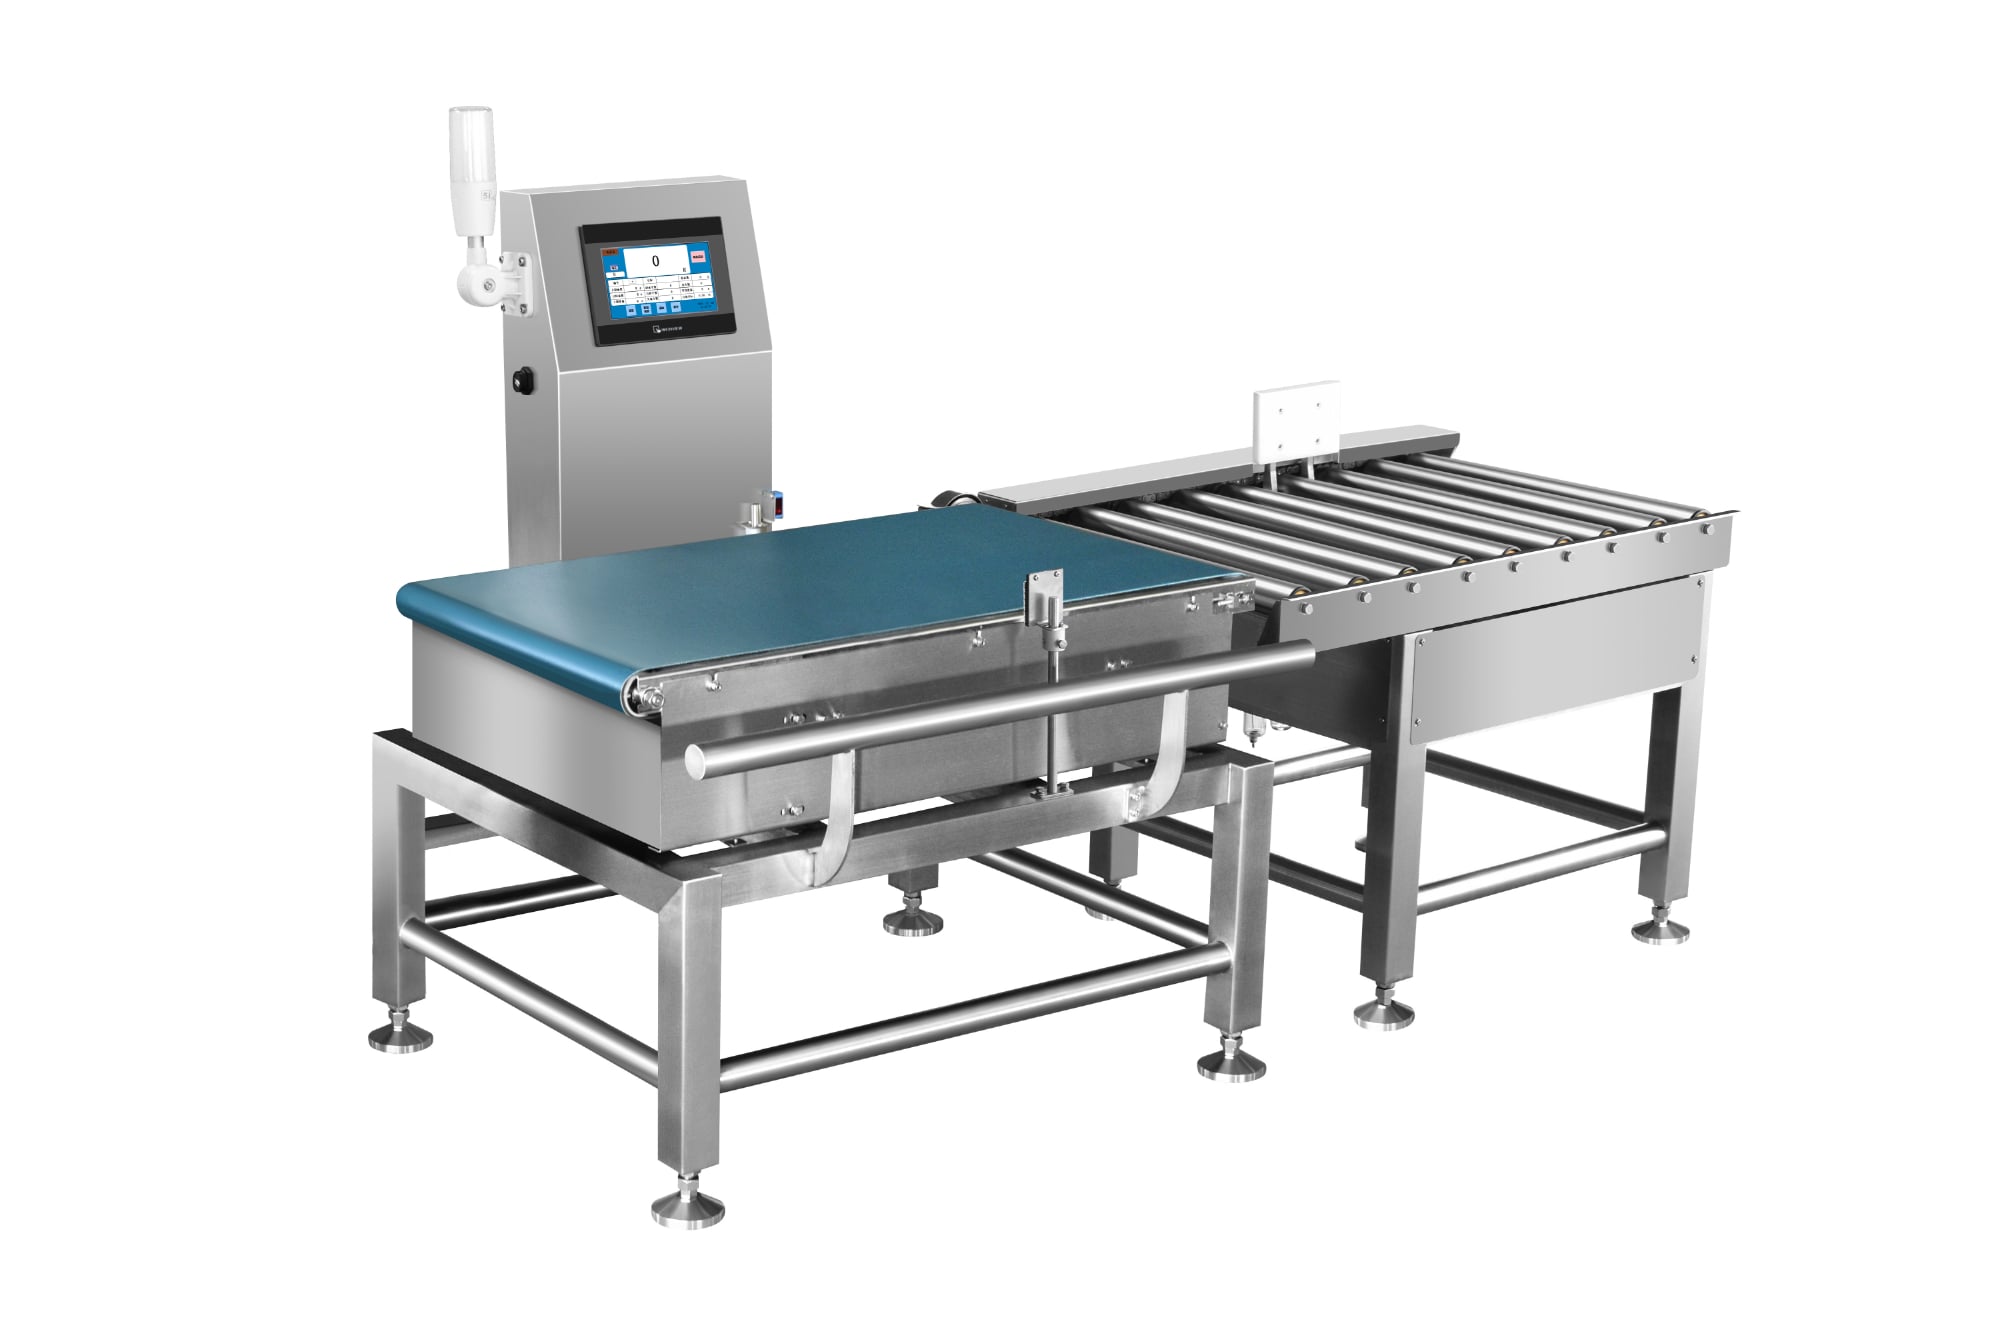
Integrácia automatického kontrolného vážiaceho zariadenia do výroby flexibilných vreciek vyžaduje pochopenie nielen technológie, ale aj charakteristík materiálu, ktoré komplikujú merania. Vrecká sa pod vlastnou hmotnosťou deformujú, stláčajú sa trením na dopravnom pásiku a absorbuje sa do nich vlhkosť, čo ovplyvňuje výsledky merania. Overovanie hmotnosti sa stáva zložitým, pretože ten istý výrobok môže mať rôzne hodnoty v závislosti od polohy vreca, konzistencie naplnenia a environmentálnych faktorov. Úspešná implementácia vyžaduje prispôsobené riešenia, ktoré tieto skutočnosti berú do úvahy a zároveň zabezpečujú dodržiavanie regulačných noriem a očakávaní zákazníkov.
Pochopenie výziev pri overovaní hmotnosti flexibilných vreciek
Správanie materiálu a variabilita meraní
Flexibilné vrecká vykazujú vlastné charakteristiky, ktoré komplikujú procesy overovania hmotnosti. Na rozdiel od tuhých obalov sa vrecká deformujú pri vystavení tlaku, zmenám teploty a mechanickému zaťaženiu pri manipulácii. Keď sa pohybujú po časti pásovej váhy výrobnej linky, vrecká menia polohu obsahu, stláčajú sa pri kontakte s valčekmi a usádzajú sa do rôznych konfigurácií. Tieto fyzikálne zmeny priamo ovplyvňujú údaje o hmotnosti a spôsobujú falošne pozitívne alebo falošne negatívne výsledky, čo narušuje tok výroby a ohrozuje záruku kvality výrobkov. Automatický kontrolný vážiaci stroj musí kompenzovať tieto dynamické podmienky a zároveň udržiavať presnosť v rozmedzí zvyčajne 0,5 až 2 gramov.
Hustota výrobku a zloženie materiálu vrecka ďalej komplikujú merania. Ľahké fóliové materiály používané pri flexibilnom balení poskytujú minimálnu štrukturálnu pevnosť, čo umožňuje obsahu znovu sa rozdeliť počas prepravy. Kvapaliny alebo polotuhé výrobky vnútri vreckov sa usadzujú nerovnomerne, čo spôsobuje dočasné kolísanie hmotnosti počas ich stabilizácie. Absorpcia vlhkosti z okolitého prostredia môže zvýšiť zaznamenanú hmotnosť o 1 až 3 percentá, čo vedie k nesprávnym rozhodnutiam o odmietnutí. Environmentálne faktory, ako sú teplotné rozdiely v rámci výrobnej haly, tiež ovplyvňujú presnosť merania a vyžadujú systémy na kontrolu hmotnosti priamo v linky, ktoré sú schopné reálneho kompenzovania.
Bežné zlyhania detekcie v súčasných systémoch
Mnoho zariadení zažíva miery odmietnutia, ktoré presahujú akceptovateľné prahy, keď sa používajú štandardné konfigurácie pásového váženia s flexibilnými vrecúškami. Vrecúška môžu do meracieho priestoru prichádzať pod uhlom, ktorý bráni ich správnemu usadeniu, čo spôsobuje nekonzistentné váhové údaje. Medzery medzi valčekmi alebo nerovné povrchy dopravníkov spôsobujú odskoky vrecúšok, čo vytvára dočasné špičky hmotnosti, ktoré vyvolávajú falošné odmietnutia. Ak automatický kontrolný vážič nemá dostatočný čas na stabilizáciu alebo kompenzáciu pohybu, zaznamenáva tieto prechodné merania namiesto skutočnej hmotnosti výrobku. To má za následok nadmerné odpady, zvýšené výpadky kvôli opätovnej kalibrácii a sťažnosti zákazníkov na chýbajúce alebo podvážené výrobky.
Optimalizácia výkonu inline kontrolných vážičov pre flexibilné obaly
Pokročilá integrácia senzorov a spracovanie dát
Moderné technológie inline kontrolných váh využívajú viacero senzorov a zložitých algoritmov na rozlíšenie skutočnej hmotnosti od meracieho šumu spôsobeného pohybom vrecka. Tenzometrické snímače s vyššími vzorkovacími frekvenciami zachytávajú rýchle kolísania hmotnosti a priemerné hodnoty ich v príslušných časových oknách, čím odstraňujú prechodné špičky spôsobené vibráciami dopravníka. Niektoré systémy používajú dvojsenzorové konfigurácie, ktoré merajú hmotnosť v rôznych bodoch pozdĺž váhového dopravníka a porovnávajú údaje, aby identifikovali nestabilné vrecká pred konečným rozhodnutím. Analýza údajov v reálnom čase umožňuje dynamickú úpravu prijímacích okien – rozširovanie alebo zužovanie prahov na základe zaznamenaných vzorov stability vrecka.
Funkcie kompenzácie teploty v pokročilých automatických systémoch na kontrolu hmotnosti riešia environmentálne premenné, ktoré ovplyvňujú merania. Integrované termočlánky monitorujú okolité podmienky a teplotu snímača sily a aplikujú matematické opravy, aby sa udržala konzistentná kalibrácia počas celého výrobného cyklu. Niektoré zariadenia obsahujú senzory vlhkosti, ktoré sledujú úroveň vlhkosti ovplyvňujúcu hmotnosť ľahkých fóliových obalov. Tieto integrované funkcie znížia frekvenciu opätovnej kalibrácie a zlepšia konzistenciu pri rôznych výrobných podmienkach, čím priamo podporujú presné ciele overovania hmotnosti, aj keď flexibilné fóliové obaly pridávajú zložitosť.
Mechanická optimalizácia a návrh dopravníkov
Fyzický dizajn časti pásovej váhy kriticky ovplyvňuje spoľahlivosť merania flexibilných vreciek. Presne vyrovnané platformy eliminujú odskakovanie a zabezpečujú konzistentnú orientáciu vreciek pri ich príchode do meracej zóny. Konfigurácie valčekov s vhodným rozostupom a tuhosťou bránia nadmernej kompresii, pričom zároveň umožňujú vreciakom prirodzené usadenie sa. Niektoré zariadenia implementujú krátke zóny spomalenia pred inline kontrolnou váhou, čím sa zníži rýchlosť vreciek a umožní sa stabilizácia ich obsahu pred odmeraním hmotnosti. Tieto mechanické úpravy fungujú synergicky s technológiou senzorov, aby sa zlepšil výkon automatických kontrolných váh.
Systémy vodičov, ktoré jemne umiestňujú pružné vrecká kolmo na smer snímača sily, zvyšujú stabilitu merania. Zakrivené alebo uhlové vodiče môžu spôsobiť rotačný pohyb, čo komplikuje odčítanie hodnôt, zatiaľ čo zvislé vodiče udržiavajú konštantnú orientáciu vreciek. Niektoré inštalácie váh na dopravníkoch obsahujú mechanizmy na oddelenie vreciek, ktoré zabezpečujú, že každé vrecko zaujíma samostatnú meraciu zónu bez prekrývania alebo kontaktu s následnými položkami. Tieto konštrukčné úvahy vyžadujú investíciu, avšak prinášajú významné návraty prostredníctvom zlepšenej presnosti a znížených mier odmietnutia na linkách na spracovanie pružných obalov.
Stratégie praktickej implementácie a osvedčené postupy
Konfigurácia systému pre linky s pružnými vreckami
Úspešná implementácia systému kontroly hmotnosti priamo v linkách na výrobu flexibilných vreciek začína presnou kalibráciou základného stavu pomocou reprezentatívnych vzoriek. Výrobné zariadenia by mali vážiť viacero vreciek na presných laboratórnych váhach, aby stanovili skutočné rozdelenie hmotností výrobkov, a potom tieto údaje použiť na vhodné nastavenie okien prijatia v softvéri automatického systému kontroly hmotnosti. Testovanie by sa malo vykonávať pri rôznych teplotách okolia a vlhkosti, aby sa zabezpečila konzistentnosť výkonu. Niektorí výrobcovia zavádzajú dynamické kalibračné postupy, ktoré počas výrobných smien pravidelne overujú presnosť systému pomocou referenčných závaží, čím sa zabráni posunu, ktorý by mohol ohroziť integritu overovania hmotnosti.
Optimalizácia rýchlosti vážiaceho systému na dopravnom pásu priamo ovplyvňuje spoľahlivosť merania. Vyššie rýchlosti výrobného pásu skracujú dobu stabilizácie pre pružné vrecká, čo zvyšuje neurčitosť merania a mieru falošných odmietnutí. Naopak, nadmerné spomalenie neakceptovateľne zníži výrobný výkon. Väčšina prevádzok určuje optimálnu rýchlosť prostredníctvom systematického testovania, pri ktorom identifikuje najvyššiu rýchlosť výrobného pásu, pri ktorej sa dosiahne akceptovateľná variabilita meraní. Komunikácia medzi obsluhou balicích zariadení a zamestnancami kontrolného oddelenia zabezpečuje, že všetky úpravy rýchlosti sú zdokumentované a pochopené, čím sa udržiava konzistentnosť výkonu overovania hmotnosti počas jednotlivých smien a pri zmene personálu.
Údržba a neustála optimalizácia
Pravidelná údržba zariadení na kontinuálnu kontrolu hmotnosti predĺži životnosť zariadenia a zachová presnosť merania. Tenzometrické snímače vyžadujú pravidelnú kontrolu fyzického poškodenia alebo znečistenia, ktoré by mohli ovplyvniť ich citlivosť. Komponenty dopravníka, vrátane valčekov, vodičov a povrchov ložísk, je potrebné pravidelne čistiť a kontrolovať, aby sa zabezpečil hladký prechod balíčkov. Overenie kalibrácie sa musí vykonávať v predpísaných intervaloch – zvyčajne denne pri prevádzkach s vysokým objemom – pomocou sledovateľných referenčných závaží, aby sa zabezpečilo, že údaje automatického kontrolného váženia zostanú v rámci prijateľných tolerančných pásiem. Dokumentovanie údajov o kalibrácii umožňuje analýzu trendov, ktorá môže odhaliť postupný posun vyžadujúci nápravné opatrenia ešte predtým, než zlyhanie merania ovplyvní výrobu.
Iniciatívy na nepretržitú optimalizáciu by mali analyzovať údaje o odmietnutiach, aby identifikovali systematické vzory naznačujúce problémy s overovaním hmotnosti. Ak určité veľkosti vrecúšok alebo typy naplnenia vykazujú vyššie miery odmietnutia, vyšetrovanie môže odhaliť špecifické úpravy nastavení alebo mechanické úpravy, ktoré zlepšia výkon. Spolupráca medzi výrobcami zariadení a personálom prevádzky zrýchľuje riešenie problémov, pretože technickí odborníci majú prístup k údajom o reálnom výkone a môžu odporučiť stratégie optimalizácie. Pravidelné školenia obsluhy týkajúce sa správneho používania systému, základnej diagnostiky porúch a rozpoznávania odchýlok pri meraní zabezpečujú konzistentný výkon a rýchlu reakciu na vznikajúce problémy.
Často kladené otázky
Prečo spôsobujú flexibilné vrecúška viac problémov pre kontrolné váhy ako tuhé obaly?
Flexibilné obaly sa deformujú pod tlakom a počas prepravy na dopravnom pásu sa usádzajú nepredvídateľne, čo spôsobuje odchýlky pri meraní hmotnosti, ktoré sa u tuhých obalov nevyskytujú. Obsah sa presúva, keď sa obaly stláčajú proti valčekom alebo sa posúvajú počas zrýchľovania a spomaľovania. Kontrolná váha v rade meria okamžitú hmotnosť namiesto stabilnej hmotnosti výrobku, čo spôsobuje falošné odmietnutia pri flexibilnom balení. Tuhé obaly zachovávajú stály tvar a rovnomerné rozloženie obsahu, čo umožňuje jednoduché overenie hmotnosti.
Ako sa automatická kontrolná váha vyrovnáva s usádzaním a pohybom obalov typu pouch?
Moderné automatické systémy na kontrolu hmotnosti využívajú vysokorýchlostné snímače, ktoré merajú hmotnosť niekoľkokrát za sekundu a výsledky priemerujú cez nastavené časové okná, aby sa odstránili prechodné kolísania. Niektoré konštrukcie váh na dopravníkoch zahŕňajú krátke zóny stabilizácie, kde sa rýchlosť taštičiek pred meraním zníži. Algoritmy kompenzácie teploty a vlhkosti upravujú merané hodnoty na základe environmentálnych podmienok, ktoré ovplyvňujú hmotnosť pružných taštičiek. Tieto kombinované prístupy umožňujú presnú kontrolu hmotnosti napriek vlastným charakteristikám pohybu taštičiek.
Aké postupy údržby optimalizujú výkon inline kontrolných váh pre pružné taštičky?
Denná kalibračná verifikácia pomocou sledovateľných referenčných závaží zaisťuje nepretržitú presnosť systému inline kontrolného váženia. Komponenty dopravníka je potrebné pravidelne preverovať a čistiť, aby sa udržoval hladký prechod vrecúšok a konštantné podmienky merania. Tenzometrické snímače vyžadujú občasné preverenie na fyzické poškodenie alebo kontamináciu. Obsluhoví pracovníci by mali dokumentovať údaje o odmietnutí a spolupracovať s technickými špecialistami pri identifikácii vzorov, ktoré naznačujú potrebu úpravy prahov overovania hmotnosti alebo mechanických nastavení.