 EN


Opakowania w formie elastycznych torebek zrewolucjonizowały dystrybucję wyrobów konsumenckich, oferując lekkie, opłacalne i oszczędzające przestrzeń rozwiązania dla producentów na całym świecie. Jednak gdy te torebki poruszają się po liniach produkcyjnych, stwarzają one unikalne wyzwania dla systemów kontroli jakości. ważniki kontrolne online musi dokładnie weryfikować masę, obsługując materiały, które przesuwają się, osiadają i poruszają się nieprzewidywalnie podczas transportu. To kluczowe połączenie precyzji i elastyczności określa sukces nowoczesnych linii pakujących.
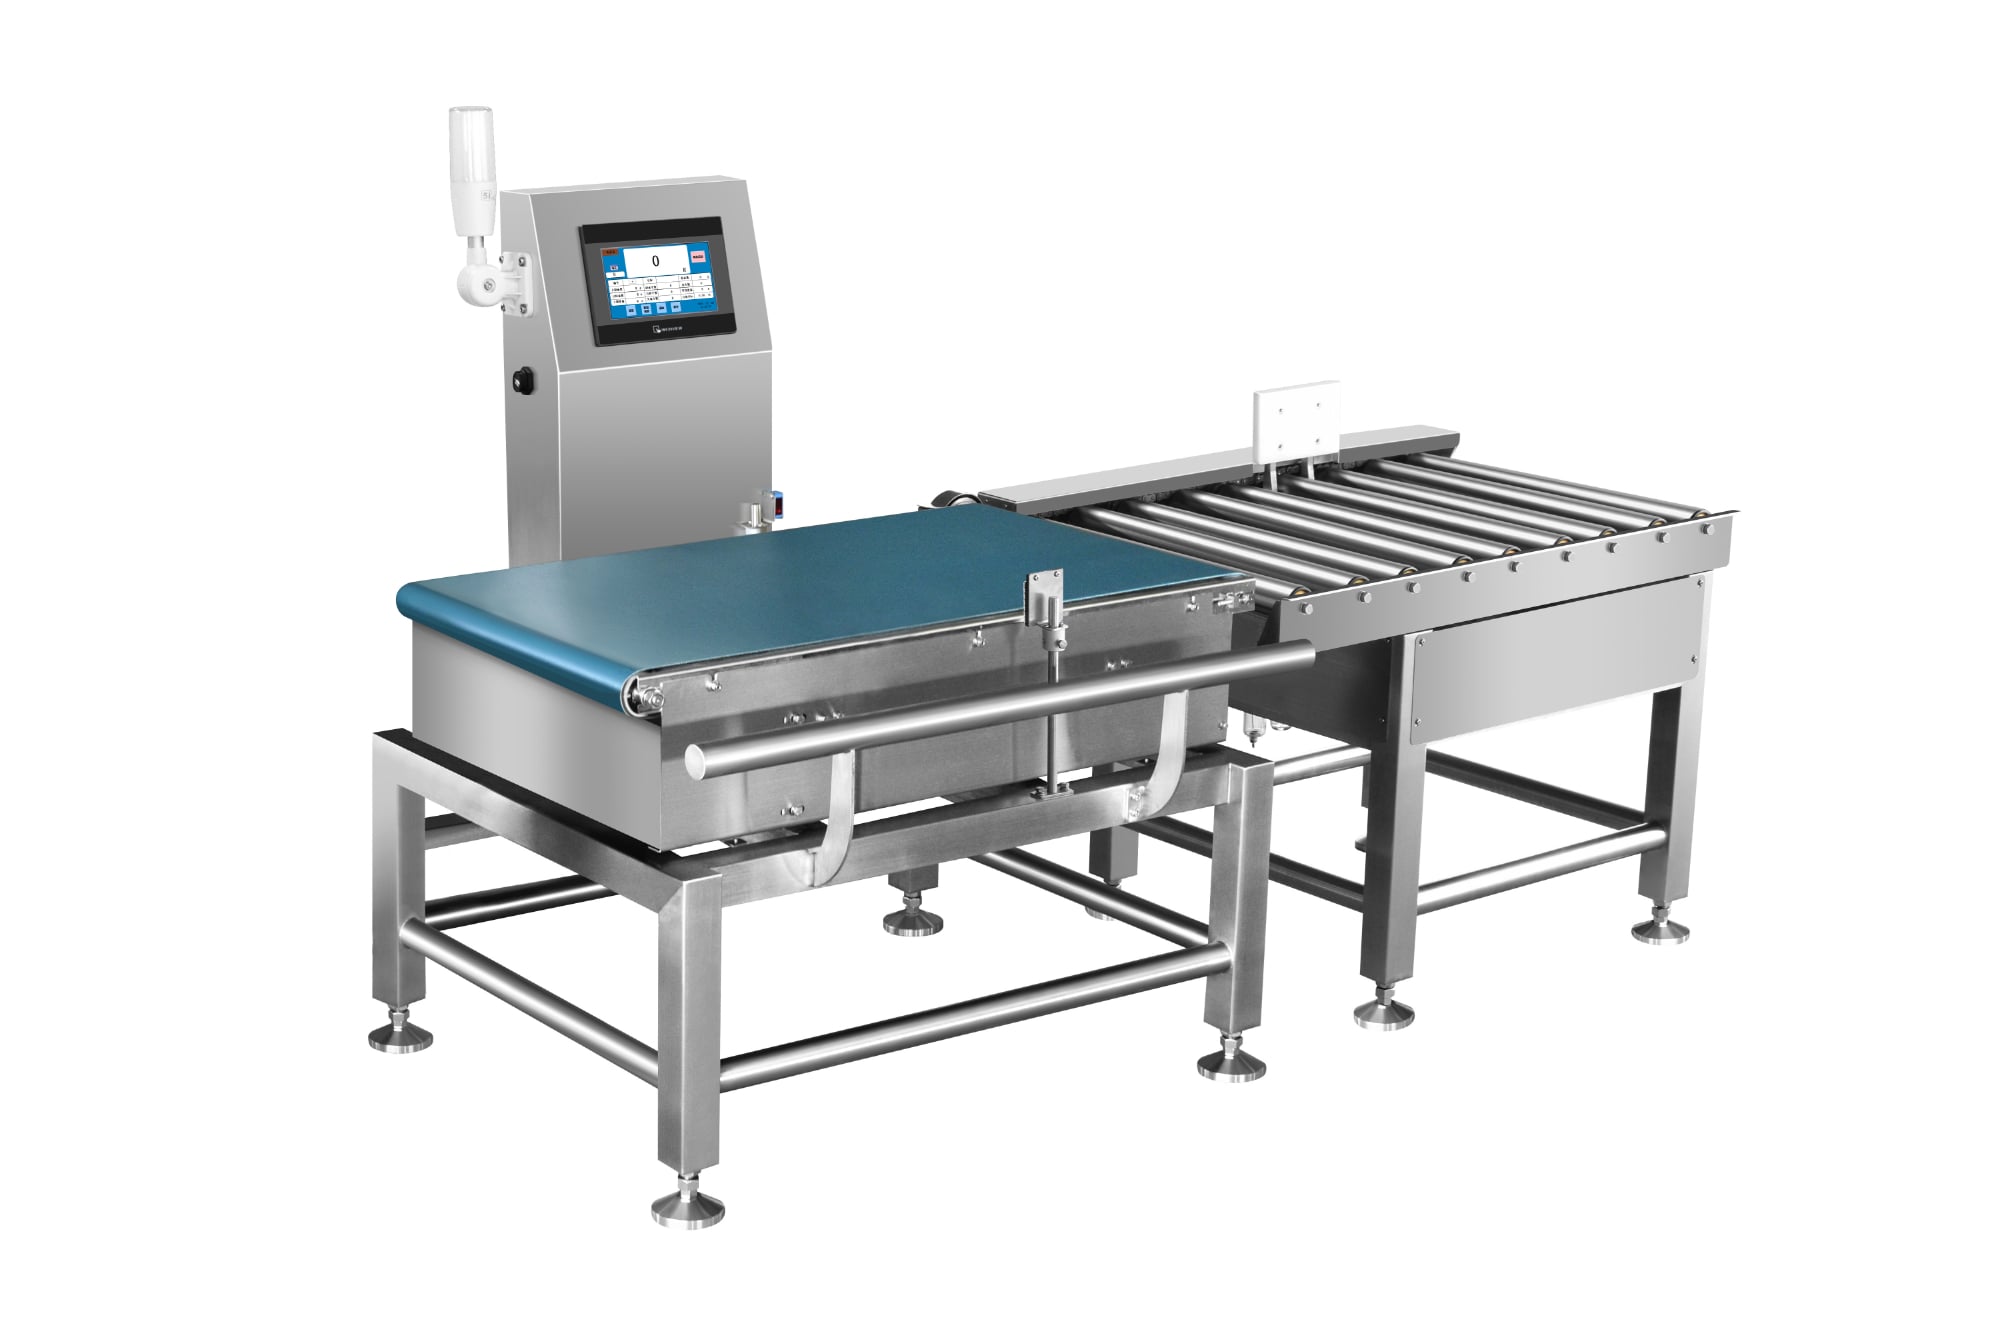
Integracja automatycznego wagodetektora w procesie produkcji miękkich torebek wymaga zrozumienia zarówno technologii, jak i cech materiału, które utrudniają pomiary. Torebki zapadają się pod własnym ciężarem, ulegają ściskaniu przez tarcie na taśmie transportowej oraz pochłaniają wilgoć, co wpływa na odczyty wagowe. Weryfikacja masy staje się skomplikowana, ponieważ ten sam produkt może wykazywać różne wartości w zależności od położenia torebki, spójności napełnienia oraz czynników środowiskowych. Skuteczna implementacja wymaga dostosowanych rozwiązań, które uwzględniają te rzeczywistości, zachowując jednocześnie zgodność z przepisami prawno-regulacyjnymi oraz oczekiwaniami klientów.
Zrozumienie wyzwań związanych z weryfikacją masy miękkich torebek
Zachowanie materiału i zmienność pomiarów
Elastyczne torebki wykazują wrodzone cechy, które utrudniają procesy weryfikacji masy. W przeciwieństwie do sztywnych pojemników torebki ulegają odkształceniom pod wpływem ciśnienia, zmian temperatury oraz naprężeń związanych z obsługą. Podczas przemieszczania się wzdłuż sekcji ważenia na taśmie transportowej linii produkcyjnej torebki przesuwają swoje zawartości, ulegają uciskowi przez role i przyjmują różne konfiguracje. Te zmiany fizyczne bezpośrednio wpływają na odczyty masy, powodując fałszywe wyniki dodatnie lub ujemne, co zakłóca przebieg produkcji i narusza zapewnienie jakości produktu. Automatyczny wagowy detektor kontrolny musi kompensować te dynamiczne warunki, zachowując przy tym dokładność zazwyczaj w zakresie od 0,5 do 2 gramów.
Gęstość produktu oraz skład materiału torebki dalszym stopniem komplikują pomiary. Lekkie folie stosowane w elastycznym opakowaniu zapewniają minimalną wytrzymałość strukturalną, umożliwiając przemieszczanie się zawartości podczas transportu. Ciecze lub półstałe produkty wewnątrz woreczków osiadają nieregularnie, powodując tymczasowe wahania masy podczas ich stabilizacji. Wchłanianie wilgoci z wilgotności otoczenia może zwiększyć zarejestrowaną masę o 1–3 procenta, co prowadzi do fałszywych decyzji o odrzuceniu. Czynniki środowiskowe, takie jak różnice temperatur na powierzchni linii produkcyjnej, również wpływają na dokładność pomiarów, wymagając systemów kontrolno-ważących zainstalowanych inline, zdolnych do kompensacji w czasie rzeczywistym.
Typowe awarie wykrywania w obecnych systemach
Wiele obiektów doświadcza wskaźników odrzuceń przekraczających dopuszczalne progi przy użyciu standardowych konfiguracji wag taśmociągowych z elastycznymi torebkami. Torebki mogą docierać do strefy pomiaru pod kątami uniemożliwiającymi ich prawidłowe ustalenie się, co powoduje niestabilne odczyty masy. Przerwy między wałkami lub nierówna powierzchnia taśmy transportowej powodują odbijanie się torebek, generując chwilowe szczyty masy, które wyzwalają fałszywe odrzucenia. Gdy automatyczna waga kontrolna nie dysponuje wystarczającym czasem stabilizacji ani kompensacją ruchu, rejestruje te przejściowe pomiary zamiast rzeczywistej masy produktu. Skutkuje to nadmiernymi stratami materiału, dłuższym simplyem wynikającym z konieczności ponownej kalibracji oraz skargami klientów dotyczącymi brakujących lub niedowadzonych produktów.
Optymalizacja wydajności inline’owej wagi kontrolnej dla opakowań elastycznych
Zaawansowana integracja czujników i przetwarzanie danych
Nowoczesna technologia wag kontrolnych typu inline wykorzystuje wiele czujników oraz zaawansowane algorytmy, aby odróżnić rzeczywistą masę od zakłóceń pomiarowych spowodowanych ruchem torebek. Komórki wagowe o wyższej częstotliwości próbkowania rejestrują szybkie fluktuacje masy i uśredniają je w odpowiednich oknach czasowych, eliminując przejściowe szczyty wynikające z drgań taśmy transportowej. Niektóre systemy stosują konfiguracje z dwoma czujnikami, które mierzą masę w różnych punktach na skali taśmy transportowej, porównując odczyty w celu zidentyfikowania niestabilnych torebek przed podjęciem ostatecznej decyzji. Analiza danych w czasie rzeczywistym umożliwia dynamiczne dostosowywanie okien akceptacji – rozszerzanie lub zawężanie progów w zależności od wykrytych wzorców stabilności torebek.
Funkcje kompensacji temperatury w zaawansowanych systemach automatycznych wag kontrolnych uwzględniają zmienne środowiskowe wpływające na pomiary. Zintegrowane termopary monitorują warunki otoczenia oraz temperaturę czujnika obciążenia, stosując korekty matematyczne w celu utrzymania stabilnej kalibracji przez cały czas trwania produkcji. Niektóre urządzenia są wyposażone w czujniki wilgotności śledzące poziom wilgoci, który wpływa na masy lekkich torebek. Te zintegrowane funkcje zmniejszają częstotliwość konieczności ponownej kalibracji i poprawiają spójność pomiarów w różnych warunkach produkcyjnych, bezpośrednio wspierając cele dokładności weryfikacji masy – nawet w przypadku dodatkowej złożoności wprowadzanej przez elastyczne torebki.
Optymalizacja mechaniczna i projekt taśmy transportowej
Fizyczny projekt sekcji ważenia taśmociągu ma kluczowe znaczenie dla niezawodności pomiaru elastycznych torebek. Platformy o precyzyjnie wypoziomowanej powierzchni eliminują odbijanie się torebek i zapewniają stałą ich orientację przy wejściu do strefy pomiaru. Układy wałków z odpowiednim odstępem i twardością zapobiegają nadmiernemu uciskaniu, jednocześnie umożliwiając naturalne osiadanie torebek. Niektóre zakłady wprowadzają krótkie strefy zwalniania tuż przed wagą kontrolną liniową, co zmniejsza prędkość torebek i pozwala zawartości na ustabilizowanie się przed dokonaniem pomiaru masy. Te korekty mechaniczne działają synergicznie z technologią czujników, poprawiając wydajność automatycznych wag kontrolnych.
Systemy prowadzące, które delikatnie pozycjonują elastyczne torebki prostopadle do kierunku komórki obciążeniowej, zwiększają stabilność pomiarów. Prowadnice zakrzywione lub nachylone mogą powodować ruch obrotowy, który utrudnia odczyty, podczas gdy prowadnice pionowe zapewniają stałą orientację torebek. Niektóre instalacje wag taśmowych zawierają mechanizmy rozdzielające torebki, które gwarantują, że poszczególne torebki zajmują oddzielne strefy pomiarowe bez nachodzenia na siebie ani kontaktu z sąsiednimi przedmiotami. Te aspekty projektowe wymagają inwestycji, ale przynoszą znaczne korzyści w postaci poprawy dokładności oraz obniżenia wskaźnika odrzucanych produktów na liniach pakujących elastyczne opakowania.
Strategie praktycznej implementacji i najlepsze praktyki
Konfiguracja systemu dla linii z elastycznymi torebkami
Pomyślne wdrożenie systemu kontrolnego wagowego z linii produkcyjnej do opakowań elastycznych rozpoczyna się od dokładnej kalibracji podstawowej przy użyciu reprezentatywnych próbek. Zakłady powinny ważyć wiele opakowań na precyzyjnych wagach laboratoryjnych, aby ustalić rzeczywiste rozkłady masy produktów, a następnie wykorzystać te dane do odpowiedniego skonfigurowania okien akceptacji w oprogramowaniu automatycznego systemu kontrolnego wagowego. Testy powinny być przeprowadzane w różnych temperaturach otoczenia i poziomach wilgotności, aby zapewnić spójność wyników. Niektórzy producenci wprowadzają dynamiczne protokoły kalibracji, które okresowo weryfikują dokładność systemu za pomocą wzorców masowych w trakcie zmian produkcyjnych, zapobiegając dryfowi, który mógłby naruszyć integralność weryfikacji masy.
Optymalizacja prędkości taśmy ważącej bezpośrednio wpływa na niezawodność pomiarów. Wyższe prędkości linii skracają czas stabilizacji elastycznych torebek, zwiększając niepewność pomiaru oraz odsetek fałszywych odrzuceń. Z kolei nadmierne zwolnienie znacząco obniża wydajność produkcji. Większość zakładów określa optymalną prędkość poprzez systematyczne testy, identyfikując najwyższą prędkość linii, przy której osiągana jest akceptowalna wariancja pomiarów. Komunikacja między operatorami sprzętu do pakowania a personelem kontrolującym jakość zapewnia, że wszelkie zmiany prędkości są udokumentowane i zrozumiałe, co utrzymuje spójność wyników weryfikacji masy w różnych zmianach i przy zmianach personelu.
Konserwacja i doskonalenie ciągłe
Regularna konserwacja urządzeń do ważenia w linii przedłuża ich żywotność i zapewnia stałą dokładność pomiarów. Czujniki obciążenia wymagają okresowej inspekcji pod kątem uszkodzeń fizycznych lub zanieczyszczeń, które mogłyby wpłynąć na ich czułość. Komponenty taśmy transportowej – w tym wałki, prowadnice oraz powierzchnie łożysk – należy regularnie czyścić i sprawdzać, aby zapewnić płynny przepływ opakowań typu pouch. Weryfikacja kalibracji powinna odbywać się w ustalonych odstępach czasu, zwykle codziennie w przypadku operacji o wysokim natężeniu, przy użyciu wzorców masy pochodzących z śledzonych źródeł, co gwarantuje, że odczyty automatycznego urządzenia do ważenia pozostają w dopuszczalnych granicach tolerancji. Dokumentowanie danych kalibracyjnych umożliwia analizę trendów, która może wykazać stopniowy dryf wymagający interwencji korekcyjnej jeszcze przed wystąpieniem błędów pomiarowych wpływających na produkcję.
Inicjatywy ciągłego doskonalenia powinny analizować dane dotyczące odrzuceń, aby zidentyfikować systematyczne wzorce wskazujące na problemy z weryfikacją masy. Jeśli określone rozmiary torebek lub typy napełnienia generują wyższe stawki odrzuceń, badania mogą ujawnić konkretne dostosowania konfiguracji lub modyfikacje mechaniczne poprawiające wydajność. Współpraca między producentami urządzeń a personelem zakładu przyspiesza rozwiązywanie problemów, ponieważ specjaliści techniczni mogą uzyskać dostęp do danych dotyczących rzeczywistej wydajności i zalecać strategie optymalizacji. Regularne szkolenia operatorów z zakresu prawidłowego użytkowania systemu, podstawowej diagnostyki oraz rozpoznawania anomalii pomiarowych zapewniają spójną wydajność i szybką reakcję na pojawiające się problemy.
Najczęściej zadawane pytania
Dlaczego torebki elastyczne stwarzają większe wyzwania dla wag kontrolnych niż pojemniki sztywne?
Elastyczne torebki ulegają odkształceniom pod wpływem ciśnienia i osiadają w sposób nieprzewidywalny podczas transportu taśmociągiem, co powoduje wahania pomiarów masy, których nie obserwuje się przy pojemnikach sztywnych. Zawartość przemieszcza się, gdy torebki uginają się pod wpływem wałków lub przesuwają się podczas przyspieszania i hamowania. Wbudowany wagomierz kontrolny odczytuje chwilową masę, a nie stabilną masę produktu, co prowadzi do fałszywych odrzuceń przy elastycznych opakowaniach. Sztywne pojemniki zachowują stały kształt i jednolite rozmieszczenie zawartości, umożliwiając prostą weryfikację masy.
W jaki sposób automatyczny wagomierz kontrolny kompensuje osiadanie i ruch torebek?
Nowoczesne systemy automatycznych wag kontrolnych wykorzystują czujniki o wysokiej prędkości, które dokonują pomiarów masy wielokrotnie w ciągu sekundy, uśredniając wyniki w skonfigurowanych oknach czasowych w celu eliminacji chwilowych fluktuacji. Niektóre konstrukcje wag taśmowych zawierają krótkie strefy stabilizacji, w których prędkość torebek maleje przed pomiarem. Algorytmy kompensacji temperatury i wilgotności korygują odczyty na podstawie warunków środowiskowych wpływających na masę elastycznych torebek. Te połączone podejścia umożliwiają dokładną weryfikację masy mimo charakterystycznego ruchu torebek.
Jakie praktyki konserwacyjne optymalizują wydajność wag kontrolnych zainstalowanych inline do elastycznych torebek?
Codzienna weryfikacja kalibracji przy użyciu odniesienia do ważonych wzorców zapewnia utrzymanie dokładności systemu kontrolnego wagowego zainstalowanego w linii produkcyjnej. Elementy taśmy transportowej należy regularnie sprawdzać i czyścić, aby zapewnić płynny przejazd opakowań oraz stałe warunki pomiaru. Czujniki obciążenia wymagają okresowej inspekcji pod kątem uszkodzeń fizycznych lub zanieczyszczeń. Operatorzy powinni dokumentować dane dotyczące odrzucanych produktów i współpracować ze specjalistami technicznymi w celu zidentyfikowania wzorców wskazujących na konieczność dostosowania progów weryfikacji masy lub konfiguracji mechanicznych.