 EN


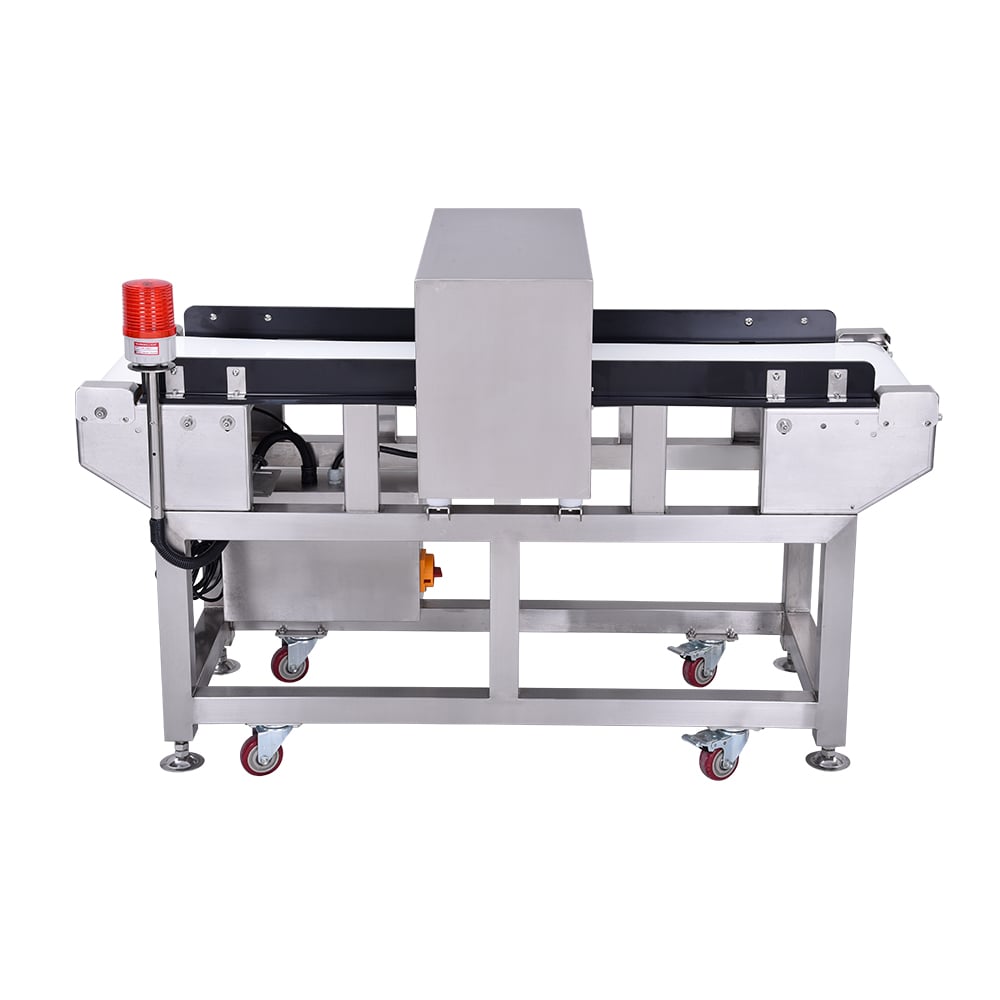
Упаковка в гибкие пакеты произвела революцию в распределении потребительских товаров, предложив лёгкие, экономичные и компактные решения для производителей по всему миру. Однако при перемещении таких пакетов по производственным линиям они создают уникальные трудности для систем контроля качества. линейный контрольный вес должна точно проверять массу при работе с материалами, которые смещаются, оседают и движутся непредсказуемо во время транспортировки. Этот важнейший баланс между точностью и гибкостью определяет успех современных упаковочных линий.
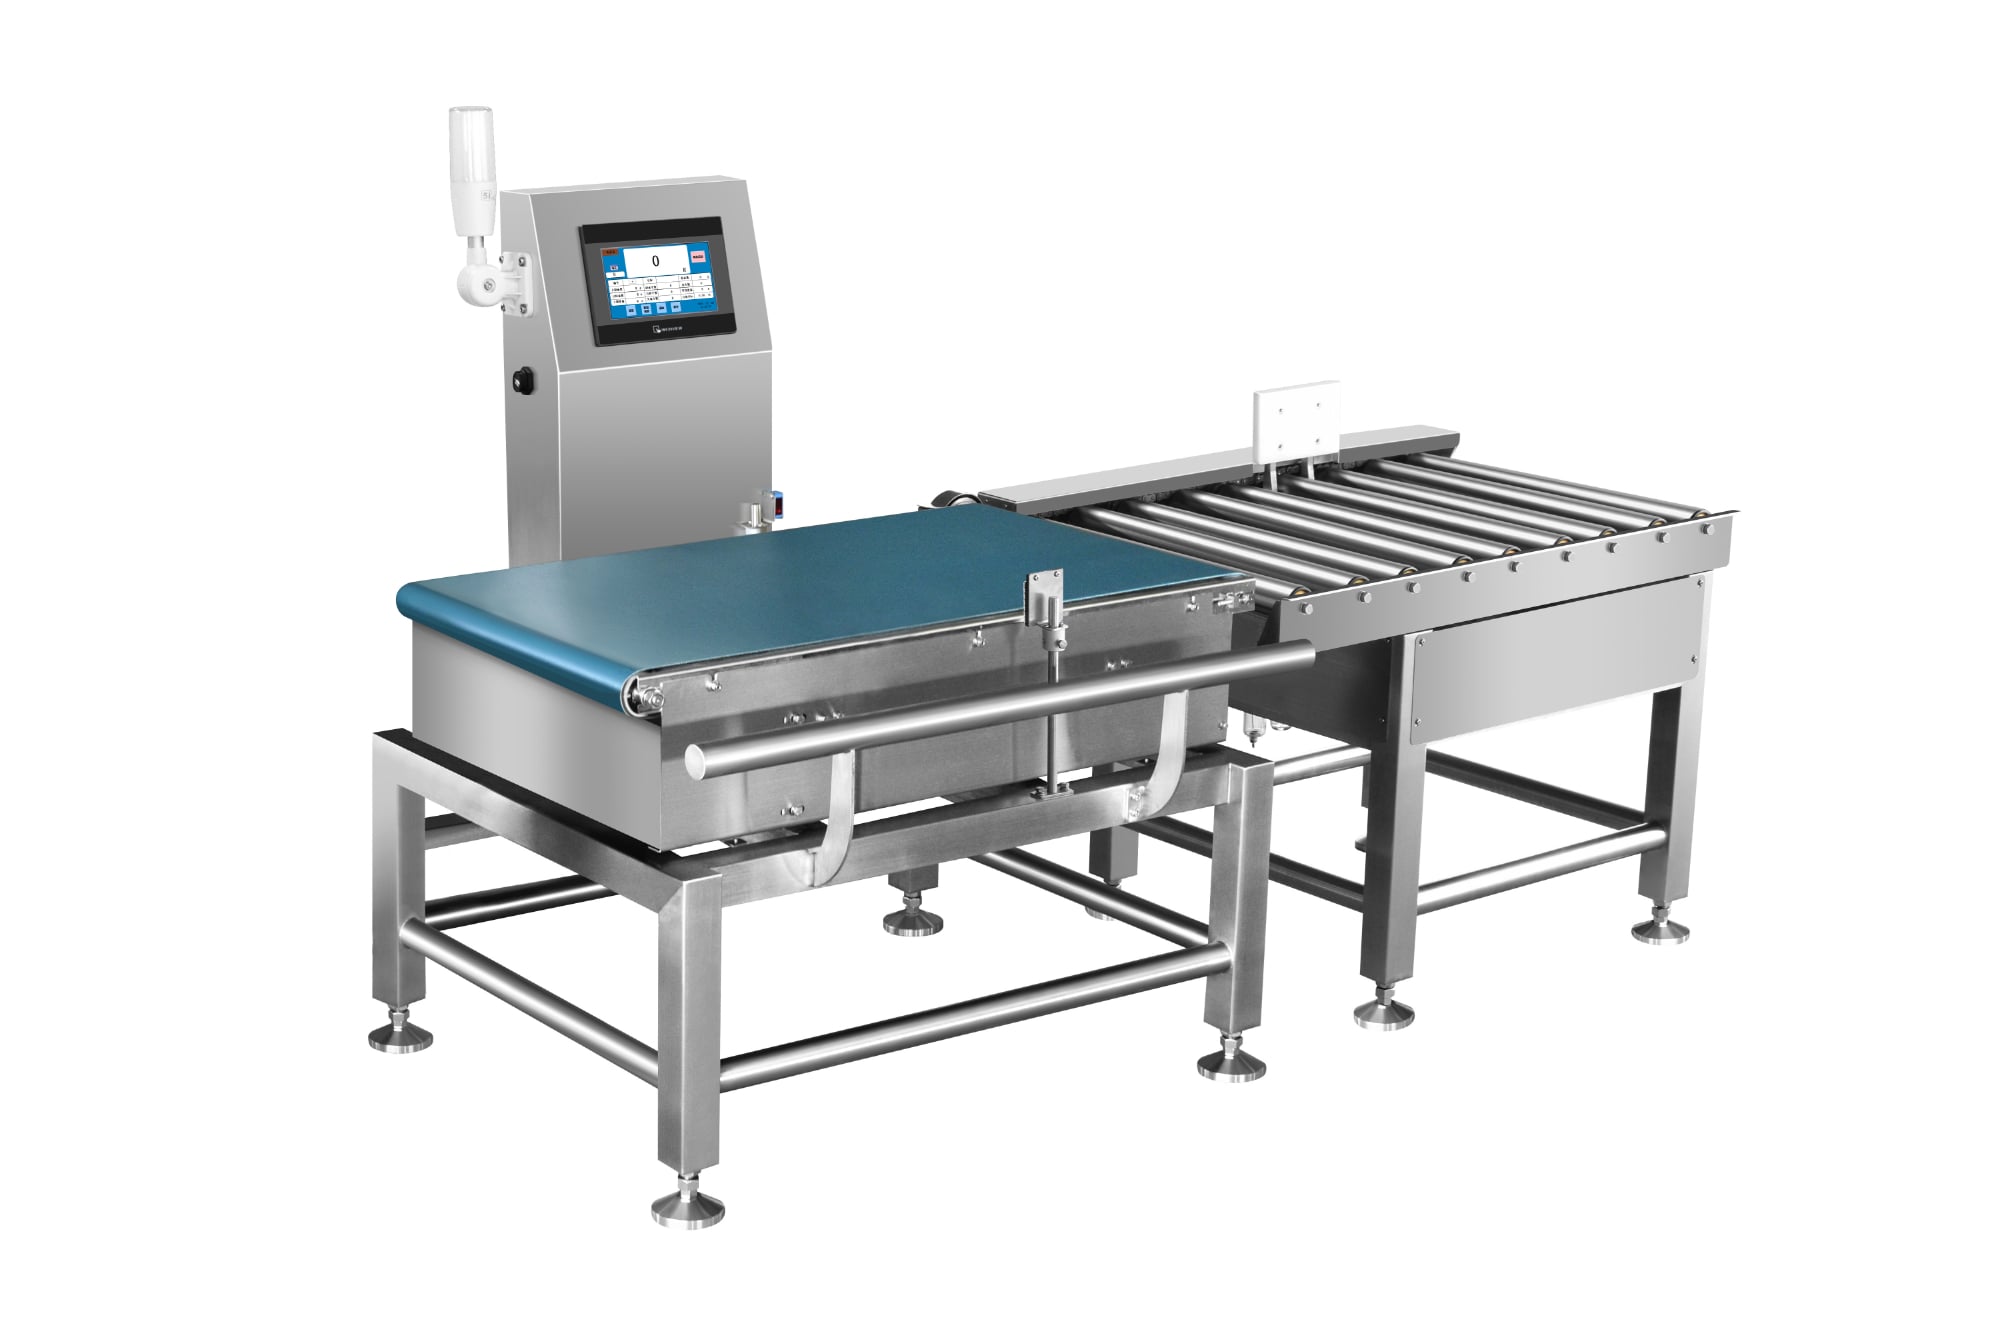
Интеграция автоматического контрольного весовочного устройства в производство гибких пакетов требует понимания как самой технологии, так и характеристик материалов, усложняющих измерения. Пакеты деформируются под собственным весом, сжимаются из-за трения о конвейер и поглощают влагу, что влияет на показания. Контроль массы становится сложной задачей, поскольку один и тот же продукт может демонстрировать разные значения в зависимости от положения пакета, однородности наполнения и внешних факторов. Успешное внедрение требует индивидуальных решений, учитывающих эти особенности, при одновременном соблюдении нормативных требований и ожиданий заказчиков.
Понимание трудностей контроля массы при работе с гибкими пакетами
Поведение материала и изменчивость измерений
Гибкие пакеты обладают врождёнными характеристиками, которые усложняют процессы проверки массы. В отличие от жёстких контейнеров, пакеты деформируются под действием давления, изменений температуры и механических нагрузок при обращении. По мере перемещения по участку конвейерных весов на производственной линии пакеты смещают своё содержимое, сжимаются при контакте с роликами и принимают различные конфигурации. Эти физические изменения напрямую влияют на показания весов, вызывая ложные срабатывания — как положительные, так и отрицательные, — что нарушает непрерывность производства и ставит под угрозу обеспечение качества продукции. Автоматический контрольный весовой аппарат должен компенсировать такие динамические условия, сохраняя при этом требуемую точность — обычно в пределах 0,5–2 г.
Плотность продукта и состав материала пакета дополнительно усложняют измерения. Лёгкие плёнки, применяемые в гибкой упаковке, обладают минимальной структурной прочностью, что позволяет содержимому перераспределяться во время транспортировки. Жидкости или полутвёрдые продукция внутри пакетов распределяются неравномерно, вызывая временные колебания массы до достижения стабильного состояния. Поглощение влаги из окружающего воздуха может увеличить зарегистрированную массу на 1–3 процента, что приводит к ложным решениям об отбраковке. Такие факторы окружающей среды, как перепады температуры по площади производственного цеха, также влияют на точность измерений, поэтому требуются встроенные системы контрольного взвешивания, способные выполнять компенсацию в реальном времени.
Распространённые сбои обнаружения в существующих системах
Многие предприятия сталкиваются с показателями отбраковки, превышающими допустимые пороговые значения при использовании стандартных конфигураций конвейерных весов для гибких пакетов. Пакеты могут поступать в зону измерения под углами, препятствующими их правильному выравниванию, что приводит к нестабильным показаниям массы. Зазоры между роликами или неровные поверхности конвейера вызывают подскоки пакетов, создавая кратковременные пики массы, провоцирующие ложные отбраковки. Если автоматический контрольный весовой аппарат не обеспечивает достаточное время стабилизации или компенсацию движения, он фиксирует эти кратковременные измерения вместо истинной массы продукта. В результате возникает чрезмерный объём отходов, увеличиваются простои, связанные с повторной калибровкой, а также поступают жалобы клиентов на отсутствие товаров или недовес.
Оптимизация производительности встроенных контрольных весов для гибкой упаковки
Интеграция передовых датчиков и обработка данных
Современные технологии линейных контрольных весов включают несколько датчиков и сложные алгоритмы для различения истинного веса и шумов измерений, вызванных движением пакетов. Тензодатчики с более высокой частотой дискретизации фиксируют быстрые колебания веса и усредняют их в соответствующих временных окнах, фильтруя кратковременные всплески, обусловленные вибрацией конвейера. В некоторых системах применяются двухдатчиковые конфигурации, измеряющие вес в разных точках конвейерных весов и сравнивающие показания для выявления неустойчивых пакетов до окончательного решения. Анализ данных в реальном времени позволяет динамически корректировать окна допустимых значений — расширять или сужать пороги в зависимости от выявленных закономерностей устойчивости пакетов.
Функции компенсации температуры в передовых автоматических системах контроля массы учитывают внешние факторы окружающей среды, влияющие на измерения. Встроенные термопары контролируют условия окружающей среды и температуру тензодатчиков, применяя математические поправки для поддержания стабильной калибровки в течение всего производственного цикла. Некоторые установки оснащены датчиками влажности, отслеживающими уровень влаги, который может влиять на массу лёгких пакетов. Такие встроенные возможности снижают частоту повторной калибровки и повышают стабильность результатов при изменяющихся производственных условиях, напрямую обеспечивая достижение целевых показателей точности проверки массы даже при усложнении задачи из-за использования гибких пакетов.
Механическая оптимизация и конструкция конвейера
Физический дизайн секции конвейерных весов критически влияет на надёжность измерения гибких пакетов. Платформы с высокой точностью выравнивания устраняют подскоки и обеспечивают стабильную ориентацию пакетов при их поступлении в зону измерения. Конфигурации роликов с соответствующим межосевым расстоянием и жёсткостью предотвращают чрезмерное сжатие, одновременно позволяя пакетам естественным образом занять устойчивое положение. Некоторые предприятия внедряют короткие зоны замедления перед линейным контрольным весами, снижая скорость движения пакетов и обеспечивая стабилизацию их содержимого до начала измерения массы. Эти механические настройки действуют в тесном взаимодействии с технологией датчиков, повышая эффективность автоматических контрольных весов.
Системы направляющих, которые аккуратно позиционируют гибкие пакеты перпендикулярно направлению действия нагрузочного датчика, повышают стабильность измерений. Изогнутые или наклонные направляющие могут вызывать вращательное движение, что усложняет снятие показаний, тогда как вертикальные направляющие обеспечивают неизменную ориентацию пакетов. В некоторых установках конвейерных весов предусмотрены механизмы разделения пакетов, гарантирующие, что каждый пакет занимает отдельную зону измерения без наложения или контакта с соседними изделиями. Такие конструктивные решения требуют инвестиций, однако обеспечивают значительную отдачу за счёт повышения точности и снижения доли брака на линиях гибкой упаковки.
Практические стратегии внедрения и передовые методики
Конфигурация системы для линий гибких пакетов
Успешное внедрение системы контрольного взвешивания на линиях производства гибких пакетов начинается с точной базовой калибровки с использованием репрезентативных образцов. Предприятия должны взвесить несколько пакетов на прецизионных лабораторных весах, чтобы установить истинное распределение массы продукции, а затем использовать эти данные для соответствующей настройки окон допустимых отклонений в программном обеспечении автоматической системы контрольного взвешивания. Испытания следует проводить при различных температурах окружающей среды и уровнях влажности, чтобы гарантировать стабильность характеристик. Некоторые производители разрабатывают динамические протоколы калибровки, которые периодически проверяют точность системы с помощью эталонных гирь в течение смен, предотвращая дрейф, способный нарушить целостность контроля массы.
Оптимизация скорости конвейерных весов напрямую влияет на надёжность измерений. Повышенные скорости линии сокращают время стабилизации для гибких пакетов, что увеличивает неопределённость измерений и частоту ложных отбраковок. Напротив, чрезмерное замедление неприемлемо снижает производственную пропускную способность. Большинство предприятий определяют оптимальную скорость путём систематических испытаний — выявляя максимально высокую скорость линии, при которой достигается допустимый уровень вариации измерений. Взаимодействие между операторами упаковочного оборудования и сотрудниками отдела контроля качества обеспечивает документирование всех корректировок скорости и их понимание всеми участниками процесса, что поддерживает стабильность показателей проверки массы при смене смен и персонала.
Техническое обслуживание и непрерывное совершенствование
Регулярное техническое обслуживание линейных контрольных весов увеличивает срок службы оборудования и сохраняет точность измерений. Тензодатчики требуют периодического осмотра на наличие физических повреждений или загрязнений, которые могут повлиять на чувствительность. Компоненты конвейера — включая ролики, направляющие и поверхности подшипников — следует регулярно очищать и осматривать для обеспечения плавного перемещения пакетов. Проверка калибровки должна выполняться через установленные интервалы, как правило, ежедневно при высокой производственной нагрузке, с использованием эталонных гирь, прослеживаемых до национальных стандартов, чтобы гарантировать, что показания автоматических контрольных весов остаются в пределах допустимых погрешностей. Документирование данных калибровки позволяет проводить анализ тенденций, выявляя постепенный дрейф, требующий корректирующих мер до того, как ошибки измерений повлияют на производство.
Инициативы по непрерывному улучшению должны анализировать данные об отклонениях, чтобы выявить системные закономерности, указывающие на проблемы с проверкой массы. Если определённые размеры пакетов или типы наполнения приводят к более высоким показателям отклонений, расследование может выявить конкретные корректировки конфигурации или механические модификации, повышающие эффективность работы. Совместная работа производителей оборудования и персонала предприятия ускоряет решение проблем, поскольку технические специалисты получают доступ к данным о текущей производительности в реальном времени и могут рекомендовать стратегии оптимизации. Регулярное обучение операторов правильному использованию системы, базовым методам устранения неисправностей и распознаванию аномалий измерений обеспечивает стабильную работу и быструю реакцию на возникающие проблемы.
Часто задаваемые вопросы
Почему гибкие пакеты создают больше трудностей для контрольных весов по сравнению с жёсткими контейнерами?
Гибкие пакеты деформируются под давлением и непредсказуемо оседают при транспортировке по конвейеру, вызывая колебания измерений массы, которых не наблюдается у жёстких контейнеров. Содержимое перераспределяется по мере сжатия пакетов роликами или смещения при ускорении и замедлении. Автоматический контрольный весовой аппарат фиксирует мгновенное значение массы, а не стабильную массу продукта, что приводит к ложным отбраковкам гибкой упаковки. Жёсткие контейнеры сохраняют постоянную форму и равномерное распределение содержимого, обеспечивая простую и надёжную проверку массы.
Как автоматический контрольный весовой аппарат компенсирует оседание и перемещение пакетов?
Sovremennye avtomaticheskie sistemy kontrol'nykh vesov ispol'zuyut vysokoskorostnye datchiki, kotorye izmeriyayut ves neskol'ko raz v sekundu i srednyayut rezul'taty za nakhodimyye v konfiguratsii vremennyye intervaly dlya fil'tratsii perekhodnykh kolebaniy. Nekotorye konstruktsii konveyernykh vesov vklyuchayut kratkovremennyye zony stabilizatsii, gde skorost' paketov snizhayetsya pered izmereniyem. Algoritmy kompensatsii temperatury i vlazhnosti korrektiruyut pokazaniya na osnove usloviy okruzhayushchey sredy, vliyayushchikh na ves gibkikh paketov. Eti kombinirovannyye podkhody obespechivayut tochnuyu proverku vesa, nesmotrya na kharakternyye dvizheniya paketov.
Kakie praktiki tekhnicheskogo obsluzhivaniya maksimal'no povyshayut proizvoditel'nost' vstroennykh kontrol'nykh vesov dlya gibkikh paketov?
Ежедневная проверка калибровки с использованием эталонных гирь с прослеживаемой метрологической цепочкой обеспечивает сохранение точности системы контрольного взвешивания на линии. Компоненты конвейера следует регулярно осматривать и очищать для обеспечения плавного перемещения пакетов и стабильных условий измерения. Тензодатчики требуют периодического осмотра на предмет механических повреждений или загрязнений. Операторы должны фиксировать данные о выбраковке и совместно с техническими специалистами выявлять закономерности, указывающие на необходимость корректировки порогов весовой верификации или механических настроек.
Содержание
- Понимание трудностей контроля массы при работе с гибкими пакетами
- Оптимизация производительности встроенных контрольных весов для гибкой упаковки
- Практические стратегии внедрения и передовые методики
-
Часто задаваемые вопросы
- Почему гибкие пакеты создают больше трудностей для контрольных весов по сравнению с жёсткими контейнерами?
- Как автоматический контрольный весовой аппарат компенсирует оседание и перемещение пакетов?
- Kakie praktiki tekhnicheskogo obsluzhivaniya maksimal'no povyshayut proizvoditel'nost' vstroennykh kontrol'nykh vesov dlya gibkikh paketov?