 EN


Pakiranje v mehkih vrečkah je revolucioniralo distribucijo potrošniških izdelkov in ponuja lahko, cenovno ugodne ter prostorsko učinkovite rešitve za proizvajalce po vsem svetu. Vendar pa pri premikanju teh vrečk skozi proizvodne linije nastanejo posebne izzive za sisteme nadzora kakovosti. vgrajena kontrolna važilka mora natančno preveriti maso, hkrati pa obravnavati material, ki se med prevozom premika, useda in spreminja nepredvidljivo. Ta ključni uravnoteženost med natančnostjo in prilagodljivostjo določa uspeh sodobnih pakirnih linij.
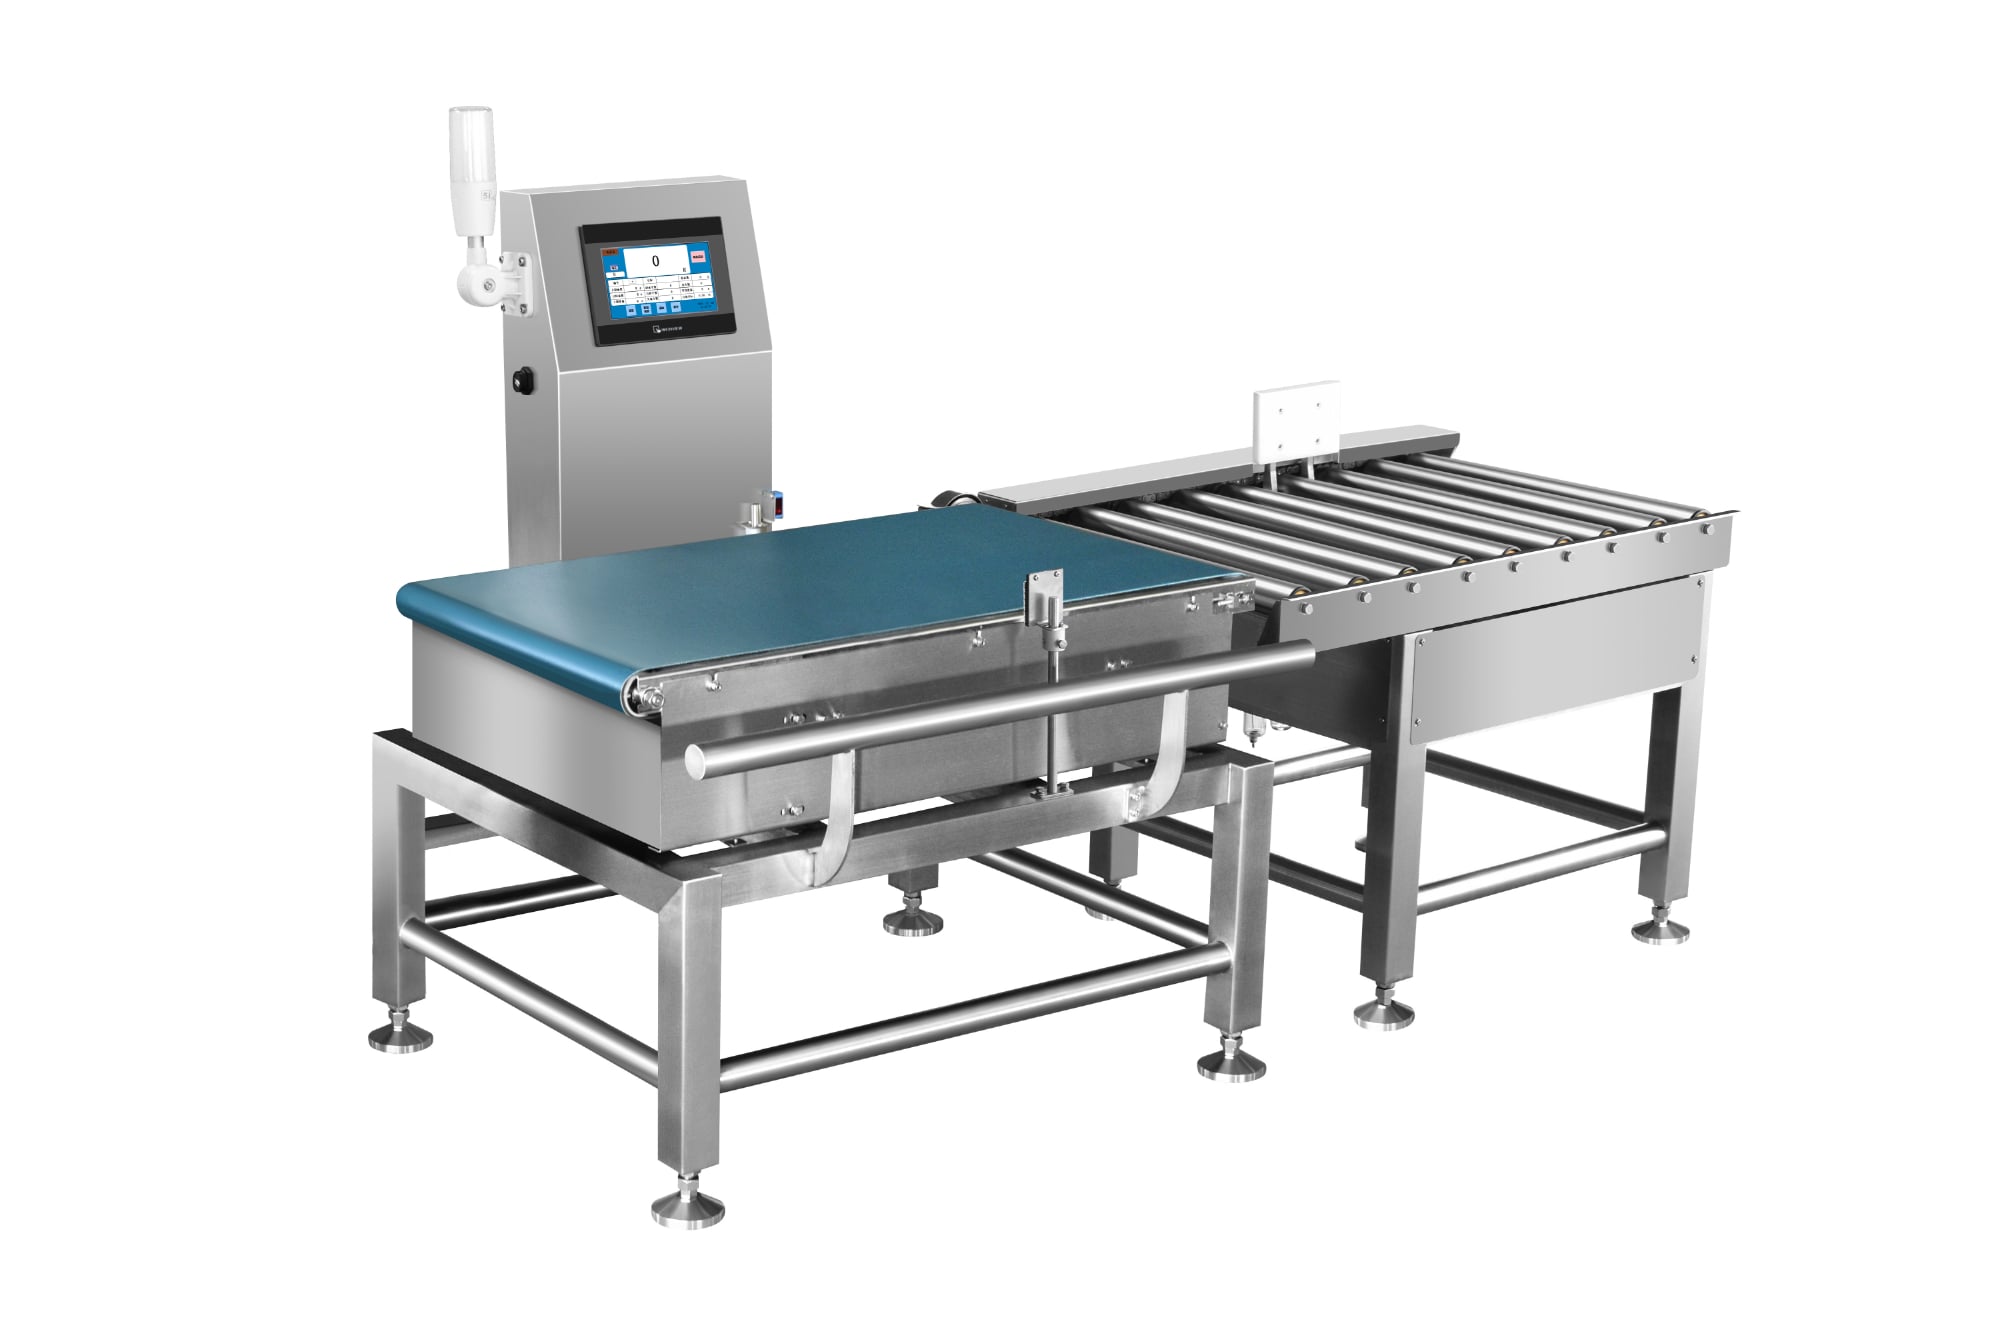
Vključitev avtomatskega tehtnega kontrolnika v proizvodnjo fleksibilnih vrečk zahteva razumevanje tako tehnologije kot tudi lastnosti materiala, ki otežujejo meritve. Vrečke se pod svojo težo zrušijo, se stisnejo zaradi trenja na transportni traku in absorbirajo vlago, kar vpliva na merilne rezultate. Preverjanje teže postane zapleteno, saj isti izdelek lahko pri različnih položajih vrečke, različni enakomernosti napolnitve in različnih okoljskih pogojih daje različne rezultate. Uspešna uvedba zahteva prilagojene rešitve, ki upoštevajo te dejavnike, hkrati pa zagotavljajo skladnost z regulativnimi standardi in pričakovanji strank.
Razumevanje izzivov pri preverjanju teže fleksibilnih vrečk
Obnašanje materiala in spremenljivost meritev
Prožni vrečki kažejo notranje lastnosti, ki otežujejo preverjanje mase. V nasprotju z togimi posodami se vrečke ob stisku, spremembi temperature in ob obremenitvi med rokovanjem deformirajo. Ko se premikajo po konvejerskem odseku za tehtanje na proizvodni liniji, se vsebina v vrečkah premika, vrečke se stiskajo zaradi stika z valji in se namestijo v različne konfiguracije. Te fizične spremembe neposredno vplivajo na meritve mase in povzročajo lažne pozitivne ali negativne rezultate, kar moti tok proizvodnje ter ogroža zagotavljanje kakovosti izdelka. Avtomatski kontrolni tehtniki morajo kompenzirati te dinamične pogoje, hkrati pa ohraniti natančnost, ki je običajno znotraj območja 0,5 do 2 gramov.
Gostota izdelka in sestava materiala vrečk še dodatno otežujeta meritve. Lahki plasti, uporabljene pri prožnem embaliranju, ponujajo minimalno strukturno trdnost, kar omogoča, da se vsebina med prevozom ponovno porazdeli. Tekočine ali poltekočine izdelki znotraj vrečk se razporedijo neenakomerno, kar povzroča začasne nihanja mase med njihovo stabilizacijo. Absorpcija vlage iz okoljske vlažnosti lahko poveča zabeležene mase za 1 do 3 odstotka, kar vodi do napačnih odločitev o zavrnitvi. Okoljski dejavniki, kot so temperaturni gradienti po proizvodnem prostoru, prav tako vplivajo na natančnost merjenja, zato so potrebni sistemski kontrolni tehtniki v vrsti, ki omogočajo kompenzacijo v realnem času.
Pogoste napake pri zaznavanju v trenutnih sistemih
Številna obrati izkušajo delež zavrnjenih izdelkov, ki presega sprejemljive meje, ko uporabljajo standardne konfiguracije tehtnic na konvejerjih za prožne vrečke. Vrečke lahko v stopnjo merjenja prispejo pod koti, ki preprečujejo ustrezno poravnano leženje, kar povzroča neustaljene težinske meritve. Razmiki med valji ali neravne površine konvejerja povzročajo skakanje vrečk, kar ustvarja trenutne vrhove teže in sproži napačne zavrnitve. Če avtomatska kontrolna tehtnica nima zadostnega časa za stabilizacijo ali kompenzacijo gibanja, zazna te prehodne meritve namesto dejanske teže izdelka. To povzroča prekomerno odpadno maso, povečano prostojno dobo zaradi ponovne kalibracije ter pritožbe strank glede manjkajočih ali premalo težkih izdelkov.
Optimizacija delovanja vgrajenih kontrolnih tehtnic za prožno embalažo
Napredna integracija senzorjev in obdelava podatkov
Sodobna tehnologija za kontinuirano tehtanje vključuje več senzorjev in izvirne algoritme za ločevanje dejanske mase od merilnega šuma, ki ga povzroča gibanje vrečk. Obtežilne celice z višjo frekvenco vzorčenja zajamejo hitre nihanja mase in jih povprečijo v ustrezni časovni razpon, s čimer izločijo prehodne vrhove, ki jih povzročajo vibracije transportnega traku. Nekatere sisteme uporabljajo dvojne senzorske konfiguracije, ki merijo maso na različnih točkah vzdolž tehtne naprave na transportnem traku, primerjajo meritve in tako prepoznajo nestabilne vrečke pred končno odločitvijo. Analiza podatkov v realnem času omogoča dinamično prilagajanje okvirjev za sprejem, pri čemer se meje razširijo ali zožijo glede na zaznane vzorce stabilnosti vrečk.
Funkcije kompenzacije temperature v naprednih avtomatskih sistemih za tehtanje rešujejo okoljske spremenljivke, ki vplivajo na meritve. Vgrajeni termočleni spremljajo ambientne pogoje in temperaturo obremenitvene celice ter uporabljajo matematične popravke za ohranjanje stalne kalibracije med celotnimi proizvodnimi cikli. Nekatera oprema vključuje senzorje vlage, ki spremljajo vsebnost vlage in s tem vplivajo na težo lahkih vrečk. Te vgrajene funkcije zmanjšujejo pogostost ponovne kalibracije in izboljšujejo doslednost pri različnih proizvodnih pogojih, kar neposredno podpira cilje natančnosti preverjanja teže, tudi kadar mehke vrečke dodajo dodatno zapletenost.
Mehanska optimizacija in konstrukcija transportnega traku
Fizična zasnova odseka konvejerske tehtnice kritično vpliva na zanesljivost merjenja mehkih vrečk. Natančno izravnani podstavki preprečujejo skakljanje in zagotavljajo dosledno usmeritev vrečk, ko vstopijo v merilno cono. Valjčne konfiguracije z ustrezno razdaljo med valji in primerno trdoto preprečujejo prekomerno stiskanje, hkrati pa omogočajo naravno poravnano leženje vrečk. Nekatere obrati vključujejo kratke cone zmanjševanja hitrosti pred vgrajeno tehtnico za nadzor teže, kar zmanjša hitrost vrečk in omogoča stabilizacijo vsebine pred izvedbo tehtanja. Ti mehanski prilagoditvi delujejo sinergično s senzorsko tehnologijo, da izboljšajo zmogljivost avtomatskih tehtnic za nadzor teže.
Vodilni sistemi, ki mehko postavljajo fleksibilne vrečke pravokotno na smer obremenitvenega člena, izboljšajo stabilnost merjenja. Ukrivljeni ali pod kotom nameščeni vodniki lahko povzročijo vrtilno gibanje, kar otežuje odčitavanje, medtem ko navpični vodniki ohranjajo stalno orientacijo vrečk. Nekatere namestitve tehtnih konvejerjev vključujejo mehanizme za ločevanje vrečk, ki zagotavljajo, da posamezne vrečke zasedejo ločene merilne cone brez prekrivanja ali stika z drugimi predmeti. Te konstrukcijske razmislitve zahtevajo naložbo, a prinašajo pomembne koristi v obliki izboljšane natančnosti in zmanjšanih stopnj izločanja na linijah za fleksibilno embalažo.
Praktične strategije izvajanja in najboljše prakse
Konfiguracija sistema za linije z fleksibilnimi vrečkami
Uspešna uvedba sistema za kontinuirano tehtanje na proizvodnih linijah za mehke vrečke se začne z natančno kalibracijo osnove s predstavnimi vzorci. V obratih je treba več vrečk stehtati na natančnih laboratorijskih tehtnicah, da se določijo dejanske porazdelitve teže izdelkov, nato pa se ti podatki uporabijo za ustrezno nastavitev okvirjev sprejema v programski opremi avtomatskega sistema za kontinuirano tehtanje. Preizkušanje naj poteka pri različnih temperaturah in vlažnosti zraka, da se zagotovi doslednost zmogljivosti. Nekateri proizvajalci uvedejo dinamične protokole za kalibracijo, ki med delovnimi izmenami sistematično preverjajo natančnost sistema z referenčnimi utežmi, kar preprečuje odmik, ki bi lahko ogrozil celovitost preverjanja teže.
Optimizacija hitrosti tekočega traka za tehtanje neposredno vpliva na zanesljivost meritev. Višja hitrost proizvodne linije zmanjša čas za stabilizacijo mehkih vrečk, kar poveča negotovost meritev in delež napačno zavrnjenih izdelkov. Nasprotno pa preveliko zmanjšanje hitrosti neustrezno zniža proizvodno zmogljivost. Večina obratov določi optimalno hitrost s sistematičnimi preskusi, pri katerih ugotovi najvišjo hitrost proizvodne linije, pri kateri še vedno doseže sprejemljivo razliko meritev. Komunikacija med operaterji pakirne opreme in osebjem za nadzor kakovosti zagotavlja, da so vsi prilagoditve hitrosti dokumentirane in razumljive, kar ohranja doslednost zmogljivosti preverjanja teže med izmenami in spremembami osebja.
Vzdrževanje in stalno izboljševanje
Redna vzdrževalna obravnava opreme za kontinuirno tehtanje podaljša življenjsko dobo in ohranja natančnost meritev. Celice za merjenje obremenitve zahtevajo redne pregledove po fizični poškodbi ali onesnaženju, ki bi lahko vplivalo na občutljivost. Komponente konvejerskega sistema, vključno z valji, vodili in površinami ležajev, je treba redno čistiti in pregledovati, da se zagotovi gladko prehajanje vrečk. Preverjanje kalibracije naj se izvede v predpisanih intervalih, običajno vsak dan pri operacijah z visoko zmogljivostjo, z uporabo sledljivih referenčnih uteži, da se zagotovi, da samodejna branja tehtnice ostanejo znotraj sprejemljivih tolerančnih pasov. Dokumentacija podatkov o kalibraciji omogoča analizo trendov, ki lahko razkrije postopno odmikanje in s tem zahteva korektivne ukrepe, preden napake pri merjenju vplivajo na proizvodnjo.
Iniciative za neprekinjeno izboljševanje bi morale analizirati podatke o zavrnjenih izdelkih, da bi ugotovile sistemske vzorce, ki kažejo na težave z verifikacijo mase. Če določene velikosti vrečk ali vrste polnjenja povzročajo višje stopnje zavrnitve, lahko preiskava razkrije posebne prilagoditve nastavitev ali mehanske spremembe, ki izboljšajo delovanje. Sodelovanje med proizvajalci opreme in osebjem obrata pospešuje reševanje težav, saj tehnični strokovnjaki lahko dostopajo do podatkov o dejanskem delovanju v realnem času ter priporočajo strategije za optimizacijo. Redna usposabljanja operaterjev za pravilno uporabo sistema, osnovno odpravljanje napak in prepoznavanje odstopanj pri meritvah zagotavljajo dosledno delovanje in hitro odzivanje na nastajajoče težave.
Pogosto zastavljena vprašanja
Zakaj fleksibilne vrečke povzročajo več izzivov za kontrolne tehtnice kot trde posode?
Prožni vrečki se pod tlakom deformirajo in med prevozom po konvejerju nezmerno usedajo, kar povzroča razlike pri merjenju mase, ki jih trdne posode ne kažejo. Vsebina se ponovno porazdeli, ko se vrečke stiskajo ob valjih ali premikajo med pospeševanjem in zaviranjem. Vgrajeni kontrolni tehtniki merijo trenutno maso namesto stabilne mase izdelka, kar povzroča napačne izločitve pri prožnih embalažah. Trdne posode ohranjajo stalno obliko in enakomerno porazdelitev vsebine, kar omogoča preprosto preverjanje mase.
Kako avtomatski kontrolni tehtnik kompenzira usedanje in gibanje vrečk?
Sodobni avtomatski sistemi za preverjanje mase uporabljajo hitre senzorje, ki vzorčijo maso večkrat na sekundo in povprečne rezultate v nastavljenih časovnih okvirih, da izločijo začasne nihanja. Nekateri konstrukciji tehtnih konvejerjev vključujejo kratke cone stabilizacije, kjer se hitrost vrečk zmanjša pred meritvijo. Algoritmi za kompenzacijo temperature in vlažnosti prilagajajo meritve glede na okoljske pogoje, ki vplivajo na maso mehkih vrečk. Te združene metode omogočajo natančno preverjanje mase kljub značilnim gibanjem vrečk.
Kateri vzdrževalni postopki optimizirajo delovanje vgrajenih sistemov za preverjanje mase pri mehkih vrečkah?
Dnevna kalibracijska preverjanja z uporabo sledljivih referenčnih uteži zagotavljajo nadaljnjo natančnost sistema za kontinuirano tehtanje na konvejerju. Komponente konvejera je treba redno pregledovati in čistiti, da se zagotovi gladko premikanje vrečk in enotni pogoji za meritve. Tenzometri zahtevajo občasne pregledove poškodb ali onesnaženja. Operaterji naj beležijo podatke o zavrnjenih izdelkih ter sodelujejo s tehničnimi strokovnjaki pri ugotavljanju vzorcev, ki kažejo na potrebo po prilagoditvi pragov za preverjanje mase ali mehanskih nastavitev.