 EN


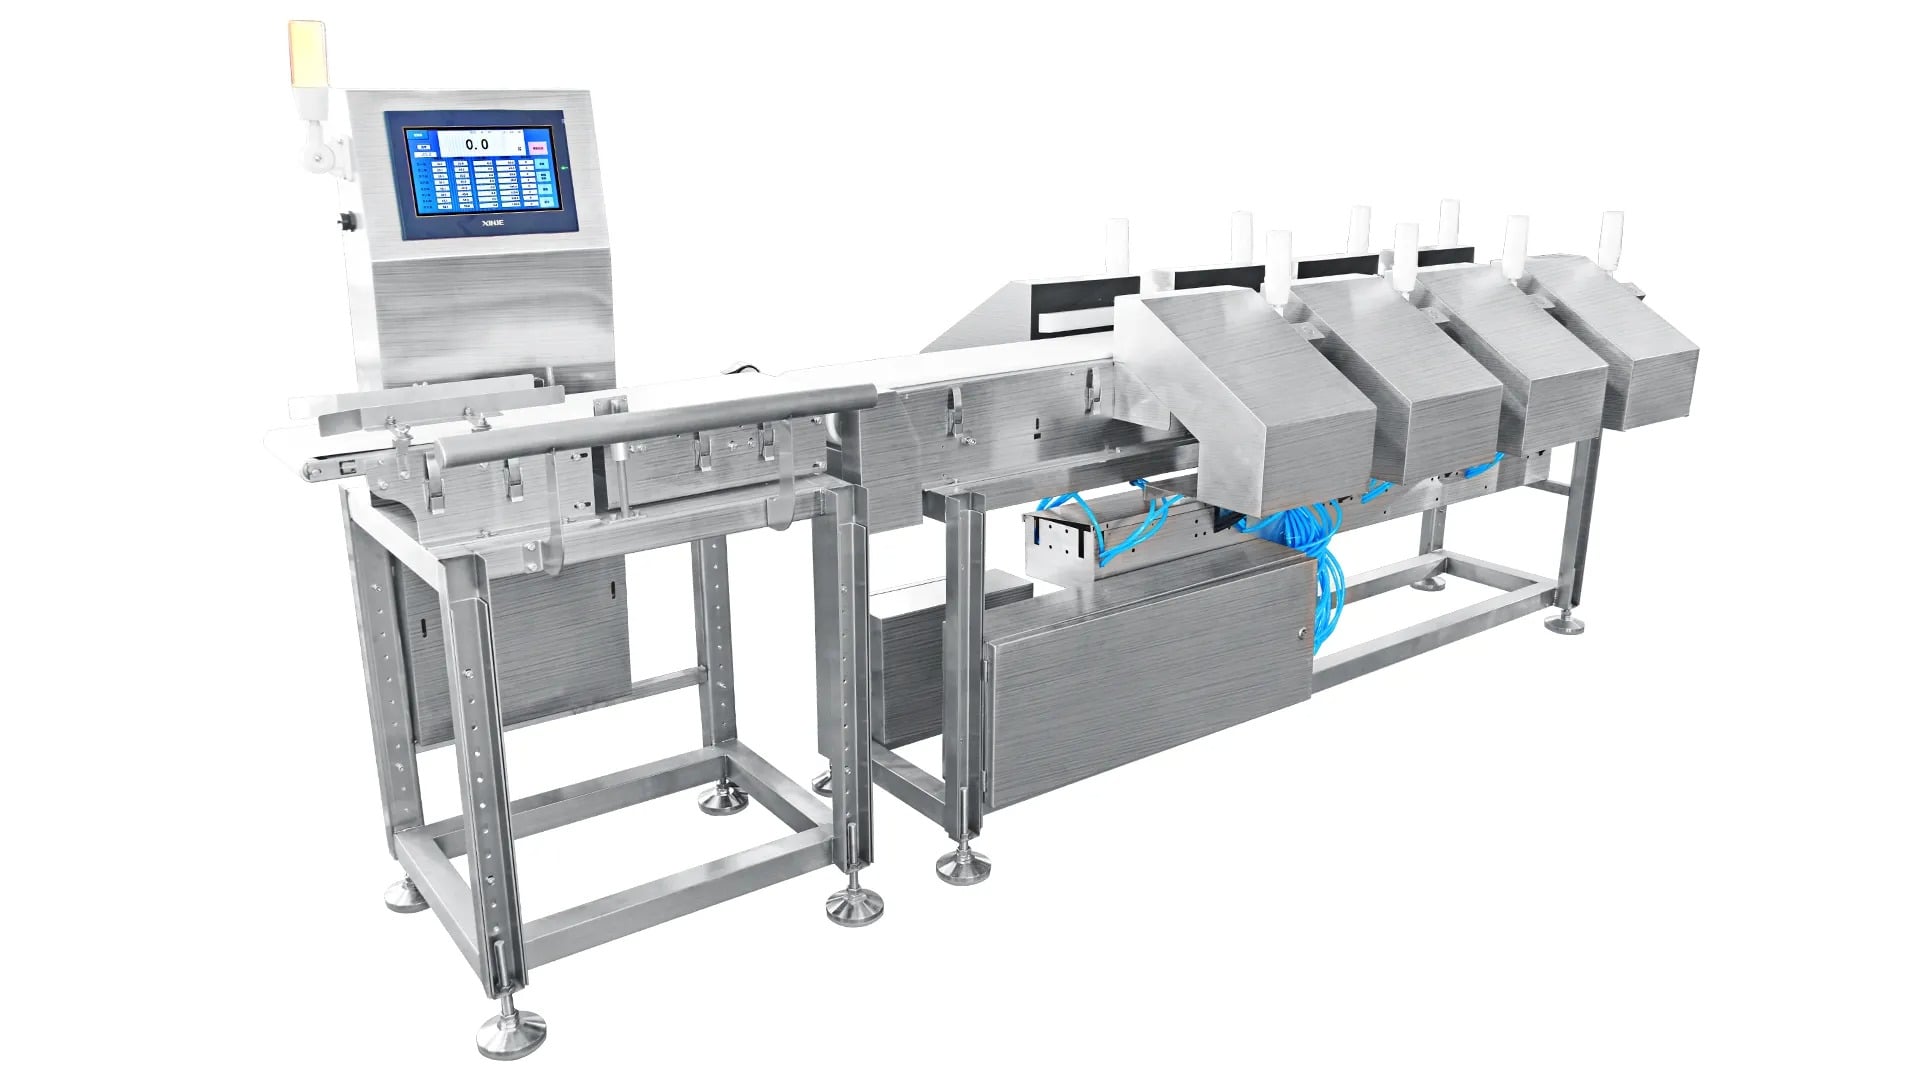
Üksikud HMI suhtluse veakoodid integreeritud metallide detektor ja kaalurisüsteemis võivad peatada tootmisjooned ning ohustada tooteohutust. Kui teie kombinatsioonisüsteemil tekib ühendusprobleeme inim-masina liidese ja tuvastusseadmete vahel, muutub kiire diagnoosimine kriitiliseks. Nende veakoodide põhjuste mõistmine ja süstemaatiliste diagnoosimisprotseduuride rakendamine vähendab seiskumisajad ja taastab tööefektiivsuse.

Ühendatud metallituvastaja ja kaalur on ruumisäästlik lahendus, mis ühendab kaks olulist kontrollifunktsiooni ühte platvormi. HMI on keskne juhtimispunkt nii tuvastamise kui ka kaalumise toimingute jaoks. Kui HMI ja kombinatsioonisüsteemi vahel ei õnnestu suhelda, ei tööta mõlemad funktsioonid usaldusväärselt, mistõttu on veakorraldamine kiiresti ja vajalikult läbi viima.
Kombinatsioonisüsteemide suhtluse arhitektuuri mõistmine
Kuidas ühendatud metallituvastaja ja kaalur suhtlevad
Teie ühendatud metallituvastaja ja kaalur kasutavad andmete edastamiseks HMI puuteekraani ja sensorimoodulite vahel jadaprotokolle või võrguprotokolle. Suhtluse teekond hõlmab signaalide edastamist metallituvastussensoritest, kaalusensoritest ja mootorijuhtimismoodulitest tagasi keskprotsessorisse. Selle ahela iga katkemine põhjustab HMI-l ajavälimise veateated, ühenduseta näidikud või võimetuse lugeda sensorite andmeid.
Kombinatsioonisüsteemi arhitektuur hõlmab tavaliselt mitmeid suhtluskihte. Inspektsioonikombinatsiooni riistvara suhtleb Etherneti, RS-485 või tootja disainile vastavate eriprotokollide kaudu väljastatud väliautomaatika protokollide abil. HMI töötleb neid signaale ja teisendab need visuaalse tagasiside ning toimimiskäskluste kujul. Selle kihtsuse mõistmine aitab tuvastada, millisel kohal suhtluse rike algab.
Levinud suhtlusradad ja rikekohad
Ruumi säästmiseks integreeritud konfiguratsioonis on sensorimoodulid paigaldatud otse peaplaadi külge lühikeste kaablitega. See lähedus vähendab elektromagnetilist häiresid, kuid loob sõltuvuse ühenduste terviklikkusest. Lõtvad ühendused, korrodeerunud terminalid ja kaablid, millele on survutud, on kombinatsioonisüsteemide puhul kõige sagedasemad suhtluserikute allikad. Lisaks põhjustavad HMI ja riistvaramooduli vahelised tarkvaraversioonide mittevastavused protokolli mittesobivust ja suhtluse tagasilükkamist.
Süsteemne veaparandusprotseduur ühe HMI seadme puhul
Füüsilise ühenduse kontrollimise sammud
Alustage veaparandust oma integreeritud metallituvastus- ja kaalumissüsteemi kõigi füüsiliste ühenduste inspekteerimisega. Kontrollige peamist suhtluskabelit, mis ühendab HMI-seadet keskprotsessori mooduliga. Otsige nähtavaid kahjustusi, kokkusurutud osi või osaliselt lahti ühendatud pistikuid. Enne kablite lahtiühendamist lülitage süsteem välja, et vältida elektrilisi kahjustusi. Paigaldage iga ühendus uuesti kindlalt, tõmmates pistikud välja ja paigaldades need tagasi kindla rõhu all, kuni kuulete positiivset klõpsu.
Kontrollige terminalplaate, kus HMI suhtleb kombinatsioonisüsteemi sensoritega. Vasemistest terminalidest tekkinud korrosioon takistab usaldusväärset signaaliedastust isegi siis, kui ühendused näevad välja füüsiliselt korralikult paigaldatud. Puhastage terminalkontaktid ettevaatlikult väikese traatvartliga või pliiatsikummiga. Kui inspektsioonikombinatsioonimooduli terminalid on korrodeerunud, paluge oma varustusettevõtjalt uute terminalplaadi asenduskomplekti. Enne ühenduste lahtiühendamist dokumenteerige kaabelkonfiguratsioon fotodega või skeemidega, et lihtsustada taaspaigaldamist.
Võrgukonfiguratsioon ja protokolli valideerimine
Tänapäevased integreeritud metallitundurid ja kaalumissüsteemid kasutavad sageli Ethernet-põhist suhtlust. Pääske HMI seadete menüüsse ja veenduge, et IP-aadress, alamvõrgumask ja vahevara seaded vastavad teie tehase võrgukonfiguratsioonile. Pinguge riistvaramooduli IP-aadressi võrgus olevast arvutist, et kinnitada võrgukihis olemasolevat ühendust enne kui eeldada ruumisäästu andvat kombinatsioonisüsteemi riket.
RS-485 või jadaprotokollide puhul kontrollige nii HMI kui ka riistvaramooduli baudikiiruse seadeid. Sobimatud baudikiirused takistavad kombinatsioonisüsteemi andmete õiget tõlgendamist. Tavalised baudikiirused on 9600, 19200 ja 38400. Õige seade leiate oma süsteemi dokumentatsioonist. Kontrollige ka paarsusseadeid, peatumbaid ja voogu juhtivaid parameetreid – need peavad mõlemas seadmes täpselt kokku sobima. Isegi üksainus vale parameeter põhjustab kogu suhtluse katkemise sellistes inspektsioonikombinatsioonides.
Tarkvaralise tugevdamise värskendused ja ühilduvuse haldus
Vanad tarkvaraversioonid teie HMI ja integreeritud metallituvastus- ning kaalumisseadme riistvaramooduli vahel põhjustavad sageli suhtluse tagasilükkamist. Võtke ühendust oma seadmete tootjaga, et kinnitada, et mõlemad seadmed kasutavad sama tarkvaraversiooni. Ruumi säästvad kombinatsioonsüsteemid saavad mõnikord komponentide värskendusi, mis teevad tarkvaraversioonid ühildumatuteks. Laadige alla viimane tarkvaraversioon nii HMI-liidesele kui ka riistvaramoodulile üheaegselt, et tagada protokolli ühilduvus.
Dokumenteeri praegused tarkvaraversioonid enne värskendamist. Loo süsteemi varukoopia, kui su HMI toetab varundusfunktsiooni. Täida tarkvaravärskendused planeeritud hooldusajavahemike jooksul, et vältida eelnevalt planeerimata tootmisseisakuid. Pärast värskendamist peaks kombinatsioonisüsteem taasiniitsialiseeruma automaatselt. Jälgi esimest töötsüklit tähelepanelikult, et kinnitada, et suhtlus loodi ilma vigadeta. Kui suhtlus ei õnnestu pärast tarkvaravärskendust, taasta eelmine versioon ja võta ühendust tehnilise toe teenusega.
Täiustatud diagnostika ja veakoodide tõlgendamine
HMI vealogide ja diagnostikakuvade lugemine
Enim integreeritud metallituvastus- ja kaalumissüsteemid sisaldavad diagnostilisi ekraane, mis kuvavad reaalajas suhtluse olekut. Avage hooldus- või diagnostikamenüü oma HMI puuteekraanil, et näha üksikasjalikke veakoodisid. Need koodid näitavad, kas suhtluse rike pärineb metallituvastusmoodulist, kaalumismoodulist või keskprotsessorist. Kirjutage veakood ja ajatempel täpselt üles, et neid saaks kasutada tehnilise toe spetsialistidega probleemide lahendamisel.
Kohandatud ruumi säästmise inspektsioonikombinatsioonides kontrollige riistvaramooduli LED-indikaatoreid. Rohelised tuled näitavad tavaliselt tavapärast tööd, kollased hoiatusi ja punased rikkeid. Kui teie kombinatsioonisüsteem kasutab oleku edastamiseks vilkumiskoode, loendage LED-vilkumise muster. Paljud tootjad pakuvad oma tehnilises dokumentatsioonis vilkumiskoodide tõlgenduskaarte. Need visuaalsed indikaatorid paljastavad sageli suhtluse probleeme kiiremini kui HMI-menüüde sirvimine.
Signaali kontrollimiseks kasutatav testseadmed
Multimeeter aitab kontrollida pinge olemasolu olulistel ühenduspunktidel teie integreeritud metalli avastaja ja kaalumissüsteemis. Mõõtke pinge vahet kommunikatsioonikaablite paaris, et kinnitada, et toitejõud jõuab riistvaramoodulisse. Tüüpilised kommunikatsioonipinged on 5 volti kuni 24 volti sõltuvalt konkreetsest süsteemi kombinatsioonist. Kui mõõdetud pinge on null või oluliselt allpool spetsifikatsiooni, siis on kaabli katk või ühendusvigade olemas kaablite ja toiteallika vahel.
Täpsema veaparanduse jaoks kasutage USB-loogikaanalüsaatorit või oskülloskoopi, et vaadata tegelikke suhtlusignaale jadaliinidel või väljavõteliinidel. Need seadmed näitavad, kas HMI saadab andmeid õigesti ja kas ruumisäästva inspektsioonikombinatsioonimooduli vastus on sobiv. Signaalide analüüs nõuab tehnilist teadmist, kuid annab kindla tõendusmaterjali selle kohta, kas suhtlusüritused toimuvad või ei õnnestu üldse. Paljud seadmete tootjad pakuvad kaugdiagnostilist tuge, kus nad saavad neid signaale jälgida andmete logimise funktsiooni kaudu.
KKK
Miks näitab minu integreeritud metallitundja ja kaalumisseade suhtlusaegumise vigu?
Aegumisvead tähendavad, et HMI saatis käsukäsu integreeritud metallituvastus- ja kaalusüsteemis riistvaramoodul, kuid ootatud ajavahemiku jooksul ei saadud vastust. See juhtub siis, kui kaablite ühendused on löövad, baudkiirused ei sobi kokku, tarkvaraversioonid erinevad või riistvaramoodul kaotas toite. Alustage füüsiliste ühenduste kontrollimisega ja veenduge, et kõikidele moodulitele jõuab toide. Kui kombinatsioonisüsteem jätkab ajalõike pärast ühenduste kontrolli, liikuge edasi tarkvaraversioonide kontrolli ja konfiguratsiooni valideerimise sammudele.
Kas ruumisäästlik kombinatsioonisüsteem suudab suhelda nii juhtmega kui ka juhtmeta ühenduse kaudu?
Enamik ruumisäästlikke inspektsioonikombinatsioonisüsteeme töötavad usaldusväärsuse ja tööstusliku kaitse nõuete tõttu ainult kaablite kaudu. Draatita side teeb viivituse muutlikuks ja kaasab häirivate mõjude riski, mis ei sobi metallide avastamise ja kaalumise täpsusega seotud ülesannetes. Mõned uuemad HMI-süsteemid toetavad draatita kaugjälgimise ekraane, kuid põhikomponendid – integreeritud metalliavastaja ja kaalur – vajavad ikka stabiilset kaablitud sidet. Pöördu oma tootja spetsifikatsioonide poole, et kinnitada, milliseid sidemeetodeid toetab teie konkreetne kombinatsioonisüsteemi mudel.
Kui sageli tuleb teha ennetava hoolduse käigus kontrollida sideliideseid?
Kontrollige oma integreeritud metallituvastaja ja kaalumisseadme suhtlusuhteid kord kuus või kord kvartalis sõltuvalt teie ettevõtte keskkonnatingimustest. Tolmused, niisked või korrodeerivad keskkonnatingimused kiirendavad teie inspektsioonikombinatsioonisüsteemi ühenduste lagunemist. Enne iga tootmisshifti algust kontrollige visuaalselt, kas kaablite ühendused on ikka kindlalt paigas ja puutumatud. Vahetage kohe välja ühendused, millel on roheline korrosioon, et vältida tulevikus suhtlusvigusid teie ruumi säästvas kombinatsioonisüsteemis. Koostage ennetava hoolduse graafik, mis vastab teie ettevõtte konkreetsetele tingimustele.