 EN


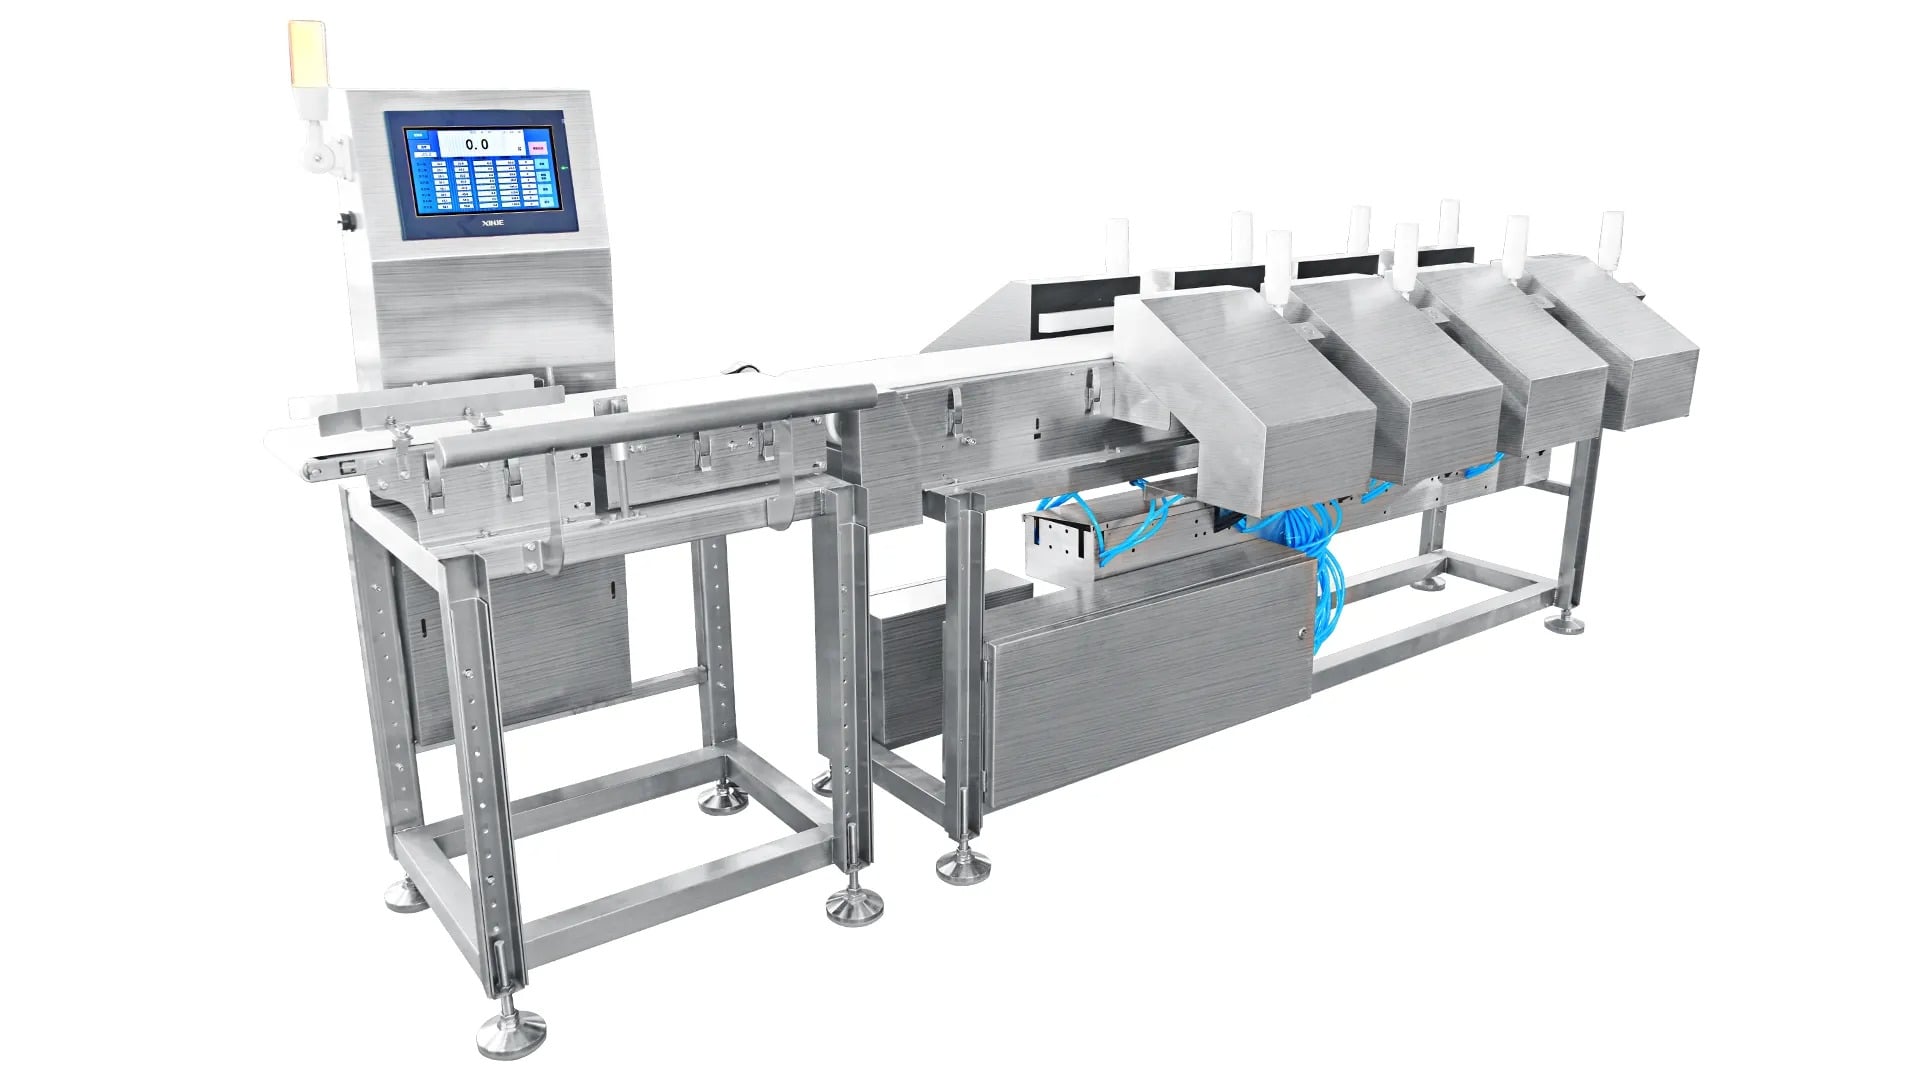
Pojedyncze błędy komunikacji HMI w zintegrowanym detektor metalu systemie wykrywacza metalu i wag kontrolnych mogą zatrzymać linie produkcyjne i zagrozić bezpieczeństwu produktów. Gdy Twój system połączony napotyka problemy z łącznością między interfejsem człowiek-maszyna a sprzętem wykrywającym, szybka diagnoza staje się kluczowa. Zrozumienie przyczyn podstawowych tych błędów oraz zastosowanie systematycznych procedur rozwiązywania problemów pozwoli zminimalizować przestoje i przywrócić wydajność operacyjną.

Zintegrowany wykrywacz metalu i kontroler masy stanowi rozwiązanie oszczędzające miejsce, łączące dwie kluczowe funkcje kontroli w jednej platformie. Interfejs człowiek-maszyna (HMI) pełni rolę centralnego punktu sterowania zarówno dla detekcji, jak i ważenia. Gdy komunikacja między HMI a systemem złożonym ulega awarii, żadna z tych funkcji nie działa w sposób niezawodny, co czyni diagnozowanie usterki pilnym i koniecznym.
Zrozumienie architektury komunikacji w systemach złożonych
Sposób komunikacji zintegrowanego wykrywacza metalu i kontrolera masy
Twój zintegrowany wykrywacz metalu i kontroler masy korzysta z protokołów szeregowych lub sieciowych do przesyłania danych pomiędzy dotykowym interfejsem HMI a modułami czujników. Ścieżka komunikacji obejmuje przesyłanie sygnałów od czujników wykrywania metalu, czujników masy oraz kontrolerów silników z powrotem do procesora centralnego. Każde przerwanie w tym łańcuchu powoduje wyświetlenie przez HMI błędów limitu czasu, wskaźników trybu offline lub braku możliwości odczytu danych z czujników.
Architektura systemu połączeniowego zwykle obejmuje wiele warstw komunikacji. Sprzęt do inspekcji połączeń komunikuje się za pośrednictwem sieci Ethernet, interfejsu RS-485 lub własnych protokołów magistrali polowej, w zależności od projektu producenta. Interfejs człowiek-maszyna (HMI) interpretuje te sygnały i przekształca je w wizualne informacje zwrotne oraz polecenia operacyjne. Zrozumienie tej warstwowej struktury ułatwia zidentyfikowanie punktu, w którym powstaje awaria komunikacji.
Typowe ścieżki komunikacji i miejsca występowania awarii
W oszczędnej przestrzennie zintegrowanej konfiguracji moduły czujników są montowane bezpośrednio na głównej ramie przy użyciu krótkich przewodów. Takie zbliżenie zmniejsza zakłócenia elektromagnetyczne, ale powoduje zależność od niezawodności łączników. Luźne łączniki, skorodowane zaciski oraz przepięte przewody stanowią najbardziej częste źródła awarii komunikacji w układach systemów połączeniowych. Dodatkowo niezgodności wersji oprogramowania układowego pomiędzy interfejsem HMI a modułem sprzętowym powodują niekompatybilność protokołów oraz odrzucanie komunikacji.
Systematyczne procedury rozwiązywania problemów przy pojedynczych awariach HMI
Kroki weryfikacji połączeń fizycznych
Rozpocznij diagnozowanie, sprawdzając wszystkie połączenia fizyczne w zintegrowanym systemie wykrywacza metalu i wag kontrolnych. Przebadaj główny kabel komunikacyjny łączący jednostkę HMI z modułem procesora centralnego. Szukaj widocznych uszkodzeń, zgniecionych odcinków lub częściowo odłączonych złączy. Wyłącz zasilanie systemu przed odłączeniem jakichkolwiek kabli, aby uniknąć uszkodzeń elektrycznych. Włóż ponownie każde połączenie zdecydowanym naciskiem, aż usłyszysz wyraźne „kliknięcie”.
Sprawdź złącza terminalowe, przez które HMI komunikuje się z czujnikami systemu kombinowanego. Korozja na złączach mosiężnych uniemożliwia niezawodną transmisję sygnału, nawet jeśli połączenia wydają się fizycznie prawidłowo założone. Delikatnie oczyść styki złącz przy użyciu małej szczoteczki drucianej lub gumki do ścierania. W przypadku skorodowanych złączy w module inspekcyjnym systemu kombinowanego zamów od dostawcy sprzętu nowe bloki złączy terminalowych. Zdokumentuj konfigurację kabli za pomocą zdjęć lub szkiców przed odłączeniem jakichkolwiek połączeń, aby uprościć ponowną montaż.
Konfiguracja sieci i walidacja protokołu
Współczesne zintegrowane systemy wykrywania metali i kontrolnego ważenia często korzystają z komunikacji opartej na Ethernetie. Wejdź w menu ustawień HMI i sprawdź, czy adres IP, maska podsieci oraz ustawienia bramy są zgodne z konfiguracją sieci zakładu. Wykonaj polecenie ping do adresu IP modułu sprzętowego z połączonego z siecią komputera, aby potwierdzić istnienie łączności na warstwie sieciowej, zanim założysz wystąpienie usterki w przestrzennie oszczędzającym systemie kombinowanym.
W przypadku protokołów komunikacji RS-485 lub szeregowej sprawdź ustawienia prędkości transmisji (baud rate) zarówno na interfejsie HMI, jak i na module sprzętowym. Różnice w prędkości transmisji uniemożliwiają systemowi połączeniowemu prawidłowe interpretowanie przesyłanych danych. Typowe wartości prędkości transmisji to 9600, 19200 i 38400. Zapoznaj się z dokumentacją swojego systemu, aby określić poprawne ustawienie. Sprawdź również, czy ustawienia parzystości, bitów stopu oraz parametrów kontroli przepływu są identyczne we wszystkich urządzeniach. Nawet pojedynczy niepoprawny parametr powoduje całkowitą utratę komunikacji w tych konfiguracjach systemów inspekcyjnych.
Aktualizacje oprogramowania układowego i zarządzanie zgodnością
Przestarzałe wersje oprogramowania układowego między interfejsem HMI a zintegrowanym modułem sprzętowym detektora metalu i wag kontrolnych często powodują odrzucenie komunikacji. Skontaktuj się z producentem swojego sprzętu, aby upewnić się, że oba urządzenia działają na tym samym poziomie wersji oprogramowania układowego. Systemy kombinowane oszczędzające miejsce czasem otrzymują aktualizacje komponentów, które wprowadzają niezgodność oprogramowania układowego. Pobierz najnowszą wersję oprogramowania układowego zarówno dla interfejsu HMI, jak i dla modułu sprzętowego jednocześnie, aby zapewnić zgodność protokołu.
Dokumentuj obecne wersje oprogramowania układowego przed aktualizacją. Utwórz kopię zapasową systemu, jeśli Twój interfejs człowiek-maszyna (HMI) obsługuje funkcję tworzenia kopii zapasowych. Wykonuj aktualizacje oprogramowania układowego w ramach zaplanowanych okien konserwacyjnych, aby uniknąć nieplanowanych przerw w produkcji. Po aktualizacji system połączony powinien zainicjować się ponownie automatycznie. Starannie monitoruj pierwszy cykl pracy, aby potwierdzić nawiązanie komunikacji bez błędów. Jeśli po aktualizacji oprogramowania układowego komunikacja nie zostanie nawiązana, przywróć poprzednią wersję i skontaktuj się z pomocą techniczną.
Zaawansowana diagnostyka i interpretacja kodów błędów
Odczytywanie dzienników błędów HMI oraz ekranów diagnostycznych
Najbardziej zintegrowane systemy wykrywania metali i kontrolowania masy zawierają ekrany diagnostyczne wyświetlające status komunikacji w czasie rzeczywistym. Aby uzyskać szczegółowe kody błędów, otwórz menu konserwacji lub diagnostyki na swoim ekranie dotykowym HMI. Te kody określają, czy usterka komunikacji pochodzi od modułu wykrywania metali, modułu kontrolowania masy czy centralnego procesora. Zapisz dokładnie kod błędu oraz sygnaturę czasową, aby móc się do nich odwołać podczas rozmów technicznych z pomocą techniczną.
W kompaktowych projektach połączonych urządzeń inspekcyjnych sprawdź wskaźniki LED na samym module sprzętowym. Zielone światła zwykle oznaczają normalną pracę, pomarańczowe – ostrzeżenia, a czerwone – usterki. Jeśli Twój system połączony korzysta z kodów migotania do przekazywania statusu, policz wzór migotania diod LED. Wiele producentów udostępnia tabele interpretacji kodów migotania w dokumentacji technicznej. Te wizualne wskaźniki często ujawniają problemy z komunikacją szybciej niż przewijanie się przez menu HMI.
Korzystanie z urządzeń testowych do weryfikacji sygnału
Miernik cyfrowy pomaga zweryfikować obecność napięcia w kluczowych punktach połączenia w zintegrowanym systemie wykrywacza metalu i wag kontrolnych. Zmierz napięcie na parach przewodów komunikacyjnych, aby potwierdzić, że zasilanie dociera do modułu sprzętowego. Typowe napięcia komunikacyjne wahają się od 5 V do 24 V, w zależności od konkretnego projektu systemu złożonego. Jeśli wartość napięcia wynosi zero lub jest znacznie niższa od wartości nominalnej, oznacza to przerwę w kablu lub uszkodzenie łącznika między punktem pomiaru a źródłem zasilania.
Do zaawansowanej diagnostyki użyj analizatora sygnału USB lub oscyloskopu, aby obejrzeć rzeczywiste sygnały komunikacyjne na liniach komunikacji szeregowej lub magistrali polowej. Te urządzenia pozwalają stwierdzić, czy HMI przesyła dane poprawnie oraz czy moduł kombinowany do kontroli oszczędzający miejsce reaguje w odpowiedni sposób. Analiza sygnałów wymaga wiedzy technicznej, ale dostarcza jednoznacznych dowodów na to, czy próby komunikacji mają miejsce, czy całkowicie kończą się niepowodzeniem. Wiele producentów sprzętu oferuje zdalną obsługę diagnostyczną, umożliwiającą obserwację tych sygnałów za pośrednictwem funkcji rejestrowania danych.
Często zadawane pytania
Dlaczego mój zintegrowany wykrywacz metalu i wagowy system kontrolny wyświetla błędy przekroczenia limitu czasu komunikacji?
Błędy przekroczenia limitu czasu oznaczają, że HMI wysłało polecenie do zintegrowanego wykrywacza metali i wagi kontrolnej moduł sprzętowy, ale nie otrzymano odpowiedzi w oczekiwanym czasie. Zdarza się to, gdy kable mają luźne połączenia, występuje niezgodność prędkości transmisji (baud rate), wersje oprogramowania układowego różnią się od siebie lub moduł sprzętowy utracił zasilanie. Rozpocznij od sprawdzenia fizycznych łączników oraz zweryfikowania, czy zasilanie dociera do wszystkich modułów. Jeśli system łączony nadal przekracza czas oczekiwania po sprawdzeniu połączeń, przejdź do etapów weryfikacji oprogramowania układowego oraz walidacji konfiguracji.
Czy kompaktowy system łączony może komunikować się zarówno przez połączenia przewodowe, jak i bezprzewodowe?
Najbardziej oszczędzające miejsce systemy łączące inspekcje działają wyłącznie za pośrednictwem połączeń przewodowych ze względu na wymagania dotyczące niezawodności i przemysłowego wzmocnienia. Komunikacja bezprzewodowa wprowadza zmienność opóźnień oraz ryzyko zakłóceń, co czyni ją nieodpowiednią do wykrywania metali i precyzyjnego ważenia kontrolnego. Niektóre nowsze systemy HMI obsługują bezprzewodowe wyświetlacze zdalnego monitoringu, ale podstawowe zintegrowane urządzenia do wykrywania metali i ważenia kontrolnego nadal wymagają stabilnej komunikacji przewodowej. Skonsultuj się z dokumentacją techniczną producenta, aby potwierdzić obsługiwane metody komunikacji dla konkretnego modelu systemu łączącego.
Jak często należy wykonywać konserwację zapobiegawczą połączeń komunikacyjnych?
Sprawdzaj połączenia komunikacyjne w zintegrowanym detektorze metalu i wagach kontrolnych co miesiąc lub co kwartał, w zależności od warunków panujących w Twojej placówce. Pył, wilgotność lub środowisko korozyjne przyspieszają zużycie złączy w Twoim systemie łączącym urządzenia do kontroli jakości. Przed rozpoczęciem każdej zmiany produkcyjnej wizualnie sprawdzaj, czy połączenia kablowe są prawidłowo osadzone i nie uszkodzone. Natychmiast wymieniaj złącza pokazujące zieloną korozję, aby zapobiec przyszłym awariom komunikacyjnym w Twoim kompaktowym systemie łączącym. Opracuj harmonogram konserwacji zapobiegawczej dostosowany do konkretnych warunków panujących w Twojej placówce.
Spis treści
- Zrozumienie architektury komunikacji w systemach złożonych
- Systematyczne procedury rozwiązywania problemów przy pojedynczych awariach HMI
- Zaawansowana diagnostyka i interpretacja kodów błędów
-
Często zadawane pytania
- Dlaczego mój zintegrowany wykrywacz metalu i wagowy system kontrolny wyświetla błędy przekroczenia limitu czasu komunikacji?
- Czy kompaktowy system łączony może komunikować się zarówno przez połączenia przewodowe, jak i bezprzewodowe?
- Jak często należy wykonywać konserwację zapobiegawczą połączeń komunikacyjnych?