 EN


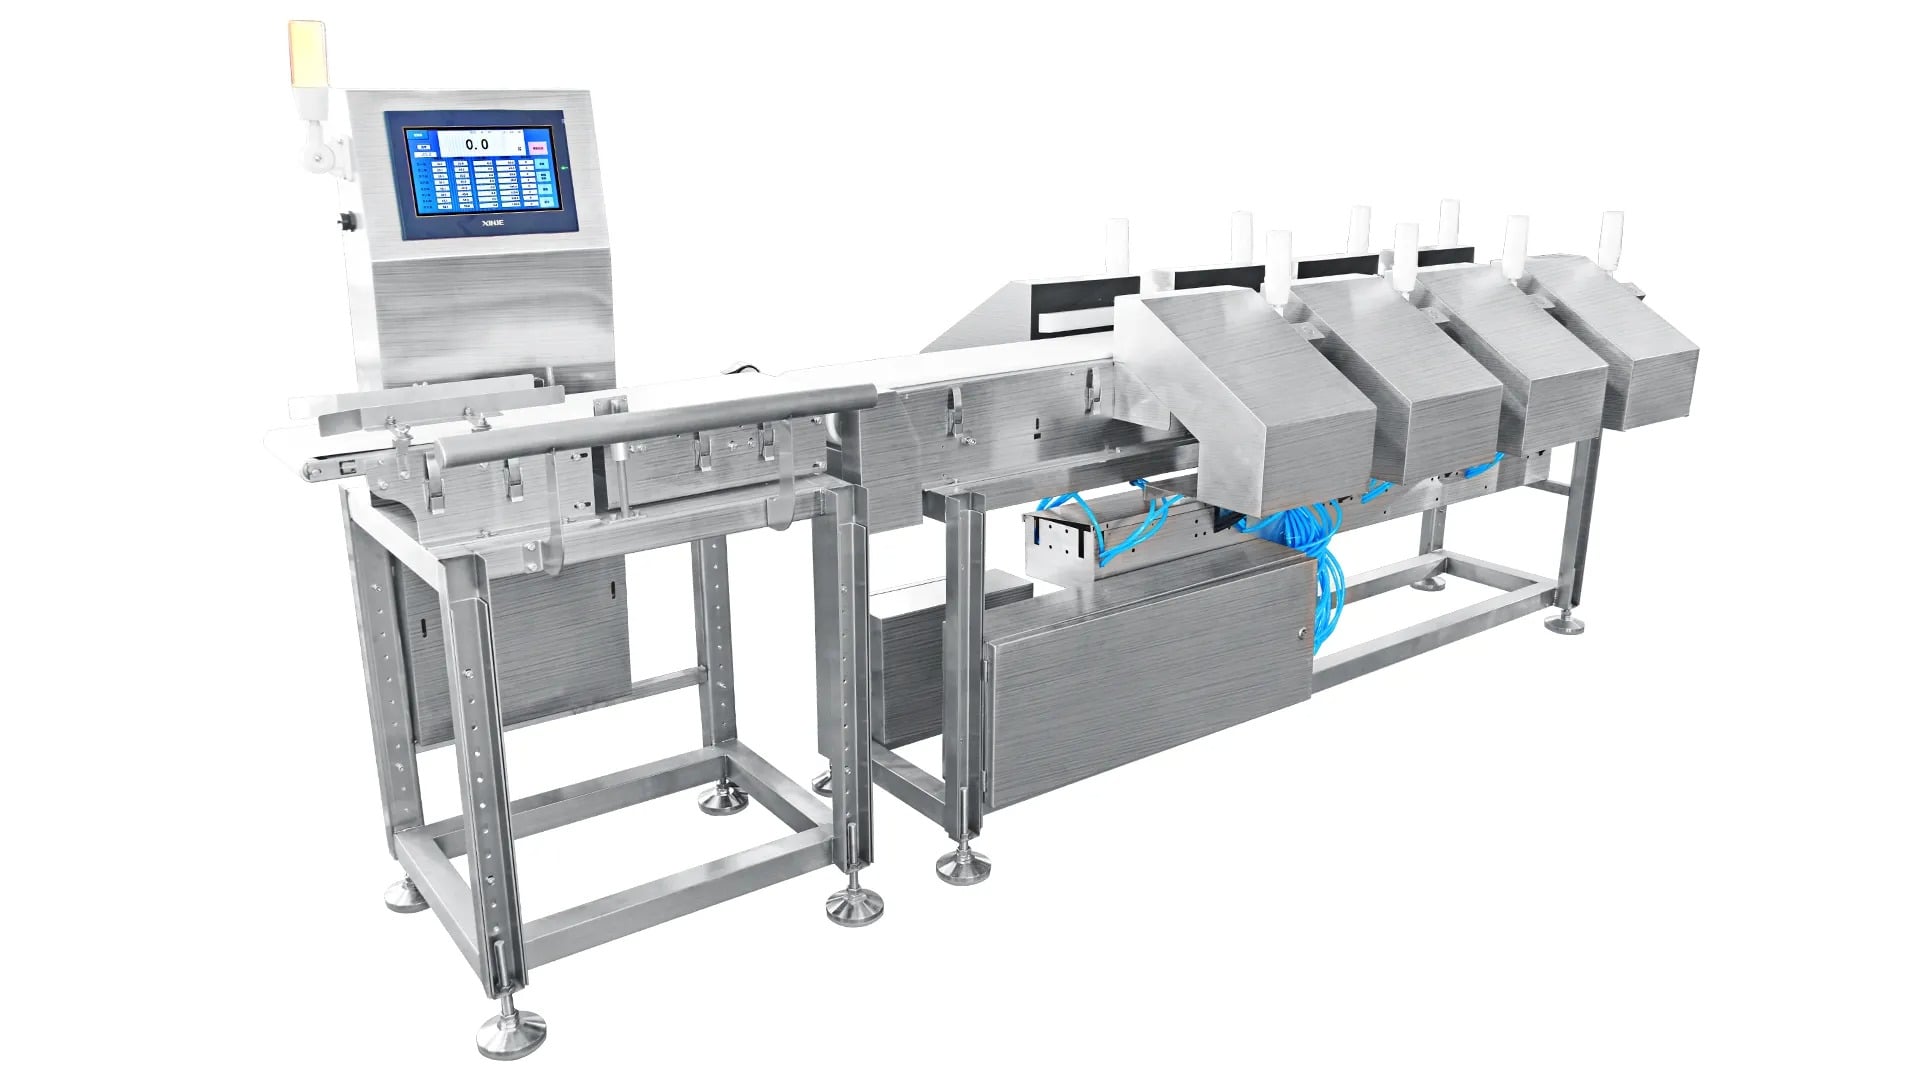
ข้อผิดพลาดในการสื่อสาร HMI แบบเดี่ยวในระบบที่รวมกัน เครื่องตรวจจับโลหะ ข้อผิดพลาดในการสื่อสาร HMI แบบเดี่ยวในระบบที่รวมเครื่องตรวจจับโลหะและเครื่องชั่งตรวจสอบเข้าด้วยกัน อาจทำให้สายการผลิตหยุดชะงักและส่งผลกระทบต่อความปลอดภัยของผลิตภัณฑ์ ทันทีที่ระบบแบบรวมของท่านประสบปัญหาการเชื่อมต่อระหว่างอินเทอร์เฟซมนุษย์-เครื่องจักร (HMI) กับฮาร์ดแวร์ตรวจจับ การวินิจฉัยอย่างรวดเร็วจึงมีความสำคัญยิ่ง การเข้าใจสาเหตุหลักของข้อผิดพลาดเหล่านี้ พร้อมทั้งดำเนินการตามขั้นตอนการวินิจฉัยปัญหาอย่างเป็นระบบ จะช่วยลดเวลาหยุดทำงานให้น้อยที่สุด และฟื้นฟูประสิทธิภาพในการปฏิบัติงานให้กลับคืนสู่ภาวะปกติ

เครื่องตรวจจับโลหะแบบบูรณาการและเครื่องชั่งตรวจสอบน้ำหนักแบบบูรณาการ คือ โซลูชันที่ช่วยประหยัดพื้นที่ โดยรวมฟังก์ชันการตรวจสอบที่สำคัญสองประการไว้ในแพลตฟอร์มเดียว หน้าจอแสดงผลและควบคุม (HMI) ทำหน้าที่เป็นจุดควบคุมหลักสำหรับการตรวจจับและการชั่งน้ำหนักทั้งสองระบบ เมื่อการสื่อสารระหว่าง HMI กับระบบร่วมกันล้มเหลว ทั้งสองฟังก์ชันจะไม่สามารถทำงานได้อย่างเชื่อถือได้ ดังนั้นการวิเคราะห์และแก้ไขปัญหาจึงจำเป็นเร่งด่วน
การเข้าใจสถาปัตยกรรมการสื่อสารในระบบร่วมกัน
วิธีการสื่อสารของเครื่องตรวจจับโลหะแบบบูรณาการและเครื่องชั่งตรวจสอบน้ำหนักแบบบูรณาการ
เครื่องตรวจจับโลหะแบบบูรณาการและเครื่องชั่งตรวจสอบน้ำหนักแบบบูรณาการของท่านใช้โปรโตคอลแบบอนุกรมหรือแบบเครือข่ายในการส่งข้อมูลระหว่างหน้าจอสัมผัส HMI กับโมดูลเซนเซอร์ เส้นทางการสื่อสารประกอบด้วยการส่งสัญญาณย้อนกลับไปยังโปรเซสเซอร์กลาง จากเซนเซอร์ตรวจจับโลหะ เซนเซอร์วัดน้ำหนัก และตัวควบคุมมอเตอร์ ความผิดปกติใด ๆ ที่เกิดขึ้นในสายส่งสัญญาณนี้จะทำให้ HMI แสดงข้อผิดพลาดหมดเวลา สัญลักษณ์แสดงสถานะออฟไลน์ หรือไม่สามารถอ่านข้อมูลจากเซนเซอร์ได้
สถาปัตยกรรมของระบบแบบรวมมักประกอบด้วยหลายชั้นการสื่อสาร ฮาร์ดแวร์สำหรับการตรวจสอบแบบรวมจะสื่อสารผ่านอีเธอร์เน็ต หรือ RS-485 หรือโปรโตคอลฟิลด์บัสเฉพาะของผู้ผลิต ขึ้นอยู่กับการออกแบบของผู้ผลิต ส่วนอินเทอร์เฟซผู้ใช้งาน (HMI) จะตีความสัญญาณเหล่านี้และแปลงให้เป็นข้อเสนอแนะเชิงภาพและคำสั่งปฏิบัติการ การเข้าใจโครงสร้างแบบชั้นนี้จะช่วยระบุได้ว่าจุดใดในระบบเกิดความผิดพลาดของการสื่อสาร
เส้นทางการสื่อสารที่พบบ่อยและจุดที่มักเกิดความล้มเหลว
ในการจัดวางแบบรวมที่ประหยัดพื้นที่ โมดูลเซนเซอร์จะติดตั้งโดยตรงกับโครงหลัก โดยใช้สายไฟสั้น ความใกล้ชิดนี้ช่วยลดการรบกวนจากคลื่นแม่เหล็กไฟฟ้า แต่ทำให้ระบบขึ้นอยู่กับความสมบูรณ์ของขั้วต่อ ขั้วต่อหลวม ขั้วปลายขั้วต่อผุกร่อน และสายไฟถูกหนีบเป็นสาเหตุหลักที่ทำให้เกิดความผิดพลาดของการสื่อสารในระบบแบบรวม นอกจากนี้ ความไม่สอดคล้องกันของเวอร์ชันเฟิร์มแวร์ระหว่าง HMI กับโมดูลฮาร์ดแวร์ยังก่อให้เกิดปัญหาความไม่เข้ากันของโปรโตคอล และทำให้การสื่อสารถูกปฏิเสธ
ขั้นตอนการวินิจฉัยปัญหาอย่างเป็นระบบสำหรับข้อบกพร่องของหน้าจอแสดงผลแบบรวมศูนย์ (HMI) แบบเดี่ยว
ขั้นตอนการตรวจสอบการเชื่อมต่อทางกายภาพ
เริ่มต้นการวินิจฉัยปัญหาด้วยการตรวจสอบการเชื่อมต่อทางกายภาพทั้งหมดบนระบบเครื่องตรวจจับโลหะและเครื่องชั่งตรวจสอบน้ำหนักแบบบูรณาการของคุณ ตรวจสอบสายสื่อสารหลักที่เชื่อมต่อระหว่างหน้าจอแสดงผลแบบรวมศูนย์ (HMI) กับโมดูลประมวลผลกลาง มองหาความเสียหายที่มองเห็นได้ ส่วนของสายที่ถูกบีบหรือหัวต่อที่หลุดออกบางส่วน ให้ปิดระบบก่อนถอดสายใดๆ เพื่อป้องกันความเสียหายจากไฟฟ้า แล้วเสียบหัวต่อแต่ละตัวใหม่อย่างแน่นหนา โดยถอดออกแล้วเสียบกลับเข้าไปใหม่ด้วยแรงกดที่มั่นคงจนรู้สึกถึงเสียงคลิกที่ชัดเจน
ตรวจสอบบล็อกขั้วต่อที่หน้าจอแสดงผลและควบคุม (HMI) สื่อสารกับเซนเซอร์ของระบบรวม การเกิดคราบกัดกร่อนบนขั้วทองเหลืองจะขัดขวางการส่งสัญญาณอย่างเชื่อถือได้ แม้ว่าการต่อเชื่อมจะดูเหมือนแน่นหนาทางกายภาพแล้วก็ตาม ให้ใช้แปรงลวดขนาดเล็กหรือยางลบดินสอขัดทำความสะอาดขั้วต่ออย่างเบามือ สำหรับขั้วต่อที่มีคราบกัดกร่อนบนโมดูลตรวจสอบแบบรวม ให้ขอเปลี่ยนบล็อกขั้วต่อใหม่จากผู้จัดจำหน่ายอุปกรณ์ของท่าน บันทึกการจัดเรียงสายเคเบิลด้วยภาพถ่ายหรือร่างภาพก่อนถอดการเชื่อมต่อใดๆ เพื่อให้การประกอบกลับเข้าไปง่ายขึ้น
การกำหนดค่าเครือข่ายและการตรวจสอบโปรโตคอล
ระบบที่รวมเครื่องตรวจจับโลหะและเครื่องชั่งตรวจสอบแบบทันสมัย มักใช้การสื่อสารผ่านเครือข่ายอีเธอร์เน็ต ให้เข้าสู่เมนูการตั้งค่าของหน้าจอแสดงผลและควบคุม (HMI) และตรวจสอบให้แน่ใจว่าที่อยู่ไอพี หน้ากากย่อยเครือข่าย (subnet mask) และเกตเวย์ตรงกับการตั้งค่าเครือข่ายของสถานที่ท่าน จากนั้นให้ส่งคำสั่งปิง (ping) ไปยังที่อยู่ไอพีของโมดูลฮาร์ดแวร์จากคอมพิวเตอร์ที่เชื่อมต่อกับเครือข่าย เพื่อยืนยันว่ามีการเชื่อมต่อในระดับเครือข่ายแล้ว ก่อนสรุปว่าเกิดความผิดพลาดจากระบบรวมที่ออกแบบให้ประหยัดพื้นที่
สำหรับโปรโตคอลการสื่อสารแบบ RS-485 หรือแบบอนุกรม ให้ตรวจสอบการตั้งค่าอัตราความเร็วในการส่งข้อมูล (baud rate) ทั้งบน HMI และโมดูลฮาร์ดแวร์ หากราคาอัตราความเร็วไม่ตรงกัน จะทำให้ระบบรวมไม่สามารถตีความข้อมูลที่ส่งมาได้อย่างถูกต้อง อัตราความเร็วที่ใช้บ่อย ได้แก่ 9600, 19200 และ 38400 โปรดอ้างอิงเอกสารประกอบระบบของท่านเพื่อระบุค่าที่ถูกต้อง นอกจากนี้ ยังต้องตรวจสอบให้แน่ใจว่าการตั้งค่าพาริตี้ (parity), บิตหยุด (stop bits) และพารามิเตอร์การควบคุมการไหล (flow control) สอดคล้องกันอย่างสมบูรณ์ระหว่างอุปกรณ์ทั้งสองฝ่าย เนื่องจากการตั้งค่าพารามิเตอร์ใดพารามิเตอร์หนึ่งผิดพลาดเพียงค่าเดียว ก็อาจทำให้การสื่อสารล้มเหลวโดยสิ้นเชิงในโครงสร้างการตรวจสอบแบบรวมนี้
การปรับปรุงเฟิร์มแวร์และการจัดการความเข้ากันได้
เวอร์ชันเฟิร์มแวร์ที่ล้าสมัยระหว่าง HMI กับโมดูลฮาร์ดแวร์เครื่องตรวจจับโลหะและเครื่องชั่งตรวจสอบมักเป็นสาเหตุให้การสื่อสารถูกปฏิเสธบ่อยครั้ง โปรดติดต่อผู้ผลิตอุปกรณ์ของท่านเพื่อยืนยันว่าอุปกรณ์ทั้งสองตัวใช้เฟิร์มแวร์รุ่นเดียวกัน ระบบแบบรวมที่ออกแบบเพื่อประหยัดพื้นที่บางครั้งอาจได้รับการอัปเดตส่วนประกอบซึ่งนำไปสู่ปัญหาความไม่เข้ากันของเฟิร์มแวร์ ท่านควรดาวน์โหลดเฟิร์มแวร์รุ่นล่าสุดสำหรับอินเทอร์เฟซ HMI และโมดูลฮาร์ดแวร์พร้อมกัน เพื่อให้มั่นใจว่าโปรโตคอลทั้งสองฝ่ายจะสามารถทำงานร่วมกันได้อย่างเหมาะสม
บันทึกเวอร์ชันเฟิร์มแวร์ปัจจุบันก่อนทำการอัปเดต สร้างสำรองระบบหากหน้าจอแสดงผล (HMI) ของท่านรองรับฟังก์ชันการสำรองข้อมูล ดำเนินการอัปเดตเฟิร์มแวร์ในช่วงเวลาที่กำหนดไว้สำหรับการบำรุงรักษา เพื่อหลีกเลี่ยงการหยุดชะงักของการผลิตโดยไม่ได้วางแผนไว้ หลังจากอัปเดตแล้ว ระบบรวมควรเริ่มทำงานใหม่โดยอัตโนมัติ ตรวจสอบรอบการทำงานแรกอย่างใกล้ชิดเพื่อยืนยันว่าการสื่อสารเกิดขึ้นอย่างถูกต้องโดยไม่มีข้อผิดพลาด หากการสื่อสารล้มเหลวหลังการอัปเดตเฟิร์มแวร์ ให้กลับไปใช้เวอร์ชันก่อนหน้าและติดต่อฝ่ายสนับสนุนเทคนิค
การวินิจฉัยขั้นสูงและการตีความรหัสข้อผิดพลาด
การอ่านบันทึกข้อผิดพลาดและหน้าจอการวินิจฉัยของ HMI
ระบบที่รวมเครื่องตรวจจับโลหะกับเครื่องชั่งตรวจสอบไว้ด้วยกันส่วนใหญ่มีหน้าจอวินิจฉัยที่แสดงสถานะการสื่อสารแบบเรียลไทม์ ให้เข้าเมนูบำรุงรักษาหรือวินิจฉัยบนหน้าจอสัมผัส HMI เพื่อดูรหัสข้อผิดพลาดโดยละเอียด รหัสเหล่านี้จะระบุว่าข้อบกพร่องในการสื่อสารเกิดจากโมดูลตรวจจับโลหะ โมดูลชั่งตรวจสอบ หรือโปรเซสเซอร์กลาง โปรดจดบันทึกรหัสข้อผิดพลาดและเวลาที่เกิดขึ้นอย่างแม่นยำ เพื่อใช้อ้างอิงในการพูดคุยกับทีมสนับสนุนทางเทคนิค
ในแบบการออกแบบระบบตรวจสอบแบบประหยัดพื้นที่ ให้ตรวจสอบไฟแสดงสถานะ LED บนตัวโมดูลฮาร์ดแวร์โดยตรง ไฟสีเขียวมักหมายถึงการทำงานปกติ ไฟสีส้มบ่งชี้ถึงคำเตือน และไฟสีแดงบ่งชี้ถึงข้อผิดพลาด หากระบบรวมของคุณใช้รูปแบบการกระพริบของไฟ LED เพื่อสื่อสารสถานะ ให้นับจำนวนครั้งที่ไฟกระพริบ ผู้ผลิตหลายรายจัดทำตารางอธิบายความหมายของการกระพริบไว้ในเอกสารทางเทคนิคของตน ตัวบ่งชี้ภาพเหล่านี้มักเผยปัญหาการสื่อสารได้รวดเร็วกว่าการเลื่อนดูเมนูบน HMI
การใช้อุปกรณ์ทดสอบเพื่อยืนยันสัญญาณ
มัลติมิเตอร์ช่วยยืนยันว่ามีแรงดันไฟฟ้าอยู่ที่จุดเชื่อมต่อสำคัญบนระบบเครื่องตรวจจับโลหะและเครื่องชั่งน้ำหนักแบบบูรณาการของคุณ วัดแรงดันไฟฟ้าข้ามคู่สายสื่อสารเพื่อยืนยันว่าพลังงานไฟฟ้าถูกส่งไปยังโมดูลฮาร์ดแวร์ตามที่กำหนด แรงดันไฟฟ้าสำหรับการสื่อสารโดยทั่วไปจะอยู่ในช่วง 5 โวลต์ ถึง 24 โวลต์ ขึ้นอยู่กับการออกแบบระบบที่เฉพาะเจาะจง หากการวัดแรงดันไฟฟ้าได้ค่าศูนย์ หรือต่ำกว่าค่าที่กำหนดอย่างมาก แสดงว่ามีสายขาดหรือขั้วต่อเสียหายระหว่างจุดที่ทำการวัดกับแหล่งจ่ายไฟ
สำหรับการวิเคราะห์ปัญหาขั้นสูง ให้ใช้เครื่องวิเคราะห์ลอจิกแบบ USB หรือออสซิลโลสโคปเพื่อดูสัญญาณการสื่อสารจริงบนสายการสื่อสารแบบอนุกรมหรือสายฟิลด์บัส เครื่องมือเหล่านี้จะแสดงให้เห็นว่าหน้าจอแสดงผลและควบคุม (HMI) ส่งข้อมูลได้อย่างถูกต้องหรือไม่ และโมดูลรวมสำหรับการตรวจสอบที่ประหยัดพื้นที่ตอบสนองอย่างเหมาะสมหรือไม่ การวิเคราะห์สัญญาณต้องอาศัยความเชี่ยวชาญทางเทคนิค แต่ให้หลักฐานที่ชัดเจนว่าการพยายามสื่อสารนั้นเกิดขึ้นหรือล้มเหลวโดยสิ้นเชิง ผู้ผลิตอุปกรณ์หลายรายให้บริการวินิจฉัยระยะไกล โดยพวกเขาสามารถสังเกตสัญญาณเหล่านี้ผ่านคุณสมบัติการบันทึกข้อมูล
คำถามที่พบบ่อย
เหตุใดเครื่องตรวจจับโลหะแบบบูรณาการพร้อมเครื่องชั่งตรวจสอบของฉันจึงแสดงข้อผิดพลาดหมดเวลาในการสื่อสาร
ข้อผิดพลาดหมดเวลาบ่งชี้ว่า HMI ได้ส่งคำสั่งไปยัง เครื่องตรวจจับโลหะและเครื่องตรวจสอบน้ำหนักแบบบูรณาการ โมดูลฮาร์ดแวร์ แต่ไม่ได้รับการตอบกลับภายในช่วงเวลาที่คาดไว้ ปัญหานี้เกิดขึ้นเมื่อสายเคเบิลเชื่อมต่อหลวม อัตราการส่งข้อมูลไม่ตรงกัน เวอร์ชันเฟิร์มแวร์ต่างกัน หรือโมดูลฮาร์ดแวร์สูญเสียแหล่งจ่ายไฟ ให้เริ่มจากการตรวจสอบการเชื่อมต่อทางกายภาพ และยืนยันว่าแหล่งจ่ายไฟไปถึงโมดูลทั้งหมดแล้ว หากระบบรวมยังคงหมดเวลาในการตอบสนองแม้หลังจากตรวจสอบการเชื่อมต่อแล้ว ให้ดำเนินการตรวจสอบเวอร์ชันเฟิร์มแวร์และตรวจสอบค่าการตั้งค่าต่อไป
ระบบรวมแบบประหยัดพื้นที่สามารถสื่อสารผ่านการเชื่อมต่อแบบมีสายและไร้สายพร้อมกันได้หรือไม่
ระบบที่รวมการตรวจสอบซึ่งประหยัดพื้นที่มากที่สุดส่วนใหญ่ทำงานผ่านการเชื่อมต่อแบบมีสายเท่านั้น เพื่อให้มั่นใจในความน่าเชื่อถือและตอบสนองข้อกำหนดด้านความแข็งแรงสำหรับการใช้งานในอุตสาหกรรม การสื่อสารแบบไร้สายอาจก่อให้เกิดความแปรปรวนของความล่าช้า (latency) และความเสี่ยงจากสัญญาณรบกวน ซึ่งไม่เหมาะสมกับงานตรวจจับโลหะและการชั่งน้ำหนักอย่างแม่นยำ แม้ระบบ HMI รุ่นใหม่บางรุ่นจะรองรับการแสดงผลการตรวจสอบระยะไกลแบบไร้สาย แต่ฮาร์ดแวร์หลักที่รวมเครื่องตรวจจับโลหะและเครื่องชั่งน้ำหนักยังคงต้องอาศัยการสื่อสารแบบมีสายที่มีความเสถียร โปรดตรวจสอบข้อกำหนดเฉพาะของผู้ผลิตเพื่อยืนยันวิธีการสื่อสารที่รองรับสำหรับรุ่นระบบร่วมของท่าน
ควรดำเนินการบำรุงรักษาเชิงป้องกันสำหรับการเชื่อมต่อการสื่อสารบ่อยแค่ไหน
ตรวจสอบการเชื่อมต่อระบบสื่อสารของเครื่องตรวจจับโลหะแบบบูรณาการและเครื่องชั่งน้ำหนักทุกเดือนหรือทุกสามเดือน ขึ้นอยู่กับสภาพแวดล้อมของโรงงานคุณ สถานที่ที่มีฝุ่น ความชื้นสูง หรือมีสารกัดกร่อนจะเร่งให้ขั้วต่อเสื่อมสภาพเร็วขึ้นในระบบการตรวจสอบแบบรวม ตรวจสอบด้วยสายตาทุกครั้งก่อนเริ่มกะการผลิตเพื่อยืนยันว่าสายเคเบิลยังคงเชื่อมต่อแน่นสนิทและไม่มีความเสียหาย แทนที่ขั้วต่อที่มีคราบเขียวจากการกัดกร่อนทันที เพื่อป้องกันปัญหาการสื่อสารผิดพลาดในอนาคตสำหรับระบบรวมประหยัดพื้นที่ของคุณ จัดทำตารางบำรุงรักษาเชิงป้องกันที่สอดคล้องกับสภาพแวดล้อมเฉพาะของโรงงานคุณ