 EN


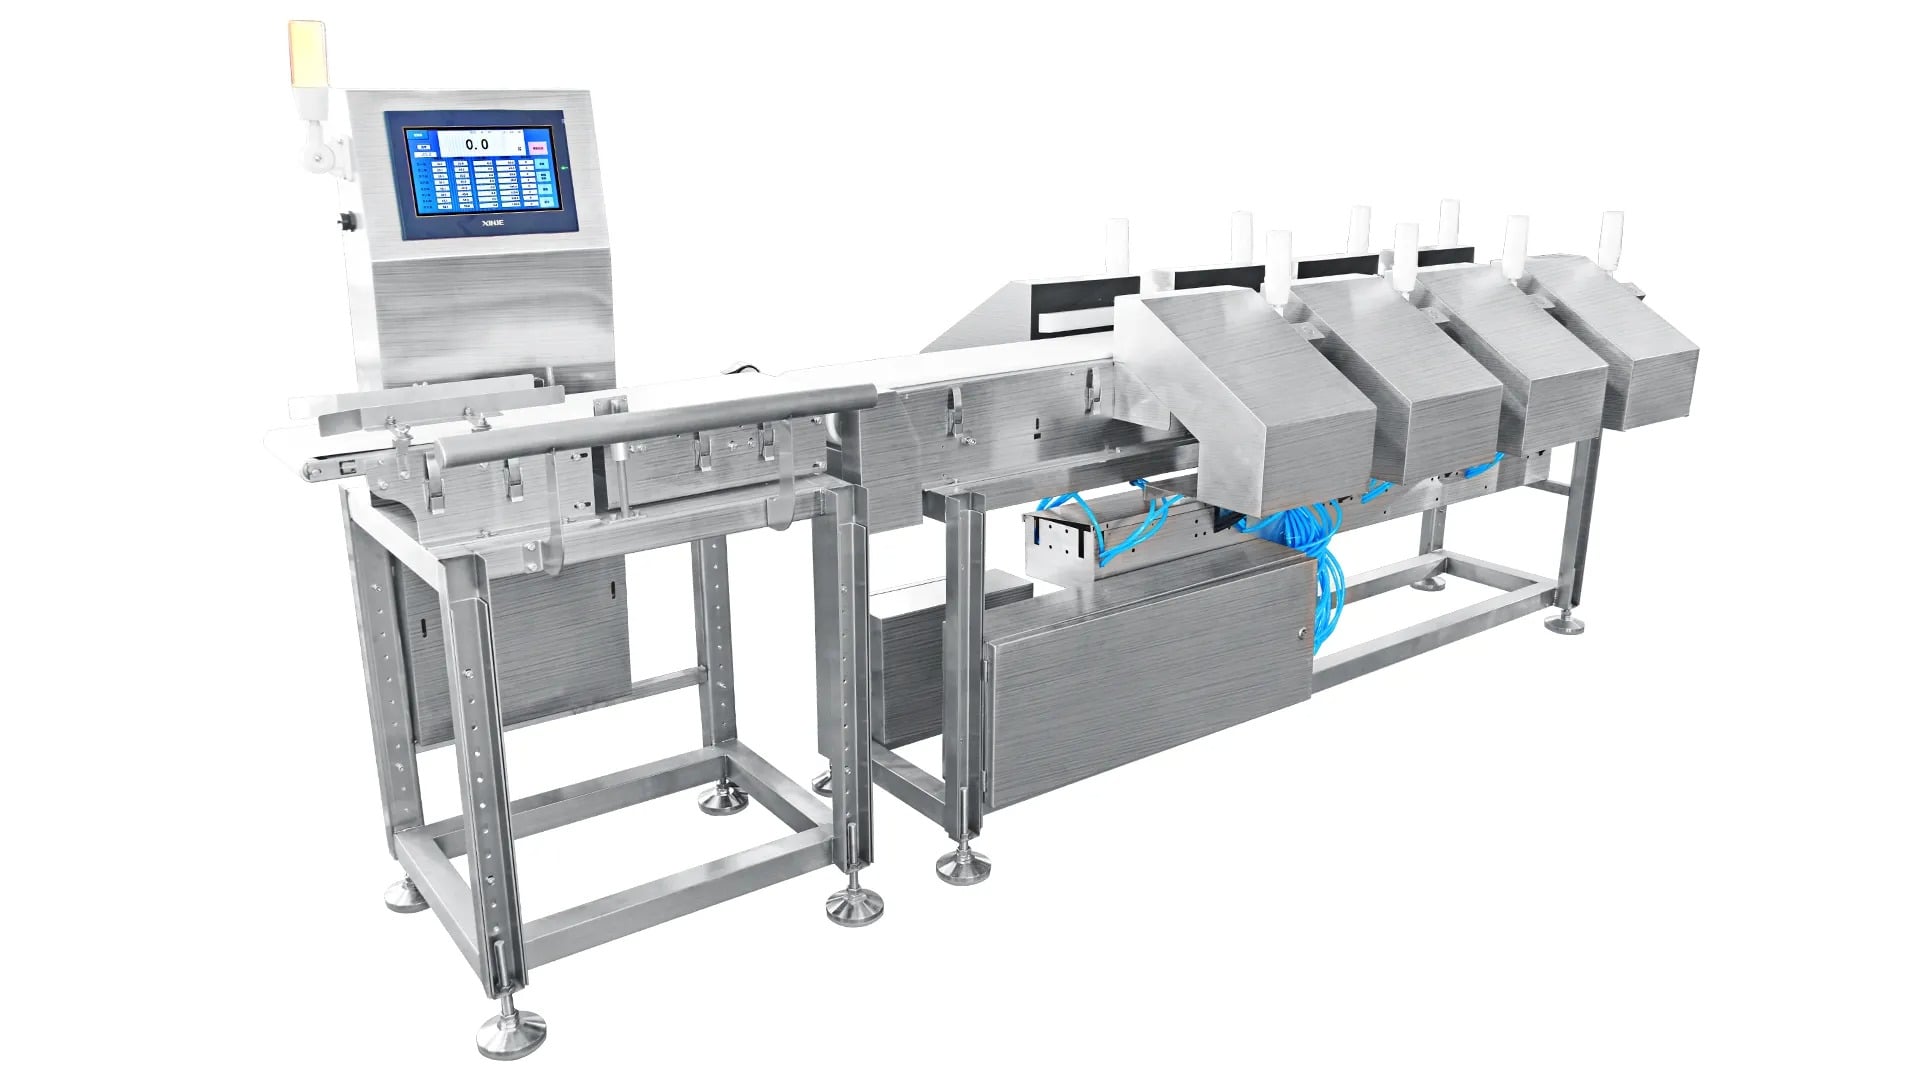
ບັນຫາການສື່ສານ HMI ແບບດຽວໃນລະບົບທີ່ປະກອບເຂົ້າດ້ວຍກັນ ເຄື່ອງກວດໂລຫະ ແລະ ລະບົບເຄື່ອງຊົ່ວງນ້ຳໜັກສາມາດຢຸດເຄື່ອງຜະລິດແລະເຮັດໃຫ້ຄວາມປອດໄພຂອງຜະລິດຕະພັນເສຍຫາຍ. ເມື່ອລະບົບປະກອບຂອງທ່ານເກີດບັນຫາການເຊື່ອມຕໍ່ລະຫວ່າງອິນເຕີເຟດຄົນ-ເຄື່ອງ (HMI) ແລະ ອຸປະກອນການກວດຈັບ, ການວິເຄາະບັນຫາຢ່າງໄວວາຈຶ່ງເປັນສິ່ງທີ່ສຳຄັນຫຼາຍ. ການເຂົ້າໃຈເຫດຜູ້ນຳໃຫ້ເກີດບັນຫາເຫຼົ່ານີ້ ແລະ ການນຳໃຊ້ຂັ້ນຕອນການແກ້ໄຂບັນຫາຢ່າງເປັນລະບົບຈະຊ່ວຍຫຼຸດຜ່ອນເວລາທີ່ລະບົບບໍ່ສາມາດໃຊ້ງານໄດ້ ແລະ ຄືນຄ່າປະສິດທິພາບໃນການດຳເນີນງານ.

ການເປີດໃຊ້ເຄື່ອງກວດຫາລາຍເລືອດແລະເຄື່ອງຊົ່ວງນ້ຳໜັກທີ່ບໍລິສຸດເປັນວິທີການທີ່ຊ່ວຍປະຢັດພື້ນທີ່ ໂດຍການຮວມເອົາໜ້າທີ່ການກວດສອບສອງຢ່າງທີ່ສຳຄັນໄວ້ໃນເວທີດຽວ. ການຈໍສະແດງຜົນ (HMI) ແມ່ນເປັນຈຸດຄວບຄຸມສູນກາງສຳລັບການກວດຫາລາຍເລືອດ ແລະ ການຊົ່ວງນ້ຳໜັກ. ເມື່ອການສື່ສານລະຫວ່າງ HMI ແລະ ລະບົບຮວມກັນລົ້ມເຫຼວ ທັງສອງໜ້າທີ່ຈະບໍ່ເຮັດວຽກໄດ້ຢ່າງເຊື່ອຖືໄດ້ ເຮັດໃຫ້ການຊອກຫາບັນຫາແລະການແກ້ໄຂເປັນສິ່ງທີ່ຕ້ອງເຮັດທັນທີ.
ການເຂົ້າໃຈສະຖາປັດຕະຍາການສື່ສານໃນລະບົບຮວມກັນ
ວິທີທີ່ເຄື່ອງກວດຫາລາຍເລືອດແລະເຄື່ອງຊົ່ວງນ້ຳໜັກທີ່ບໍລິສຸດສື່ສານກັນ
ເຄື່ອງກວດຫາລາຍເລືອດແລະເຄື່ອງຊົ່ວງນ້ຳໜັກທີ່ບໍລິສຸດຂອງທ່ານອີງໃສ່ໂປຣໂທຄອນການສື່ສານແບບເສັ້ນດ່ຽວ (serial) ຫຼື ແບບເຄືອຂ່າຍ (network) ເພື່ອສ่งຂໍ້ມູນລະຫວ່າງໜ້າຈໍ HMI ແລະ ເຄື່ອງສົ່ງສັນຍານ. ສາຍການສື່ສານປະກອບດ້ວຍການສົ່ງສັນຍານຈາກເຄື່ອງກວດຫາລາຍເລືອດ ເຄື່ອງວັດແທກນ້ຳໜັກ ແລະ ເຄື່ອງຄວບຄຸມມໍເຕີ ກັບຄືນໄປຍັງໂປເຊສເຊີສູນກາງ. ຖ້າມີການຂັດຂວາງໃນສາຍນີ້ ເຄື່ອງ HMI ຈະສະແດງຂໍ້ຜິດພາດເຖິງເວລາໆ (timeout errors) ຫຼື ສະແດງສັນຍານວ່າຢູ່ນອກເຄືອຂ່າຍ (offline indicators) ຫຼື ບໍ່ສາມາດອ່ານຂໍ້ມູນຈາກເຄື່ອງສົ່ງສັນຍານໄດ້.
ສະຖາປັດຕະຍາການຂອງລະບົບການຮວມກັນທຳມະດາແລ້ວຈະມີຫຼາຍຊັ້ນການສື່ສານ. ອຸປະກອນການກວດສອບການຮວມກັນຈະສື່ສານຜ່ານເຄືອຂ່າຍ Ethernet, RS-485 ຫຼື ສະຖານດາດບັດສະເຕີ (fieldbus) ທີ່ຜູ້ຜະລິດອອກແບບຂຶ້ນເອງ ຂຶ້ນກັບການອອກແບບຂອງຜູ້ຜະລິດ. ລະບົບສື່ສານກັບຜູ້ໃຊ້ (HMI) ຈະຕີຄວາມເຂົ້າໃຈສັນຍານເຫຼົ່ານີ້ ແລະ ປ່ຽນໃຫ້ເປັນຂໍ້ມູນທີ່ສາມາດເບິ່ງເຫັນໄດ້ ແລະ ຄຳສັ່ງດຳເນີນງານ. ການເຂົ້າໃຈໂຄງສ້າງທີ່ມີຊັ້ນນີ້ຈະຊ່ວຍໃຫ້ພວກເຮົາສາມາດກຳນົດໄດ້ວ່າບັນຫາການສື່ສານເກີດຂຶ້ນທີ່ຈຸດໃດ.
ເສັ້ນທາງການສື່ສານທີ່ເກີດຂຶ້ນທົ່ວໄປ ແລະ ຈຸດທີ່ເກີດຄວາມລົ້ມເຫຼວ
ໃນການຈັດຕັ້ງທີ່ລວມເຂົ້າດ້ວຍການປະຢັດພື້ນທີ່, ເຊີດເຊີ (sensor) ຈະຖືກຕິດຕັ້ງໂດຍກົງເຂົ້າກັບໂຄງສ້າງຫຼັກ ແລະ ມີຄວາມຍາວຂອງເສັ້ນໄຟສັ້ນ. ຄວາມໃກ້ຊິດນີ້ຈະຫຼຸດຜ່ອນການຮີບກວາດ (electromagnetic interference) ແຕ່ຈະເຮັດໃຫ້ເກີດຄວາມພຶ່ງພາຕໍ່ຄວາມເຂັ້ມແຂງຂອງຂາດຕໍ່ (connector). ຂາດຕໍ່ທີ່ບໍ່ແນ່ນ, ຕາມທີ່ເກີດການກັດກິນ, ແລະ ເສັ້ນໄຟທີ່ຖືກກົດຈະເປັນສາເຫດທີ່ເກີດຄວາມລົ້ມເຫຼວດ້ານການສື່ສານທີ່ເກີດຂຶ້ນບໍ່ເທົ່າໃດໃນການຈັດຕັ້ງລະບົບການຮວມກັນ. ນອກຈາກນີ້, ຖ້າເວີຊັ່ນຂອງເຟີມແວຣ (firmware) ຂອງ HMI ແລະ ອຸປະກອນຮາດແວບໍ່ເຂົ້າກັນກັນ ຈະເຮັດໃຫ້ເກີດບັນຫາການບໍ່ເຂົ້າກັນກັນຂອງໂປໂຕຄອນ (protocol incompatibility) ແລະ ການປະຕິເສດການສື່ສານ.
ຂະບວນການຊອກຫາບັນຫາຢ່າງເປັນລະບົບສຳລັບຄວາມຜິດປົກກະຕິຂອງ HMI ແຕ່ລະຕົວ
ຂັ້ນຕອນການຢືນຢັນການເຊື່ອມຕໍ່ທາງຮ່າງກາຍ
ເລີ່ມຕົ້ນການຊອກຫາບັນຫາດ້ວຍການກວດສອບການເຊື່ອມຕໍ່ທາງຮ່າງກາຍທັງໝົດໃນລະບົບເຄື່ອງກວດຫາເຄື່ອງເຫຼັກແລະເຄື່ອງຊົ່ວງນ້ຳໜັກທີ່ຖືກບູລະນາການເຂົ້າດ້ວຍກັນ. ກວດສອບເສັ້ນໄຟສື່ອສານຫຼັກທີ່ເຊື່ອມຕໍ່ໜ່ວຍ HMI ກັບໝວດໂປເຊສເຊີ້ ສູນກາງ. ຊອກຫາຄວາມເສຍຫາຍທີ່ເຫັນໄດ້ດ້ວຍຕາ, ສ່ວນທີ່ຖືກກົດຫຼືຄົດ, ຫຼື ຕົວເຊື່ອມຕໍ່ທີ່ເຊື່ອມຕໍ່ບໍ່ຄົບຖ້ວນ. ປິດລະບົບກ່ອນທີ່ຈະຖອດເສັ້ນໄຟໃດໆອອກເພື່ອປ້ອງກັນຄວາມເສຍຫາຍທາງໄຟຟ້າ. ຕື່ມການເຊື່ອມຕໍ່ແຕ່ລະຈຸດຢ່າງໝັ້ນຄາງດ້ວຍການຖອດອອກແລ້ວເຊື່ອມຕໍ່ຄືນໃໝ່ດ້ວຍການກົດຢ່າງແນ່ນອນຈົນຮູ້ສຶກເຖິງສຽງ 'ກັບ' ທີ່ຊັດເຈນ.
ກວດສອບບ່ອນຕໍ່ທີ່ HMI ສື່ສານກັບເຊັນເຊີລະບົບປະກອບ. ການກັດກິນທີ່ເກີດຂື້ນກັບຂາຕໍ່ທີ່ເຮັດຈາກແຖບສຳລີດຈະເຮັດໃຫ້ການຖ່າຍໂອນສັນຍານບໍ່ຄ່ອຍເຊື່ອຖືໄດ້ ເຖິງແມ່ນວ່າການຕໍ່ຈະເບິ່ງຄືນວ່າຢູ່ໃນສະຖານະທີ່ຖືກຕ້ອງ. ໃຊ້ໄຟເລັກໆ ຫຼື ດິນສອກເພື່ອເຮັດຄວາມສະອາດຂາຕໍ່ຢ່າງເບົາເບື້ອນ. ຖ້າຂາຕໍ່ທີ່ຢູ່ໃນໝວດປະກອບການກວດສອບເກີດການກັດກິນ, ຂໍໃຫ້ຜູ້ສະໜອງອຸປະກອນຂອງທ່ານຈັດສົ່ງຂາຕໍ່ຊຸດໃໝ່ມາ. ບັນທຶກຮູບແບບການເຊື່ອມຕໍ່ຂອງເສັ້ນໄຟດ້ວຍຮູບຖ່າຍ ຫຼື ຮູບຮ່າງທີ່ເຂີຍຂື້ນກ່ອນທີ່ຈະຖອດອອກເພື່ອໃຫ້ການຕິດຕັ້ງຄືນໃໝ່ງ່າຍຂື້ນ.
ການຈັດຕັ້ງຄ່າເຄືອຂ່າຍ ແລະ ການຢືນຢັນໂປຣໂທຄອນ
ລະບົບເຄື່ອງກວດຫາເຄື່ອງປະກອບທີ່ທັນສະໄໝ ແລະ ເຄື່ອງກວດນ້ຳໜັກມັກຈະໃຊ້ການສື່ສານທີ່ອີງໃສ່ Ethernet. ເຂົ້າໄປໃນເມນູການຕັ້ງຄ່າ HMI ແລະ ຢືນຢັນວ່າທີ່ຢູ່ IP, ມາດຕະການ subnet, ແລະ ການຕັ້ງຄ່າ gateway ສອດຄ່ອງກັບການຈັດຕັ້ງຄ່າເຄືອຂ່າຍຂອງສະຖານທີ່ຂອງທ່ານ. ສົ່ງຄຳສັ່ງ ping ໄປຫາທີ່ຢູ່ IP ຂອງໝວດອຸປະກອນຈາກຄອມພິວເຕີທີ່ເຊື່ອມຕໍ່ເຂົ້າກັບເຄືອຂ່າຍເພື່ອຢືນຢັນວ່າມີການເຊື່ອມຕໍ່ໃນລະດັບເຄືອຂ່າຍແລ້ວ ກ່ອນທີ່ຈະສົມມຸດວ່າເກີດບັນຫາກັບລະບົບປະກອບທີ່ຖືກອອກແບບມາເພື່ອປະຢັດພື້ນທີ່.
ສຳລັບໂປໂຕຄອນການສື່ສານ RS-485 ຫຼື ສື່ສານແບບເຊື່ອມຕໍ່ຕໍ່ກັນ, ຕ້ອງຢືນຢັນການຕັ້ງຄ່າອັດຕາຄວາມໄວຂອງສັນຍານ (baud rate) ໃນທັງ HMI ແລະ ເຄື່ອງຈັກຫຼື ໂມດູນຮາດແວ. ຖ້າອັດຕາຄວາມໄວຂອງສັນຍານບໍ່ເຂົ້າກັນ, ລະບົບລວມຈະບໍ່ສາມາດຕີຄວາມໝາຍຂໍ້ມູນທີ່ຖືກສ่งໄດ້ຢ່າງຖືກຕ້ອງ. ອັດຕາຄວາມໄວທີ່ໃຊ້ບໍ່ບໍ່ຫຼາຍທີ່ສຸດແມ່ນ 9600, 19200 ແລະ 38400. ກະລຸນາອ່ານເອກະສານຄູ່ມືລະບົບຂອງທ່ານເພື່ອຊອກຫາການຕັ້ງຄ່າທີ່ຖືກຕ້ອງ. ຍິ່ງໄປກວ່ານັ້ນ, ຕ້ອງຢືນຢັນວ່າການຕັ້ງຄ່າຄວາມເປັນຄູ່ (parity), ບິດສຸດທ້າຍ (stop bits), ແລະ ປັບຄວາມໄວຂອງການສື່ສານ (flow control parameters) ແມ່ນເຂົ້າກັນຢ່າງແທ້ຈິງລະຫວ່າງອຸປະກອນທັງໝົດ. ພຽງແຕ່ຄ່າພາລາມິເຕີດຽວທີ່ບໍ່ຖືກຕ້ອງກໍຈະເຮັດໃຫ້ການສື່ສານລົ້ມເຫຼວຢ່າງສົມບູນໃນການຈັດຕັ້ງປະກອບລະບົບການກວດສອບເຫຼົ່ານີ້.
ການອັບເດດເຟີມແວ ແລະ ການຈັດການຄວາມເຂົ້າກັນໄດ້
ເວີຊັນຟີມແວຣທີ່ເກົ່າແກ່ລະຫວ່າງ HMI ຂອງທ່ານ ແລະ ເຄື່ອງຈັກການກວດຈັບເຫຼັກ ແລະ ເຄື່ອງຊົ່ວງນ້ຳໜັກທີ່ຕິດຕັ້ງຢູ່ໃນລະບົບ ມັກເປັນສາເຫດໃຫ້ການສື່ສານຖືກປະຕິເສດ. ກະລຸນາຕິດຕໍ່ຜູ້ຜະລິດອຸປະກອນຂອງທ່ານເພື່ອຢືນຢັນວ່າອຸປະກອນທັງສອງເຄື່ອງກຳລັງໃຊ້ເວີຊັນຟີມແວຣດຽວກັນ. ລະບົບຮວມທີ່ຖືກອອກແບບເພື່ອປະຢັດພື້ນທີ່ບາງຄັ້ງຈະໄດ້ຮັບການອັບເດດສ່ວນປະກອບ ເຊິ່ງອາດເຮັດໃຫ້ເກີດຄວາມບໍ່ເຂົ້າກັນໄດ້ຂອງຟີມແວຣ. ກະລຸນາດາວໂຫຼດເວີຊັນຟີມແວຣລ່າສຸດສຳລັບທັງ HMI ແລະ ສ່ວນປະກອບຮາດແວໃນເວລາດຽວກັນ ເພື່ອຮັບປະກັນຄວາມເຂົ້າກັນໄດ້ຂອງໂປໂຕຄອນ.
ບັນທຶກເວີຊັ່ນ ແຟີມແວຣ ປັດຈຸບັນກ່ອນອັບເດດ. ສ້າງສຳເນົາລະບົບຖ້າ HMI ຂອງທ່ານສາມາດໃຊ້ງານສຳເນົາໄດ້. ດຳເນີນການອັບເດດແຟີມແວຣໃນເວລາທີ່ກຳນົດໄວ້ສຳລັບການບໍາຮັກສາເພື່ອຫຼີກເວັ້ນການຂັດຂວາງການຜະລິດທີ່ບໍ່ໄດ້ວາງແຜນໄວ້. ຫຼັງຈາກອັບເດດ, ລະບົບປະກອບຄວນເລີ່ມຕົ້ນໃໝ່ອັດຕະໂນມັດ. ຕິດຕາມວຟູງການເລີ່ມຕົ້ນຄັ້ງທຳອິດຢ່າງໃກ້ຊິດເພື່ອຢືນຢັນວ່າການສື່ສານເກີດຂື້ນຢ່າງຖືກຕ້ອງໂດຍບໍ່ມີຂໍ້ຜິດພາດ. ຖ້າການສື່ສານລົ້ມເຫຼວຫຼັງຈາກອັບເດດແຟີມແວຣ, ກັບໄປໃຊ້ເວີຊັ່ນເກົ່າແລ້ວຕິດຕໍ່ຝ່າຍຊ່ວຍເຫຼືອດ້ານເຕັກນິກ.
ການວິເຄາະເພີ່ມເຕີມ ແລະ ການຕີຄວາມໝາຍລະຫັດຂໍ້ຜິດພາດ
ການອ່ານບັນທຶກຂໍ້ຜິດພາດ HMI ແລະ ໜ້າຈໍວິເຄາະ
ລະບົບເຄື່ອງກວດຫາທອງແດງແລະເຄື່ອງຊົ່ງນ້ຳໜັກທີ່ຖືກປະສົມຢ່າງເຕັມຮູບແບບທີ່ສຸດ ມັກຈະມີໜ້າຈໍວິເຄາະທີ່ສະແດງສະຖານະການການສື່ສານໃນເວລາຈິງ. ໃຊ້ເມນູບໍລິການຫຼືເມນູວິເຄາະທີ່ຢູ່ໃນໜ້າຈໍສຳຜັດ HMI ເພື່ອເປີດເຜີຍລະຫັດຂໍ້ຜິດພາດລະອຽດ. ລະຫັດເຫຼົ່ານີ້ຈະບອກວ່າຂໍ້ຜິດພາດດ້ານການສື່ສານເກີດຂຶ້ນຈາກໝາກທອງແດງ, ໝາກການຊົ່ງນ້ຳໜັກ ຫຼື ເຄື່ອງປະມວນຜົນສ່ວນກາງ. ຈົດລະຫັດຂໍ້ຜິດພາດແລະເວລາທີ່ເກີດຂຶ້ນຢ່າງຖືກຕ້ອງເພື່ອອ້າງອີງໃນເວລາສົນທະນາກັບທີມງານຊ່ວຍເຫຼືອດ້ານເຕັກນິກ.
ໃນການອອກແບບການປະສົມການກວດສອບທີ່ເປັນມິດຕໍ່ພື້ນທີ່, ກວດສອບສັນຍານ LED ທີ່ຢູ່ເທິງໝາກອຸປະກອນເອງ. ສີຂຽວມັກຈະສະແດງເຖິງການເຮັດວຽກປົກກະຕິ, ສີເຫຼືອງສະແດງເຖິງຄວາມເຕືອນ ແລະ ສີແດງສະແດງເຖິງຂໍ້ຜິດພາດ. ນັບຈຳນວນຄັ້ງທີ່ LED ສວ່າງແລະດັບຖ້າລະບົບປະສົມຂອງທ່ານໃຊ້ລະຫັດການສວ່າງແລະດັບເພື່ອສື່ສານສະຖານະການ. ຜູ້ຜະລິດຫຼາຍຄົນຈະໃຫ້ແຜ່ນສະແດງຄວາມໝາຍຂອງລະຫັດການສວ່າງແລະດັບຢູ່ໃນເອກະສານດ້ານເຕັກນິກຂອງພວກເຂົາ. ສັນຍານທີ່ເຫັນໄດ້ເຫຼົ່ານີ້ມັກຈະເປີດເຜີຍບັນຫາດ້ານການສື່ສານໄດ້ໄວກວ່າການເລື່ອນເບິ່ງເມນູ HMI.
ການໃຊ້ອຸປະກອນທີ່ໃຊ້ສຳລັບການທົດສອບເພື່ອຢືນຢັນສັນຍານ
ມີເຕີມີເຕີຫຼາຍຄ່າຊ່ວຍໃນການຢືນຢັນວ່າມີຄ່າຄວາມຕ້ານທີ່ຢູ່ບ່ອນເຊື່ອມຕໍ່ທີ່ສຳຄັນຂອງລະບົບເຄື່ອງກວດຈັບໂລຫະແລະເຄື່ອງຊົ່ວງນ້ຳໜັກທີ່ຖືກບູລະນາການເຂົ້າດ້ວຍກັນ. ວັດຄ່າຄວາມຕ້ານທີ່ຂ້າມຄູ່ຂອງເສັ້ນໄຟທີ່ໃຊ້ສຳລັບການສື່ສານເພື່ອຢືນຢັນວ່າພະລັງງານໄດ້ເຂົ້າເຖິງໝາກແຫວງ. ຄ່າຄວາມຕ້ານທີ່ໃຊ້ສຳລັບການສື່ສານທົ່ວໄປຈະຢູ່ໃນລະດັບ 5 ວອນຕ໌ ຫາ 24 ວອນຕ໌ ຂຶ້ນກັບການອອກແບບລະບົບທີ່ເປັນເອກະລັກ. ຖ້າຄ່າຄວາມຕ້ານທີ່ວັດໄດ້ເທົ່າກັບສູນ ຫຼື ຕ່ຳກວ່າຂອບເຂດທີ່ກຳນົດໄວ້ຢ່າງຫຼວງຫຼາຍ, ນີ້ເປັນສັນຍານວ່າເສັ້ນໄຟຫຼືຂ້າງຕົ້ນຂອງເຊື່ອມຕໍ່ເກີດຄວາມເສຍຫາຍລະຫວ່າງຈຸດທີ່ວັດແທກກັບແຫຼ່ງຈ່າຍພະລັງງານ.
ສຳລັບການແກ້ໄຂບັນຫາຂັ້ນສູງ, ໃຊ້ເຄື່ອງວັດແທກສັນຍານ USB ຫຼື ເຄື່ອງວັດແທກສັນຍານ oscilloscope ເພື່ອເບິ່ງສັນຍານການສື່ສານທີ່ແທ້ຈິງໃນເສັ້ນທາງການສື່ສານ serial ຫຼື fieldbus. ເຄື່ອງມືເຫຼົ່ານີ້ຈະເປີດເຜີຍວ່າ HMI ແຕ່ງສົ່ງຂໍ້ມູນຢ່າງຖືກຕ້ອງ ຫຼື ບໍ່, ແລະ ວ່າ ໂມດູນການກວດສອບປະສົມທີ່ປະຢັດພື້ນທີ່ຕອບສະຫນອງຢ່າງເໝາະສົມຫຼືບໍ່. ການວິເຄາະສັນຍານຕ້ອງການຄວາມຊຳນິຊຳນານດ້ານເຕັກນິກ, ແຕ່ຈະໃຫ້ຫຼັກຖານທີ່ຊັດເຈນວ່າ ການສື່ສານເກີດຂຶ້ນຫຼືລົ້ມເຫຼວຢ່າງສົມບູນ. ຜູ້ຜະລິດອຸປະກອນຫຼາຍຄົນເຮັດໃຫ້ບໍລິການການວິເຄາະບັນຫາຈາກໄລຍະໄກ, ໂດຍທີ່ພວກເຂົາສາມາດສັງເກດສັນຍານເຫຼົ່ານີ້ຜ່ານຄຸນສົມບັດການບັນທຶກຂໍ້ມູນ.
ຄຳຖາມທີ່ຖາມເລື້ອຍໆ
ເປັນຫຍັງເຄື່ອງກວດຫາເຄື່ອງເຫຼັກທີ່ຕິດຕັ້ງເຂົ້າກັບເຄື່ອງຊົ່ວງນ້ຳໜັກຈຶ່ງສະແດງຂໍ້ຜິດພາດການເວລາອອກ (timeout)?
ຂໍ້ຜິດພາດເວລາອອກ (timeout) ບອກເຖິງວ່າ HMI ໄດ້ສົ່ງຄຳສັ່ງໄປຫາ ເຄື່ອງກວດຫາທອງແດງ ແລະ ເຄື່ອງຊົ່ວງນ້ຳໜັກທີ່ບູລະນາການ ມີດັດສະນີຫາລະບົບເຄື່ອງຈັກ ແຕ່ບໍ່ໄດ້ຮັບການຕອບສະຫນອງພາຍໃນເວລາທີ່ຄາດໄວ້. ສິ່ງນີ້ເກີດຂຶ້ນເມື່ອເຄັບເຊື່ອມຕໍ່ບໍ່ດີ, ອັດຕາການສື່ສານບໍ່ເຂົ້າກັນ, ຮຸ່ນຟີມແວຣ໌ແຕກຕ່າງກັນ, ຫຼື ລະບົບເຄື່ອງຈັກສູນເສຍພະລັງງານ. ເລີ່ມຕົ້ນດ້ວຍການກວດສອບການເຊື່ອມຕໍ່ທາງຮ່າງກາຍ ແລະ ຢືນຢັນວ່າພະລັງງານໄດ້ເຂົ້າເຖິງທຸກໆໂມດູນ. ຖ້າລະບົບປະກອບຍັງຄົງເກີດເວລາອອກ (timeout) ຫຼັງຈາກການກວດສອບການເຊື່ອມຕໍ່, ຈຶ່ງຍ້າຍໄປເຖິງຂັ້ນຕອນການຢືນຢັນຟີມແວຣ໌ ແລະ ການຢືນຢັນການຕັ້ງຄ່າ.
ລະບົບປະກອບທີ່ຊ່ວຍປະຢັດພື້ນທີ່ສາມາດສື່ສານໄດ້ທັງຜ່ານການເຊື່ອມຕໍ່ແບບມີສາຍ ແລະ ບໍ່ມີສາຍໄດ້ຫຼືບໍ່?
ລະບົບການປະສານງານການກວດສອບທີ່ເປັນປະສິດທິພາບທີ່ສຸດ ມັກຈະເຮັດວຽກເທົ່ານັ້ນຜ່ານການເຊື່ອມຕໍ່ແບບມີສາຍເພື່ອຄວາມເຊື່ອຖືໄດ້ ແລະ ຄວາມຕ້ອງການດ້ານຄວາມແຂງແຮງໃນສະພາບແວດລ້ອມອຸດສາຫະກຳ. ການສື່ສານແບບບໍ່ມີສາຍຈະເຮັດໃຫ້ເກີດຄວາມເປັນປະຈຳຂອງຄວາມລ່າຊ້າ ແລະ ຄວາມສ່ຽງຈາກການຮີດີ້ (interference) ທີ່ບໍ່ເໝາະສົມສຳລັບການກວດຫາໂລຫະ ແລະ ການຊົ່ວງນ້ຳໜັກດ້ວຍຄວາມຖືກຕ້ອງສູງ. ລະບົບ HMI ບາງລະບົບທີ່ເປີດຕົວໃໝ່ຈະສາມາດຮອງຮັບການສະແດງຜົນການຕິດຕາມແບບບໍ່ມີສາຍໄດ້, ແຕ່ອຸປະກອນຕົ້ນຕໍທີ່ປະກອບດ້ວຍເຄື່ອງກວດຫາໂລຫະ ແລະ ເຄື່ອງຊົ່ວງນ້ຳໜັກທີ່ເຊື່ອມຕໍ່ກັນຢ່າງເປັນເອກະລາດ ຍັງຄົງຕ້ອງການການສື່ສານແບບມີສາຍທີ່ເສຖຽນ. ກະລຸນາປຶກສາເອກະສານຂໍ້ມູນຈາກຜູ້ຜະລິດຂອງທ່ານເພື່ອຢືນຢັນວິທີການສື່ສານທີ່ຮອງຮັບໄດ້ສຳລັບຮູບແບບລະບົບປະສານງານທີ່ທ່ານໃຊ້.
ຂ້ອຍຄວນຈະປະຕິບັດການບໍາລຸງຮັກສາເພື່ອປ້ອງກັນບໍ່ໃຫ້ເກີດບັນຫາກັບການເຊື່ອມຕໍ່ການສື່ສານເທົ່າໃດຄັ້ງ?
ກວດສອບການເຊື່ອມຕໍ່ການສື່ສານໃນເຄື່ອງກວດຫາລາຍການທີ່ປະກອບດ້ວຍເຄື່ອງກວດຫາລາຍການແລະເຄື່ອງຊົ່ວງນ້ຳໜັກໃນແຕ່ລະເດືອນ ຫຼື ແຕ່ລະສີ່ເດືອນ ຂຶ້ນກັບສະພາບແວດລ້ອມຂອງໂຮງງານຂອງທ່ານ. ສະພາບແວດລ້ອມທີ່ມີຝຸ່ນ, ຊື້ນ, ຫຼື ມີຄວາມກັດກາຍສູງຈະເຮັດໃຫ້ຂະບວນການເສື່ອມສະພາບຂອງຂາເຊື່ອມຕໍ່ເລີວຂຶ້ນ ໃນລະບົບການກວດສອບທີ່ປະກອບດ້ວຍເຄື່ອງທັງສອງ. ກ່ອນເລີ່ມຕົ້ນການຜະລິດໃນແຕ່ລະການເຮັດວຽກ, ຕ້ອງກວດສອບຢ່າງເປັນທາງເດີນວ່າຂາເຊື່ອມຕໍ່ຂອງເຄັບເບີ້ນຍັງຄົງຢູ່ໃນສະຖານະທີ່ຖືກຕ້ອງ ແລະ ບໍ່ເສີຍຫາຍ. ຕ້ອງປ່ຽນຂາເຊື່ອມຕໍ່ທີ່ມີສີຂຽວເກີດຈາກການກັດກາຍທັນທີເພື່ອປ້ອງກັນບັນຫາການສື່ສານລົ້ມເຫຼວໃນອະນາຄົດ ໃນລະບົບການກວດສອບທີ່ປະກອບດ້ວຍເຄື່ອງທັງສອງທີ່ເປັນເອກະລາດ. ຈັດຕັ້ງແຜນບໍລິຫານເພື່ອປ້ອງກັນບັນຫາທີ່ເໝາະສົມກັບສະພາບການຂອງໂຮງງານຂອງທ່ານ.