 EN


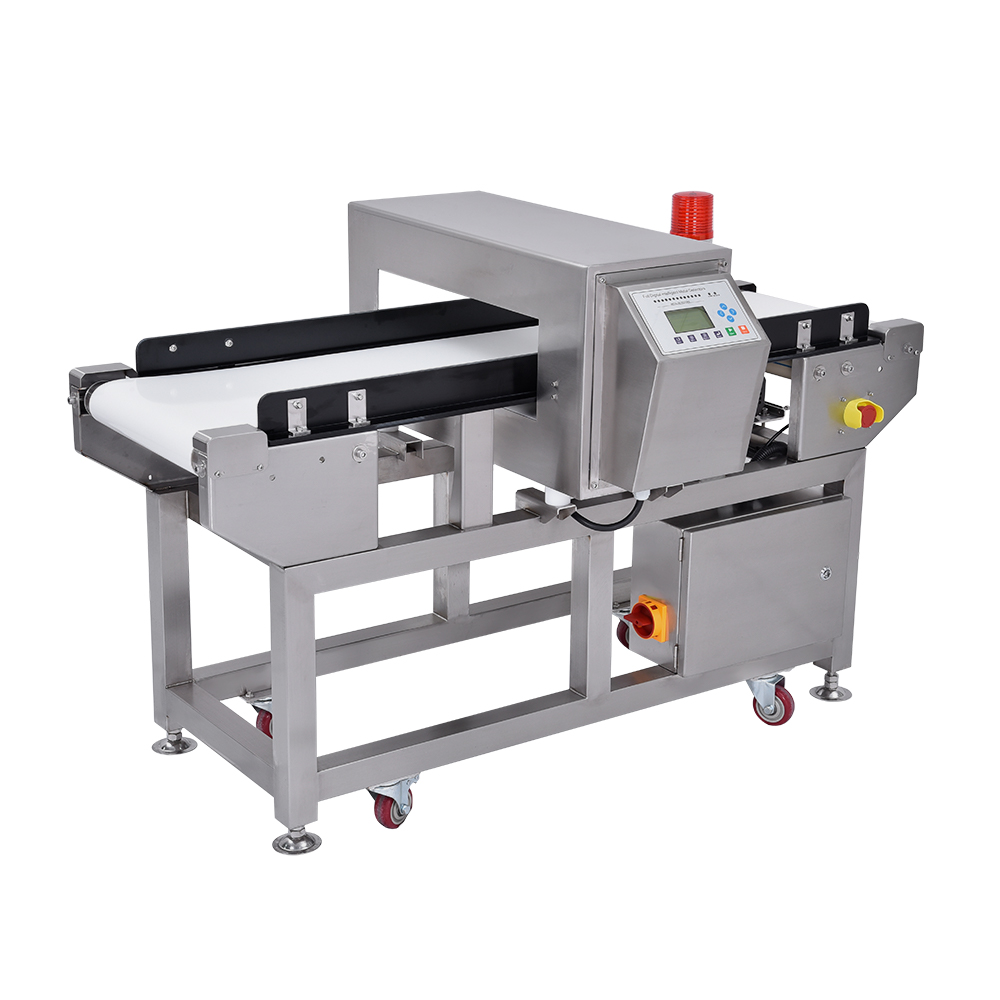
انحراف نقطه صفر یکی از رایجترین چالشهای کالیبراسیون در واحدهای تولیدی است که از وزنبررس سیستمها در خطوط بستهبندی استفاده میکنند. این مشکل زمانی رخ میدهد که ترازوهای بررسیکننده وزن نتوانند نقطه مرجع پایه خود را حفظ کنند، که منجر به خواندنهای نادرست وزن حتی در غیاب محصول روی پلتفرم میشود. درک علل اصلی و اجرای روشهای سیستماتیک رفع اشکال برای حفظ کیفیت محصول، انطباق با مقررات نظارتی و کارایی عملیاتی در محیطهای بستهبندی با سرعت بالا ضروری است.

وقتی در مقیاس پویا که برای بازرسی وزن استفاده میشود، انحراف نقطه صفر رخ دهد، دستگاه کنترلکننده وزن بهطور مداوم مقادیر وزنی خیالی را اندازهگیری میکند و این امر منجر به رد سیستماتیک محصولات یا پذیرش اقلام کموزن میشود. این موضوع بهطور مستقیم بر کارایی خط بستهبندی شما تأثیر میگذارد، ضایعات را افزایش میدهد و خطرات عدم انطباق با مقررات ایمنی غذا و حمایت از مصرفکننده را ایجاد میکند. رفع انحراف نقطه صفر نیازمند رویکردی ساختاریافته است که ترکیبی از نگهداری پیشگیرانه، کنترل محیطی، رویههای دقیق کالیبراسیون و تشخیص عیوب سنسورها را شامل میشود.
شناسایی و تشخیص انحراف نقطه صفر
الگوهای شناسایی در سیستمهای کنترلکننده وزن
انحراف نقطه صفر از طریق الگوهای مشخصی که روی مقیاسهای خط بستهبندی قابل مشاهده هستند، نمایان میشود. هنگامی که بررسی ظرف خالی را روی دستگاه کنترل وزن انجام میدهید، باید نمایشگر صفر گرم یا نقطه مرجع صفری را که تنظیم شده است نشان دهد. اگر نمایشگر بدون حضور محصول بهطور مداوم مقادیر مثبت یا منفی را نشان دهد، انحراف نقطه صفر در حال رخ دادن است. این وضعیت بهتدریج بدتر میشود؛ یعنی دستگاه کنترل وزنی که امروز دو گرم انحراف نشان میدهد، فردا بدون مداخله پنج گرم انحراف نشان خواهد داد.
بهترین روش تشخیص، ایجاد یک مبنای استاندارد از طریق انجام آزمونهای عملکرد تِیر (tare) در ابتدای هر شیفت است. سیستمهای امروزی بازرسی وزن، سوابق عیبیابی دارند که پایداری نقطه صفر را در طول زمان پیگیری میکنند. اگر سوابق مقیاس پویای شما نشاندهنده افزایش واریانس در خواندنهای مرجع صفر در چرخههای اندازهگیری متوالی باشند، جابجایی نقطه صفر تأیید شده است. بسیاری از اپراتورها این مشکل را از قلم میاندازند، زیرا خطاهای پراکنده در بازرسی وزن را ناشی از محصول فرض میکنند نه از خود مقیاس، و این امر باعث میشود جابجایی نقطه صفر بدون کنترل در خط بستهبندی تجمع یابد.
عوامل محیطی و عملیاتی
تغییرات دما یکی از عوامل محیطی اصلی ایجاد جابجایی نقطه صفر در پلتفرمهای کنترلوزن هستند. با تغییر دمای هوای اطراف، اجزای الکترونیکی داخلی و مواد سنسور منبسط یا منقبض میشوند و بههمین دلیل نقطه مرجع صفر ترازو جابجا میگردد. اگر در خط بستهبندی شما بین زمان راهاندازی صبح زود و حداکثر ظرفیت عملیاتی در بعدازظهر تغییرات قابلتوجهی در دما رخ دهد، این اثر حرارتی بر پایداری کالیبراسیون کنترلوزن شما تأثیر خواهد گذاشت. بهطور مشابه، لرزش ناشی از ماشینآلات مجاور، حرکت نوار نقاله یا تجهیزات نصبشده روی کف، از طریق پلتفرم ترازو منتقل شده و دقت نقطه صفر را کاهش میدهد.
تاثیر رطوبت نیز باعث ایجاد انحراف در نقطه صفر ترازوهای پویا که برای بازرسی وزن استفاده میشوند میگردد. تجمع رطوبت در بخشهای الکترونیکی منجر به خوردگی و اختلال در عملکرد سنسورها میشود. اگر خط بستهبندی شما در محیطی مرطوب یا در نزدیکی ایستگاههای شستشو کار میکند، نفوذ رطوبت بهعنوان یک عامل خطر حیاتی برای ترازوی بازرسی وزن شما در نظر گرفته میشود. تداخل الکتریکی ناشی از تجهیزات مجاور، نویز الکترومغناطیسی تولید میکند که بر خروجی سنسورها تأثیر میگذارد، بهویژه در نصبهای بدون محافظ الکترومغناطیسی. ثبت این شرایط محیطی به شناسایی تفاوت بین انحراف ناشی از تجهیزات و انحراف ناشی از شرایط محل نصب در ترازوی خط بستهبندی کمک میکند.
علل اصلی و روشهای تشخیصی
کاهش کارایی سنسور و سلول بار
سلول بار درون دستگاه کنترل وزن شما، پایه مکانیکی دقت اندازهگیری وزن را تشکیل میدهد. با گذشت زمان، سلولهای بار دچار خستگی ماده، تخریب بلورین داخلی و تضعیف اتصالات لحیم میشوند که بهتدریج ثبات اندازهگیری را کاهش میدهد. دستگاه کنترل وزنی با سلول بار فرسوده، نوسان روندهای در نقطه صفر نشان میدهد، بهویژه هنگامی که تحت بارگذاری پویای تکرارشونده قرار میگیرد، محصولات همانطور که بستهها از روی سکوی مقیاس خط بستهبندی عبور میکنند. برای تأیید تشخیصی، باید سلول بار را جدا کرده و مقاومت آن را با مولتیمتر اندازه گرفت؛ انحراف از مشخصات سازنده نشاندهنده خرابی داخلی و نیاز به تعویض است.
الکترونیکهای شرایطدهی سیگنال، خروجی الکتریکی کوچک حاصل از سلولهای بار را تقویت کرده و آن را به مقادیر وزنی قابلاستفاده تبدیل میکنند. مدار تقویتکنندهٔ یک دستگاه کنترلکنندهٔ وزن ممکن است دچار پیرشدن خازن، انحراف ولتاژ مرجع یا حساسیت حرارتی اجزا شود که این موارد بهصورت ناپایداری نقطهٔ صفر مشاهده میشوند. هنگام عیبیابی انحراف نقطهٔ صفر، سیگنال خروجی تقویتکننده را با اسیلوسکوپ اندازهگیری کنید تا از پایداری سیگنال در شرایط عدم وجود بار روی مقیاس خط بستهبندی اطمینان حاصل شود. اگر سیگنال نوسان یا انحراف داشته باشد و ثابت نماند، ماژول شرایطدهی سیگنال در دستگاه کنترلکنندهٔ وزن شما نیازمند کالیبراسیون یا تعویض است.
مشکلات کالیبراسیون و ترازسازی مکانیکی
روشهای نادرستِ کالیبراسیون در میان شایعترین عواملِ ایجاد انحرافِ پایدار نقطهٔ صفر در سیستمهای چکویghtر قرار دارند. اگر پروتکل بازرسی وزن شما گامهای مناسبِ صفرکردن را نادیده بگیرد یا از وزنههای کالیبراسیون نامناسب برای مقیاس پویای خط بستهبندی استفاده کند، چکویghtر خطاهای انحرافی سیستماتیک ایجاد میکند. عدم ترازی مکانیکی زمانی رخ میدهد که سکوی مقیاس به دلیل نشستن پیها، شلشدن پیچها یا نصب نادرست، کج میشود. حتی کجیِ تنها یک درجه نیز بر دقت نقطهٔ صفر در چکویghtری که برای بازرسی وزن به کار میرود، تأثیر قابلتوجهی دارد و باعث میشود نیروی گرانش نیرویی خطاپذیر به سمت پایین ایجاد کند که مقیاس خط بستهبندی آن را بهعنوان وزن خیالی محصول تفسیر میکند.
انباشتهشدن آشغال زیر سکو یا در اطراف نقاط نصب سلولهای بار، باعث ایجاد قفلشدگی مکانیکی میشود که حرکت مناسب سلولهای بار را مختل میکند. وقتی ذرات بین سکوی ترازو و قاب ترازوزن بررسیکننده گیر میافتند، سلول بار نمیتواند به تغییرات وزن واکنش آزادانهای نشان دهد و این امر منجر به نمایش نوساندار و نامنظم مقادیر وزن در سیستم بازرسی وزن شما میشود. پاکسازی منظم و بازرسی بصری اتصالات مکانیکی ترازوی خط بستهبندی شما، این عامل رایج از انحراف نقطه صفر و خطاهای کالیبراسیون را جلوگیری میکند.
روشهای تشخیصگر و رفعکننده سیستماتیک
پروتکل تشخیصی مرحلهبهمرحله
برای شروع عیبیابی، مقدار خوانش نقطه صفر دستگاه کنترل وزن را در شرایط بدون بار روی سکوی وزنسنج خط بستهبندی ثبت کنید. این مقدار پایه را یادداشت کنید، سپس دمای محیط و رطوبت هوا در محل کار خود را بررسی کنید. دستگاه کنترل وزن را به مدت ۱۵ دقیقه بدون فعالیت به حالت پایدار شدن بگذارید، سپس مجدداً مقدار نقطه صفر را بررسی کنید. اگر این مقدار تغییر کرده باشد، احتمالاً انحراف حرارتی در مشکل دقت بازرسی وزن شما نقش دارد. در ادامه، سکوی وزنسنج را از نظر وجود آلودگی، خوردگی یا آسیب مکانیکی بازرسی بصری کنید؛ زیرا چنین عواملی میتوانند عملکرد پویای وزنسنج خط بستهبندی شما را تحت تأثیر قرار دهند.
یک چرخهٔ بازنشانی صفر کنترلشده را طبق دستورالعمل سازندهٔ مخصوص مدل ترازوی بررسی وزن شما انجام دهید. این کار نقطهٔ مرجع را بدون نیاز به وزنههای کالیبراسیون خارجی، دوباره راهاندازی میکند. اگر پس از صفر کردن، انحراف نقطهٔ صفر ادامه یابد، احتمالاً مشکل در سنسور یا مدار الکترونیکی است و نه در خطای رویهای در سیستم بازرسی وزن شما. برای تشخیص پیشرفتهٔ مقیاس خط بستهبندی، به منوی عیبیابی ترازوی بررسی وزن دسترسی پیدا کنید تا دادههای تاریخی نقطهٔ صفر و سوابق خطاهای ثبتشده را بازیابی کنید؛ این اطلاعات الگوی زمانی رخداد انحراف را آشکار میسازند و به شما کمک میکنند تا بین خرابی ناگهانی الکترونیکی و کاهش تدریجی عملکرد سنسور تمایز قائل شوید.
اقدامات اصلاحی و پیشگیرانه
پس از شناسایی منبع انحراف نقطهٔ صفر در دستگاه کنترل وزن شما، اصلاح مناسب را اعمال کنید. اگر اثرات حرارتی باعث انحراف در ترازوی پویای خط بستهبندی شما میشوند، جبرانکنندهٔ حرارتی نصب کنید یا قبل از شروع تولید زمان گرمشدن طولانیتری در نظر بگیرید. اگر کاهش عملکرد سنسور تأیید شده باشد، سلول بار را با واحدی همارز و کالیبرهشده جایگزین کنید و اطمینان حاصل کنید که نصب و اتصال الکتریکی آن برای سیستم بازرسی وزن شما بهدرستی انجام شده است. اگر مشکلی در مدار تقویتکنندهٔ دستگاه کنترل وزن شما وجود داشته باشد، از سازنده درخواست کالیبراسیون مجدد کارخانهای یا تعویض قطعات کنید تا دقت ترازوی خط بستهبندی شما بازگردانده شود.
نگهداری پیشگیرانهای را اجرا کنید که هر هفته پایداری نقطه صفر سیستم وزنسنج شما را بررسی میکند. دمای محل را در محدوده عملیاتی مشخصشده توسط سازنده برای تجهیزات بازرسی وزن خود نگه دارید. سکوی مقیاس خط بستهبندی و ناحیه نصب سلول بار را در هر شیفت با مواد مناسبی که الکتریسیته ساکن ایجاد نکنند، تمیز کنید. تمام رویدادهای کالیبراسیون و خواندنهای نقطه صفر را ثبت کنید تا روندهای بلندمدت در وزنسنج شما ردیابی شوند. در صورت تأیید وجود تداخل الکترومغناطیسی از تجهیزات خط بستهبندی، اقدامات محافظتی را در اطراف مقیاس پویای خود اعمال کنید. این اقدامات سیستماتیک، وقوع انحراف نقطه صفر در آینده را در پلتفرم بازرسی وزن شما بهطور قابلتوجهی کاهش میدهند.
پرسشهای متداول
برای جلوگیری از انحراف نقطه صفر، چندبار در هفته باید وزنسنج خود را کالیبره کنم؟
بیشتر تولیدکنندگان، تأیید صفر نقطهای روزانه برای سیستمهای وزنسنج بررسیکننده و بازتنظیم کامل با وزنههای گواهیشده هفتگی یا ماهانه را، بسته به سرعت خط بستهبندی و تغییرپذیری محصول، توصیه میکنند. عملیات مقیاس پویا با سرعت بالا از بررسی صفر در ابتدای شیفت و نیمهشیفت برای کاربردهای بازرسی وزن بهره میبرند. محیط خاص محل کار شما، شدت استفاده از تجهیزات و الزامات نظارتی، فاصلهٔ زمانی بهینهٔ کالیبراسیون را برای وزنسنج بررسیکنندهٔ خط بستهبندی شما تعیین میکنند.
آیا انحراف نقطهٔ صفر در یک وزنسنج بررسیکننده میتواند منجر به مسائل مسئولیت محصول شود؟
بله، نوسان نقطه صفر تشخیصنایافته در دستگاه وزنسنج بررسیکننده بهطور مستقیم منجر به شرایط سیستماتیک کمبود یا افزایش وزن محصول میشود و این امر خطر مسئولیتپذیری و نقض مقررات را بههمراه دارد. اگر مقیاس خط بستهبندی شما دچار اختلال شده و بهطور مداوم بستهبندیهای کموزن تولید کند، مصرفکنندگان و نهادهای نظارتی میتوانند ادعاهای حقوقی علیه شما مطرح کنند. نگهداری سیستمهای وزنسنج بررسیکنندهٔ کالیبرهشده با سوابق مستند از بررسی نقطه صفر، نشاندهندهٔ انجام وظیفهٔ قانونی است و در صورت پرسش دربارهٔ دقت بررسی وزن، از کسبوکار شما حمایت قانونی میکند.
تفاوت بین نوسان نقطه صفر و نوسان دامنه در یک مقیاس پویا چیست؟
انحراف نقطه صفر بر مرجع پایه (مقادیر خواندهشده در حالت خالی) تأثیر میگذارد، در حالی که انحراف دامنه بر پاسخ مقیاس به افزایش بارهای واردشده به دستگاه کنترل وزن شما تأثیر میگذارد. سیستم بازرسی وزنی که تنها دچار انحراف نقطه صفر باشد، ممکن است وزن خیالی نشان دهد، اما دقت در محدودههای میانی و بالایی بار همچنان قابل قبول باقی میماند. مقیاس خط بستهبندی شما که دچار انحراف دامنه است، نشاندهنده مقادیر صحیح در نقطه صفر است اما مقادیر نادرستی را در برخی محدودههای وزنی ارائه میدهد. هر دو حالت نیازمند اصلاحهای متفاوت در کالیبراسیون دستگاه کنترل وزن شما هستند تا عملکرد مناسب آن بازگردانده شود.