 EN


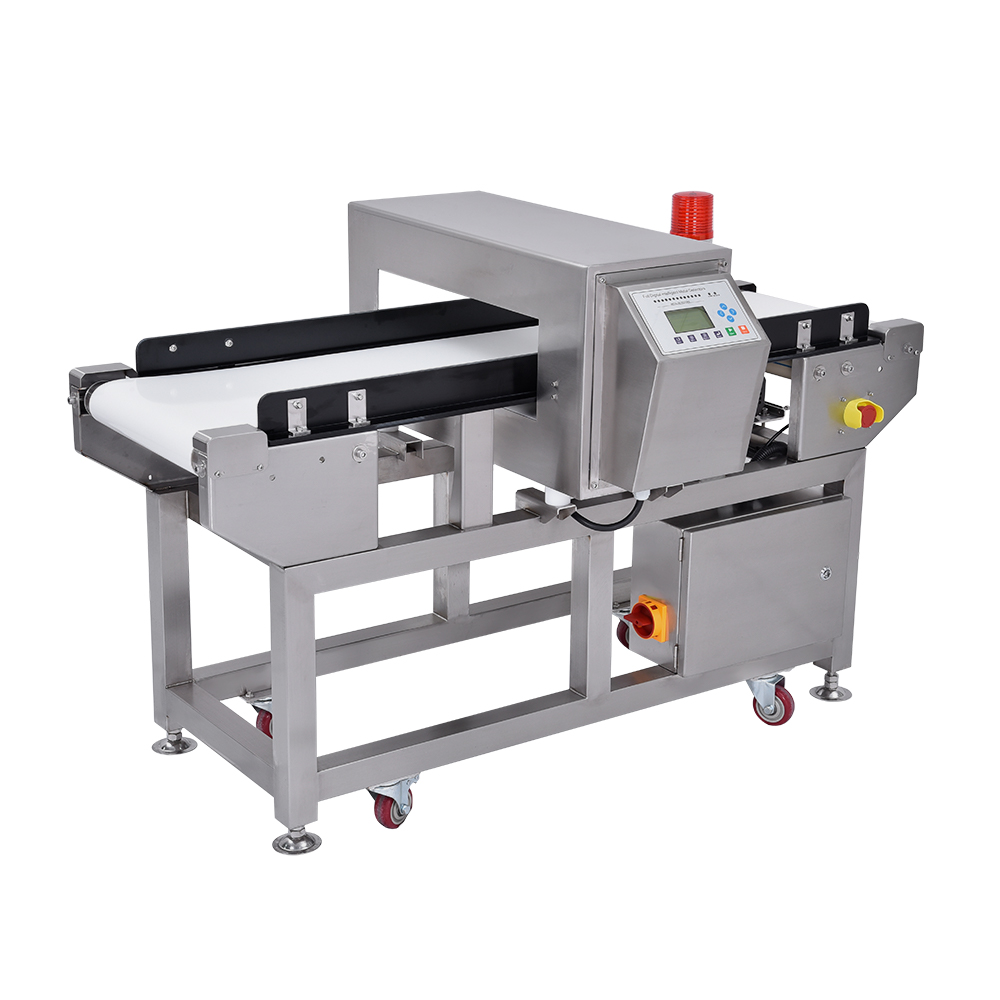
Zero point drift represents one of the most common calibration challenges faced by production facilities using ponderator systems on packaging lines. This issue occurs when a checkweigher scale fails to maintain its baseline reference point, causing inaccurate weight readings even when no product is present on the platform. Understanding the root causes and implementing systematic troubleshooting procedures is essential for maintaining product quality, regulatory compliance, and operational efficiency in high-speed packaging environments.

Cum fit derelictio puncti zero in scala dynamica ad examen ponderis utenda, machina examinans pondera continue legit valores phantomaticos ponderis, quae ad rejectiones systematicas productorum vel ad receptionem rerum subponderum ducunt. Hoc directe afficit efficaciam lineae imballationis tuae, auctum facit abscissionem, et pericula compliance generat cum regulis de securitate cibi et protectione consummatorum. Ad remedium derelictionis puncti zero opus est ratione structurata quae maintenance praeventivam, controllem ambientalem, rectas proceduras calibrandi, et diagnostics sensorum complectitur.
Cognoscere et detegere derelictionem puncti zero
Patrones cognitionis in systematibus examinatorum ponderum
Der Nullpunkt-Drift zeigt sich durch spezifische, beobachtbare Muster auf den Verpackungslinienwaagen. Wenn Sie eine leere Schale auf Ihrer Kontrollwaage prüfen, sollten Sie einen Wert von null Gramm oder den konfigurierten Nullreferenzwert sehen. Zeigt das Display konsistent positive oder negative Werte an, obwohl kein Produkt vorhanden ist, tritt ein Nullpunkt-Drift auf. Dieser Zustand verschlechtert sich allmählich: Eine Kontrollwaage, die heute einen Drift von zwei Gramm anzeigt, kann morgen ohne Eingriff fünf Gramm anzeigen.
Optimum detection methodus consistit in constituendo basi per faciendum experimenta functionis tare ad initium uniuscuiusque turni. Systemata moderna inspiciendi ponderis includunt diaria diagnosticorum quae stabilitatem puncti zero per tempus observant. Si tua diaria scalae dynamicae ostendunt augentem varietatem in lectionibus referentiae zero per cycli mensurationis successivos, tu confirmavisti derivationem puncti zero. Multi operatorum praetermittunt hanc quaestionem quia supponunt errores occasionales inspiciendi ponderis esse productum-relatos potius quam scalae-relatos, permittentes derivationem accumulari impeditam in linea imballandi.
Factores Environmentalis et Operationales
Fluctuationes temperaturae causam praecipuam ambientalem derisionis puncti zero in platformis ponderatorum examinatorum constituunt. Cum temperatus aer circumiacens mutatur, componentes electronici interni et materiales sensorum expanduntur vel contrahuntur, referentiam zero librae mutant. Si fabrica tua lineae impachetandae magnas variationes temperaturarum inter initium matutinum et operationem meridianam maximam experitur, haec effectus thermalis stabilitatem calibraturae ponderatoris examinatoris tuorum afficit. Similiter, vibratio ex machinis adiacentibus, motu lineae convectricis, aut instrumentis in pavimento fixis per platformam librae transmittitur, accuratiam puncti zero degradans.
Expositio ad umiditatem etiam contribuit ad derivationem puncti zero in scalis dynamicis ad inspiciendum pondus. Accumulatio umoris in compartimentis electronicis causat corrosionem et disfunctionem sensorum. Si linea tua emballandi operatur in ambiente humidum aut prope stationes lavandi, ingressus umoris fit factor periculi criticus pro tuo checkweigher. Interferentia electrica ab apparatibus proximis generat rumorem electromagneticum qui afficit output sensorum, praesertim in installationibus non scutatis. Documentare has conditiones ambientales iuvat ut distinguantur derivationes causatae ab apparatu a derivationibus causatis ab fabrica in scala lineae emballandae.
Causae radicales et procedurae diagnosticorum
Deterioratio sensorum et cellarum oneris
Cellula ponderis intra vestrum instrumentum pro verificando pondere constituit fundamentum mechanicum pro accurata mensura ponderis. Tempore, cellulae ponderis fatigantur materialiter, degradantur cristallina intus, et iuncturae stanni deteriorantur, quae omnia gradatim consistentiam mensurarum minuunt. Instrumentum pro verificando pondere cum cellula ponderis deteriorata ostendet derivationem puncti zero crescentem, praesertim sub oneribus dynamicis repetitis, dum productstransit per platformam scalae lineae impachetandae. Ad verificationem diagnosticam, cellula ponderis disiungenda est et resistentia eius per multimetrum metienda; si desiderium a specificatis fabricantis abest, hoc indicat defectum internum qui substitutionem requirit.
Electronica pro condicionamento de signal amplifica le parve output electric del cellulas de carga in valores de peso usabile. Le circuito amplifier de un verificator de peso pote developar vetustate del capacitor, derivation del voltage de referentia, o sensibilitate termic del componentes que se manifesta como instabilitate del puncto zero. Quando on investiga le derivation del puncto zero, mesura le signal de output del amplifier con un oscilloscopio pro confirmar le stabilitate del signal quando non ha alcun carga super le scala de linea de conditionamento del imballage. Si le signal fluctua o deriva in loco de restar constante, le modulo de condicionamento de signal require calibrage o substitution sur tu verificator de peso.
Problemas de calibrage e allignment mechanic
Incorrect calibration procedures rank among the most common causes of persistent zero point drift on checkweigher systems. If your weight inspection protocol skips proper zeroing steps or uses incorrect calibration weights for your packaging line's dynamic scale, the checkweigher develops systematic offset errors. Mechanical misalignment occurs when the scale platform tilts due to foundation settling, bolt loosening, or improper installation. Even a 1-degree tilt significantly affects zero point accuracy on a checkweigher used for weight inspection, causing gravity to create a false downward force that the packaging line scale interprets as phantom product weight.
Accumulatio fragmentorum sub plataforma vel circa puncta fixationis cellulae oneris inducit vinculum mechanicum quod impedit motum proprium cellulae oneris. Cum particulae inter platformam staterae et structuram in statera inspicienda oneris includuntur, cellula oneris non potest libere respondere mutationibus ponderis, quod lecturas irregulares in systemate inspectionis ponderis generat. Pulchritudo regularis et inspectio visualis interfacium mechanicorum in statera lineae impachetandae hanc causam communem derivationis puncti zero et errorum calibraturae praecavet.
Methodica Investigatio et Strategiae Resolutionis
Protocolum Diagnosticum Gradatim
Incipe investigationem notans praesentem lectionem puncti zero in tua machina ponderandi sine onere in platforma scalae lineae impachetandae. Nota hanc basim, deinde verifica temperaturam ambientem et conditiones umiditatis in tuo aedificio. Sine machinae ponderandi stabilizari per 15 minuta sine operatione, deinde rursus inspice lectionem puncti zero. Si lectione mutata est, derivatio thermalis probabiliter contribuit ad tuum problema de accuratia inspectionis ponderis. Deinde, inspice visibiliter platformam scalae pro detritu, corrosione, aut damno mechanico quod posset afficere dynamicam performancem scalae lineae impachetandae.
Facite cyclum reinitiationis tarae regulatum secundum proceduram fabricantis specificam pro vestro modello checkweigher. Haec resuscitat punctum referentiae sine necessitate ponderum externorum pro calibratura. Si derelictio puncti zero manet post operationem tarae, causa probabilius in sensori vel circuitu electronico sit, non in errore procedurari in vestro systemate inspectionis ponderis. Pro diagnosticis provectis in scala lineae emballationis, aperite menum diagnosticum checkweigher ad recuperandum datos historicos puncti zero et registra errorum quae monstrant pattern temporalem occurrence drift, adiuvans vos ut discernatis inter subitam defectionem electronicam et gradatam degradationem sensoris.
Actiones correctivae et praecaventives
Postquam fontem derisus puncti zero in ponderatore tuo identificaveris, adhibe correctionem idoneam. Si effectus thermici causant derisum in statera tua dynamica lineae impachetandae, installe compensationem thermicam aut concede tempus longius ad calefactionem antequam incipias productionem. Si degradatio sensoris confirmata est, substitue cellam oneris unitate identica et calibrata, curans ut installatio et connexio electrica sint rectae pro systemate inspectionis ponderis tui. Si problemata in circuitu amplificatoris ponderatoris tui exstant, postula a fabricante recalinrationem in officina aut substitutionem componentium, ut accuratia staterae lineae impachetandae restituatur.
Establish preventative maintenance that checks zero point stability weekly on your checkweigher system. Maintain facility temperature control within the manufacturer's specified operating range for your weight inspection equipment. Clean the packaging line scale platform and load cell mounting area every shift using appropriate materials that do not introduce static electricity. Document all calibration events and zero point readings to track long-term trends on your checkweigher. Implement shielding measures around your dynamic scale if electromagnetic interference from packaging line equipment is confirmed. These systematic actions significantly reduce future zero point drift occurrences on your weight inspection platform.
FAQ
How often should I calibrate my checkweigher to prevent zero point drift?
Plurimi fabricantes recomendant verificare di punctu zero cotidianu pro systemas de controlu ponderis et recalibrare integrale cum pondera certificata per septimana vel per mense, secundum velocitatem lineae de impachetare et variabilitatem producti. Operationes de scalae dynamicas ad altam velocitatem proficiunt ex verificacionibus de punctu zero ad initium et ad medium turni pro applicationes de inspectione ponderis. Ambiens specificus tuae facultatis, intensitas usus instrumentorum, et requisita regulatoria determinat intervallum optimale de calibrationis pro checkweigher lineae tuae de impachetare.
Potest derivatio puncti zero in checkweigher causare quaestiones de responsabilitate pro producto?
Yes, undetected zero point drift on a checkweigher directly causes systematic product underweight or overweight conditions, creating liability exposure and regulatory violations. If your packaging line scale has been malfunctioning and consistently producing underweight packages, consumers and regulatory agencies can pursue claims. Maintaining calibrated checkweigher systems with documented zero point verification logs demonstrates due diligence and protects your business legally when weight inspection accuracy is questioned.
What is the difference between zero point drift and span drift on a dynamic scale?
Der Nullpunkt-Drift beeinflusst die Baseline-Referenz (Messwerte im leeren Zustand), während der Spannungs-Drift die Reaktion der Waage auf zunehmende Lasten an Ihrem Kontrollwaagegerät betrifft. Ein Gewichtsprüfsystem, das ausschließlich unter Nullpunkt-Drift leidet, könnte Phantomgewichte anzeigen, doch bleibt die Genauigkeit bei mittleren und maximalen Lasten akzeptabel. Ihre Verpackungslinienwaage mit Spannungs-Drift zeigt korrekte Null-Messwerte, liefert jedoch falsche Werte bei bestimmten Gewichtsbereichen. Beide Zustände erfordern unterschiedliche Kalibrierkorrekturen an Ihrer Kontrollwaage, um die ordnungsgemäße Funktion wiederherzustellen.