 EN


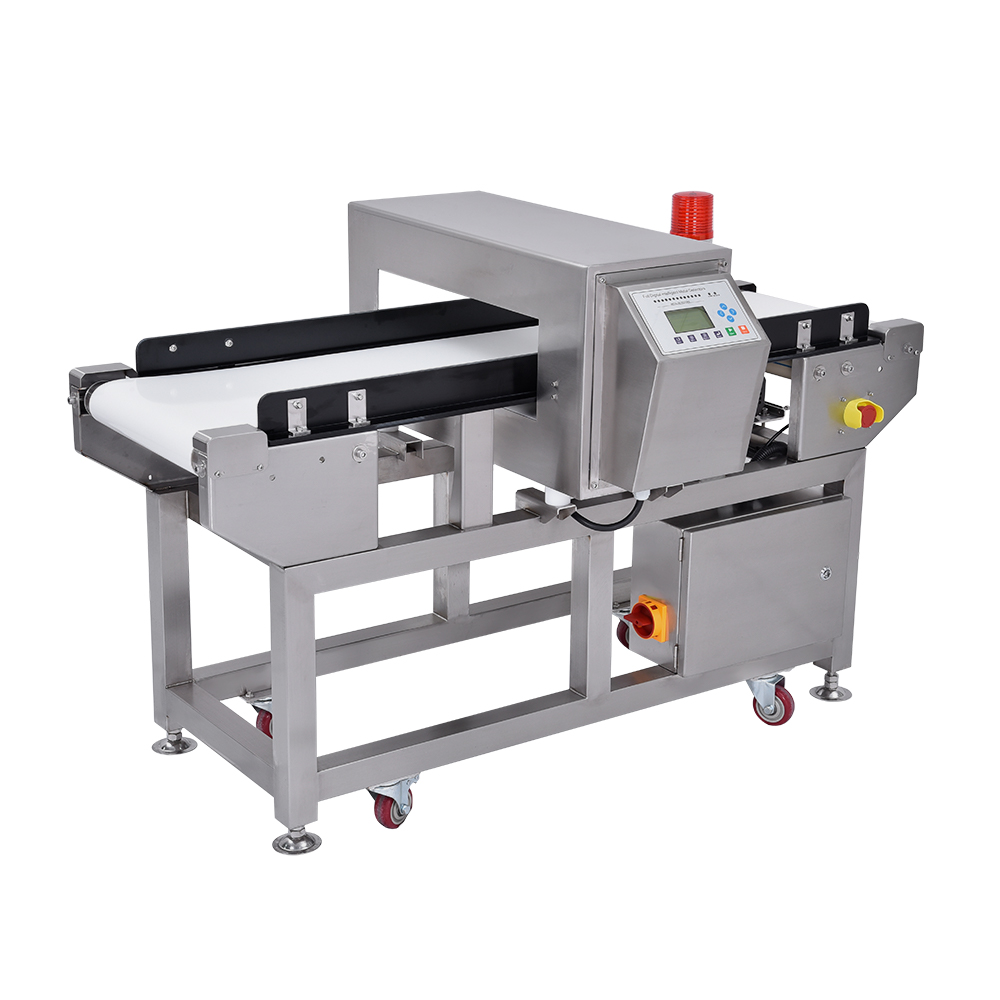
Нуле тачка одступање представља један од најчешћих изазова калибрације са којима се суочавају производња која користе чековагирач системи на линији паковања. Овај проблем се јавља када вежа за контролу не успева да одржи своју референтну тачку, што изазива нетачна читања тежине чак и када на платформи није присутан производ. Разумевање коренских узрока и имплементација систематских процедура за решавање проблема су од суштинског значаја за одржавање квалитета производа, у складу са регулативама и оперативног ефикасности у окружењима за опаковање са високом брзином.

Када се на динамичкој скали која се користи за инспекцију тежине деси одлазак нулте тачке, контролни важилац стално чита фантомске вредности тежине, што доводи до систематског одбијања производа или прихватања елемената са мањом тежином. То директно утиче на ефикасност вашој линији паковања, повећава отпад и ствара ризике од усклађености са прописима о безбедности хране и заштити потрошача. Решење нултерог дефирта захтева структурирани приступ који комбинује превентивно одржавање, контролу животне средине, одговарајуће процедуре калибрације и дијагностику сензора.
Идентификовање и откривање нулте точке одступања
Узори препознавања на системима контролне везе
Низ нулте тачке се манифестује кроз специфичне примењиве обрасце на скалама паковачких линија. Када извршите празан тест на вагу, требало би да видите читање нуле грама или конфигурисану нуле референтну тачку. Ако дисплеј конзистентно приказује позитивне или негативне вредности без присуства производа, долази до нултерог дефирта. Ово стање се постепено погоршава, што значи да чековагирач који данас показује 2 грама дрифта може показати 5 грама сутра без интервенције.
Најбоља метода откривања подразумева успостављање излазне линије извршавајући тестове функције таре на почетку сваке смене. Модерни системи за инспекцију тежине укључују дијагностичке дневнике који прате стабилност нулте тачке током времена. Ако ваши динамички логори скале показују све већу варијацију нулте референтних одчитака током узастопних циклуса мерења, потврдили сте нулте точково одступање. Многи оператери пропуштају ово питање јер претпостављају да су повремене грешке у инспекцији тежине повезане са производом, а не са скалом, што омогућава неконтролисано акумулирање одступања на линији паковања.
Еколошки и оперативни фактори
Флуктуације температуре представљају главни еколошки узрок нултег тока на платформама контролне теже. Како се температура окружног ваздуха мења, унутрашње електронске компоненте и сензорски материјали се шире или се скрћу, измећујући нулту референтну тачку скале. Ако ваш објекат паковање линије доживљава значајне температурне варијације између рано јутро покретања и пик поподне операције, овај топлотни ефекат ће утицати на стабилност калибрације вашег контролног тегла. Слично томе, вибрације од суседне машинерије, кретања конвејерских линија или опреме постављене на под преносе се кроз платформу скале, што смањује тачност нулте тачке.
Изложеност влаги такође доприноси нултом тачки одступања на динамичким скалама које се користе за инспекцију тежине. Увлагавање у електронским одељцима узрокује корозију и неисправност сензора. Ако ваша опаковна линија ради у влажном окружењу или у близини станица за прање, улазак влаге постаје критичан фактор ризика за ваш контролни тежак. Електричка интерференција из оближње опреме ствара електромагнетну буку која утиче на излаз сензора, посебно на инсталацијама без штитовања. Документирање ових услова у окружењу помаже у разграничењу између дрјфта узрокованог опремом и дрјфта узрокованог објектом на вашој шкали линије паковања.
Основни узроци и дијагностичке процедуре
Деградација сензора и оптерећења
Клетка за оптерећење у вагу чини механичку основу прецизности мерења тежине. Током времена, ћелије оптерећења доживљавају умору материјала, унутрашњу кристалну деградацију и погоршање споја за лемљење које постепено смањују конзистенцију мерења. Контролни вагач са деградираном ћелијом оптерећења ће показати повећање нултег тока, посебно када је подложан понављању динамичког оптерећења као производи пролази преко платформе за скалу паковинске линије. Дијагностичка верификација захтева одвајање ћелије оптерећења и мерење њеног отпора мултиметром; одступање од спецификација произвођача указује на унутрашњи недостатак који захтева замену.
Електроника за условљавање сигнала појачава мали електрични излаз из ћелија оптерећења у корисне вредности тежине. Циркут појачачача контролног тегла може развити старење кондензатора, одлазак референтног напона или топлотну осетљивост компоненте која се манифестује као нестабилност нулте тачке. Приликом решавања проблема са одласком нулте тачке, мерити излазни сигнал појачачача осцилоскопом како би се потврдила стабилност сигнала када на важици паковачке линије није присутно оптерећење. Ако се сигнал флуктуира или одлази уместо да остане константан, модул за условљавање сигнала захтева калибрацију или замену на вашем контролном теже.
Проблем калибрације и механичког усклађивања
Неисправне процедуре калибрације су међу најчешћим узроцима упорног одступања нулте тачке на системима контролне везе. Ако ваш протокол за инспекцију тежине прескочи одговарајуће кораке нулације или користи погрешне калибрационе тежине за динамичку скалу ваше линије паковања, контролни вагач развија систематске грешке измештања. Механичко неправилно усклађивање се јавља када се платформа вежа нагине због успостављања темеља, олакшања бута или неправилне инсталације. Чак и нагиб од 1 степен значајно утиче на тачност нулте тачке на тежећи кутији која се користи за инспекцију тежине, узрокујући да гравитација створи лажну силу према доле коју скала паковања интерпретира као фантомску тежину производа.
Накупљање остатака испод платформе или око места монтаже кретнице за оптерећење уводи механичко везивање које спречава правилно кретање кретнице за оптерећење. Када су честице заробљене између платформе везе и оквира на важачици, ћелија за оптерећење не може слободно да реагује на промене тежине, што ствара неуређене мерење на вашем систему за инспекцију тежине. Редовно чишћење и визуелна инспекција механичких интерфејса на вашој ваљи за паковање спречавају овај уобичајени извор нулте тачке одступања и грешке калибрације.
Систематске стратегије за решавање проблема
Протокол за дијагностику корак по корак
Почните са решавањем проблема документирајући тренутно читање нулте тачке на вагу за проверу без никаквог оптерећења на платформи везе за паковање. Запишите ову основну линију, а затим проверите услове температуре и влажности у вашем објекту. Дозволите да се контролна вежа стабилизује 15 минута без рада, а затим поново проверите отклик нулте. Ако се читање променило, вероватно је топлотна дрифт допринела вашем проблему тачности инспекције тежине. Затим визуелно прегледајте платформу за скалу на предмет остатака, корозије или механичке оштећења који би могли утицати на динамичку перформансу скале ваше линије паковања.
Извршите контролисани циклус ресетовања таре, следећи процедуру произвођача специфичну за ваш модел контролне теже. Ово реинтицијалише референтну тачку без потребе за спољним калибрационим тежинама. Ако се нултова точка и даље креће након што се биљка затепи, проблем је вероватно у сензору или електронском кругу, а не у процедурној грешци на вашем систему за инспекцију тежине. За напредну дијагностику на вашој шкали паковања, приступите дијагностичком менију контролног тежера како бисте преузели историјске податке о нултом тачки и дневнике грешака који откривају временски образац појаве дрифта, што вам помаже да разликујете између изненадног електронског неуспеха и
Корективне мере и превентивне мере
Када идентификујете извор нулте тачке одступања на вагу, примените одговарајућу корекцију. Ако топлотни ефекти узрокују одлазак на динамичку скалу ваше линије паковања, инсталирајте топлотну компензацију или дозволите продужено време за загревање пре почетка производње. Ако се потврди деградација сензора, замените ћелију за оптерећење идентичном калибрираној јединици, осигурајући правилну инсталацију и електричну везу за ваш систем за инспекцију тежине. Ако постоје проблеми са кола појачачача у вагу за проверу, затражите фабричку рекалибрацију или замену компоненти од произвођача како бисте вратили тачност скале паковачке линије.
Успостави превентивно одржавање које сваке недеље проверава стабилност нулте тачке на вашем систему контролне везе. Поддржите контролу температуре објекта у оквиру оперативног опсега који је израдилац навео за опрему за инспекцију тежине. У сваком смену очистите платформу за варење паковачке линије и подручје монтаже нагружне ћелије користећи одговарајуће материјале који не уводе статичку електричну енергију. Документирајте све догађаје калибрације и отчитања нулте тачке како бисте пратили дугорочне трендове на вашем контролном тежишту. Уведите мере за штитивање око ваше динамичке скале ако се потврди електромагнетна интерференција од опреме линије паковања. Ове систематске акције значајно смањују будуће појаве нулте тачке одступања на вашој платформи за инспекцију тежине.
Често постављене питања
Колико често треба да калибришем своју тежећу да бих спречио одлазак нулте тачке?
Већина произвођача препоручује да се системе контролне тежевине свакодневно проверавају у нулту и да се недељно или месечно потпуно рекалибрују са сертификованим тежинама у зависности од брзине линије паковања и варијабилности производа. Операције динамичких скала са високом брзином имају користи од нулте контроле на почетку и средини смене за апликације за инспекцију тежине. Специфична средина вашег објекта, интензитет употребе опреме и регулаторни захтеви одређују оптимални интервал калибрације за контролни тежак ваше линије паковања.
Може ли нултовац одступања на чековом тежишту изазвати проблеме одговорности за производ?
Да, неоткривено одступање нулте тачке на контролном тежишту директно узрокује систематске услове недовољне или прекомерне тежине производа, стварајући изложеност одговорности и кршења прописа. Ако ваља за паковање није функционисала исправно и да стално производите мање паковања, потрошачи и регулаторне агенције могу да поднесу захтеве. Одржавање калибрираних система контролне везе са документованим дневницима проверене нулте тачке показује дубову пажњу и штити ваше пословање законски када се упита тачност инспекције тежине.
Која је разлика између нулте точке и просек на динамичкој скали?
Низ нултева точка утиче на референцу основне линије (читања у празном стању), док се поток распона утиче на одговор скале на повећање оптерећења на вагу. Систем инспекције тежине који само доживљава нулту точку одступања може показати фантомску тежину, али тачност на средњим и горњим оптерећењима остаје прихватљива. Ваша вага за паковање која доживљава дрейф у опсегу показује тачна нула читања, али погрешне вредности у одређеним опсеговима тежине. Оба стања захтевају различите исправке калибрације на вагу за повраћање исправног функционисања.