 EN


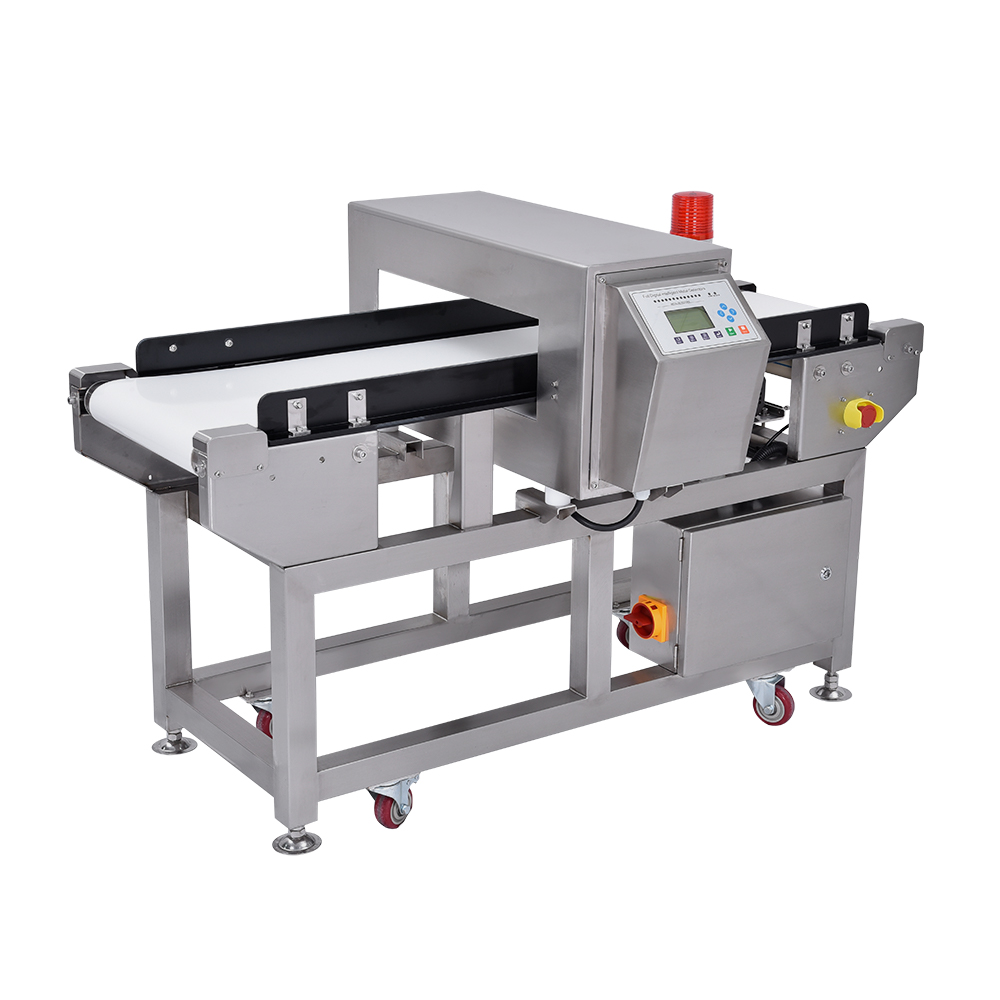
La deriva del punto zero rappresenta una delle sfide più comuni legate alla calibrazione che le strutture produttive incontrano utilizzando pesatrice di controllo sistemi sulle linee di confezionamento. Questo problema si verifica quando una bilancia per controllo peso non mantiene il proprio punto di riferimento di base, causando letture di peso inaccurate anche in assenza di prodotto sulla piattaforma. Comprendere le cause principali e applicare procedure sistematiche di risoluzione dei problemi è essenziale per garantire qualità del prodotto, conformità normativa ed efficienza operativa negli ambienti di confezionamento ad alta velocità.

Quando si verifica una deriva del punto zero su una bilancia dinamica utilizzata per il controllo del peso, la controllo-peso rileva continuamente valori di peso fantasma, causando rifiuti sistematici dei prodotti o l’accettazione di articoli sottopeso. Ciò influisce direttamente sull’efficienza della vostra linea di confezionamento, aumenta gli sprechi e genera rischi di non conformità alle normative sulla sicurezza alimentare e sulla protezione dei consumatori. La gestione della deriva del punto zero richiede un approccio strutturato che combini manutenzione preventiva, controllo ambientale, procedure corrette di taratura e diagnosi dei sensori.
Identificazione e rilevamento della deriva del punto zero
Modelli di riconoscimento sui sistemi di controllo-peso
La deriva del punto zero si manifesta attraverso specifici schemi osservabili sulle bilance della linea di confezionamento. Quando esegui un controllo a vuoto del vassoio sulla tua bilancia di controllo, dovresti ottenere una lettura pari a zero grammi o al punto di riferimento zero configurato. Se il display mostra costantemente valori positivi o negativi in assenza di prodotto, sta avvenendo una deriva del punto zero. Questa condizione peggiora gradualmente: pertanto, una bilancia di controllo che oggi mostra una deriva di 2 grammi potrebbe mostrare una deriva di 5 grammi domani, se non viene adottato alcun intervento.
Il metodo di rilevamento migliore prevede l’impostazione di un valore di riferimento eseguendo test della funzione di taratura all’inizio di ogni turno. I moderni sistemi di controllo del peso includono registri diagnostici che monitorano nel tempo la stabilità del punto zero. Se i registri della vostra bilancia dinamica mostrano una varianza crescente nelle letture di riferimento zero tra cicli consecutivi di misurazione, avete confermato la deriva del punto zero. Molti operatori trascurano questo problema perché assumono che errori occasionali nel controllo del peso siano legati al prodotto piuttosto che alla bilancia, consentendo così alla deriva di accumularsi senza controllo sulla linea di confezionamento.
Fattori Ambientali e Operativi
Le fluttuazioni di temperatura rappresentano una causa ambientale primaria della deriva del punto zero sulle piattaforme dei controllo-peso. Quando la temperatura dell’aria circostante varia, i componenti elettronici interni e i materiali del sensore si espandono o si contraggono, spostando il punto di riferimento zero della bilancia. Se l’impianto della vostra linea di confezionamento subisce variazioni significative di temperatura tra l’avvio mattutino e il picco operativo pomeridiano, questo effetto termico influenzerà la stabilità della calibrazione del vostro controllo-peso. Analogamente, le vibrazioni provenienti da macchinari adiacenti, dal movimento della linea di trasporto o da apparecchiature montate sul pavimento si trasmettono attraverso la piattaforma della bilancia, degradando l’accuratezza del punto zero.
L'esposizione all'umidità contribuisce anche alla deriva del punto zero sulle bilance dinamiche utilizzate per il controllo del peso. L'accumulo di umidità negli scomparti elettronici provoca corrosione e malfunzionamento dei sensori. Se la vostra linea di confezionamento opera in un ambiente umido o nelle vicinanze di stazioni di lavaggio, l'ingresso di umidità diventa un fattore di rischio critico per il vostro checkweigher. Le interferenze elettriche provenienti da apparecchiature adiacenti generano rumore elettromagnetico che influenza l'uscita dei sensori, in particolare nelle installazioni non schermate. La documentazione di queste condizioni ambientali aiuta a distinguere tra deriva causata dall'apparecchiatura e deriva causata dall'impianto sulla bilancia della vostra linea di confezionamento.
Cause principali e procedure diagnostiche
Degrado del sensore e del trasduttore di carico
La cella di carico all'interno del vostro controllo peso costituisce la fondazione meccanica dell'accuratezza della misurazione del peso. Nel tempo, le celle di carico subiscono fatica del materiale, degradazione cristallina interna e deterioramento dei giunti saldati, che riducono progressivamente la coerenza delle misurazioni. Un controllo peso dotato di una cella di carico degradata mostrerà un crescente deriva del punto zero, in particolare quando sottoposto a carichi dinamici ripetuti mentre prodotti transita sulla piattaforma della bilancia della linea di confezionamento. La verifica diagnostica richiede lo scollegamento della cella di carico e la misurazione della sua resistenza con un multimetro; qualsiasi deviazione dalle specifiche del produttore indica un guasto interno che richiede la sostituzione.
L'elettronica di condizionamento del segnale amplifica il piccolo segnale elettrico in uscita dalle celle di carico, trasformandolo in valori di peso utilizzabili. Il circuito amplificatore di un controllopeso può subire invecchiamento dei condensatori, deriva della tensione di riferimento o sensibilità termica dei componenti, fenomeni che si manifestano come instabilità del punto zero. Durante la risoluzione di problemi legati alla deriva del punto zero, misurare il segnale in uscita dall'amplificatore con un oscilloscopio per verificare la stabilità del segnale in assenza di carico sulla bilancia della linea di imballaggio. Se il segnale fluttua o deriva anziché rimanere costante, il modulo di condizionamento del segnale richiede calibrazione o sostituzione sul controllopeso.
Problemi di calibrazione e di allineamento meccanico
Le procedure di taratura errate figurano tra le cause più comuni di deriva persistente del punto zero nei sistemi di controllo peso. Se il vostro protocollo di ispezione del peso omette i corretti passaggi di azzeramento oppure utilizza pesi di taratura inadatti per la bilancia dinamica della vostra linea di confezionamento, il controllo peso sviluppa errori di offset sistematici. Un’allineamento meccanico scorretto si verifica quando la piattaforma della bilancia si inclina a causa dell’assestamento della fondazione, del allentamento dei bulloni o di un’installazione non conforme. Anche un’inclinazione di soli 1 grado influisce in modo significativo sull’accuratezza del punto zero di un controllo peso impiegato per l’ispezione del peso, provocando una forza gravitazionale apparente diretta verso il basso che la bilancia della linea di confezionamento interpreta come peso fantasma del prodotto.
L’accumulo di detriti sotto la piattaforma o intorno ai punti di fissaggio delle celle di carico provoca un bloccaggio meccanico che impedisce il corretto movimento delle celle di carico. Quando particelle si incastrano tra la piattaforma della bilancia e il telaio del vostro controllo peso, la cella di carico non può rispondere liberamente alle variazioni di peso, generando letture irregolari nel vostro sistema di ispezione del peso. Una pulizia regolare e un’ispezione visiva delle interfacce meccaniche della bilancia sulla vostra linea di confezionamento prevengono questa comune causa di deriva del punto zero ed errori di calibrazione.
Risoluzione sistematica dei problemi e strategie di intervento
Protocollo diagnostico passo-passo
Iniziare la risoluzione dei problemi documentando la lettura del punto zero attuale del proprio controllo pesatore senza alcun carico sulla piattaforma della bilancia della linea di confezionamento. Registrare questo valore di riferimento, quindi verificare le condizioni di temperatura e umidità ambientali nell’impianto. Lasciare stabilizzare il controllo pesatore per 15 minuti senza operazioni, quindi controllare nuovamente la lettura del punto zero. Se la lettura è cambiata, probabilmente è presente una deriva termica che influisce sull’accuratezza dell’ispezione del peso. Successivamente, ispezionare visivamente la piattaforma della bilancia alla ricerca di detriti, corrosione o danni meccanici che potrebbero compromettere le prestazioni dinamiche della bilancia sulla linea di confezionamento.
Eseguire un ciclo controllato di reset della taratura seguendo la procedura del produttore specifica per il modello di controllo-peso in uso. Questa operazione ripristina il punto di riferimento senza richiedere pesi di calibrazione esterni. Se il drift del punto zero persiste dopo la taratura, il problema risiede probabilmente nel sensore o nel circuito elettronico, non in un errore procedurale del sistema di ispezione del peso. Per diagnosi avanzate della bilancia sulla linea di confezionamento, accedere al menu diagnostico del controllo-peso per recuperare i dati storici del punto zero e i log degli errori, che rivelano il pattern temporale del verificarsi del drift, consentendo di distinguere tra un guasto elettronico improvviso e un degrado graduale del sensore.
Azioni correttive e misure preventive
Una volta identificata la causa della deriva del punto zero sul vostro controllopeso, applicate la correzione appropriata. Se gli effetti termici causano la deriva sulla bilancia dinamica della vostra linea di confezionamento, installate una compensazione termica oppure prevedete un tempo di preriscaldamento prolungato prima dell’avvio della produzione. Se è confermato il degrado del sensore, sostituite la cella di carico con un’unità calibrata identica, assicurando un’installazione corretta e una connessione elettrica adeguata per il vostro sistema di ispezione del peso. Se sussistono problemi nel circuito dell’amplificatore del vostro controllopeso, richiedete al produttore una taratura in fabbrica o la sostituzione dei componenti per ripristinare l’accuratezza della bilancia della vostra linea di confezionamento.
Stabilire una manutenzione preventiva che verifichi settimanalmente la stabilità del punto zero sul sistema di controllo peso. Mantenere il controllo della temperatura dell’impianto entro l’intervallo operativo specificato dal produttore per le apparecchiature di controllo peso. Pulire la piattaforma della bilancia della linea di confezionamento e l’area di montaggio del trasduttore di carico ad ogni turno, utilizzando materiali adeguati che non generino elettricità statica. Registrare tutti gli interventi di taratura e tutte le letture del punto zero per monitorare le tendenze a lungo termine sul controllo peso. Adottare misure di schermatura intorno alla bilancia dinamica, qualora sia confermata l’interferenza elettromagnetica proveniente dalle attrezzature della linea di confezionamento. Queste azioni sistematiche riducono in modo significativo il verificarsi futuro di deriva del punto zero sulla piattaforma di controllo peso.
Domande frequenti
Con quale frequenza devo eseguire la taratura del mio controllo peso per prevenire la deriva del punto zero?
La maggior parte dei produttori raccomanda la verifica giornaliera del punto zero per i sistemi di controllo peso e una taratura completa con pesi certificati settimanalmente o mensilmente, a seconda della velocità della linea di confezionamento e della variabilità del prodotto. Le operazioni su bilance dinamiche ad alta velocità traggono vantaggio da verifiche del punto zero all’inizio del turno e a metà turno per le applicazioni di ispezione del peso. L’ambiente specifico del vostro impianto, l’intensità d’uso delle attrezzature e i requisiti normativi determinano l’intervallo ottimale di taratura per il controllo peso della vostra linea di confezionamento.
Il drift del punto zero su un controllo peso può causare problemi di responsabilità civile per il prodotto?
Sì, la deriva del punto zero non rilevata su una bilancia di controllo causa direttamente condizioni sistematiche di sottopeso o sovrappeso del prodotto, generando esposizione a responsabilità e violazioni normative. Se la bilancia della vostra linea di confezionamento presenta malfunzionamenti e produce in modo costante pacchi sottopeso, consumatori e autorità regolatorie possono avanzare reclami. Mantenere sistemi di bilance di controllo tarati, con registri documentati della verifica del punto zero, dimostra la dovuta diligenza e tutela legalmente la vostra azienda quando viene messa in discussione l’accuratezza delle ispezioni del peso.
Qual è la differenza tra deriva del punto zero e deriva della portata su una bilancia dinamica?
La deriva del punto zero influisce sul riferimento di base (letture a vuoto), mentre la deriva della portata influisce sulla risposta della bilancia all’aumento dei carichi sul vostro controllopeso. Un sistema di ispezione del peso che presenta soltanto la deriva del punto zero potrebbe mostrare un peso fantasma, ma l’accuratezza ai carichi di media e massima portata rimane accettabile. La bilancia della vostra linea di confezionamento che presenta la deriva della portata fornisce letture corrette a zero, ma valori errati in determinati intervalli di peso. Entrambe le condizioni richiedono correzioni di taratura distinte sul vostro controllopeso per ripristinarne il corretto funzionamento.
Sommario
- Identificazione e rilevamento della deriva del punto zero
- Cause principali e procedure diagnostiche
- Risoluzione sistematica dei problemi e strategie di intervento
-
Domande frequenti
- Con quale frequenza devo eseguire la taratura del mio controllo peso per prevenire la deriva del punto zero?
- Il drift del punto zero su un controllo peso può causare problemi di responsabilità civile per il prodotto?
- Qual è la differenza tra deriva del punto zero e deriva della portata su una bilancia dinamica?