 EN


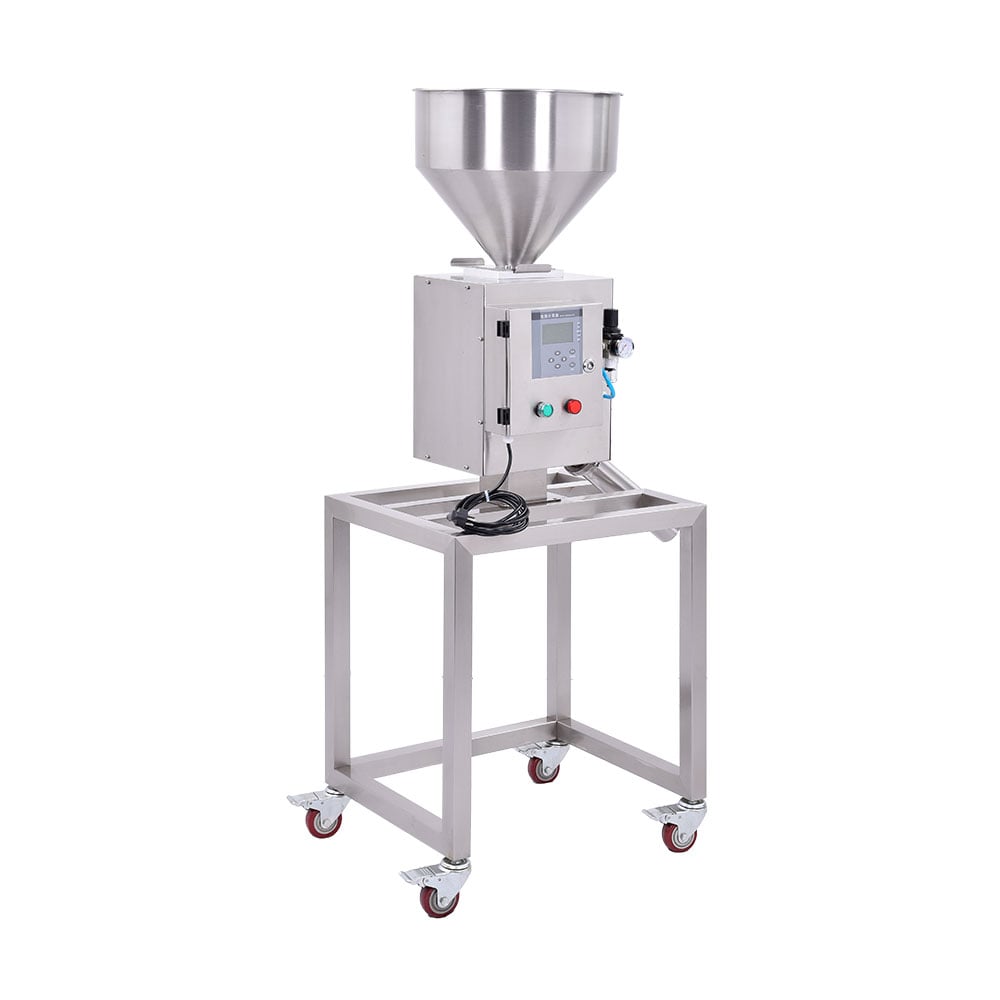
ইনজেকশন মোল্ডিং উৎপাদন নির্ভর করে দূষণমুক্ত পরিচালনার উপর নির্ভরশীল যন্ত্রপাতির উপর। কাঁচামাল পরিচালনার সময় লৌহ ও অলৌহ ধাতব কণা প্রবেশ করলে দামি ইনজেকশন মোল্ডিং স্ক্রুগুলি গুরুতরভাবে ক্ষতিগ্রস্ত হতে পারে, যার ফলে ব্যয়বহুল উৎপাদন বন্ধ ও প্রতিস্থাপন চক্র ঘটে। একটি লোহা বিচ্ছেদক যন্ত্র আপনার উপাদান প্রবাহে স্থাপন করা হলে এটি একটি অত্যাবশ্যকীয় সুরক্ষা বাধা হিসেবে কাজ করে, যা আপনার মোল্ডিং যন্ত্রপাতিতে পৌঁছানোর আগেই ধাতব দূষণকারী উপাদানগুলি অপসারণ করে এবং আপনার উৎপাদন বিনিয়োগকে রক্ষা করে।
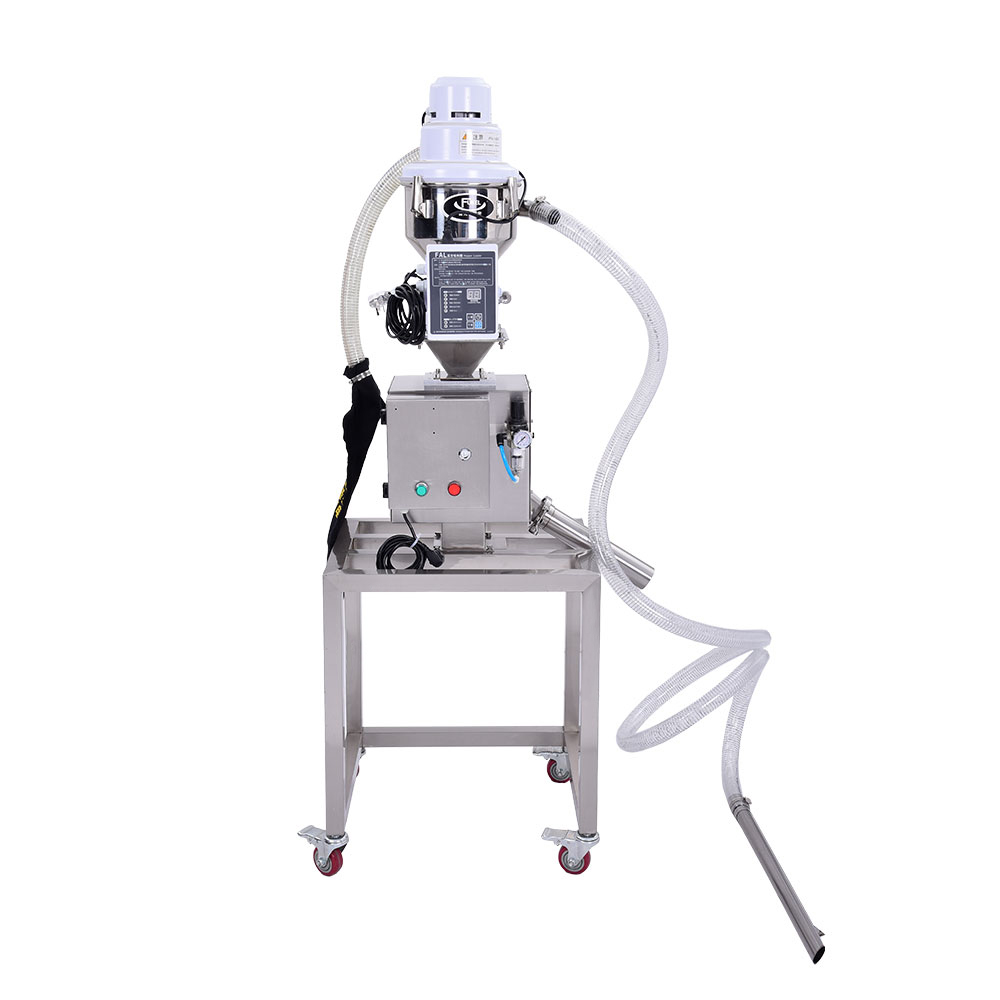
গুরুত্বাকর্ষণ-নির্ভর ধাতু সনাক্তকরণ পদ্ধতিগুলি আপনার মোল্ডিং স্ক্রুগুলিকে কীভাবে রক্ষা করে, তা বোঝার জন্য দূষণের ঝুঁকি এবং ব্যবহারিক ফিল্ট্রেশন ব্যবস্থা উভয়টিই পরীক্ষা করা প্রয়োজন। ধাতু কণা সরবরাহকারীদের হাতলে, পরিবহন, সঞ্চয় এবং অভ্যন্তরীণ উপকরণ প্রস্তুতির সময় কাঁচামালের প্রবাহে প্রবেশ করে। যদি কোনো হস্তক্ষেপ না করা হয়, তবে এই দূষকগুলি আপনার গুরুত্বাকর্ষণ-নির্ভর পর্যায়ের মধ্য দিয়ে এবং ইনজেকশন ইউনিটের মধ্য দিয়ে ঘুরে বেড়ায়, যেখানে এগুলি স্ক্রুর পৃষ্ঠকে আঁচড়ায়, ক্ষয় প্যাটার্ন তৈরি করে এবং শেষ পর্যন্ত সামঞ্জস্যপূর্ণ উপকরণ সরবরাহ এবং তাপমাত্রা নিয়ন্ত্রণ বজায় রাখার সরঞ্জামের ক্ষমতাকে ক্ষতিগ্রস্ত করে। ধাতু সনাক্তকারী পর্যায়টি এবং ইনজেকশন ইউনিটের মধ্য দিয়ে ঘুরে বেড়ায়, যেখানে এগুলি স্ক্রুর পৃষ্ঠকে আঁচড়ায়, ক্ষয় প্যাটার্ন তৈরি করে এবং শেষ পর্যন্ত সামঞ্জস্যপূর্ণ উপকরণ সরবরাহ এবং তাপমাত্রা নিয়ন্ত্রণ বজায় রাখার সরঞ্জামের ক্ষমতাকে ক্ষতিগ্রস্ত করে।
কীভাবে দূষণ ইনজেকশন মোল্ডিং স্ক্রুগুলিকে ক্ষতিগ্রস্ত করে
কাঁচামালে ধাতু কণার উৎস
ইনজেকশন মোল্ডিং সুবিধাগুলো একাধিক সরবরাহকারী থেকে কাঁচামাল পলিমার গ্রহণ করে, যাদের প্রত্যেকের নিজস্ব উপাদান পরিচালনা পদ্ধতি রয়েছে। গ্রাইন্ডিং, ব্লেন্ডিং এবং পরিবহনের সময় যন্ত্রপাতির ঘর্ষণ থেকে লৌহ-যুক্ত কণা, প্যাকেজিং উপকরণ থেকে অ-লৌহ দূষণ এবং প্রক্রিয়াকরণ যন্ত্রপাতি থেকে সূক্ষ্ম ধাতব টুকরোগুলো বাল্ক উপাদানের পরিমাণে প্রবেশ করে। উপরের দিকের উপাদান শর্তসাধন পর্যায়ে ব্যবহৃত মাধ্যাকর্ষণ-খাওয়ানো ব্যবস্থাগুলো সম্ভবত সমস্ত কণা ধরতে পারে না, বিশেষ করে ছোট টুকরোগুলো যাদের কার্যকরভাবে অপসারণের জন্য বিশেষায়িত সনাক্তকরণ সংবেদনশীলতা প্রয়োজন।
স্ক্রু ক্ষয় প্রগতি এবং যন্ত্রপাতির ব্যর্থতা
যখন ধাতব কণা ইনজেকশন স্ক্রু-এর মধ্য দিয়ে প্রবেশ করে, তখন সেগুলো পলিমার গলিত অবস্থায় আটকে যায় এবং স্ক্রু-এর ফ্লাইটগুলোর বিরুদ্ধে ঘর্ষণ মাধ্যম হিসেবে কাজ করে। পুনরাবৃত্তিমূলক তাপ চক্রগুলো কণাগুলোকে শক্ত করে তোলে, যার ফলে স্ক্রু-এর পৃষ্ঠের উপর ঘর্ষণ প্রভাব বৃদ্ধি পায়। সপ্তাহের পর সপ্তাহ ধরে উৎপাদন চলার সময় এই সূক্ষ্ম ক্ষতি জমা হয়ে অসম পৃষ্ঠের সৃষ্টি করে, যা উপাদানের প্রবাহের সমরূপতা ব্যাহত করে, তাপ স্থানান্তরের দক্ষতা হ্রাস করে এবং শেষ পর্যন্ত স্থানীয় ব্যর্থতার বিন্দু তৈরি করে যেখানে ধাতব টুকরোগুলো খসে পড়ে এবং গলিত উপাদানের মধ্য দিয়ে পুনরায় প্রবাহিত হয়।
মাধ্যাকর্ষণ প্রবাহিত ধাতু সনাক্তকারী একীভূতকরণ ও কার্যকারিতা
সনাক্তকরণ পদ্ধতি এবং পৃথকীকরণের সময়
গুরুত্বকর্ষ প্রবাহযুক্ত ধাতু সনাক্তকারী যন্ত্রটি উপকরণকে ইলেকট্রোম্যাগনেটিক ক্ষেত্রের মধ্য দিয়ে নিম্নমুখী প্রবাহে স্থির বেগে চলতে দেয়। লৌহযুক্ত ধাতুগুলি ক্ষেত্রে বিঘ্ন সৃষ্টি করে, যা অশুদ্ধ উপকরণকে মোল্ডিং সরঞ্জাম থেকে বিচ্ছিন্ন করে দেয়। এই গুঁড়ো পরীক্ষার পদ্ধতিটি উপকরণের প্রবাহ বিচ্ছিন্ন না করেই অবিচ্ছিন্নভাবে কাজ করে, ফলে এটি উচ্চ-আউটপুট উৎপাদন পরিবেশের জন্য আদর্শ, যেখানে ব্যাচ পরীক্ষা অগ্রহণযোগ্য বিলম্ব সৃষ্টি করত। এর ধাতব বিভাজক যন্ত্রের বিন্যাস নিশ্চিত করে যে উপকরণ ইনজেকশন ইউনিটে প্রবেশের ঠিক আগেই সনাক্তকরণ ঘটে, যা স্ক্রু দূষণের বিরুদ্ধে চূড়ান্ত সুরক্ষা ব্যবস্থা নির্দেশ করে।
প্রক্রিয়াজাতকরণের আগে বাল্ক উপকরণ বাছাই
বাল্ক উপকরণ আপনার সুবিধার কাজের প্রবাহে প্রবেশ করার বিন্দুতে একটি ধাতব পৃথকীকরণ যন্ত্র স্থাপন করা একাধিক সুরক্ষামূলক সুবিধা তৈরি করে। প্রত্যাখ্যাত উপকরণগুলিকে গুণগত পর্যালোচনা, সরবরাহকারীকে অবহিত করা এবং ক্রেডিট পুনরুদ্ধারের প্রক্রিয়ায় পৃথক করা যায়। বাল্ক উপকরণ বাছাইয়ের শুরুতে দূষণ অপসারণ করে আপনি ক্রস-দূষণ রোধ করেন, যেখানে জরুরি পুনর্কাজের অবস্থায় প্রত্যাখ্যাত উপকরণ গৃহীত উপকরণের সঙ্গে মিশে যেতে পারে। এই পর্যায়ভিত্তিক পদ্ধতিটি অপারেটরদের দূষণের প্রবণতা পর্যবেক্ষণ করতে সক্ষম করে, যার ফলে সরবরাহকারী সংক্রান্ত সমস্যা বা অভ্যন্তরীণ পরিচালনা সংক্রান্ত সমস্যাগুলি চিহ্নিত করা যায় যার জন্য অতিরিক্ত স্ক্র্যাপ তৈরি হওয়ার আগেই সংশোধনমূলক ব্যবস্থা নেওয়া সম্ভব হয়।
বাস্তবায়ন কৌশল এবং সরঞ্জাম নির্বাচন
উপকরণের বৈশিষ্ট্যের সঙ্গে সনাক্তকরণ সংবেদনশীলতা মেলানো
বিভিন্ন পলিমার উপকরণ এবং যোজকগুলি বিভিন্ন তড়িৎচৌম্বকীয় স্বাক্ষর তৈরি করে, যার ফলে আপনার ধাতু পৃথকীকরণ যন্ত্রের সংবেদনশীলতা সেটিংস কাস্টমাইজ করা প্রয়োজন যাতে অপ্টিমাল কার্যকারিতা অর্জন করা যায়। কার্বন-পূর্ণ পলিমারগুলিতে পরিবাহী যোজকগুলি ছোট ফেরাস কণাগুলিকে আড়াল করতে পারে, যার ফলে ডিটেক্টরের সংবেদনশীলতা বাড়ানো এবং উপযুক্ত সনাক্তকরণ দ্বারা সময় নিশ্চিত করার জন্য উপাদানের প্রবাহ বেগ বাড়ানো প্রয়োজন। গুঁড়ো পরীক্ষার অ্যাপ্লিকেশনের জন্য ডিজাইন করা মাধ্যাকর্ষণ-খাওয়ানো ধাতু ডিটেক্টর সিস্টেমগুলি পরিবর্তনশীল সংবেদনশীলতা টিউনিং অফার করে, যা অপারেটরদের সনাক্তকরণের বিশ্বস্ততা এবং ভুল প্রত্যাখ্যানের হারের মধ্যে ভারসাম্য রাখতে দেয়, যাতে দূষণ অপসারণ করা যায় কিন্তু অত্যধিক সক্রিয় ফিল্টারিং থ্রেশহোল্ডের কারণে অতিরিক্ত উপাদান বর্জন এড়ানো যায়।
ইনস্টলেশন পয়েন্ট এবং রিডান্ড্যান্ট প্রোটেকশন
ধাতব পৃথকীকরণ যন্ত্রের কৌশলগত স্থাপন শুরু হয় আপনার উপকরণ গ্রহণ পর্যায়ে, যেখানে আসা বাল্ক উপকরণ বাছাই করে সরবরাহকারী-চালিত দূষণ সংগ্রহ বা মিশ্রণের আগেই অপসারণ করা হয়। দ্বিতীয় স্থাপন বিন্দুগুলি হল প্রি-শুষ্ককরণ যন্ত্রের পরিত্যাগ বিন্দু, পোস্ট-রিগ্রাইন্ড উপকরণ সংগ্রহ বিন্দু এবং ইনজেকশন ইউনিটগুলিকে সেবা দেওয়া হপার ফিড লাইন। এই অতিরিক্ত পদ্ধতি স্বীকার করে যে কোনো একক গুরুত্ব প্রবাহিত ধাতু সনাক্তকরণ যন্ত্র একশো শতাংশ কণা ধরা পায় না, বিশেষ করে উচ্চ পরিবাহী ফেরাস টুকরোগুলির ক্ষেত্রে, যা মাঝে মাঝে অভিমুখ বা বেগের কারণে সনাক্তকরণ এড়িয়ে যায়। একাধিক সনাক্তকরণ পর্যায় কোনো একক ব্যবস্থার ক্ষমতার চেয়ে বেশি সমগ্র রক্ষা তৈরি করে।
প্রশ্নোত্তর
গুরুত্ব প্রবাহিত ধাতু সনাক্তকরণ যন্ত্র কোন কণা আকার নির্ভরযোগ্যভাবে সনাক্ত করে?
স্ট্যান্ডার্ড গ্র্যাভিটি ফেড মেটাল ডিটেক্টর সিস্টেমগুলি ০.৫ মিলিমিটারের চেয়ে বড় ফেরাস কণা এবং ১.০ মিলিমিটারের চেয়ে বড় নন-ফেরাস কণা নির্ভরযোগ্যভাবে শনাক্ত করে। ছোট কণাগুলির প্রতি সংবেদনশীলতা ডিটেক্টরের ডিজাইন, উপাদানের পরিবাহিতা এবং আপনার মেটাল সেপারেটর মেশিনে নির্বাচিত থ্রেশহোল্ড সেটিংসের উপর নির্ভর করে। সংবেদনশীল অ্যাপ্লিকেশনগুলিতে পাউডার পরীক্ষার প্রয়োজনীয়তা এমন উন্নত শনাক্তকরণ সিস্টেমের জন্য যৌক্তিকতা প্রদান করতে পারে যা ০.২ মিলিমিটার পর্যন্ত কণা শনাক্ত করতে সক্ষম, যদিও এই সিস্টেমগুলির জন্য আরও ঘন ঘন ক্যালিব্রেশন এবং রক্ষণাবেক্ষণের প্রয়োজন হয়।
মেটাল সেপারেটর মেশিনের শনাক্তকরণ সংবেদনশীলতা কত ঘন ঘন পুনরায় ক্যালিব্রেট করা উচিত?
সাধারণ অপারেশনের সময় আপনার গ্র্যাভিটি-ফেড মেটাল ডিটেক্টরের পুনরায় ক্যালিব্রেশন সাপ্তাহিকভাবে করা উচিত, এবং উপকরণ সরবরাহকারী পরিবর্তন, সরঞ্জাম রক্ষণাবেক্ষণ বা দীর্ঘমেয়াদী বন্ধের পর অতিরিক্ত পরীক্ষা করা উচিত। আর্দ্রতা, তড়িৎচৌম্বকীয় ব্যাঘাত এবং তাপমাত্রা পরিবর্তনসহ পরিবেশগত ফ্যাক্টরগুলি ডিটেক্টরের সংবেদনশীলতাকে প্রভাবিত করে, যার ফলে নিয়মিত যাচাইকরণ অপরিহার্য হয়ে ওঠে। অনেক সুবিধাতে রেফারেন্স মেটাল নমুনা ব্যবহার করে দৈনিক দ্রুত পরীক্ষা করা হয়, যখন রক্ষণাবেক্ষণের সময়সূচিতে ব্যাপক পুনরায় ক্যালিব্রেশন করা হয়।
একটি একক মেটাল সেপারেটর মেশিন একাধিক ইনজেকশন মোল্ডিং ইউনিটকে সুরক্ষা দিতে পারে?
একটি গ্র্যাভিটি-ফেড ধাতু সনাক্তকরণ যন্ত্র একই উৎস থেকে বাল্ক উপাদান সাজানোর পর একাধিক ইনজেকশন ইউনিটকে যথেষ্টভাবে সেবা দিতে পারে না, কারণ সনাক্তকরণের পর উপাদানের শাখা-বিভাজন কিছু মোল্ডিং লাইনের জন্য ফিল্টারিং পর্যায়কে এড়িয়ে যায়। যদিও উপাদানের সংযোগ উচ্চ-প্রবাহের দিকে সম্ভব করে একটি একক ধাতু পৃথকীকরণ যন্ত্রের মাধ্যমে একাধিক ইউনিটকে রক্ষা করা সম্ভব, তবুও শিল্পের সর্বোত্তম অনুশীলন প্রতিটি গুরুত্বপূর্ণ ইনজেকশন বিন্দুতে ব্যক্তিগত গুঁড়ো পরীক্ষা ব্যবস্থা স্থাপনের পরামর্শ দেয়, যাতে উপাদান বণ্টন প্যাটার্ন বা সরঞ্জাম কনফিগারেশন পরিবর্তনের উপর নির্ভর না করে দূষণ অপসারণ সুস্থির থাকে।