 EN


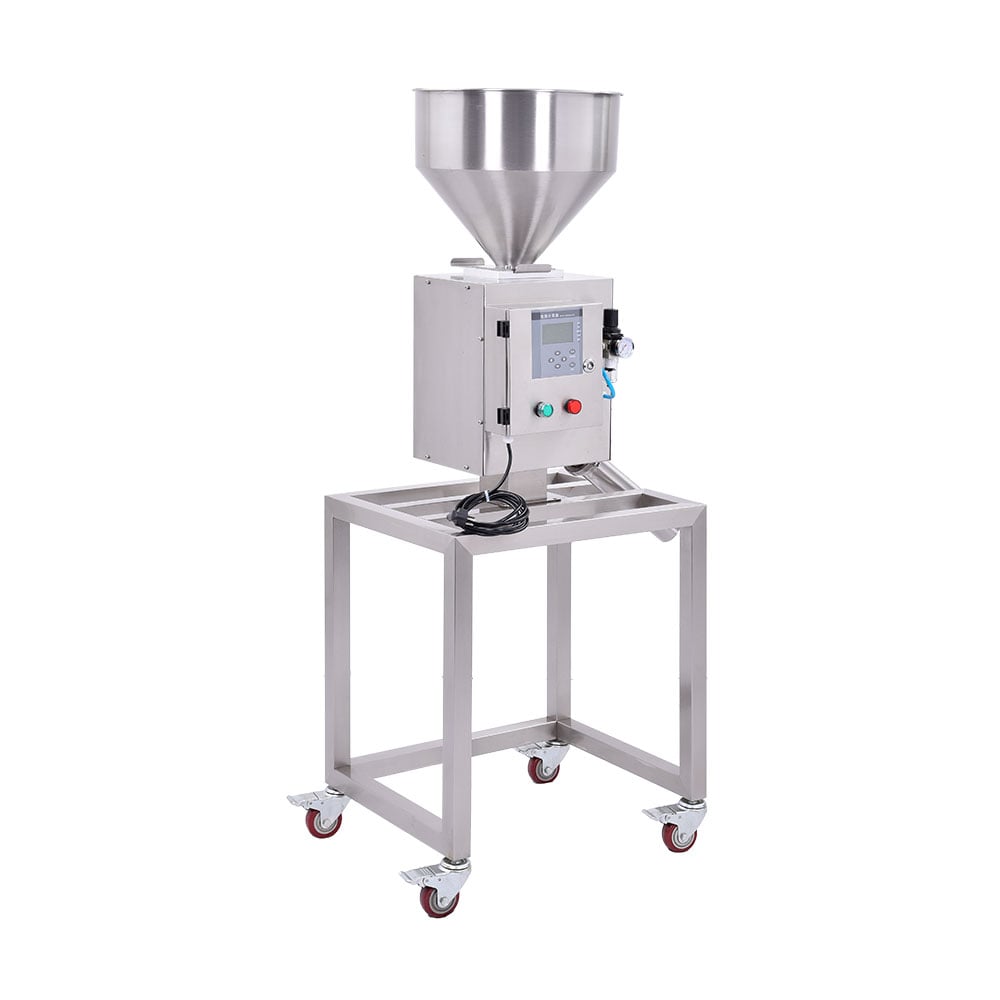
Ინექციური ფორმირების წარმოება სრულდება სიზუსტის მოწყობილობებზე, რომლებიც უნდა მუშაობდნენ დაბინძურების გარეშე. საწყისი მასალის მომზადების დროს შემოსული ფეროზური და არაფეროზური მეტალის ნაკერები შეიძლება სერიოზულად დააზიანოს ძვირადღირებული ინექციური ფორმირების სახელურები, რაც იწვევს ძვირადღირებულ შეწყვეტებს და შეცვლის ციკლებს. ა მეტალის განაყოფი თქვენს მასალის ნაკადში დაყენებული მოწყობილობა მოქმედებს როგორც საკრიტიკო დაცვის ბარიერი, რომელიც მეტალის დაბინძურებებს ამოიღებს ინექციური მოწყობილობის მიღებამდე და აცავს თქვენს წარმოების ინვესტიციებს.
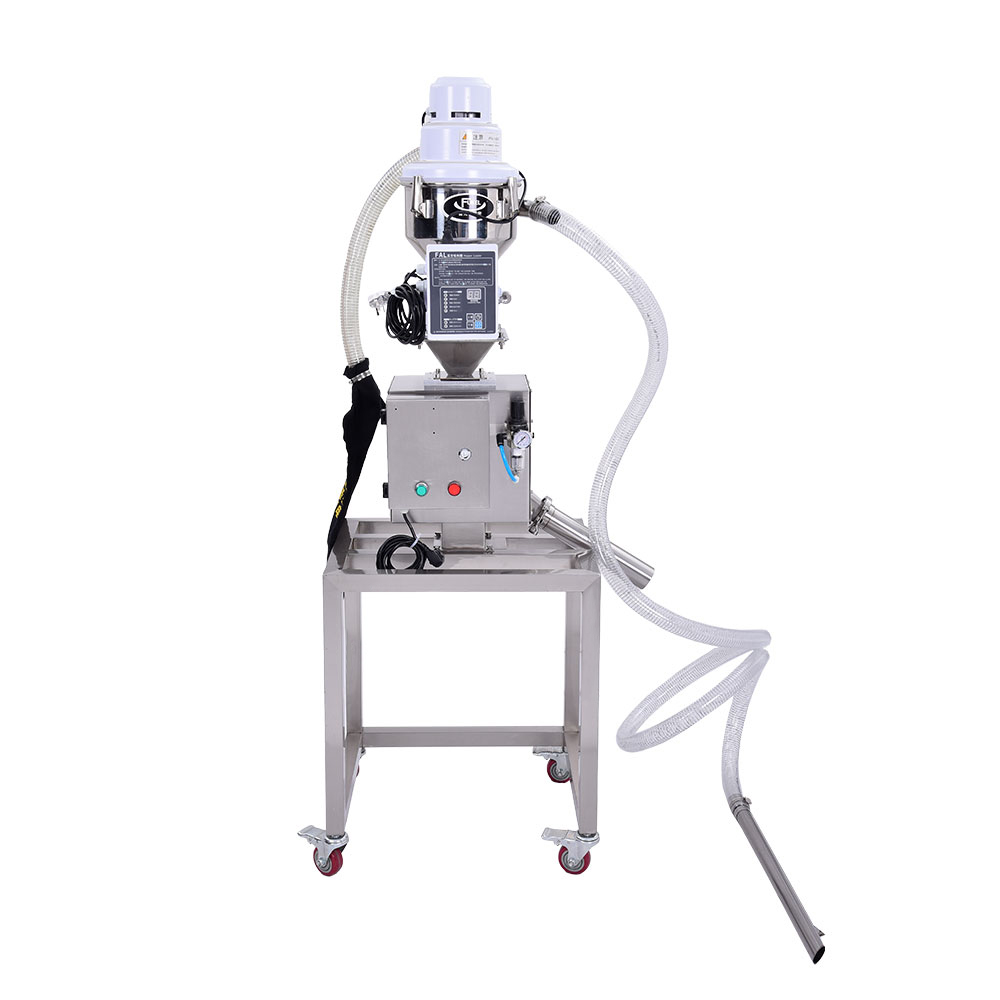
Გრავიტაციულად მოწოდებული მეტალ-დეტექტორების სისტემების მოქმედების პრინციპის გაგება მოჭედილი სახელურების დაცვის კონტექსტში მოითხოვს როგორც დაბინძურების რისკის, ასევე პრაქტიკული ფილტრაციის მექანიზმების გამოკვლევას. მეტალური ნაკრები შედიან საწყისი მასალის ნაკადებში მომწოდებლების მიერ მოხდენილი მოვლის, ტრანსპორტირების, შენახვის და შინაგანი მასალის მომზადების პროცესების შედეგად. ჩარევის გარეშე ეს დაბინძურებელი ნაკრები მოძრაობენ თქვენს გრავიტაციულად მოწოდებულ ეტაპზე და შემდეგ შედიან ინექციის ერთეულში, სადაც ისინი ხაზავენ სახელურების ზედაპირებს, ქმნიან აბრაზიულ მოხმარების ნიშნებს და საბოლოოდ არღვევენ აღნიშნული მოწყობილობის უნარს მუდმივი მასალის მიწოდებისა და ტემპერატურის კონტროლის შენარჩუნებაში. მეტალის დეტექტორი ეტაპზე და შემდეგ შედიან ინექციის ერთეულში, სადაც ისინი ხაზავენ სახელურების ზედაპირებს, ქმნიან აბრაზიულ მოხმარების ნიშნებს და საბოლოოდ არღვევენ აღნიშნული მოწყობილობის უნარს მუდმივი მასალის მიწოდებისა და ტემპერატურის კონტროლის შენარჩუნებაში.
Როგორ აზიანებს დაბინძურება ინექციის მოჭედილ სახელურებს
Საწყისი მასალებში მეტალური ნაკრების წყაროები
Ინექციური ფორმების წარმოების საშუალებებში სხვადასხვა მომწოდებლისგან მიიღება საწყისი პოლიმერული მასალები, რომლებიც სხვადასხვა მასალების მოძრაობის პროცედურებს იყენებენ. მასალების დაჭრის, შერევის და ტრანსპორტირების დროს მოწყობილობის ხახუნიდან წარმოიქმნება რკის ნაკერები, შეფუთვის მასალებიდან არ მოიცავს რკის ნაკერები, ხოლო დამუშავების მოწყობილობიდან მიიღება მცირე მეტალური ნაკერები, რომლებიც მოხვედრება მასალის მოცულობით პარტიებში. მასალების წინასარევი მომზადების ეტაპებზე გამოყენებული გრავიტაციური სისტემები შეიძლება არ შეძლონ ყველა ნაკერის დაჭერა, განსაკუთრებით მცირე ნაკერების, რომლების ეფექტურად ამოღებისთვის სპეციალიზებული გამოსავლენის მგრძნობარობა სჭირდება.
Სახელურის აბრაზიული ამოისხლების პროცესი და მოწყობილობის დაშლა
Როდესაც მეტალის ნაკერძები შედის ინექციის სახრახის შიგნით, ისინი ჩარჩევიან პოლიმერის დნობილში და მოქმედებენ როგორც შემხედრები სახრახის ფრთებზე. განმეორებითი გახურების ციკლები გამაგრებს ნაკერძებს, რაც აძლიერებს მათ აბრაზიულ მოქმედებას სახრახის ზედაპირზე. წარმოების კვირების განმავლობაში ეს მიკროსკოპული ზიანი იკრეფება და ქმნის ხეხილებს, რომლებიც არღვევენ მასალის გამავალი სისტემის ერთგვაროვნებას, ამცირებენ სითბოს გადაცემის ეფექტურობას და საბოლოოდ იწვევენ ადგილობრივ დაშლის წერტილებს, სადაც მეტალის ნაკერძები გამოიყოფა და ხელახლა მოძრაობს დნობილში.
Გრავიტაციულად მომარაგებული მეტალის დეტექტორის ინტეგრაცია და ფუნქციონირება
Აღმოჩენის მექანიზმი და გამოყოფის დრო
Გრავიტაციულად მოწოდებული მეტალდეტექტორი მუშაობს იმ პრინციპით, რომ ნებას აძლევს მასალას ელექტრომაგნიტურ ველში მუდმივი სიჩქარით გასწვრივ გადაადგილდეს. ფეროზური ლითონები ველში დარღვევებს იწვევს, რაც არეკოლების მექანიზმს აძლევს სიგნალს და დაბინძურებული მასალა შემდგომი ფორმირების აღჭურვილობისგან გადაიყვანება. ეს ფხვნილის შემოწმების მეთოდი უწყვეტად მუშაობს მასალის ნაკადის შეწყვეტის გარეშე და ამიტომ იდეალურია მაღალი სიჩქარით მუშაობის წარმოების გარემოებში, სადაც ნაკრების შემოწმება დაუშვებელი დაყოვნებებს გამოიწვევდა. მისი მეტალის გამყოფი მანქანის კონფიგურაცია უზრუნველყოფს მასალის ინექციის ერთეულში შესვლამდე დასასრული დეტექტირების მოხდენას, რაც სახელურის დაბინძურების საპირობო დაცვის ბოლო საშუალებას წარმოადგენს.
Მასალის მასური სორტირება დამუშავებამდე
Მეტალური სეპარატორის მონტაჟი მასიური მასალის საწყის შესვლის წერტილში თქვენს საწარმოში რამდენიმე დაცვითი უპირატესობას იძლევა. უარყოფილი მასალა ხელახლა ხარისხის შემოწმების, მომწოდებლის შეტყობინების და კრედიტის აღდგენის პროცესებისთვის იზოლირება შეიძლება. მასიური მასალის სორტირების საწყის ეტაპზე დაბინძურების წაშლით თავიდან იქნება აცილებული კროს-დაბინძურება, რომელსაც უარყოფილი მასალა შეიძლება გამოიწვიოს ავარიული ხელახლა დამუშავების პირობებში დასაშვები მასალასთან შერევის შედეგად. ეს სტეიჯინგის მიდგომა ასევე საშუალებას აძლევს ოპერატორებს დაბინძურების ტენდენციების მონიტორინგს, რაც საშუალებას აძლევს მომწოდებლის პრობლემების ან შიდა მომუშავეობის პრობლემების დროულად აღმოჩენას და მათ დამატებითი ნაგავის წარმოქმნამდე შესასწორებლად მოქმედებას.
Განხორციელების სტრატეგია და აღჭურვილობის არჩევა
Აღმოჩენის მგრძნობარობის მასალის თვისებებთან შეთავსება
Სხვადასხვა პოლიმერული მასალა და დამატებები ქმნის განსხვავებულ ელექტრომაგნიტურ სიგნალებს, რაც მოითხოვს მეტალის გამოყოფის მანქანაზე მოწყობილობის მიხედვით შესატანად მგრძნობარობის პარამეტრების ინდივიდუალურ დაყენებას საუკეთესო შედეგების მისაღებად. ნახშირბადით შევსებულ პოლიმერებში გამტარი დამატებები შეიძლება დამალონ მცირე ფეროზური ნაკერძები, რაც მოითხოვს გამომძიებლის მგრძნობარობის გაზრდას და მასალის გატარების სიჩქარის აჩქარებას, რათა დაზუსტებული გამოსავლენად საკმარისი დრო მიეცეს. ფხვნილის შემოწმების მიზნით შემუშავებული გრავიტაციური მეტალის გამომძიებლის სისტემები საშუალებას აძლევს ოპერატორებს მგრძნობარობის ცვლად დაყენებას, რათა გამოსავლენის სისწორე და შეცდომით უარყოფის რეიტინგი ერთმანეთს შორის ბალანსი მოახდინონ და ამ გზით დაბინძურების ამოღება მოხდეს ჭარბად აგრესიული ფილტრაციის ზღვრების გამო მასალის ჭარბი დაკარგვის გარეშე.
Დაყენების წერტილები და დამატებითი დაცვა
Მეტალის გამომყოფი მანქანის სტრატეგიული დაყენება იწყება მასალის მიღების ეტაპზე, სადაც შემოსული მასალის მასურბლური დალაგება მოხდება მასალის საცავებში შენახვამდე ან შერევამდე მომწოდებლის მიერ შეტანილი დაბინძურების წაშლა. მეორადი დაყენების წერტილები არსებობს წინასწარ გამოშრობის მოწყობილობების გამოსასვლელებში, ხელახლა გამოყენების მასალის შეგროვების წერტილებში და ინექციის ერთეულებს მომარაგებლად მომუშავე ჰოპერების კვებვის ხაზებში. ეს რედუნდანტული მიდგომა აღიარებს, რომ არც ერთი გრავიტაციულად მომარაგებული მეტალის დეტექტორი არ ახერხებს 100%-იან ნაკლებობის დაჭერას, განსაკუთრებით მაშინ, როდესაც მაღალი გამტარობის ფეროზური ნაკლებობები ზოგჯერ არ აღიმოჩევიან მათი მდებარეობის ან სიჩქარის ფაქტორების გამო. რამდენიმე აღმოჩენის ეტაპი ქმნის კუმულაციურ დაცვას, რომელიც აღემატება ნებისმიერი ერთეულის შესაძლებლობებს.
Ხშირად დასმული კითხვები
Რომელი ნაკლებობის ზომა აღიმოჩევს გრავიტაციულად მომარაგებული მეტალის დეტექტორი სანდო სიზუსტით?
Სტანდარტული გრავიტაციული მეტალდეტექტორები საიმედოდ აღმოაჩენს 0,5 მილიმეტრზე დიდ ფეროზურ ნაკერძებს და 1,0 მილიმეტრზე დიდ არაფეროზურ ნაკერძებს. პატარა ნაკერძების აღმოჩენის მგრძნობარობა დამოკიდებულია დეტექტორის დიზაინზე, მასალის გამტარობაზე და მეტალსეპარატორის მანქანაზე შერჩეულ ზღვარ პარამეტრებზე. მგრძნობარე აპლიკაციებში ფხვნილის შემოწმების მოთხოვნები შეიძლება მოითხოვოს გაუმჯობესებული აღმოჩენის სისტემები, რომლებიც შეძლებენ 0,2 მილიმეტრის ნაკერძების იდენტიფიცირებას, თუმცა ამ სისტემებს უფრო ხშირად სჭირდება კალიბრაცია და მოვლა.
Როგორ ხშირად უნდა განახლდეს მეტალსეპარატორის მანქანის აღმოჩენის მგრძნობარობა?
Თქვენი გრავიტაციულად მომარაგებული მეტალ-დეტექტორის ხელახლა კალიბრაცია უნდა მოხდეს ყოველკვირეს ნორმალური ექსპლუატაციის დროს, ასევე დამატებითი შემოწმება მასალის მომარაგებლის შეცვლის, აღჭურვილობის ტექნიკური მომსახურების ან გრძელვადი შეჩერების შემდეგ. გარემოს ფაქტორები — მათ შორის ტენიანობა, ელექტრომაგნიტური შეფარება და ტემპერატურის ცვალებადობა — ზემოქმედებენ დეტექტორის მგრძნობარობაზე, რაც რეგულარულ ვალიდაციას აუცილებლად სჭირდება. ბევრი საწარმო ყოველდღიურად ასრულებს სწრაფ შემოწმებას სასაძლეო მეტალის ნიმუშების გამოყენებით და სრულ ხელახლა კალიბრაციას ტექნიკური მომსახურების სარეჟიმო ფანჯრებში აგენდირებს.
Შეუძლია თუ არა ერთი მეტალ-სეპარატორის მანქანა დაცვას რამდენიმე ინექციური ფორმირების ერთეული?
Ერთი გრავიტაციულად მოქმედებადი მეტალ-დეტექტორი ვერ უზრუნველყოფს საკმარისად რამდენიმე ინექციის ერთეულს, რომლებსაც ერთი და იგივე წყაროდან მიდის მასალის მასური დასახლება; რადგან მასალის განშტოება დეტექტირების შემდეგ ზოგიერთი ფორმების წარმოების ხაზის ფილტრაციის ეტაპს ავლენს. მიუხედავად იმისა, რომ მასალის კონსოლიდაცია მიმდინარე მიმართულებით საშუალებას აძლევს ერთი მეტალ-სეპარატორის მანქანის გამოყენებას რამდენიმე ერთეულის დასაცავად, საინდუსტრიო საუკეთესო პრაქტიკა რეკომენდაციას აძლევს თითოეულ კრიტიკულ ინექციის წერტილზე ინდივიდუალური ფხვნილის შემოწმების სისტემების გამოყენებას, რათა უზრუნველყოფილი დარჩეს მასალის განაწილების ნაკრებების ან აღჭურვილობის კონფიგურაციის ცვლილებების მიუხედავად მასალის დაბინძურების მოსახსნელად მუდმივი ეფექტიანობა.