 EN


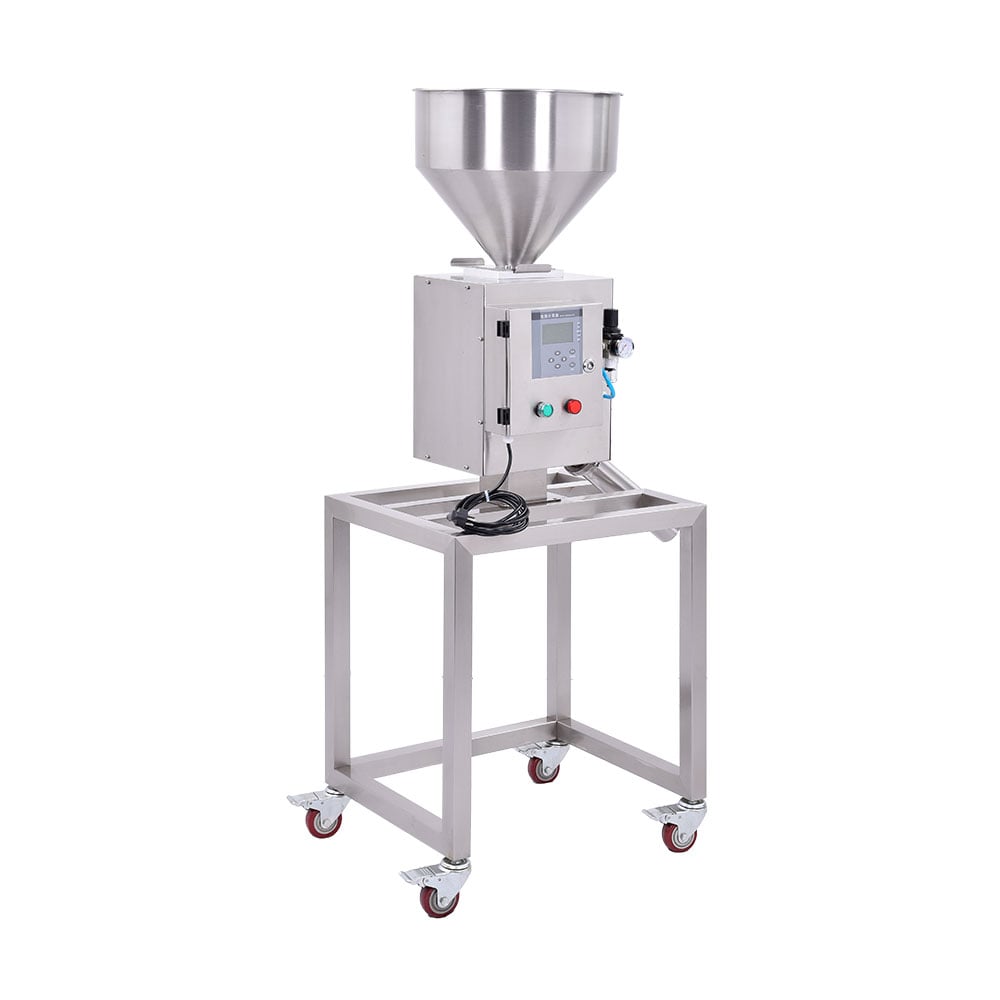
Produkcja wtryskowa zależy od precyzyjnego sprzętu działającego bez zanieczyszczeń. Cząstki metalu ferromagnetycznego i nieferytowego wprowadzone podczas obsługi surowców mogą poważnie uszkodzić drogie śruby do formowania wtryskowego, powodując kosztowne przestoje i konieczność wymiany. Separator metali zainstalowany w przepływie materiału działa jako kluczowa bariera ochronna, usuwając zanieczyszczenia metaliczne przed ich dotarciem do sprzętu formującego i chroniąc inwestycję produkcyjną.
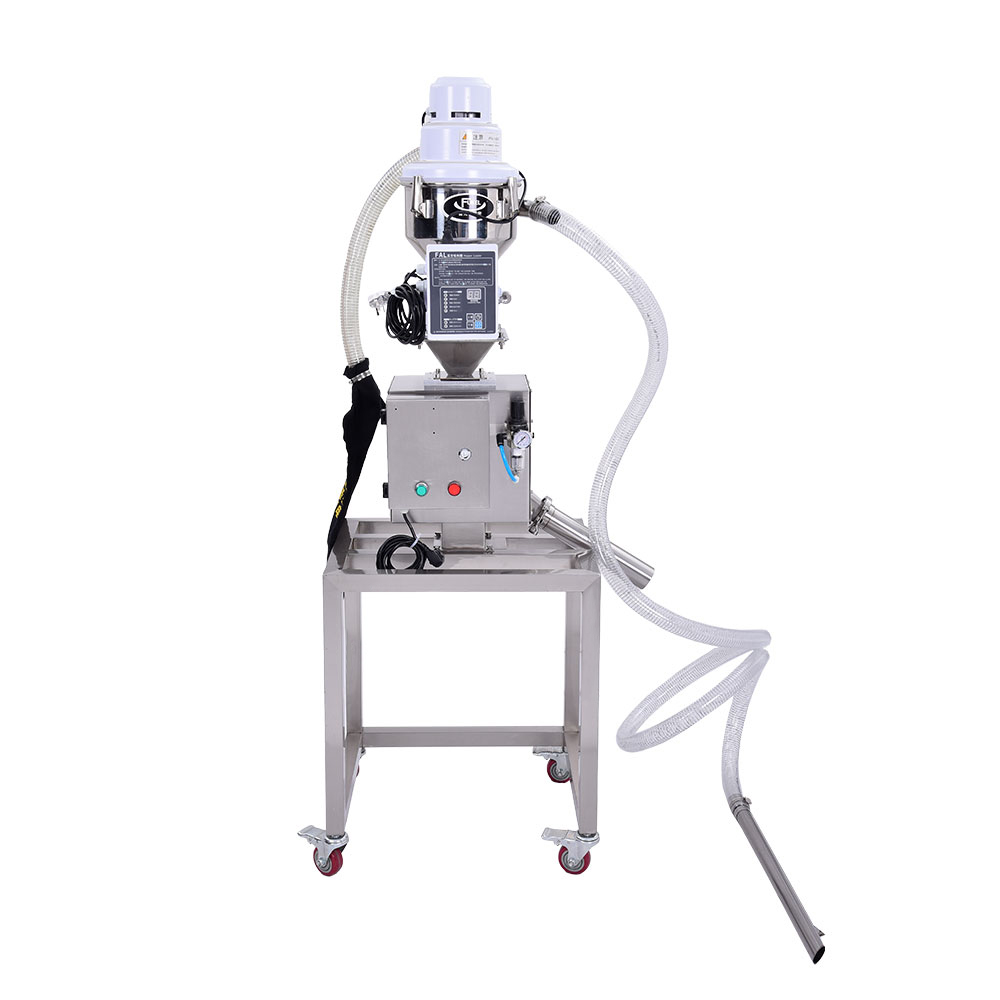
Zrozumienie, w jaki sposób systemy wykrywania metali zasilane grawitacyjnie chronią śruby formujące, wymaga analizy zarówno ryzyka zanieczyszczenia, jak i praktycznych mechanizmów filtracji. Cząstki metalu dostają się do strumieni surowców poprzez obsługę przez dostawców, transport, magazynowanie oraz przygotowanie materiału wewnątrz zakładu. Bez interwencji zanieczyszczenia te krążą przez etap zasilania grawitacyjnego detektor metalu i docierają do jednostki wtryskowej, gdzie zadzierają powierzchnie śrub, powodują zużycie oraz ostatecznie naruszają zdolność sprzętu do utrzymywania spójnej podaży materiału i kontroli temperatury.
W jaki sposób zanieczyszczenia uszkadzają śruby do formowania wtryskowego
Źródła cząstek metalu w surowcach
Zakłady wtryskiwania otrzymują surowe materiały polimerowe od wielu dostawców, z których każdy stosuje inne procedury obsługi materiałów. Podczas mielenia, mieszania i transportu cząstki żelazne pochodzące z tarcia urządzeń, zanieczyszczenia niemetaliczne pochodzące z materiałów opakowaniowych oraz drobne fragmenty metalu pochodzące z maszyn przetwarzających przedostają się do partii materiału sypkiego. Systemy zasilane grawitacyjnie stosowane na wczesnych etapach kondycjonowania materiału mogą nie wykrywać wszystkich cząstek, szczególnie mniejszych fragmentów, które wymagają specjalnej czułości wykrywania w celu skutecznego usunięcia.
Postęp zużycia śruby i awaria sprzętu
Gdy cząstki metalu dostają się do śruby wtryskowej, wbijają się w stopiony polimer i działają jako środek szlifujący przeciwko krawędziom śruby. Powtarzające się cykle nagrzewania utwardzają te cząstki, zwiększając ich działanie ścierne na powierzchni śruby. W ciągu tygodni produkcji to mikroskopijne uszkodzenie gromadzi się, tworząc chropowate obszary, które zakłócają jednolitość przepływu materiału, zmniejszają wydajność wymiany ciepła oraz ostatecznie powodują lokalne punkty awarii, w których odłamki metalu oderwane od śruby krążą ponownie w masie topionej.
Integracja i funkcja detektora metalu z zasilaniem grawitacyjnym
Mechanizm wykrywania i moment separacji
Detektor metali działający na zasadzie grawitacyjnego przepływu materiału działa poprzez umożliwienie przepływu materiału w dół przez pole elektromagnetyczne przy zachowaniu stałej prędkości. Metale ferromagnetyczne powodują zaburzenia pola, co aktywuje mechanizmy odrzucania i odprasowuje skażony materiał od wyposażenia formującego. Ta metoda kontroli proszków działa w sposób ciągły, bez przerywania przepływu materiału, co czyni ją idealną dla środowisk produkcyjnych o wysokiej wydajności, gdzie badania partii spowodowałyby niedopuszczalne opóźnienia. separator metalowy konfiguracja maszyny zapewnia, że detekcja odbywa się bezpośrednio przed wejściem materiału do jednostki wtryskowej, stanowiąc ostateczną barierę ochrony przed zanieczyszczeniem śruby.
Sortowanie materiałów sypkich przed przetworzeniem
Zainstalowanie maszyny do separacji metalowej w miejscu, w którym materiał sypki wpływa do procesu produkcyjnego Twojej firmy, zapewnia wiele korzyści ochronnych. Odrzucony materiał można izolować w celu kontroli jakości, powiadomienia dostawcy oraz odzyskania środków. Usuwając zanieczyszczenia na wczesnym etapie sortowania materiału sypkiego, zapobiegasz zanieczyszczeniu krzyżowemu, przy którym materiał odrzucony mógłby się zmieszać z materiałem zaakceptowanym w sytuacjach awaryjnego przetwarzania ponownego. Takie podejście etapowe umożliwia również operatorom śledzenie trendów zanieczyszczeń, co pozwala na wykrycie problemów związanych z dostawcami lub wewnętrznymi procedurami obsługi wymagającymi działań korygujących przed powstaniem dodatkowych odpadów.
Strategia wdrożenia i dobór sprzętu
Dopasowanie czułości wykrywania do właściwości materiału
Różne materiały polimerowe oraz dodatki generują odmienne sygnatury elektromagnetyczne, co wymaga dostosowania ustawień czułości maszyny do separacji metali w celu osiągnięcia optymalnej wydajności. Przewodzące dodatki w polimerach wypełnionych węglem mogą maskować małe cząstki żelazne, co wymaga zwiększenia czułości detektora oraz szybszej prędkości przepływu materiału, aby zapewnić wystarczający czas ekspozycji podczas wykrywania. Systemy detektorów metalu zasilane grawitacyjnie, przeznaczone do inspekcji proszków, oferują regulację czułości w zakresie zmiennym, umożliwiając operatorom uzgadnianie niezawodności wykrywania z poziomem fałszywych odrzuceń, co zapewnia usuwanie zanieczyszczeń bez nadmiernych strat materiału spowodowanych zbyt restrykcyjnymi progami filtrowania.
Punkty instalacji oraz ochrona redundantna
Strategiczne umieszczenie maszyny do separacji metalu rozpoczyna się na etapie odbioru materiału, gdzie sortowanie nadchodzącego materiału sypkiego usuwa zanieczyszczenia wprowadzone przez dostawców przed magazynowaniem lub mieszaniem. Dodatkowe punkty instalacji znajdują się przy wyjściach z urządzeń do suszenia wstępного, w miejscach zbierania materiału po ponownym mieleniu oraz w liniach zasilających do zasobników obsługujących jednostki wtryskowe. Takie podejście zapewniające redundancję uwzględnia fakt, że żaden pojedynczy grawitacyjny detektor metalu nie osiąga stu procentowego przechwytywania cząstek, szczególnie w przypadku wysoce przewodzących fragmentów żelaznych, które czasem unikają wykrycia z powodu orientacji lub czynników związanych z prędkością. Wieloetapowe wykrywanie tworzy skumulowaną ochronę przewyższającą możliwości dowolnego pojedynczego systemu.
Najczęściej zadawane pytania
Jakiej wielkości cząstek detektor metalu działający grawitacyjnie wykrywa w sposób niezawodny?
Standardowe systemy wykrywania metali z zasilaniem grawitacyjnym niezawodnie wykrywają cząstki żelazne większe niż 0,5 mm oraz cząstki nieżelazne przekraczające 1,0 mm. Wrażliwość na mniejsze cząstki zależy od konstrukcji detektora, przewodności materiału oraz ustawień progowych wybranych w maszynie do separacji metali. Wrażliwe zastosowania inspekcji proszków mogą uzasadniać użycie ulepszonych systemów wykrywania zdolnych do identyfikacji cząstek aż do 0,2 mm, choć takie systemy wymagają częstszej kalibracji i konserwacji.
Jak często należy ponownie kalibrować wrażliwość wykrywania maszyny do separacji metali?
Kalibracja ponowna metalodetektora zasilanego grawitacyjnie powinna odbywać się raz w tygodniu w trakcie normalnej eksploatacji, a dodatkowe sprawdzenia należy wykonywać po zmianie dostawcy materiału, konserwacji sprzętu lub dłuższych okresach postoju. Czynniki środowiskowe, takie jak wilgotność, zakłócenia elektromagnetyczne oraz wahania temperatury, wpływają na czułość detektora, co czyni regularną walidację niezbędną. Wiele zakładów wykonuje codzienne szybkie testy kontrolne przy użyciu wzorców metalowych, a szczegółową kalibrację ponowną planuje się w oknach konserwacyjnych.
Czy pojedyncza maszyna do separacji metali może chronić wiele jednostek do wtryskiwania?
Jeden metalodetektor zasilany grawitacyjnie nie jest w stanie skutecznie obsługiwać wielu jednostek wtryskowych otrzymujących materiał sypki po sortowaniu ze wspólnego źródła, ponieważ odgałęzienia materiału po wykryciu omijają etap filtrowania dla niektórych linii formowania. Choć konsolidacja materiału w górę przepływu pozwala jednej maszynie do separacji metali chronić wiele jednostek, najlepsze praktyki branżowe zalecają indywidualne systemy inspekcji proszków przy każdym kluczowym punkcie wtrysku, zapewniając spójne usuwanie zanieczyszczeń niezależnie od wzorców rozdziału materiału lub zmian w konfiguracji sprzętu.