 EN


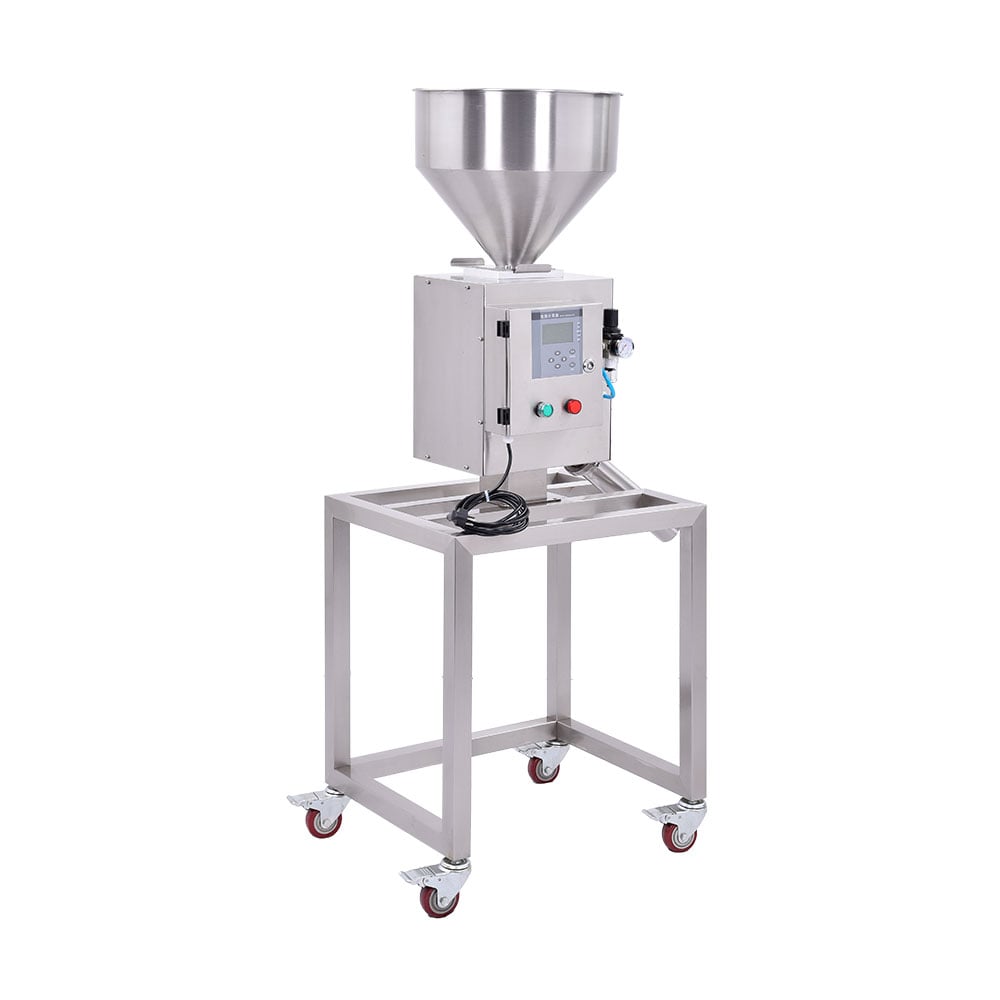
इन्जेक्सन मोल्डिङ्ग उत्पादन सटीक उपकरणहरूमा निर्भर गर्दछ जुन दूषणबिना सञ्चालित हुन्छन्। कच्चा सामग्री सँगै हातेमालो गर्दा प्रवेश गर्ने चुम्बकीय र गैर-चुम्बकीय धातु कणहरूले महँगो इन्जेक्सन मोल्डिङ्ग स्क्रुहरूलाई गम्भीर रूपमा क्षति पुर्याउन सक्छन्, जसले महँगो उत्पादन अवरोध र प्रतिस्थापन चक्रहरू उत्पन्न गर्दछ। एउटा धातु पृथक्करण यन्त्र तपाईंको सामग्री प्रवाहमा स्थापित गरिएको धातु अलगावकर्ता एक महत्त्वपूर्ण सुरक्षा अवरोधको रूपमा काम गर्दछ, जसले तपाईंको मोल्डिङ्ग उपकरणमा पुग्नुभन्दा अघि धातु दूषकहरूलाई हटाउँछ र तपाईंको उत्पादन लगानीलाई सुरक्षित राख्दछ।
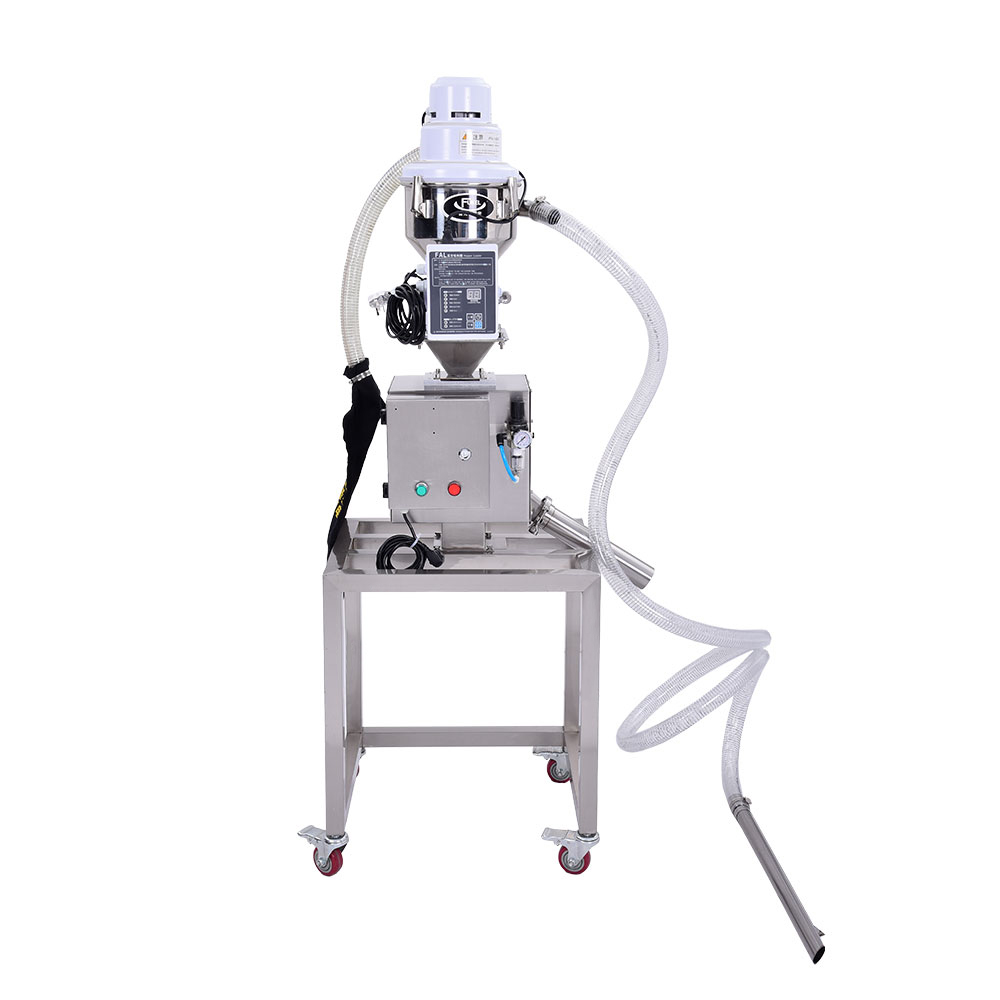
गुरुत्वाकर्षण द्वारा खानेको धातु पत्ता लगाउने प्रणालीहरू कसरी तपाईंका मोल्डिङ स्क्रुहरूलाई सुरक्षित गर्छ भन्ने कुरा बुझ्नका लागि दूषणको जोखिम र व्यावहारिक फिल्टरेसन यान्त्रिकी दुवैको अध्ययन गर्नुपर्छ। धातुका कणहरू आपूर्तिकर्ताको हेरचाह, परिवहन, भण्डारण र आन्तरिक सामग्री तयारीको माध्यमबाट कच्चा सामग्रीको प्रवाहमा प्रवेश गर्छन्। हस्तक्षेप नगरेमा, यी दूषकहरू तपाईंको गुरुत्वाकर्षण द्वारा खानेको मेटल डिटेक्टर चरण र इन्जेक्सन एकाइमा परिभ्रमण गर्छन्, जहाँ तिनीहरू स्क्रुका सतहहरूमा खरोच बनाउँछन्, घिस्ने पैटर्नहरू सिर्जना गर्छन् र अन्ततः उपकरणको स्थिर सामग्री वितरण र तापमान नियन्त्रण बनाए राख्ने क्षमतालाई कमजोर पार्छन्।
इन्जेक्सन मोल्डिङ स्क्रुहरूमा दूषणले कसरी क्षति पुर्याउँछ
कच्चा सामग्रीमा धातुका कणहरूका स्रोतहरू
इन्जेक्शन मोल्डिंग सुविधाहरूले बहुविध आपूर्तिकर्ताहरूबाट कच्चा पोलीमर सामग्री प्राप्त गर्दछ, प्रत्येकले फरक सामग्री ह्यान्डलिंग प्रक्रियाहरू सञ्चालन गर्दछ। पीस, मिश्रण, र यातायातको क्रममा, उपकरण घर्षणबाट फलाम कणहरू, प्याकेजि materials सामग्रीबाट गैर-फलाम दूषितता, र प्रशोधन मेसिनरीबाट राम्रो धातु टुक्राहरू बल्क सामग्री लटमा प्रवेश गर्दछ। गुरुत्वाकर्षण द्वारा खुवाइएको प्रणालीहरू अपस्ट्रीम सामग्री कन्डिसन चरणहरूमा प्रयोग गरिएका सबै कणहरू, विशेष गरी साना टुक्राहरू जुन प्रभावकारी हटाउनको लागि विशेष पहिचान संवेदनशीलता चाहिन्छ।
स्क्रू वेयर प्रगति र उपकरण विफलता
जब धातुका कणहरू इन्जेक्सन स्क्रुमा पस्छन्, तिनीहरू पोलिमर पग्लिएको मिश्रणमा रोपिन्छन् र स्क्रु फ्लाइटहरू विरुद्ध घर्षण माध्यमको रूपमा काम गर्छन्। दोहोरिएका तापन चक्रहरूले कणहरूलाई कठोर बनाउँछ, जसले स्क्रुको सतहमा घर्षण प्रभाव बढाउँछ। उत्पादनको हप्तौंसम्म यो सूक्ष्म क्षति संचित हुँदै जान्छ, जसले सामग्री प्रवाहको एकरूपता बिगार्छ, ताप स्थानान्तरणको कार्यक्षमता घटाउँछ र अन्ततः स्थानीय विफलताका बिन्दुहरू सिर्जना गर्छ जहाँ धातुका टुक्राहरू छुट्छन् र पग्लिएको मिश्रणमा फेरि परिक्रमण गर्छन्।
गुरुत्वाकर्षण द्वारा खाने धातु डिटेक्टरको एकीकरण र कार्य
डिटेक्सन यान्त्रिकी र अलगीकरण समय
गुरुत्वाकर्षण द्वारा खाने भएको धातु पत्ता लगाउने यन्त्रले सामग्रीलाई विद्युत् चुम्बकीय क्षेत्रमा अविरल गतिमा तलतिर प्रवाहित गर्दै काम गर्छ। लोहे जस्ता धातुहरूले क्षेत्रमा विक्षोभ सिर्जना गर्छन्, जसले अस्वीकृति यान्त्रिकीलाई सक्रिय गर्छ र दूषित सामग्रीलाई ढालन उपकरणबाट टाढा लगाउँछ। यो पाउडर निरीक्षण विधिले सामग्रीको प्रवाह बाधित नगरी निरन्तर काम गर्छ, जसले यसलाई उच्च उत्पादन क्षमता भएका उत्पादन वातावरणका लागि आदर्श बनाउँछ जहाँ ब्याच परीक्षणले अस्वीकार्य ढिलाइहरू सिर्जना गर्थ्यो। धातु विभाजक यन्त्रको विन्यासले सामग्री इन्जेक्सन एकाइमा प्रवेश गर्नुभन्दा ठिक अघि पत्ता लगाउने कार्य सुनिश्चित गर्छ, जसले स्क्रुमा दूषण विरुद्ध अन्तिम सुरक्षा बाधा प्रतिनिधित्व गर्छ।
प्रशोधन अघि सामग्रीको सामूहिक छानौट
तपाईंको सुविधामा बल्क सामग्री प्रवेश गर्ने बिन्दुमा धातु विभाजक मेसिन स्थापना गर्दा कतिपय सुरक्षात्मक फाइदाहरू उत्पन्न हुन्छन्। अस्वीकृत सामग्रीलाई गुणस्तर समीक्षा, आपूर्तिकर्तालाई सूचना र ऋण पुनः प्राप्ति प्रक्रियाका लागि अलग गर्न सकिन्छ। बल्क सामग्रीको छान्ने चरणको शुरुवातमै दूषण हटाएर, तपाईं अस्वीकृत सामग्रीले आपातकालीन पुनर्कार्य परिस्थितिमा स्वीकृत सामग्रीसँग मिसिएर क्रस-दूषण हुनबाट रोक्न सक्नुहुन्छ। यो चरणबद्ध दृष्टिकोणले अपरेटरहरूलाई दूषणको प्रवृत्तिहरू निगरानी गर्न अनुमति दिन्छ, जसले आपूर्तिकर्ताका समस्या वा आन्तरिक ह्याण्डलिङ्का समस्याहरू पहिचान गर्न सक्छ जसले सुधारात्मक कार्यहरूको आवश्यकता पर्छ, र यी समस्याहरूले अतिरिक्त कचरा उत्पन्न गर्नुभन्दा अघि नै।
कार्यान्वयन रणनीति र उपकरण छान्ने
पत्ता लगाउने संवेदनशीलतालाई सामग्रीका गुणहरूसँग मिलाउने
विभिन्न पोलिमर सामग्री र एडिटिभहरूले विभिन्न विद्युतचुम्बकीय हस्ताक्षरहरू सिर्जना गर्छन्, जसले तपाईंको धातु अलगाव मेसिनमा अनुकूल प्रदर्शनका लागि कस्टमाइज्ड संवेदनशीलता सेटिङहरूको आवश्यकता पर्दछ। कार्बन-भरिएका पोलिमरहरूमा प्रयोग गरिएका चालक एडिटिभहरूले साना लौह कणहरूलाई ओझेल गर्न सक्छन्, जसले डिटेक्टर संवेदनशीलता बढाउने र सामग्रीको प्रवाह वेग बढाउने आवश्यकता पर्दछ ताकि पर्याप्त डिटेक्सन ड्वेल समय प्रदान गर्न सकियोस्। पाउडर निरीक्षण अनुप्रयोगहरूका लागि डिजाइन गरिएका गुरुत्वाकर्षण-आधारित धातु डिटेक्टर प्रणालीहरूमा परिवर्तनशील संवेदनशीलता ट्यूनिङ उपलब्ध छ, जसले अपरेटरहरूलाई डिटेक्सन विश्वसनीयता र गलत अस्वीकृति दरहरू बीच सन्तुलन बनाउन अनुमति दिन्छ, जसले दूषण हटाउने साथै अत्यधिक सख्त फिल्टरिङ थ्रेसहोल्डहरूका कारण अत्यधिक सामग्री बर्बादी रोक्छ।
स्थापना बिन्दुहरू र अतिरिक्त सुरक्षा
धातु विभाजक मेसिनको रणनीतिक स्थापना तपाईंको सामग्री प्राप्ति चरणबाट सुरु हुन्छ, जहाँ आउँदो बल्क सामग्रीको छान्ने कार्यले भण्डारण वा मिश्रण गर्नु अघि आपूर्तिकर्ताद्वारा प्रविष्ट गरिएको दूषण हटाउँछ। दोस्रो स्थापना बिन्दुहरू पूर्व-सुखाउने उपकरणका निकासहरूमा, पुन: ग्राइन्ड गरिएको सामग्री सङ्कलन बिन्दुहरूमा र इन्जेक्सन एकाइहरूलाई सेवा गर्ने हप्पर फिड लाइनहरूमा अवस्थित छन्। यो बारम्बार राखिएको दृष्टिकोणले कुनै पनि एकल गुरुत्वाकर्षण-सञ्चालित धातु डिटेक्टरले एक सय प्रतिशत कण क्याप्चर गर्न सक्दैन भन्ने कुरा स्वीकार गर्छ, विशेष गरी उच्च चालकता भएका फेरस कणहरूको लागि, जुन कतिपय अवस्थामा अभिविन्यास वा वेगका कारण डिटेक्सनबाट बच्न सक्छन्। बहु-चरणीय डिटेक्सनले कुनै पनि एकल प्रणालीको क्षमताभन्दा बढी संचित सुरक्षा प्रदान गर्छ।
प्रश्नोत्तर
गुरुत्वाकर्षण-सञ्चालित धातु डिटेक्टरले कुन कण आकारलाई विश्वसनीय रूपमा डिटेक्ट गर्छ?
मानक गुरुत्वाकर्षण आधारित धातु पत्ता लगाउने प्रणालीहरू ०.५ मिलिमिटरभन्दा ठूला फेरस कणहरू र १.० मिलिमिटरभन्दा ठूला गैर-फेरस कणहरूलाई विश्वसनीय रूपमा पत्ता लगाउँछन्। सानो कणहरूको प्रति संवेदनशीलता डिटेक्टरको डिजाइन, सामग्रीको चालकता र तपाईंको धातु अलगाव मेसिनमा चयन गरिएको थ्रेसहोल्ड सेटिङ्हरूमा निर्भर गर्दछ। संवेदनशील अनुप्रयोगहरूमा पाउडर निरीक्षणका आवश्यकताहरूले ०.२ मिलिमिटरसम्मका कणहरू पत्ता लगाउन सक्ने उन्नत पत्ता लगाउने प्रणालीहरूको औचित्य बनाउँछ, यद्यपि यी प्रणालीहरूलाई बारम्बार क्यालिब्रेसन र रखरखावको आवश्यकता हुन्छ।
धातु अलगाव मेसिनको पत्ता लगाउने संवेदनशीलता कति पटक क्यालिब्रेट गर्नुपर्छ?
तपाईंको गुरुत्वाकर्षण-सञ्चालित धातु पत्ता लगाउने यन्त्रको पुनः क्यालिब्रेसन सामान्य सञ्चालनको समयमा साप्ताहिक रूपमा गर्नुपर्छ, र साथै सामग्री आपूर्तिकर्ता परिवर्तन, उपकरण रखरखाव, वा लामो समयसम्म बन्द रहेको अवधिपछि अतिरिक्त जाँचहरू पनि गर्नुपर्छ। आर्द्रता, विद्युत् चुम्बकीय हस्तक्षेप, र तापमानमा भएका परिवर्तन जस्ता वातावरणीय कारकहरूले पत्ता लगाउने यन्त्रको संवेदनशीलतामा असर पार्छन्, जसले नियमित मान्यीकरण आवश्यक बनाउँछ। धेरै सुविधाहरूमा प्रतिदिन सन्दर्भ धातु नमुनाहरू प्रयोग गरेर छोटो जाँच परीक्षणहरू गरिन्छ, जबकि व्यापक पुनः क्यालिब्रेसन रखरखाव समयमा निर्धारित गरिन्छ।
के एउटा धातु अलगाउने यन्त्रले बहुविध इन्जेक्सन मोल्डिङ एकाइहरूको सुरक्षा गर्न सक्छ?
एकैचोटि गुरुत्वाकर्षण द्वारा खाने भएको धातु पत्ता लगाउने यन्त्रले एउटै स्रोतबाट बल्क सामग्रीको छान्ने कार्य गर्दा बहुविध इन्जेक्सन एकाइहरूलाई पर्याप्त रूपमा सेवा गर्न सक्दैन, किनभने पत्ता लगाएपछि सामग्रीको शाखा निर्माण लाइनहरूका केही लागि फिल्टरिङ चरणलाई बाइपास गर्दछ। यद्यपि सामग्रीको उच्च-स्तरीय संगठनले एकैचोटि धातु अलगाव यन्त्रले बहुविध एकाइहरूलाई सुरक्षा प्रदान गर्न सक्छ, उद्योगको उत्तम अभ्यासले प्रत्येक महत्त्वपूर्ण इन्जेक्सन बिन्दुमा व्यक्तिगत पाउडर निरीक्षण प्रणालीहरूको प्रयोग गर्न सिफारिस गर्दछ, जसले सामग्रीको वितरण पैटर्न वा उपकरण विन्यास परिवर्तनका बावजूद अविरल दूषण हटाउने निश्चितता प्रदान गर्दछ।