 EN


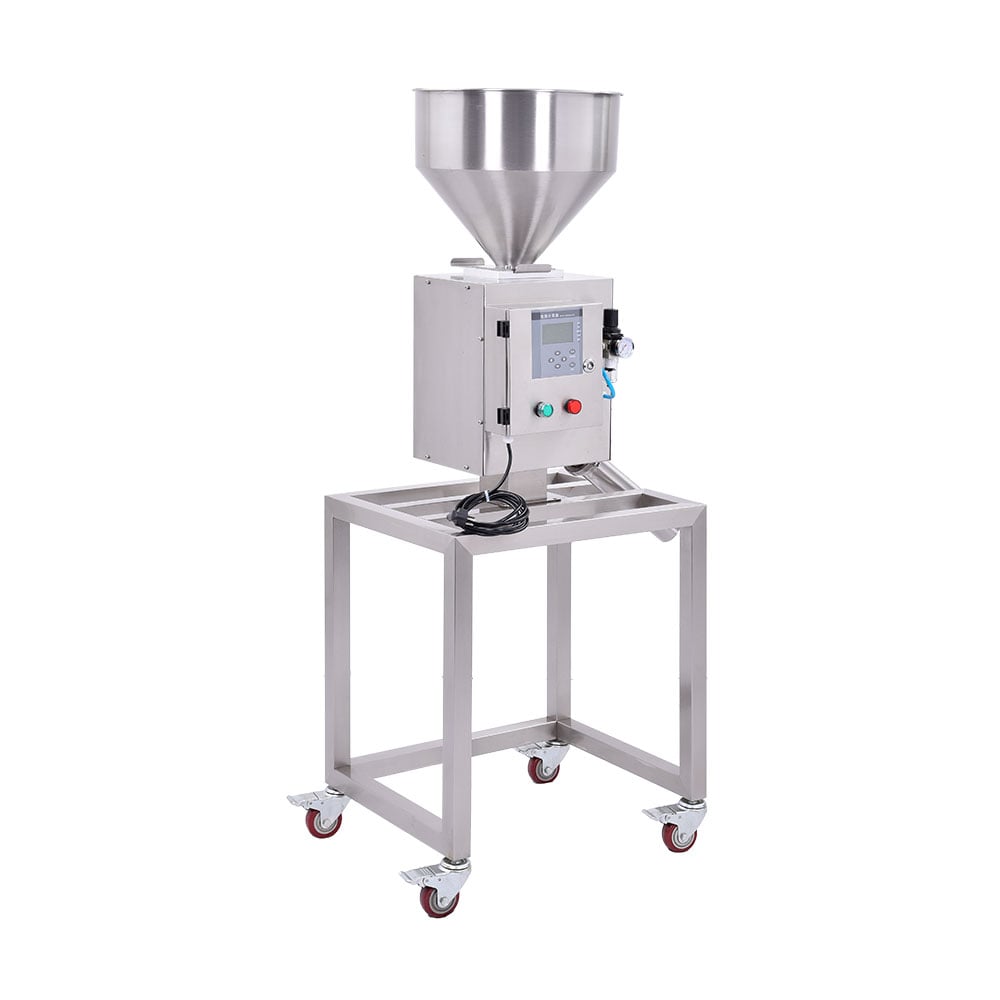
Enjeksiyon kalıplama üretimi, kirlenmeden çalışabilen hassas ekipmanlara bağlıdır. Ham madde işleme sırasında giren ferro ve ferro-olmayan metal parçacıkları, pahalı enjeksiyon kalıplama vidalarına ciddi zarar verebilir; bu da maliyetli üretim kesintilerine ve değiştirme döngülerine neden olur. Bir metal ayırıcı makinesi malzeme akışınızda kurulduğunda, kritik bir koruyucu bariyer görevi görür ve metal kirleticileri kalıplama ekipmanınıza ulaşmadan önce uzaklaştırarak üretim yatırımınızı güvence altına alır.
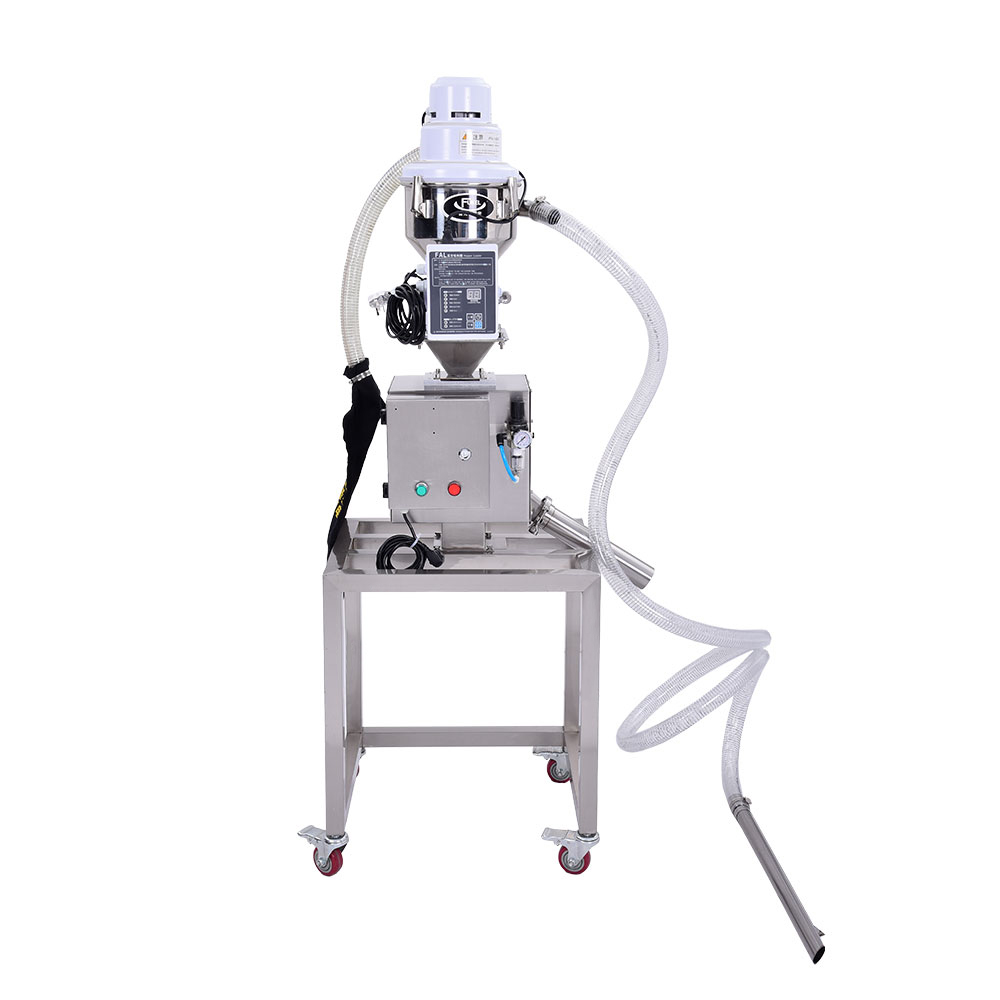
Yerçekimiyle beslenen metal tespit sistemlerinin kalıp vida cıvatalarınızı nasıl koruduğunu anlamak, kirlilik riskini ve pratik süzme mekanizmalarını incelemeyi gerektirir. Metal parçacıkları, tedarikçi tarafından yapılan işleme, taşıma, depolama ve iç malzeme hazırlama süreçleriyle ham madde akışlarına girer. Müdahale edilmezse bu kirleticiler yerçekimiyle beslenen aşamada dolaşır ve enjeksiyon ünitesine geçer; burada vida yüzeylerini çizerek aşınma desenleri oluşturur ve sonunda ekipmanın tutarlı malzeme iletimini ve sıcaklık kontrolünü sürdürme yeteneğini zayıflatır. metal dedektörü aşamada dolaşır ve enjeksiyon ünitesine geçer; burada vida yüzeylerini çizerek aşınma desenleri oluşturur ve sonunda ekipmanın tutarlı malzeme iletimini ve sıcaklık kontrolünü sürdürme yeteneğini zayıflatır.
Kirliliğin Enjeksiyon Kalıplama Vidalarına Nasıl Zarar Verdiği
Ham Maddelerdeki Metal Parçacık Kaynakları
Enjeksiyon kalıplama tesisleri, farklı malzeme işleme prosedürleri uygulayan çok sayıda tedarikçiden ham polimer malzemeleri alır. Öğütme, karıştırma ve taşıma süreçlerinde ekipman sürtünmesinden kaynaklanan demir içeren parçacıklar, ambalaj malzemelerinden gelen demir dışı kirlilik ve işlenebilirlik makinalarından kopan ince metal parçalar, toplu malzeme partilerine karışır. Üst akışta malzeme koşullandırma aşamalarında kullanılan yerçekimi beslemeli sistemler, özellikle özel algılama hassasiyeti gerektiren daha küçük parçacıkları yakalayamayabilir.
Vida Aşınması İlerlemesi ve Ekipman Arızası
Metal parçacıklar enjeksiyon vida kanallarına girdiğinde, polimer eriyiğine gömülür ve vida kanatları karşıında aşındırıcı ortam olarak işlev görür. Tekrarlayan ısıtma döngüleri bu parçacıkları sertleştirir ve vida yüzeyine olan aşındırıcı etkilerini artırır. Üretimin haftalar boyu devam etmesiyle bu mikroskobik hasar birikir; malzeme akışının düzgünlüğünü bozan, ısı transfer verimini azaltan ve nihayetinde metal parçaların koparak eriyik içine geri döndüğü yerel arıza noktaları oluşturur.
Yerçekimiyle Beslemeli Metal Dedektörü Entegrasyonu ve İşlevi
Tespit Mekanizması ve Ayırma Zamanlaması
Yerçekimiyle beslenen bir metal dedektörü, malzemenin sabit hızla elektromanyetik bir alandan aşağı doğru akmasına izin vererek çalışır. Demir içeren metaller, reddetme mekanizmalarını tetikleyen alan bozuklukları oluşturur ve kirlenmiş malzemeyi kalıplama ekipmanlarından uzaklaştırır. Bu toz inceleme yöntemi, malzeme akışını kesmeden sürekli olarak işler; bu nedenle parti testi kabul edilemez gecikmelere neden olacağı yüksek üretim kapasiteli üretim ortamları için idealdir. metal ayırıcı makine konfigürasyonu, tespitin malzemenin enjeksiyon ünitesine girmeden hemen önce gerçekleşmesini sağlar ve bu da vida kirliliğine karşı son güvenlik önlemidir.
İşleme Öncesi Toplu Malzeme Sınıflandırması
Toplu malzemenin tesisinizin iş akışına girdiği noktaya bir metal ayırıcı makinesi kurmak, çoklu koruyucu avantajlar yaratır. Reddedilen malzeme, kalite incelemesi, tedarikçi bilgilendirmesi ve kredi geri kazanımı süreçleri için izole edilebilir. Toplu malzemenin sınıflandırma aşamasının erken bir noktasında kirliliği gidererek, acil durumda tekrar işleme koşulları sırasında reddedilen malzemenin kabul edilen malzemeyle karışmasına neden olabilecek çapraz kirlenmeyi önlersiniz. Bu aşama yaklaşımı ayrıca operatörlerin kirlilik eğilimlerini izlemesine olanak tanır; bu da tedarikçi sorunlarını veya düzeltici eylem gerektiren iç işlemleme problemlerini ek hurda üretimine neden olmadan önce belirlemenizi sağlar.
Uygulama Stratejisi ve Ekipman Seçimi
Malzeme Özelliklerine Uygun Algılama Hassasiyeti
Farklı polimer malzemeler ve katkı maddeleri, metal ayırıcı makinenizin en iyi performansını sağlamak için özelleştirilmiş hassasiyet ayarları gerektiren değişken elektromanyetik imzalar oluşturur. Karbonla doldurulmuş polimerlerdeki iletken katkı maddeleri, küçük ferro manyetik parçacıkları gizleyebilir; bu nedenle dedektör hassasiyetinin artırılması ve malzemenin akış hızının yükseltilmesi gerekir ki yeterli tespit bekleme süresi sağlanabilsin. Toz inceleme uygulamaları için tasarlanmış yerçekimiyle beslenen metal dedektör sistemleri, operatörlerin tespit güvenilirliğini yanlış reddetme oranlarına karşı dengelemesine izin veren değişken hassasiyet ayarlaması sunar; böylece aşırı agresif filtreleme eşikleri nedeniyle fazla malzeme kaybı yaşanmadan kirlilik giderilir.
Montaj Noktaları ve Yedek Koruma
Bir metal ayırıcı makinesinin stratejik yerleştirilmesi, gelen toplu malzemenin tedarikçi tarafından tanıtılan kirliliği depolama veya karıştırma işleminden önce ayıkladığı malzeme kabul aşamasında başlar. İkincil kurulum noktaları, ön kurutma ekipmanlarının çıkışlarında, yeniden öğütülmüş malzemenin toplandığı noktalarda ve enjeksiyon ünitelerine besleme yapan huni besleme hatlarında bulunur. Bu fazlalık yaklaşımı, tek bir yerçekimiyle beslenen metal dedektörünün yüzde yüz parçacık yakalama oranına ulaşamayacağını kabul eder; özellikle yüksek iletkenliğe sahip ferro manyetik parçacıklar, bazen yönleri veya hızları nedeniyle tespit edilemez hale gelebilir. Çoklu tespit aşamaları, tek bir sistemin yeteneğinden daha üstün birikimli koruma sağlar.
SSS
Yerçekimiyle beslenen bir metal dedektörü, hangi parçacık boyutunu güvenilir şekilde tespit eder?
Standart gravitasyonla beslenen metal dedektör sistemleri, 0,5 milimetreden daha büyük demir içeren parçacıkları ve 1,0 milimetreden daha büyük demir içermeyen parçacıkları güvenilir şekilde tespit eder. Daha küçük parçacıklara duyulan duyarlılık, dedektör tasarımına, malzemenin iletkenliğine ve metal ayırıcı makinenizde seçilen eşik ayarlarına bağlıdır. Hassas uygulamalardaki toz inceleme gereksinimleri, 0,2 milimetreye kadar küçük parçacıkları tanımlayabilen gelişmiş tespit sistemlerinin kullanılmasını haklı gösterebilir; ancak bu sistemler daha sık kalibrasyon ve bakım gerektirir.
Metal ayırıcı makinesinin tespit duyarlılığı ne sıklıkla yeniden kalibre edilmelidir?
Yerçekimiyle beslenen metal dedektörünüzün yeniden kalibrasyonu, normal işletme sırasında haftalık olarak yapılmalıdır; ayrıca malzeme tedarikçisi değişiklikleri, ekipman bakımı veya uzun süreli duruş dönemleri sonrasında da ek kontrol işlemlerine yer verilmelidir. Nem, elektromanyetik girişim ve sıcaklık değişimleri gibi çevresel faktörler, dedektör hassasiyetini etkiler; bu nedenle düzenli doğrulama işlemi zorunludur. Birçok tesis, referans metal örnekleri kullanarak günlük hızlı kontrol testleri gerçekleştirirken, kapsamlı yeniden kalibrasyon işlemlerini bakım pencereleri sırasında planlamaktadır.
Tek bir metal ayırıcı makinesi, birden fazla enjeksiyon kalıp ünitesini koruyabilir mi?
Bir adet yerçekimi beslemeli metal dedektörü, aynı kaynaktan toplu malzeme ayırma yapan birden fazla enjeksiyon ünitesini yeterince koruyamaz; çünkü tespit sonrası malzeme kollara ayrıldığında bazı kalıp hatları için süzme aşaması atlanır. Malzemenin tespit ünitesinden önce birleştirilmesi, tek bir metal ayırıcı makinenin birden fazla ünitenin korunmasını sağlamasına olanak tanır; ancak sektörün en iyi uygulaması, her kritik enjeksiyon noktasında bireysel toz inceleme sistemlerinin kullanılmasını önerir. Bu yaklaşım, malzeme dağıtım desenlerine veya ekipman yapılandırma değişikliklerine bakılmaksızın tutarlı kirletici giderimini sağlar.