 EN


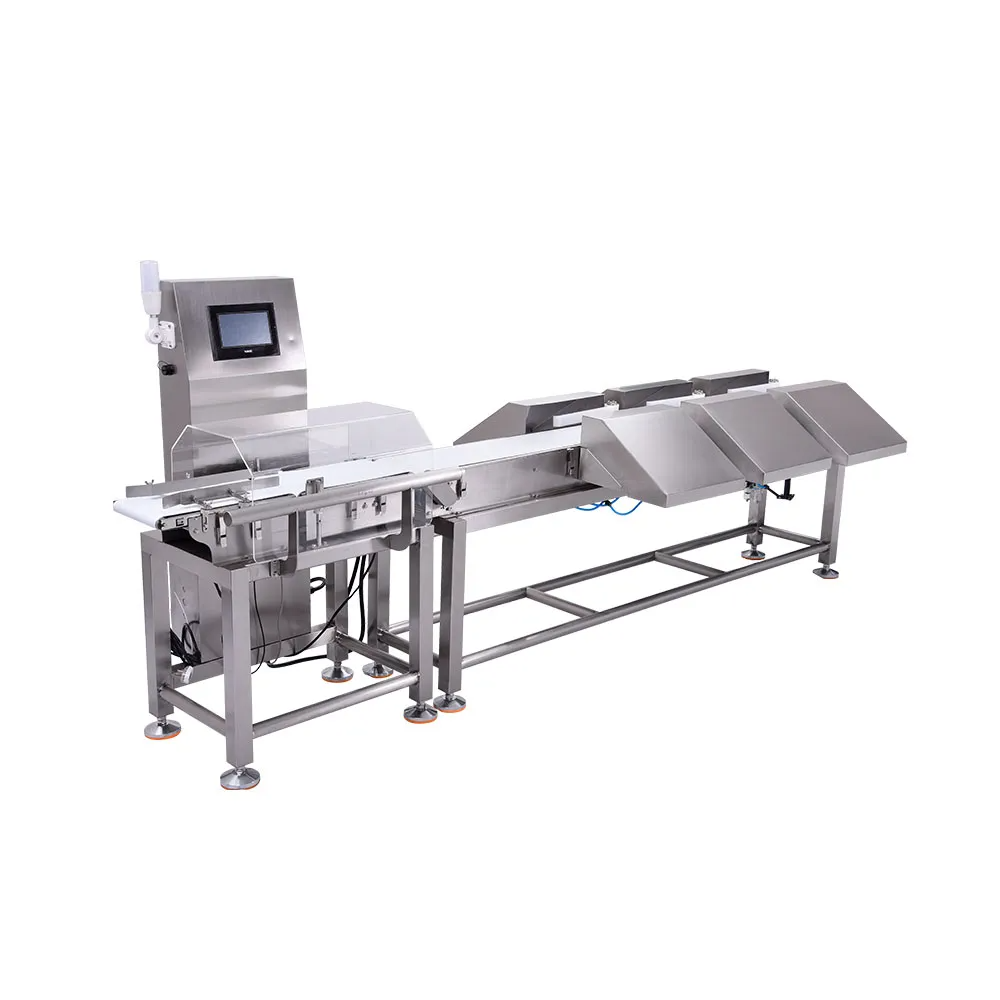
بیشینهسازی ظرفیت در عملیات پردازش خودکار نیازمند توجه دقیق به پیکربندی تجهیزات و پارامترهای عملیاتی است. یک دستگاه مرتبسازی بر اساس وزن نمایندهی یکی از حیاتیترین سرمایهگذاریها در خطوط تولید است که در آنها دقت و سرعت باید در هماهنگی کامل کار کنند. درک نحوهی بهینهسازی محدودیتهای ظرفیت، مستقیماً بر کارایی تولید تأثیر میگذارد، گلوگاهها را کاهش میدهد و اطمینان حاصل میکند که تجهیزات مرتبسازی شما در بالاترین ظرفیت خود کار میکنند، بدون اینکه دقت یا سلامت محصول تحت تأثیر قرار گیرد.
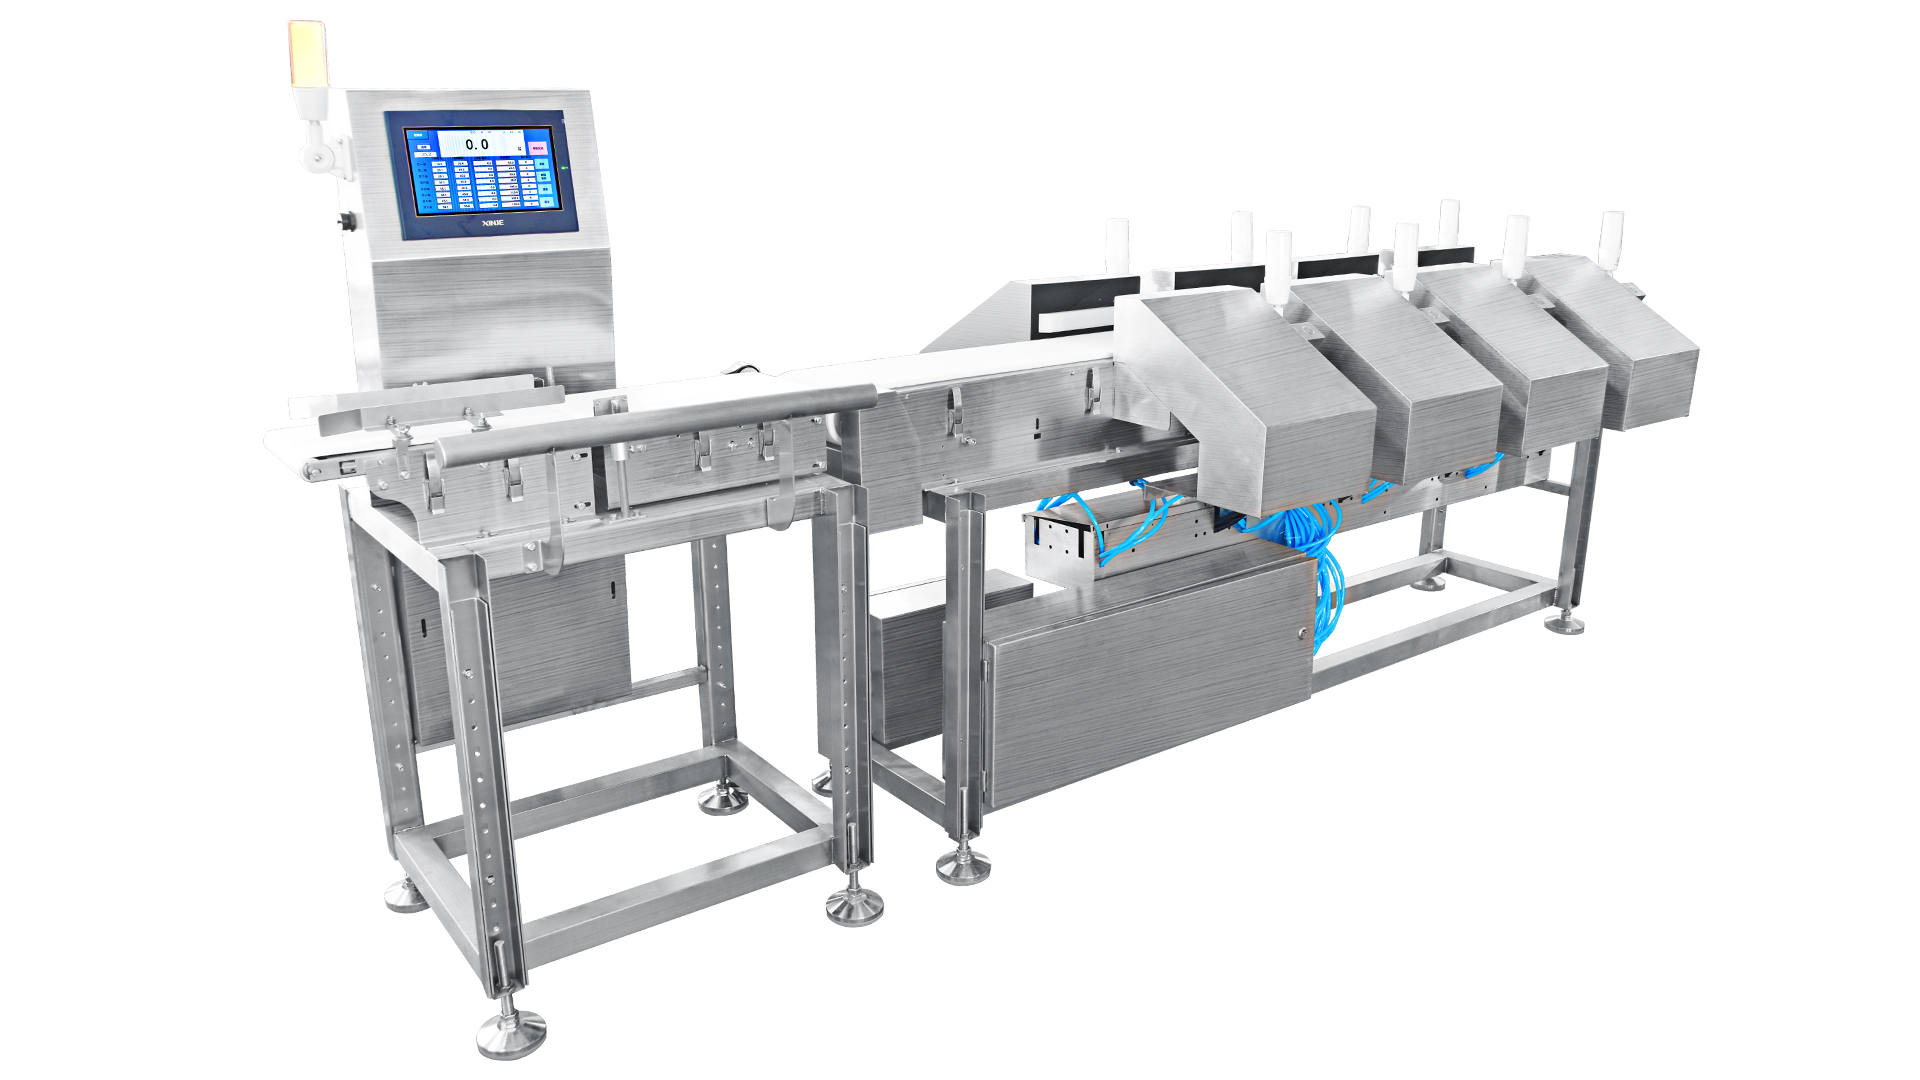
بهینهسازی سیستم وزنسنج شامل صرفاً افزایش سرعت کارکرد تجهیزات نیست. این فرآیند دربردارندهٔ درک تعامل بین طراحی مکانیکی، تنظیم حسگرها، ویژگیهای محصول و پارامترهای سیستم است. سازمانهایی که این فرآیند بهینهسازی را بهخوبی تسلط یابند، مزیت رقابتی کسب میکنند؛ زیرا ظرفیت تولید افزایش مییابد، ضایعات کاهش مییابد و یکنواختی محصول بهبود مییابد. این راهنما استراتژیهای عملی برای دستیابی به بیشترین عملکرد از تجهیزات خودکار جداسازی شما را بررسی میکند، در حالی که استانداردهای کیفی و طول عمر تجهیزات حفظ میشوند.
درک محدودیتهای ظرفیت تولید و محدودیتهای سیستم
شناسایی گلوگاههای فیزیکی و عملیاتی
هر سیستم ردهبندی وزن در محدودههای تعریفشدهای از ظرفیت عبور کار میکند که توسط سرعت مکانیکی، معماری پردازش و قابلیتهای تشخیص تعیین میشود. عوامل اصلی محدودکنندهٔ ظرفیت عبور شامل سرعت نوار نقاله، زمان پاسخ سنسورها، نرخ ارائهٔ محصول و ظرفیت مکانیزم رد هستند. درک این محدودیتها به اپراتوران اجازه میدهد تا عاملی را که بیشترین تأثیر را بر عملکرد تجهیزات جداسازی شما دارد، شناسایی کنند. طراحیهای امروزی ماشینهای مرتبسازی وزنی کنترل سرعت متغیر را دربرمیگیرند، اما تحملهای مکانیکی و نرخ تازهسازی سنسورها در نهایت محدودیتهای سختی را تعیین میکنند که بدون اصلاح تجهیزات قابل فراتر رفتن نیستند.
محدودیتهای ثانویه اغلب از ویژگیهای محصول و شرایط محیطی ناشی میشوند. اشکال نامنظم محصولات، تغییرات اندازه و ترکیب مواد بر کارایی پردازش اقلام توسط سیستمهای وزنسنجی تأثیر میگذارند. چگالی محصولات مواد سنگینتر نسبت به مواد سبکتر، در سیستم بهصورت متفاوتی حرکت میکنند و این امر تنظیمهای دقیقتری را لازم میسازد. عوامل محیطی از جمله نوسانات دما، رطوبت و لرزش نیز بر دقت و سرعت تجهیزات جداسازی تأثیر میگذارند. شناخت این محدودیتهای متقابل، اپراتورها را از تعقیب اهداف غیرواقعی ظرفیت تولید باز میدارد که ممکن است دقت را تحت تأثیر قرار دهد یا به تجهیزات آسیب برساند.
تعیین معیارهای عملکردی مرجع
پیش از بهینهسازی نرخ عبور، اندازهگیریهای دقیق پایهای از عملکرد فعلی دستگاه مرتبکننده وزن را برقرار کنید. سرعت پردازش را بر حسب تعداد قطعات در هر دقیقه، نرخهای دقت، نرخهای رد و فراوانی زمانهای توقف مستند کنید. یک دستگاه طبقهبندیکننده وزن باید در چندین دوره تولید متوالی تحت نظارت قرار گیرد تا دادههای عملیاتی واقعبینانهای جمعآوری شود. معیارهای پایه نشان میدهند که سیستم کنترل وزن و مرتبسازی شما آیا در ظرفیت پایینتر از حد مطلوب کار میکند یا اینکه از پیش به حداکثر ظرفیت خود نزدیک شده است. این اطلاعات راهنمایی برای تعیین استراتژی بهینهسازی فراهم میکند و مشخص میسازد که آیا بهبودها باید بر افزایش سرعت، ارتقای دقت یا رفع مسائل قابلیت اطمینان که بر نرخ کلی عبور تأثیر میگذارند، متمرکز شوند.
روشهای بهینهسازی برای افزایش نرخ عبور
استراتژیهای کالیبراسیون و تنظیم حسگرها
کالیبراسیون مناسب سنسورها پایهی بهینهسازی ظرفیت ماشینهای مرتبساز وزن است. سلولهای بار و سیستمهای تشخیص باید مطابق با مشخصات محصول و پارامترهای عملیاتی کالیبره شوند. یک دستگاه مرتبساز وزن با سنسورهای نامتعادل، ردهای نادرست و پذیرشهای نادرست ایجاد میکند و ظرفیت مؤثر را با اجبار به مداخلهی دستی یا بازکاری محصول کاهش میدهد. بررسیهای دورهای کالیبراسیون — معمولاً هفتگی یا قبل از تولید محصولات جدید — دقت پایدار تجهیزات مرتبسازی را تضمین میکنند. کالیبراسیون چندنقطهای با استفاده از وزنهای مرجع شناختهشده، دقت بالاتری نسبت به کالیبراسیون تکنقطهای فراهم میکند، بهویژه زمانی که تجهیزات مرتبسازی محصولات با محدودهی گستردهای از وزنها را پردازش میکنند.
قرارگیری سنسورها و جداسازی محیطی تأثیر قابلتوجهی بر عملکرد دارد. دستگاه مرتبکنندهٔ وزنی در شرایطی بهطور پایدارترین حالت کار میکند که سنسورها در برابر تماس مستقیم با محصول، انباشتهشدن گرد و غبار و منابع ارتعاش محافظت شوند. نصب تجهیزات روی پایههای پایدار و با سیستمهای کاهشدهندهٔ ارتعاش، ثبات اندازهگیری را بهبود میبخشد. جریانهای هوا و تغییرات دما در نزدیکی سنسورها باید از طریق کنترلهای محیطی به حداقل رسید. اپراتورها باید عملکرد الکترونیک سنسورها را در محدودهٔ مشخصشدهٔ فنی بررسی کنند و قطعات فرسوده را پیشاز اینکه باعث کاهش قابلیت اطمینان و ظرفیت عبور دستگاه مرتبکنندهٔ وزنی شوند، تعویض نمایند.
بهینهسازی سرعت و جریان محصول
سرعت نوار نقاله بهطور مستقیم بر ظرفیت عبور دستگاه سنجش وزن تأثیر میگذارد، اما باید در تعادل با زمان ارائه محصول و دقت اندازهگیری قرار گیرد. افزایش سرعت نوار فراتر از پنجرهٔ زمانی اندازهگیری سنسور، خطاهای زمانبندی و شکست در اندازهگیری ایجاد میکند. سرعت بهینه زمان کافی را برای اندازهگیری دقیق هر محصول توسط دستگاه سنجش وزن فراهم میسازد، در عین حال حداکثر تعداد محصولات پردازششده در هر دقیقه را نیز به دست میآورد. این تعادل بسته به نوع محصول، محدودهٔ وزنی و مشخصات طراحی تجهیزات مرتبسازی متفاوت است. آزمونهای تدریجی با افزایش سرعت و پایش همزمان نرخهای دقت، بیشترین ظرفیت پایدار عبور را برای پیکربندی دستگاه مرتبساز سنجش وزن شما مشخص میکند.
فاصلهگذاری و ارائهٔ یکنواخت محصولات نیز بر بهینهسازی ظرفیت تولید تأثیر میگذارد. رعایت فاصلهٔ منظم بین محصولات از انباشتهشدن آنها در ورودی دستگاه سنجش وزن جلوگیری میکند که ممکن است منجر به خطاهای اندازهگیری و مشکلات رد محصول شود. سیستمهای تغذیه باید محصولات را بهصورت یکنواخت روی نوار نقاله پخش کنند تا هر قلم از محصول اندازهگیری دقیقی توسط تجهیزات مرتبسازی دریافت کند. ارائهٔ ناپایدار یا نامنظم محصولات، باعث میشود دستگاه سنجش وزن با سرعتی پایینتر از سرعت بهینه کار کند و در نتیجه ظرفیت کلی تولید کاهش یابد. انجام عملیات پیشمرتبسازی و تنظیم جهت محصولات قبل از رسیدن به دستگاه کنترل وزن و مرتبسازی، میتواند بهطور قابلتوجهی کارایی فرآیند پردازش و میزان استفاده از ظرفیت دستگاههای وزنسنجی و مرتبسازی را بهبود بخشد.
نگهداری سیستمهای مکانیکی و الکتریکی
نگهداری پیشگیرانه بهطور مستقیم با بهینهسازی پایدار دبیت در عملیات ماشینهای وزنگیری تفکیککننده ارتباط دارد. نوارهای نقاله ساییدهشده، غلتکهای فرسوده و اجزای نامتعادل، توانایی تجهیزات تفکیک را در حفظ جریان محصولاتی یکنواخت و اندازهگیریهای دقیق کاهش میدهند. تعیین برنامهای منظم برای نگهداری که به کشش نوار، وضعیت یاتاقانهای غلتک و همترازی مکانیکی توجه کند، از کاهش زودهنگام دبیت جلوگیری میکند. سیستمهای الکتریکی درجهبند وزنی، از جمله برد کنترل و الکترونیک سنسورها، نیازمند بازرسی دورهای هستند تا مشکلات در حال پیشرفت پیش از اینکه بر عملکرد تأثیر بگذارند یا باعث توقف طولانیمدت شوند، شناسایی شوند.
روانکاری، پاکسازی و تعویض قطعات مطابق با مشخصات سازنده انجام میشود تا قابلیت اطمینان دستگاههای وزنسنجی حفظ شود. تجمع گرد و غبار و بقایای محصول روی قطعات مکانیکی و سنسورها به مرور زمان عملکرد دستگاههای مرتبکننده وزنی را کاهش میدهد. پروتکلهای منظم پاکسازی و کنترل محیطی، تجمع ذرات را به حداقل میرسانند. تعویض برنامهریزیشده قطعات مستهلکشونده مانند نوارهای نقاله و غلطکها، ظرفیت عبور پایدار را حفظ میکند و نیازی به انتظار برای خرابیهای ناگهانی نیست. این رویکرد پیشگیرانه در نگهداری تجهیزات مرتبکننده، اطمینان حاصل میکند که دستگاه وزنسنجی شما در طول عمر خدماتش همواره بهصورت قابل اعتماد و نزدیک به حداکثر ظرفیت بهینهشدهاش کار میکند.
بهینهسازی پیشرفته و ارتقای عملکرد
پیکربندی نرمافزار و تنظیم پارامترها
سیستمهای مدرن ماشینهای مرتبسازی وزن، از نرمافزارهای کنترلی پیچیدهای بهره میبرند که تأثیر قابلتوجهی بر بهینهسازی ظرفیت تولید دارند. پارامترهای فیلترکردن، الگوریتمهای میانگینگیری اندازهگیری و تنظیمات منطق تصمیمگیری، بهطور مستقیم بر اینکه چگونه سریعترین روش برای پردازش دقیق محصولات توسط دستگاه طبقهبندی وزن امکانپذیر است، تأثیر میگذارند. تنظیمات زمان پاسخ دستگاه مرتبسازی کنترل وزن باید بین دقت اندازهگیری و سرعت پردازش تعادل ایجاد کند. فیلترکردن شدید، دقت را بهبود میبخشد اما زمان تصمیمگیری را افزایش میدهد؛ در مقابل، فیلترکردن حداقلی امکان ظرفیت تولید سریعتر را فراهم میکند اما خطر کاهش دقت را به همراه دارد. یافتن تعادل بهینه برای محصول و کاربرد خاص شما، نیازمند آزمایشهای سیستماتیک و تحلیل دادههاست.
امکانات ثبت دادهها و تحلیل عملکرد در تجهیزات جداسازی مدرن، بهینهسازی مستمر را فراهم میکند. ثبت اندازهگیریهای دقیق، دادههای رد شدن و معیارهای عملکرد سیستم، الگوها و فرصتهای بهبود را آشکار میسازد. سیستم کنترل وزنسنج باید ردیفهای وزنی که نرخ رد بالاتر یا واریانس دقت بیشتری دارند را پیگیری کند تا تنظیمات هدفمند کالیبراسیون را راهنمایی کند. با تحلیل دادههای عملکرد سیستم جداسازی وزنی، اپراتورها میتوانند شرایط انحراف را پیش از اینکه تأثیر شدیدی بر کیفیت تولید بگذارد شناسایی کرده و پارامترها را بهصورت پیشگیرانه تنظیم کنند تا ظرفیت بهینه حفظ شود.
ادغام و کارایی گردش کار
بهینهسازی ظرفیت ماشین مرتبکننده وزن فراتر از خود تجهیزات گسترش مییابد و شامل کل جریانهای تولید میشود. سیستمهای تغذیهکننده پیشین باید محصولات را بهصورت پیوسته و با سرعتی متناسب با ظرفیت پردازشی تجهیزات مرتبکننده وزن به آن عرضه کنند. سیستمهای پسین دستانداز باید محصولات ردشده و پذیرفتهشده را بهطور کارآمد از خط جدا کنند، بدون ایجاد گلوگاه. موقعیت دستگاه مرتبکننده وزن در خط تولید بر ظرفیت کلی تأثیر میگذارد؛ قرارگیری استراتژیک تجهیزات، حرکت محصولات و دستانداز مجدد را به حداقل میرساند. دستگاه مرتبکننده وزنی که بهصورت یکپارچه با سیستمهای مکمل خود همکاری کند، ظرفیت مؤثر بسیار بالاتری نسبت به همان تجهیزاتی دارد که بهصورت جداگانه عمل میکند.
ارتباط بین دستگاه مرتبسازی وزنی و سیستمهای کنترل کارخانه، امکان تنظیم پویای ظرفیت عبور را بر اساس نیازهای تولید و ظرفیت پاییندست فراهم میکند. تجهیزات مرتبسازی مدرن با سیستمهای اجرای تولید (MES) ارتباط برقرار میکنند تا سرعت تولید، الزامات کیفی و جریان مواد را هماهنگ سازند. دستگاه گرادهکننده وزنی پارامترهای فرآیند را بهصورت خودکار بر اساس بازخورد بلادرنگ تنظیم میکند و ظرفیت عبور را در عین حفظ استانداردهای کیفی تعیینشده، بهینه میسازد. این رویکرد یکپارچه به بهرهبرداری از تجهیزات مرتبسازی، بهرهوری تأسیسات را به حداکثر میرساند و اطمینان حاصل میکند که دستگاه چکوزنکننده بهطور مؤثری در دستیابی به اهداف کلی تولید مشارکت داشته باشد.
پرسشهای متداول
چه عواملی حداکثر ظرفیت عبور برای یک دستگاه مرتبسازی وزنی را تعیین میکنند؟
بیشترین ظرفیت عبور از سنسور، سرعت نوار نقاله، مدت زمان پنجرهٔ اندازهگیری و ظرفیت مکانیزم رد تعیین میشود. بیشترین سرعت یک دستگاه طبقهبندی وزنی به این بستگی دارد که تجهیزات جداسازی چقدر سریع میتوانند هر محصول را با دقت اندازهگیری کرده و تصمیم رد را بگیرند. محدودیتهای فیزیکی طراحی دستگاه کنترل وزن، حداکثرهای نظری را تعیین میکنند، در حالی که ویژگیهای محصول و شرایط محیطی بر ظرفیت عملی قابل دستیابی تأثیر میگذارند. درک این عوامل به اپراتورها کمک میکند تا انتظارات واقعبینانهای از ظرفیت عبور تعریف کنند و فرصتهای بهینهسازی را شناسایی نمایند.
برای حفظ بهترین ظرفیت عبور، چه فاصلهای باید بین دو کالیبراسیون دستگاه طبقهبندی وزنی در نظر گرفته شود؟
فرکانس کالیبراسیون به نوع محصول، حجم تولید و الگوهای استفاده از تجهیزات جداسازی بستگی دارد. اکثر سیستمهای ماشینهای جداساز وزنی باید پیش از شیفتها با محصولات جدید و هفتگی در طول تولید مداوم کالیبره شوند. یک جداساز بررسیوزن که محصولات با حجم بالا و ثابت را پردازش میکند، ممکن است نیاز به کالیبراسیون کمتری داشته باشد تا تجهیزاتی که محصولات متغیر را پردازش میکنند. تغییرات محیطی، نوسانات فصلی و سن تجهیزات بر بازههای کالیبراسیون تأثیر میگذارند. پایش نرخهای دقت به تعیین اینکه آیا گرادهکننده وزن نیاز به کالیبراسیون بیشتری برای حفظ ظرفیت بهینه و استانداردهای کیفی دارد، کمک میکند.
آیا بهینهسازی ظرفیت میتواند کیفیت محصول یا دقت اندازهگیری را تحت تأثیر قرار دهد؟
بهینهسازی مناسب دبیت، هم سرعت و هم دقت را با حذف ناکارآمدیها و محدودیتهای غیرضروری بهبود میبخشد. یک دستگاه مرتبکننده وزن بهخوبی بهینهشده، دقت اندازهگیری را حفظ میکند در حالی که با کالیبراسیون، نگهداری و تنظیم دقیقتر پارامترها، اقلام را سریعتر پردازش میکند. دقت دستگاه طبقهبندیکننده وزن باید با افزایش دبیت از طریق بهینهسازی — نه شتابزدهکاری — ثابت بماند یا بهبود یابد. بهینهسازی دستگاه مرتبکننده بررسیوزن بر بهرهوری پایدار تمرکز دارد؛ بهگونهای که کارایی کلی را افزایش دهد بدون آنکه کیفیت محصول و دقتی که ارزش سیستم را تعیین میکنند، قربانی شوند.