 EN


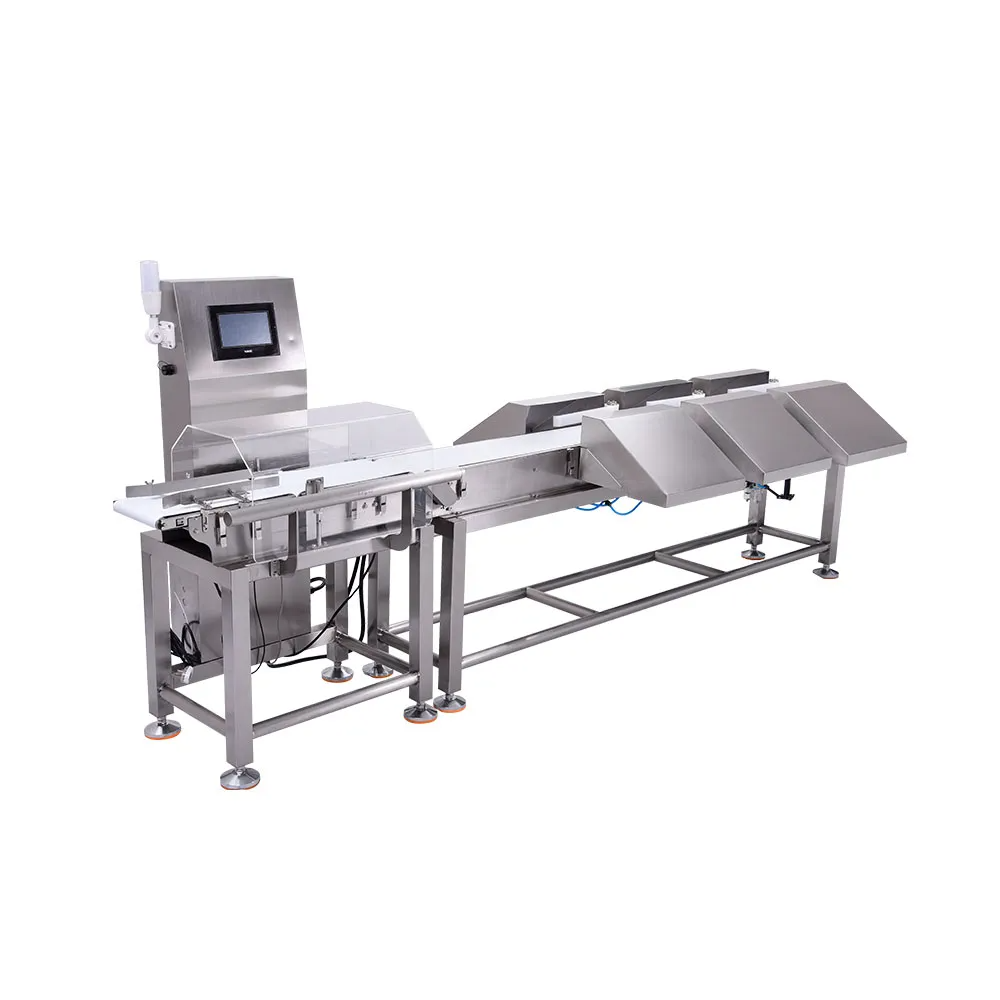
Za maksimiranje zmogljivosti v avtomatiziranih procesnih operacijah je potrebna natančna pozornost konfiguraciji opreme in obratovalnim parametrom. stroji za razvrščanje teže predstavlja eno najpomembnejših naložb na proizvodnih linijah, kjer morata natančnost in hitrost delovati v harmoniji. Razumevanje načinov optimizacije omejitev zmogljivosti neposredno vpliva na učinkovitost proizvodnje, zmanjšuje zastoje in zagotavlja, da vaše razvrščalne naprave delujejo na vrhunski zmogljivosti brez izgube natančnosti ali integritete izdelka.
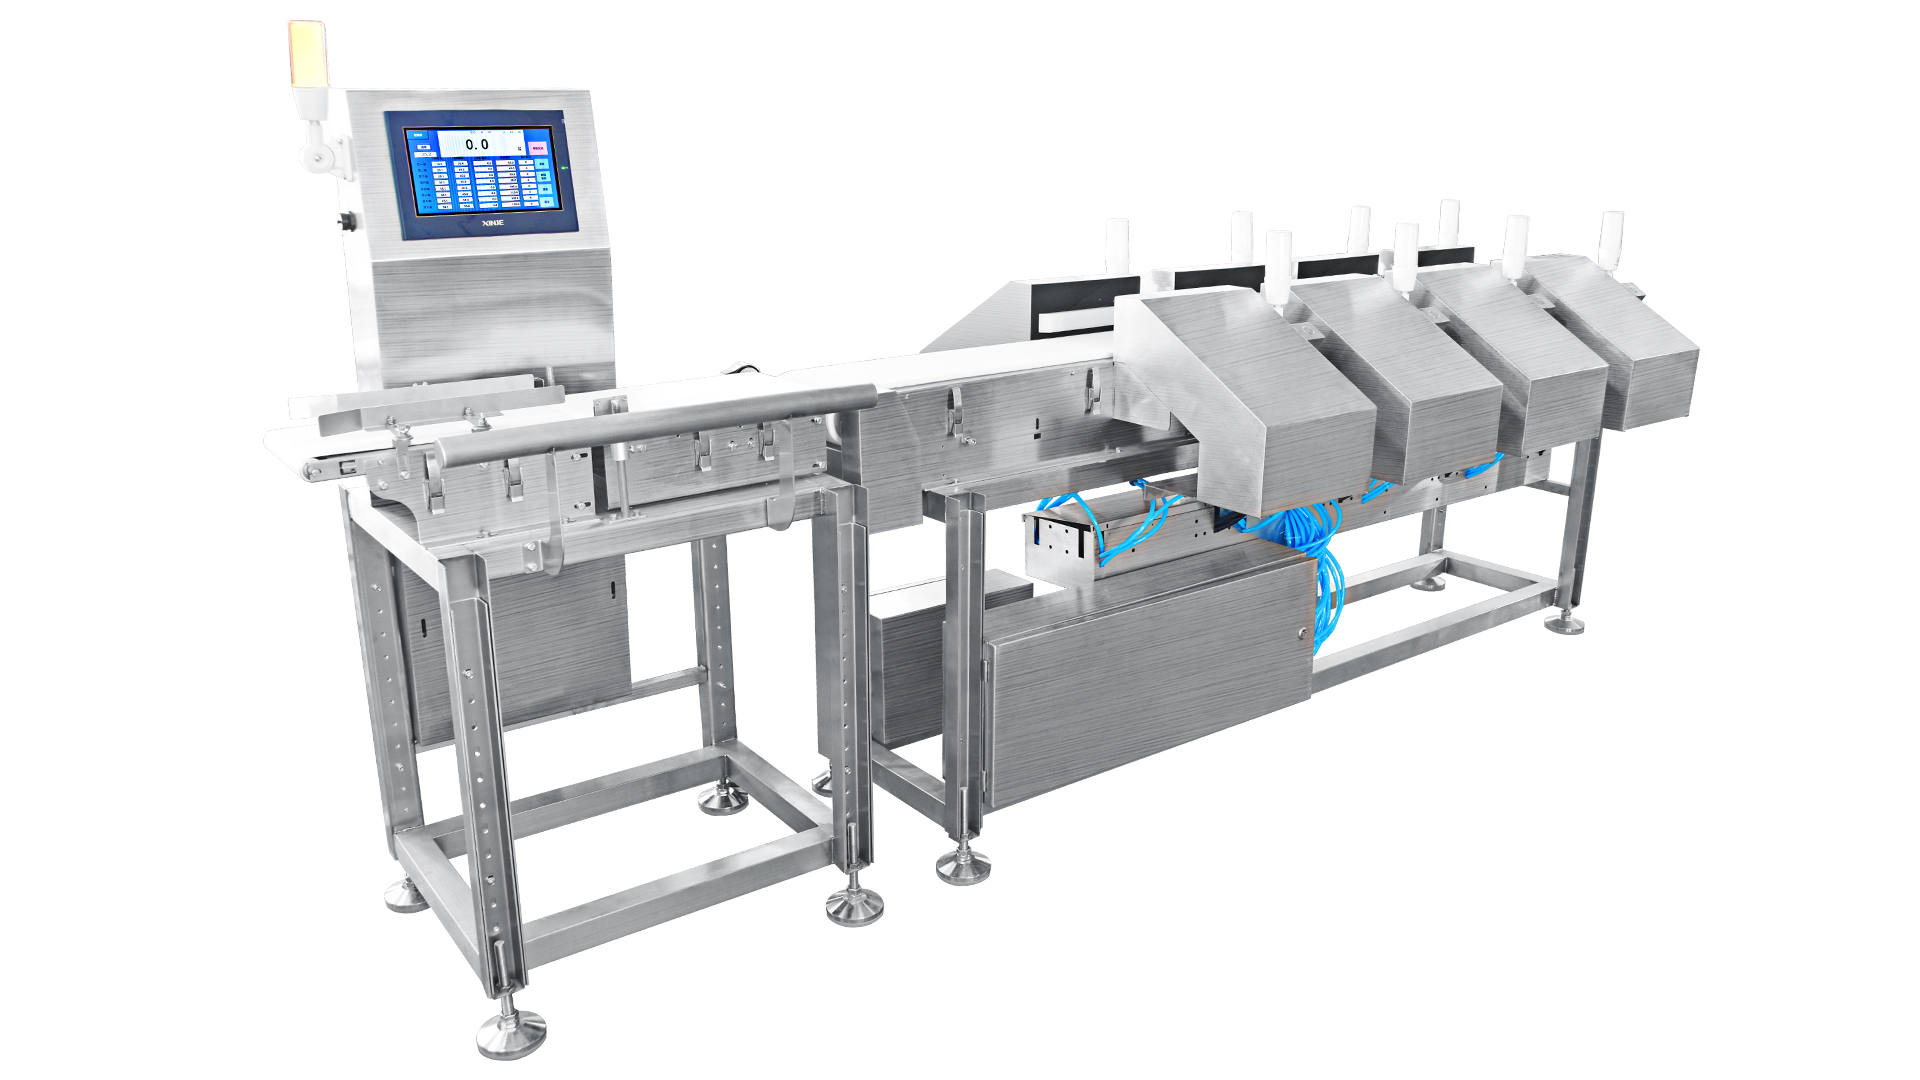
Optimizacija sistema za tehtanje z razvrščanjem vključuje več kot le povečanje hitrosti obratovanja opreme. Zahteva razumevanje medsebojnega vpliva mehanske konstrukcije, kalibracije senzorjev, lastnosti izdelka in sistemskih parametrov. Organizacije, ki obvladajo ta optimizacijski proces, pridobijo konkurenčne prednosti s povečano zmogljivostjo, zmanjšanim odpadkom in izboljšano enotnostjo izdelkov. Ta priročnik raziskuje praktične strategije za izkoriščanje najvišje zmogljivosti vaše avtomatizirane razvrščalne opreme, hkrati pa ohranja kakovostne standarde in življenjsko dobo opreme.
Razumevanje omejitev zmogljivosti in sistemskih omejitev
Ugotavljanje fizičnih in operativnih zamaikov
Vsak sistem za razvrščanje po teži deluje znotraj določenih mej zmogljivosti, ki jih določajo mehanska hitrost, arhitektura obdelave in zaznavne sposobnosti. Glavni dejavniki, ki omejujejo zmogljivost, vključujejo hitrost transportnega traku, odzivni čas senzorjev, hitrost predstavitve izdelkov in zmogljivost mehanizma za izločanje. Razumevanje teh omejitev omogoča obratovalcem, da ugotovijo, kateri dejavnik najbolj omejuje učinkovitost vaše razvrščalne opreme. Sodobni konstrukciji naprav za razvrščanje po teži vključujeta regulacijo hitrosti, vendar mehanske dopustne odstopanja in osvežitvene frekvence senzorjev končno določajo stroge meje, ki jih ni mogoče preseči brez spremembe opreme.
Sekundarne omejitve se pogosto pojavijo zaradi lastnosti izdelkov in okoljskih pogojev. Nepravilne oblike izdelkov, razlike v velikosti in sestava materiala vplivajo na učinkovitost, s katero sistem za nadzor teže lahko obdeluje predmete. Gosta izdelki se skozi sistem premikajo drugače kot lažji materiali, kar zahteva prilagoditve kalibracije. Na natančnost in hitrost sortirne opreme vplivajo tudi okoljski dejavniki, kot so nihanja temperature, vlažnost in vibracije. Prepoznavanje teh medsebojno povezanih omejitev preprečuje, da bi obratovalci določali neprealistične cilje zmogljivosti, ki bi ogrozili natančnost ali poškodovali opremo.
Ustanovitev osnovnih meril za delovanje
Pred izvajanjem optimizacije zmogljivosti določite natančne izhodiščne meritve trenutne zmogljivosti naprave za razvrščanje po teži. Zabeležite hitrost obdelave v predmetih na minuto, natančnost, delež zavrnjenih predmetov in pogostost prekinitve obratovanja. Napravo za razvrščanje po teži je treba spremljati med več proizvodnimi zagoni, da se pridobijo realni podatki o obratovanju. Izhodiščni kazalci razkrijejo, ali vaša naprava za nadzor teže deluje pod zmogljivostjo ali že približno dosega najvišje meje. Ti podatki usmerjajo strategijo optimizacije in kažejo, ali naj se izboljšave osredotočijo na povečanje hitrosti, izboljšanje natančnosti ali odpravo težav z zanesljivostjo, ki vplivajo na skupno zmogljivost.
Tehnike optimizacije za izboljšano zmogljivost
Strategije kalibracije in poravnave senzorjev
Pravilna kalibracija senzorjev predstavlja temelj optimizacije zmogljivosti naprave za razvrščanje po teži. Obtežne celice in sistemi za zaznavanje se morajo kalibrirati v skladu s specifikacijami izdelka in obratovalnimi parametri. Razvrščevalnik po teži z nepravilno poravnanimi senzorji povzroča napačne zavrnitve in napačna sprejemanja, kar zmanjšuje učinkovito zmogljivost, saj zahteva ročno posredovanje ali ponovno obdelavo izdelkov. Redni preverjalni kalibracijski postopki, ki jih običajno izvajamo tedensko ali pred proizvodnjo novih izdelkov, zagotavljajo stalno natančnost opreme za razvrščanje. Kalibracija na več točkah z uporabo znanih referenčnih uteži zagotavlja višjo natančnost kot kalibracija na eni točki, še posebej, kadar oprema za razvrščanje obdeluje izdelke znotraj širokega razpona tež.
Namestitev senzorjev in okoljska izolacija imata pomembno vlogo pri delovanju. Razvrščevalnik za preverjanje mase deluje najzanesljiveje, kadar so senzorji zaščiteni pred neposrednim stikom z izdelki, nabiranjem prahu in viri vibracij. Namestitev opreme na stabilnih podlagah z sistemi za tlakovanje vibracij izboljša doslednost meritev. Zračni tokovi in temperaturne spremembe v bližini senzorjev je treba zmanjšati s pomočjo okoljskih nadzornih ukrepov. Operaterji naj preverijo, ali elektronika senzorjev deluje znotraj določenih parametrov, in starejše komponente proaktivno zamenjajo, da ohranijo zanesljivost in zmogljivost razvrščevalnika za preverjanje mase.
Optimizacija hitrosti in pretoka izdelkov
Hitrost transportnega traku neposredno vpliva na zmogljivost tehtnega razvrščevalnika, vendar jo je treba uravnotežiti z časom predstavitve izdelka in natančnostjo merjenja. Povečanje hitrosti traku čez merilno okno senzorja povzroča napake v časovnem načrtu in spodletela merjenja. Optimalna hitrost omogoča dovolj časa za natančno tehtanje vsakega izdelka s strani tehtnega razvrščevalnika, hkrati pa maksimizira število obdelanih izdelkov na minuto. Ta ravnovesje se razlikuje glede na vrsto izdelka, obseg teže in specifikacije konstrukcije opreme za razvrščanje. Postopno povečevanje hitrosti med spremljanjem stopnje natančnosti omogoča določitev najvišje trajnostne zmogljivosti za vašo konfiguracijo kontrolnega tehtnega razvrščevalnika.
Skupna razdalja med izdelki in doslednost njihove predstavitve vplivata tudi na optimizacijo zmogljivosti. Redna razdalja med izdelki preprečuje nakopičevanje izdelkov na vhodu tehtnega razvrščalnika, kar lahko povzroči napake pri merjenju in težave z zavrnitvijo. Sistemi za dovajanje morajo izdelke enakomerno porazdeliti po transportni traku, da se zagotovi, da vsak izdelek pravilno izmeri oprema za razvrščanje. Nestabilna ali neskladna predstavitev izdelkov prisili tehtni razvrščalnik, da deluje pod optimalno hitrostjo, kar zmanjša skupno zmogljivost. Predhodno razvrščanje in usklajevanje izdelkov pred njihovim prihodom do kontrolnega tehtnega razvrščalnika lahko znatno izboljša učinkovitost obdelave ter izkoriščenost zmogljivosti tehtnih razvrščalcev.
Vzdrževanje mehanskih in električnih sistemov
Preventivno vzdrževanje je neposredno povezano z ohranjanjem optimalne zmogljivosti pri delovanju naprav za razvrščanje po teži. Izrabljene transportne trakе, obrabljene valjke in nepravilno poravnani sestavni deli zmanjšujejo sposobnost razvrščalne opreme, da ohranja enakomeren pretok izdelkov in natančna merjenja. Uvedba vzdrževalnega načrta, ki zajema napetost transportne trake, stanje ležajev valjkov in mehansko poravnavo, preprečuje predčasno zmanjševanje zmogljivosti. Električni sistemi tehtnega razvrščalnika, vključno z nadzornimi ploščami in elektroniko senzorjev, zahtevajo redne pregledе, da se morebitni problemi odkrijejo, preden vplivajo na delovanje ali povzročijo daljše izpadе.
Maziljenje, čiščenje in zamenjava sestavnih delov potekajo v skladu z navodili proizvajalca, da se zagotovi zanesljivost razvrščevalnika po teži. Nakupljanje prahu in ostankov izdelka na mehanskih sestavnih delih in senzorjih s časom poslabša zmogljivost razvrščevalnika za preverjanje teže. Redna čiščenja in nadzor okoljskih pogojev zmanjšujeta nabiranje umazanije. Načrtovana zamenjava obrabljenih delov, kot so trakovi in valji, zagotavlja stalno zmogljivost namesto čakanja na katastrofalne odpovedi. Ta proaktivni pristop do vzdrževanja razvrščevalne opreme zagotavlja, da vaša naprava za razvrščanje po teži deluje zanesljivo blizu optimalne zmogljivosti skozi celotno življenjsko dobo.
Napredna optimizacija in izboljšanje zmogljivosti
Konfiguracija programske opreme in nastavitev parametrov
Sodobni sistemi za razvrščanje po teži vključujejo izvirno programsko opremo za nadzor, ki bistveno vpliva na optimizacijo zmogljivosti. Filtrirni parametri, algoritmi za povprečenje meritev in nastavitve logike odločanja neposredno vplivajo na to, kako hitro lahko razvrščevalnik po teži natančno obdeluje izdelke. Nastavitve časa odziva pri preverjanju teže morajo uravnotežiti natančnost merjenja in hitrost obdelave. Agresivno filtriranje izboljša natančnost, vendar podaljša čas odločanja, medtem ko minimalno filtriranje omogoča hitrejšo zmogljivost, vendar ogroža natančnost. Iskanje optimalnega ravnovesja za vaš poseben izdelek in uporabo zahteva sistematično testiranje in analizo podatkov.
Možnosti beleženja podatkov in analize zmogljivosti sodobne opreme za razvrščanje omogočajo neprekinjeno optimizacijo. Zapisovanje podrobnih meritev, podatkov o zavrnitvah in metrik zmogljivosti sistema razkriva vzorce in priložnosti za izboljšave. Nadzorni sistem tehtnega razvrščalnika mora spremljati, v katerih težinskih razponih se pojavljajo višje stopnje zavrnitve ali večje odstopanja natančnosti, kar vodi ciljene prilagoditve kalibracije. S preučevanjem podatkov o zmogljivosti razvrščalnika za kontrolno tehtenje lahko obratovalci prepoznajo pogoje odmika, preden bistveno vplivajo na kakovost proizvodnje, ter proaktivno prilagodijo parametre, da ohranijo optimalno zmogljivost.
Integracija in učinkovitost delovnih procesov
Optimizacija zmogljivosti naprave za razvrščanje po teži sega dlje od same opreme in zajema celotne proizvodne procese. Naprave za oskrbo s predhodno stopnjo morajo izdelke neprekinjeno dovajati na napravo za razvrščanje po teži s hitrostmi, ki ustrezajo zmogljivosti opreme za razvrščanje. Naprave za nadaljnjo obravnavo morajo učinkovito odstraniti zavrnjene in sprejete izdelke brez ustvarjanja zamaikanj. Položaj naprave za kontrolno tehtanje v proizvodni liniji vpliva na skupno zmogljivost; optimalna namestitev opreme zmanjša premikanje izdelkov in ponovno ročno obravnavo. Naprava za razvrščanje po teži, ki je brezhibno integrirana z dopolnjujočimi sistemi, doseže bistveno višjo dejansko zmogljivost kot enaka oprema, ki deluje izolirano.
Komunikacija med napravo za razvrščanje po teži in sistemi nadzora obrata omogoča dinamično prilagoditev zmogljivosti glede na proizvodne zahteve in zmogljivost spodnjega toka. Sodobna oprema za razvrščanje se povezuje s sistemi za izvrševanje proizvodnje, da uskladi hitrost proizvodnje, zahteve glede kakovosti in pretok materiala. Naprava za razvrščanje po teži samodejno prilagaja parametre obdelave na podlagi povratnih informacij v realnem času, s čimer optimizira zmogljivost, hkrati pa ohranja določene standarde kakovosti. Ta integrirani pristop k obratovanju opreme za razvrščanje maksimizira produktivnost obrata in zagotavlja, da prispeva razvrščevalna naprava za preverjanje teže učinkovito k skupnim proizvodnim ciljem.
Pogosto zastavljena vprašanja
Kateri dejavniki določajo najvišjo zmogljivost naprave za razvrščanje po teži?
Največja zmogljivost je določena s časom odziva senzorja, hitrostjo transportnega traku, trajanjem merilnega okna in zmogljivostjo mehanizma za izločanje. Največja hitrost tehtnega razvrščevalnika je odvisna od tega, kako hitro lahko oprema za razvrščanje natančno izmeri vsak izdelek in sprejme odločitev o izločitvi. Fizične omejitve konstrukcije tehtnega razvrščevalnika določajo teoretične največje vrednosti, medtem ko na dejansko dosegljivo zmogljivost vplivajo lastnosti izdelkov in okoljski pogoji. Razumevanje teh dejavnikov pomaga obratovalcem postaviti realistična pričakovanja glede zmogljivosti ter prepoznati možnosti za optimizacijo.
Kako pogosto je treba kalibrirati tehtni razvrščevalnik, da se ohrani optimalna zmogljivost?
Pogostost kalibracije je odvisna od vrste izdelka, proizvodnje in načina uporabe opreme za razvrščanje. Večina sistemov za razvrščanje po teži naj bi bila pred vsako izmeno kalibrirana z novimi izdelki ter tedensko med neprekinjeno proizvodnjo. Razvrščalnik za preverjanje teže, ki obdeluje velike količine enotnih izdelkov, morda zahteva redkejšo kalibracijo kot oprema za obdelavo spremenljivih izdelkov. Na interval kalibracije vplivajo tudi spremembe okolja, sezonske razlike in starost opreme. Spremljanje natančnosti meritev pomaga določiti, ali je treba razvrščalnik po teži pogosteje kalibrirati, da se ohrani optimalna zmogljivost in standardi kakovosti.
Ali lahko optimizacija zmogljivosti ogrozi kakovost izdelka ali natančnost merjenja?
Ustrezna optimizacija pretoka izboljša tako hitrost kot natančnost, saj odpravi neucinkovitosti in nepotrebne omejitve. Dobro optimiziran stroj za razvrščanje po teži ohranja natančnost merjenja, hkrati pa obdeluje predmete hitreje z boljšo kalibracijo, vzdrževanjem in nastavitvijo parametrov. Natančnost razvrščevalnika po teži naj ostane enotna ali se celo izboljša z naraščanjem pretoka zaradi optimizacije, ne pa zaradi pospeševanja. Optimizacija sortirnika za kontrolno tehtanje se osredotoča na trajnostne izboljšave zmogljivosti, ki povečajo skupno učinkovitost brez izgube kakovosti izdelka in natančnosti, ki določata vrednost sistema.