 EN


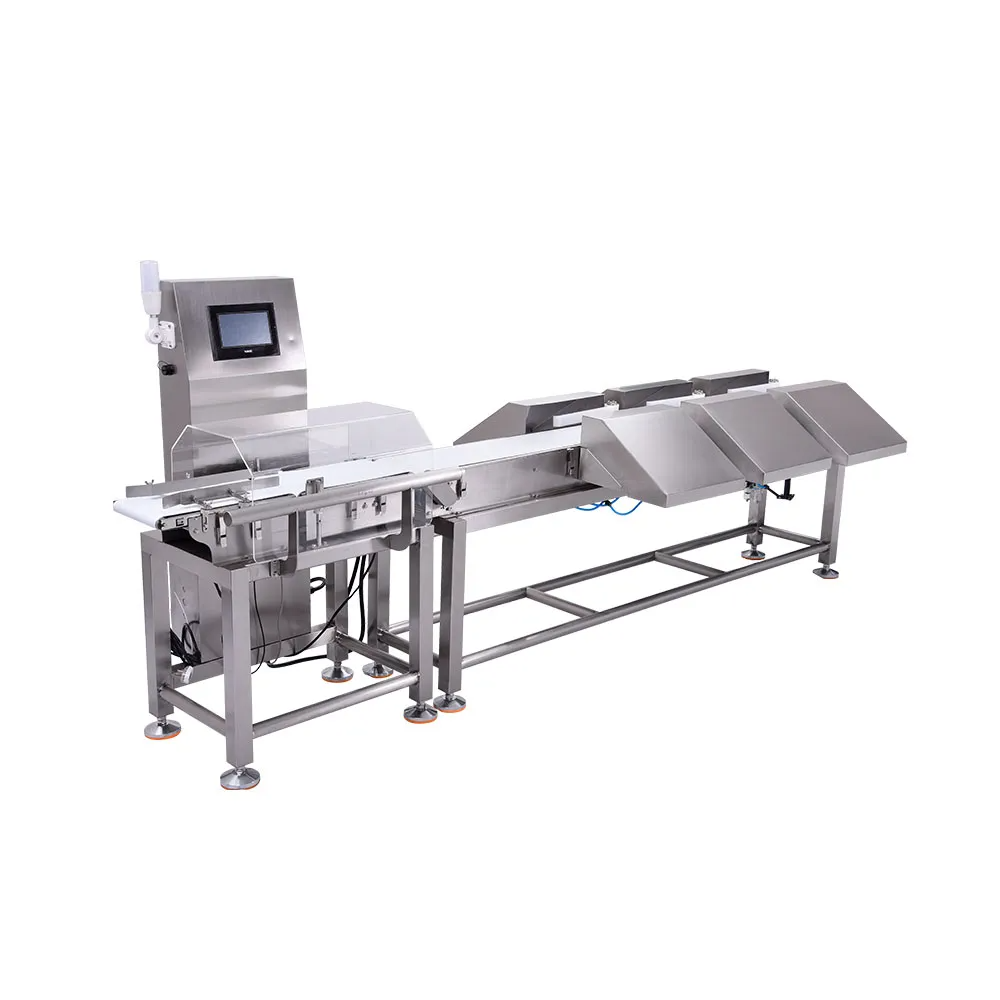
Максимизација прометности у аутоматизованим операцијама обраде захтева пажљиву пажњу на конфигурацију опреме и оперативне параметре. А машина за сортирање тежине представља једну од најкритичнијих инвестиција у производне линије где прецизност и брзина морају да раде у хармонији. Разумевање како оптимизовати ограничења прометности директно утиче на ефикасност производње, смањује вузла и осигурава да ваша опрема за сортирање ради на врху капацитета без угрожавања тачности или интегритета производа.
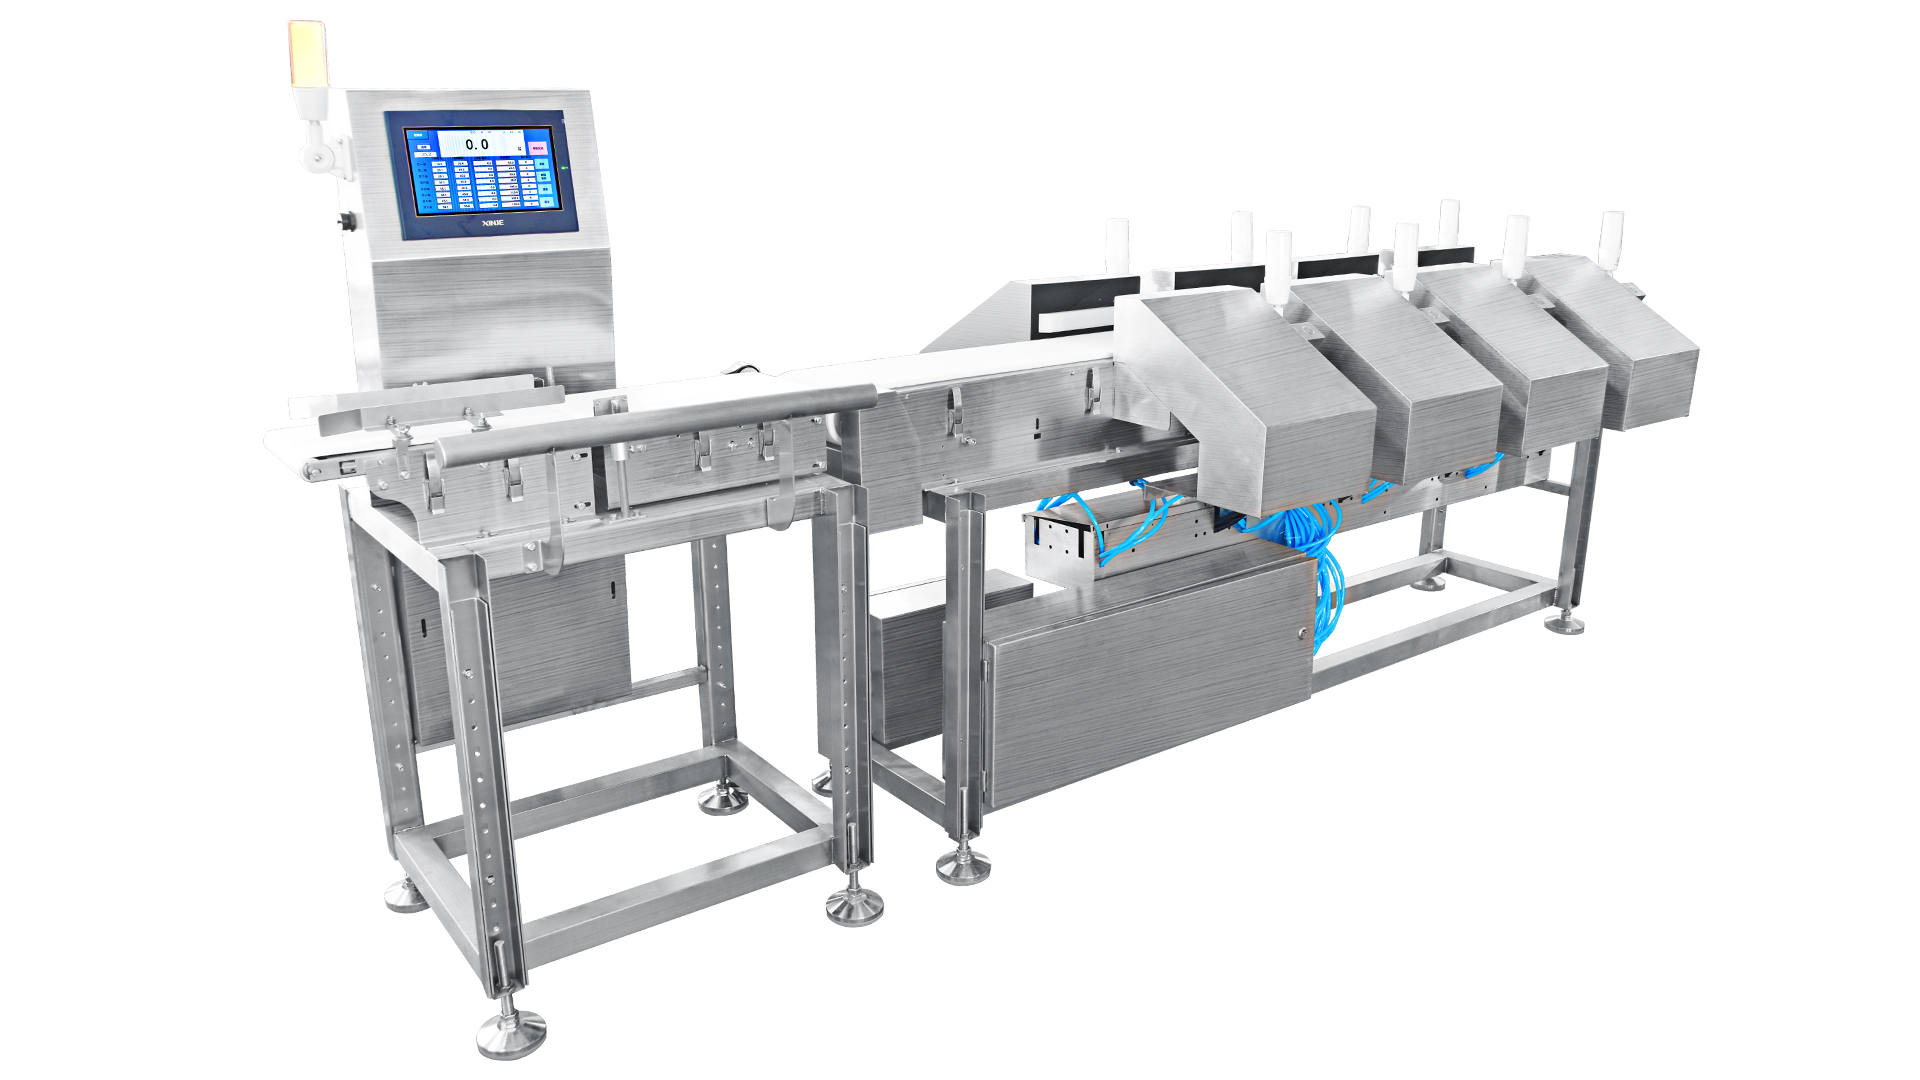
Оптимизовање система за одређивање тежине подразумева више од једноставног бржег покретања опреме. Потребно је разумети интеракцију између механичког дизајна, калибрације сензора, карактеристика производа и параметара система. Организације које савладавају овај процес оптимизације добијају конкурентне предности побољшаним протокним капацитетом, смањеним отпадом и побољшаном конзистенцијом производа. Овај водич истражује практичне стратегије за извлачење максималне перформансе из ваше аутоматске опреме за сортирање, а истовремено одржава стандарде квалитета и дуговечност опреме.
Разумевање граница прометности и ограничења система
Идентификовање физичких и оперативних вузлића
Сваки систем за разматрање тежине ради у пределу дефинисаних граница прометности одређених механичком брзином, архитектуром обраде и способностма детекције. Примарни фактори који ограничавају проток укључују брзину конвејерског трака, време одговора сензора, стопу презентације производа и капацитет механизма одбијања. Разумевање ових ограничења омогућава оператерима да идентификују који фактор највише ограничава перформансе ваше опреме за сортирање. Модерни дизајн машини за сортирање тежине укључује контролу променљиве брзине, али механичке толеранције и стопе освежавања сензора на крају постављају чврсте границе које се не могу прећи без модификације опреме.
Втори ограничења често се појављују из карактеристика производа и услова животне средине. Нередовни облици производа, варијације величине и састав материјала утичу на ефикасност на коју може да обрађује предмете. Тешко производи се крећу другачије кроз систем од лакших материјала, што захтева прилагођавање калибрације. Фактори животне средине, укључујући флуктуације температуре, влажности и вибрације, такође утичу на прецизност и брзину опреме за сортирање. Признавање ових међусобно повезаних ограничења спречава оператере да траже нереалне циљеве прометности који би угрозили тачност или оштетили опрему.
Успостављање основних метрика перформанси
Пре оптимизације прометности, утврдите тачна излазна мерења тренутног перформанса машини за сортирање тежине. Брзина обраде докумената у броју ставки у минути, стопа тачности, стопа одбацивања и честота неактивности. Прегледан је и начин на који се производи. Базни метрике откривају да ли ваш сортер за проверу тежине ради испод капацитета или се већ приближава максималним границама. Ове информације воде стратегију оптимизације, показујући да ли би побољшања требала да се фокусирају на повећање брзине, побољшање тачности или решавање проблема поузданости који утичу на укупну протокност.
Технике оптимизације за побољшање прометности
Стратегије калибрације и усклађивања сензора
Правилна калибрација сензора представља основу оптимизације прометности машине за сортирање тежине. Каметерије за оптерећење и системи за детекцију морају бити калибрирани у складу са спецификацијама производа и оперативним параметрима. Граничар тежине са погрешним сензорима ствара лажне одбацивања и лажне прихватања, смањујући ефикасан проток примором ручне интервенције или прераде производа. Редовни провере калибрације, обично обављане недељно или пре производње нових производа, осигурају доследну тачност опреме за сортирање. Мноштво тачака калибрације користећи познате референтне тежине пружају већу тачност у поређењу са калибрацијом у једној тачки, посебно када опрема за сортирање обрађује производе у широким опсеговима тежине.
Постављање сензора и изолација околине значајно утичу на перформансе. Сортер за проверу тежине ради најпоузданије када су сензори заштићени од директног контакта са производом, акумулирања прашине и извора вибрација. Уградња опреме на стабилне платформе са системима за гушење вибрација побољшава конзистенцију мерења. Протоке ваздуха и температурне варијације у близини сензора треба да буду свесније путем контроле животне средине. Оператори треба да провере да сензорска електроника функционише у оквиру одређених параметара и да проактивно замењују старе компоненте како би се одржала поузданост и способност прометности машине за сортирање тежине.
Брзина и оптимизација протока производа
Брзина конвејерског трака директно утиче на проток тежине, али мора бити уравнотежена са временом презентације производа и тачношћу мерења. Уколико се брзина појаса повећа изван прозорца за мерење сензора, ствара се грешка у временском решавању и неуспех мерења. Оптимална брзина омогућава довољно времена за ваговни регендер да прецизно измери сваки производ док максимизује обрађене предмете у минути. Ова равнотежа варира у зависности од врсте производа, опсега тежине и конструктивних спецификација опреме за сортирање. Тестирање постепено повећаних брзина док се прати стопа прецизности идентификује максимални одрживи проток за вашу конфигурацију сортирача за проверу.
Продуктски растојање и конзистенција презентације такође утичу на оптимизацију проводње. Редовно размачење производа спречава групање на улазу за мерење тежине, што може изазвати грешке мерења и проблеме одбацивања. Системи за добацивање треба да равномерно распореде производе широм конвејера како би се осигурало да свака ставка добије правилно мерење опремом за сортирање. Нестабилна или непостојан производ презентације присиљава тежине да ради испод оптималне брзине, смањујући укупну проток. Предваритно сортирање и оријентирање производа пре него што стигну до сортирача за проверу може значајно побољшати ефикасност обраде и коришћење капацитета машине за сортирање тежине.
Механичко и електрично одржавање система
Превентивно одржавање је директно повезано са трајном оптимизацијом прометности у операцијама машина за сортирање тежине. Износени конвејерни појаси, оштећени ролери и неправилно урављене компоненте смањују способност опреме за сортирање да одржава конзистентан проток производа и тачна мерења. Успостављање распореда одржавања који се бави напетошћу појаса, стањем роллера и механичким усклађивањем спречава прерано деградацију прометности. Електрични системи за процену тежине, укључујући контролне плоче и сензорску електронику, захтевају периодичну инспекцију како би се ухватили проблеми који се развијају пре него што утичу на перформансе или изазову продужено време простора.
Умарање, чишћење и замена компоненти следе спецификације произвођача како би се одржала поузданост просечника тежине. Накупљање прашине и остатака производа на механичким компонентама и сензорима угрожава перформансе контролног важања сортера током времена. Редовни протоколи чишћења и контроле околине минимизују акумулацију остатака. Планирана замена предмета који се носи, укључујући појасеве и ролери, одржава конзистентан проток уместо чекања катастрофалних неуспеха. Овај проактивни приступ одржавању опреме за сортирање осигурава да ваша машина за сортирање тежине по свој живот на сигурно функционише близу оптимизованог капацитета.
Напредна оптимизација и побољшање перформанси
Конфигурација софтвера и подешавање параметара
Модерни системи машина за сортирање тежине укључују софистициране контроле софтвера који значајно утичу на оптимизацију прометности. Параметри филтрирања, алгоритми за просечне мерења и логичка подешавања одлука директно утичу на то колико брзо вагомер може прецизно обрађивати производе. Уређивање времена одговора сортирача за проверу тежевине мора балансирати прецизност мерења са брзином обраде. Агресивно филтрирање побољшава тачност, али повећава време за доношење одлука, док минимално филтрирање омогућава бржи проток, али ризикује губитак тачности. Проналажење оптималне равнотеже за ваш специфичан производ и апликацију захтева систематска испитивања и анализу података.
Способности за снимање података и анализу перформанси у модерној опреми за сортирање омогућавају континуирано оптимизацију. Упис детаљних мерења, података о одбацивању и метрике перформанси система открива обрасце и могућности за побољшање. Контролни систем оцењивача тежине треба да прати које опсеге тежине имају веће стопе одбацивања или варијацију тачности, водећи циљане прилагођавања калибрације. Анализирајући податке о перформанси сортирача за проверу тежеће, оператери могу идентификовати услове одступања пре него што озбиљно утичу на квалитет производње и проактивно прилагођавати параметре како би одржали оптимизовану проток.
Интеграција и ефикасност радног тока
Оптимизација прометне снаге машине за сортирање тежине се протеже изван саме опреме да би обухватила читаве производне радне токове. Системи за добацивање на горишта морају да добацују производе конзистентно у разредилац тежине брзинама које одговарају капацитету обраде опреме за сортирање. Системи за руковођење доле треба да ефикасно уклањају одбачене и прихваћене производе без стварања вузлијих угласа. Позиција сортирача за контролну тежину у производњој линији утиче на укупну продукцију; опрема постављена стратешки минимизира кретање производа и поново руковање. Вежачица која се интегрише у комплементарне системе постиже значајно већи ефикасан проток од идентичне опреме која ради изоловано.
Комуникација између машини за сортирање тежине и система за контролу постројења омогућава динамичко прилагођавање протокности на основу захтјева производње и капацитета доле. Модерна опрема за сортирање интерфејсује се са системима за производњу производње како би координирала брзину производње, захтеве квалитета и проток материјала. Вегац за тежину прилагођава параметре обраде аутоматски на основу повратне информације у реалном времену, оптимизујући проток док одржава одређене стандарде квалитета. Овај интегрисани приступ операцији сортирајуће опреме максимизује продуктивност објекта и осигурава да сортирач за контролну тежину ефикасно доприноси укупним производним циљевима.
Често постављене питања
Који фактори одређују максимални проток за машину за сортирање тежине?
Максимални проток одређује време одговора сензора, брзина конвејерског трака, трајање мерења и капацитет механизма одбијања. Максимална брзина разредника тежине зависи од тога колико брзо опрема за сортирање може прецизно измерити сваки производ и донети одлуке о одбацивању. Физичка ограничења дизајна сортирача за контролно важање постављају теоријске максимуме, док карактеристике производа и услови животне средине утичу на практично постигли проток. Разумевање ових фактора помаже оператерима да поставе реалистична очекивања од производње и идентификују могућности оптимизације.
Колико често треба калибрисати да би се одржала оптимална прометност?
Фреквенција калибрације зависи од врсте производа, производње и коришћења сортирајуће опреме. Већина система за сортирање тежине треба да се калибрише пре смена користећи нове производе и недељно током континуиране производње. Сортер за контролну тежину који обрађује конзистентне производе великог броја може захтевати мање честа калибрација од опреме која обрађује променљиве производе. Промене у окружењу, сезонске варијације и старост опреме утичу на интервали калибрације. Мониторинг тачности помоћу одређивања да ли је за калибрирање тежег регенератора потребно чешће калибрирање како би се одржали оптимизовани проток и стандарди квалитета.
Да ли оптимизација протокности може да угрози квалитет производа или тачност мерења?
Правилна оптимизација протокности побољшава брзину и тачност елиминисањем неефикасности и непотребних ограничења. Добро оптимизована машина за сортирање тежине одржава прецизност мерења док брже обрађује предмете кроз бољу калибрацију, одржавање и подешавање параметара. Тачност гредера тежине треба да остане конзистентна или да се побољша како се проток повећава кроз оптимизацију, а не брзање. Оптимизација сортирача за тежање се фокусира на одрживе добитке у перформанси које повећавају укупну ефикасност без жртвовања квалитета производа и прецизности које дефинишу вредност система.