 EN


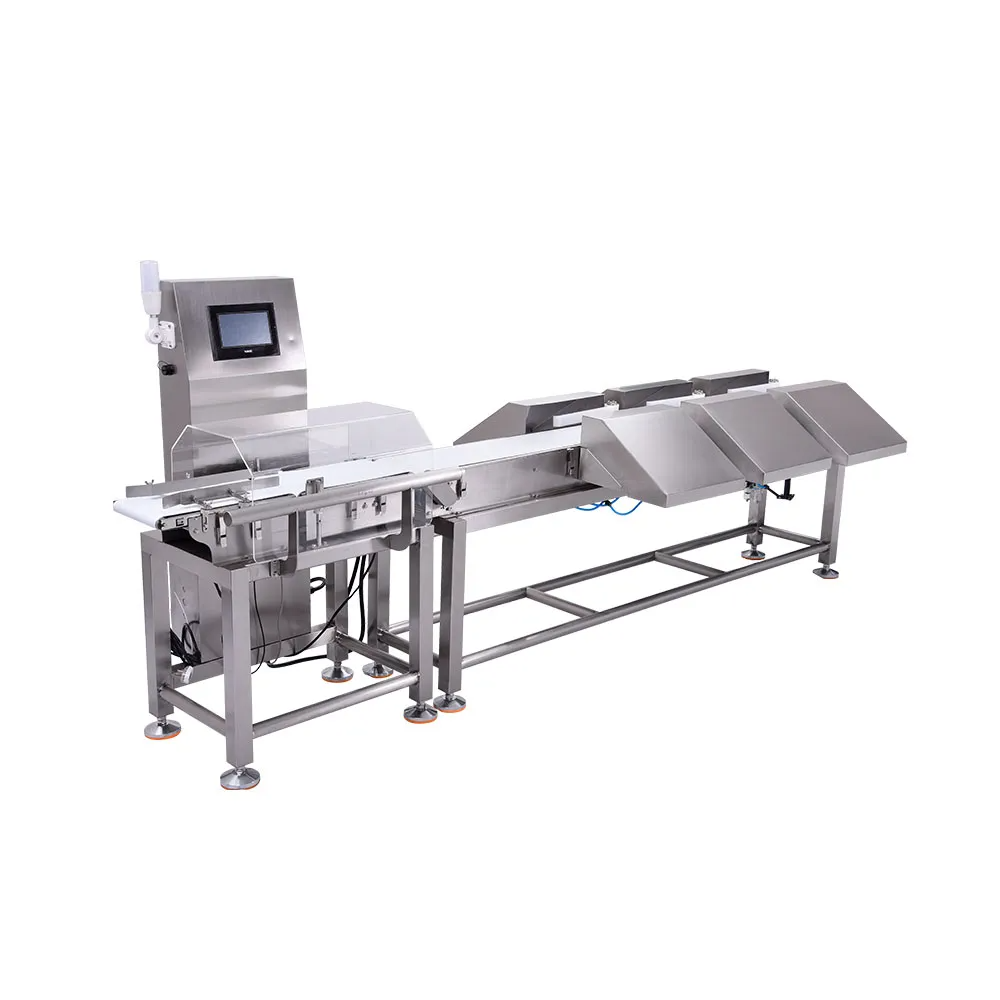
Maximizing throughput in automated processing operations requires careful attention to equipment configuration and operational parameters. A pondus genus machina represents one of the most critical investments in production lines where precision and speed must work in harmony. Understanding how to optimize throughput limits directly impacts production efficiency, reduces bottlenecks, and ensures your sorting equipment operates at peak capacity without compromising accuracy or product integrity.
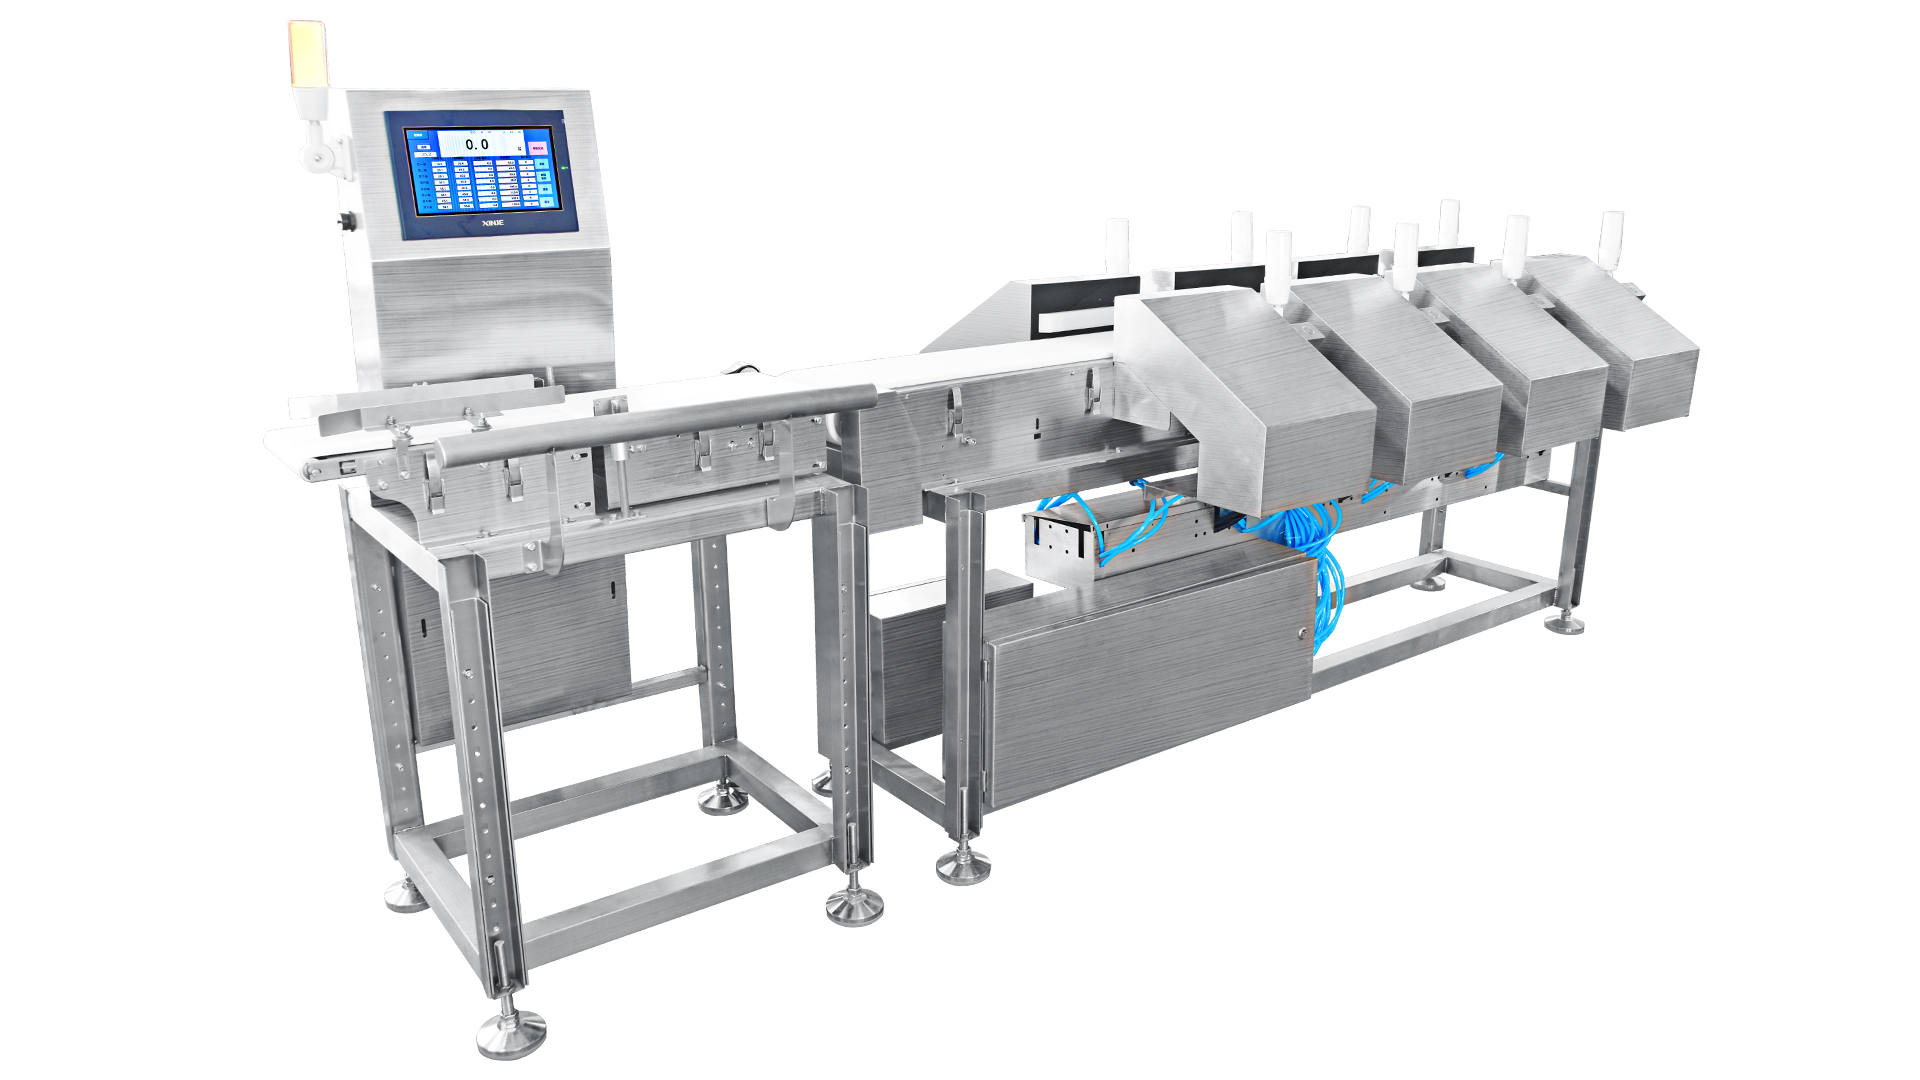
Optimizing a weight grader system involves more than simply running the equipment faster. It requires understanding the interaction between mechanical design, sensor calibration, product characteristics, and system parameters. Organizations that master this optimization process gain competitive advantages through improved throughput, reduced waste, and enhanced product consistency. This guide explores practical strategies for extracting maximum performance from your automated sorting equipment while maintaining quality standards and equipment longevity.
Understanding Throughput Limits and System Constraints
Identifying Physical and Operational Bottlenecks
Omnis systema gradus ponderis operatur intra limites definitos capacitas per velocitatem mechanicam, architecturam processus, et facultates detectionis. Principales causae quae limitant capacitates sunt: velocitas cinguli convectilis, tempus responsionis sensorum, ratio praesentationis productorum, et capacitas mechanismi rejectionis. Intellectus horum vinculorum permittit operatoribus ut identificent quam causam maxime restrictivam sortitionis apparatus vestri performance. Modernae machinae sortitionis ponderis habent regulatio velocitatis variabilis, sed tolerentiae mechanicae et frequencia renovandi sensorum denique statuunt limites duros quos non licet excedere sine modificatione apparatus.
Vincula secundaria saepe oriuntur ex characteristicis productorum et conditionibus ambientalibus. Figurae productorum irregulares, variationes magnitudinis, et compositio materialis afficiunt efficaciam qua sortitor ponderis (checkweigher) potest tractare articulos. Densum producti move differently through the system than lighter materials, requiring calibration adjustments. Environmental factors including temperature fluctuations, humidity, and vibration also influence sorting equipment precision and speed capabilities. Recognizing these interconnected constraints prevents operators from pursuing unrealistic throughput targets that would compromise accuracy or damage equipment.
Establishing Baseline Performance Metrics
Ante quam performatur optima ratio pro fluxu, constituendae sunt accuratae mensurationes fundamentales de praesenti functione machinae pro sortitione ponderis. Notanda est celeritas tractationis in numeris per minutum, rates accuratae, rates rejectionis, et frequentia temporis non operantis. Grador ponderis observandus est per plures operationes productionis ut data realia operativa capiantur. Metra fundamentalia ostendunt num sortitor ponderis tuus infra suam capacitatem operetur an iam ad limites maximas appropinquaverit. Haec notitia ducit strategiam optimisationis, monstrans num meliora debeant esse in celeritate, in accuratia, vel in reliabilitate quae totalem fluxum afficiunt.
Technicae Optimisationis pro Aucto Fluxu
Strategiae Calibrandi et Allinandi Sensorum
Calibratio sensorum recta fundamentum est optimisationis effluentiae machinae divisionis ponderis. Cellulae oneris et systemata detectionis calibrari debent secundum specificata producti et parametra operationis. Gradator ponderis cum sensoribus male allignatis falsas rejectiones et falsas receptiones creat, quae effluentiam effectivam minuunt per coactionem interventionis manualis aut reoperationis producti. Controllationes regularis calibrationis, quae saepe hebdomadatim vel ante operationes productionis cum novis productis fiunt, certificant accuratiam constantem apparatus divisionis. Calibratio multipunctualis utentis ponderibus notis accuratiam praestat super calibracionem unipunctualem, praesertim cum apparatus divisionis producta tractat in latissimis intervallis ponderis.
Locatio sensorum et isolatio environmentalis effectum valde afficiunt. Sorter ad pensandum maxime fidus operatur, cum sensora a contactu directo cum productis, accumulatione pulveris, et fontibus vibrationis proteguntur. Instrumenta in platformis stabilibus cum systematibus ad attenuandam vibrationem installata constantiam mensurationis meliorant. Currentes aeris et variationes temperaturae prope sensora per controles environmentalis minuendae sunt. Operatoribus verificare oportet ut electronica sensorum intra parametres specificatas operentur, et componentes vetustos proactiva vice mutare, ut fiducia et capacitas percurrentis machinae ad pensandum producta serventur.
Optimizatio velocitatis et fluxus producti
Velocitas cinguli transmittentis directe afficit efficienciam gradatoris ponderis, sed aequilibranda est cum tempore praesentationis producti et accuratia mensurationis. Augere velocitatem cinguli ultra fenestram mensurationis sensoris creat errores temporales et defectus mensurationis. Velocitas optima permittit tempus sufficiens ut gradator ponderis singulum productum accurate mensurat, dum simul maximizat numerum productorum per minutum tractatorum. Haec aequilibratio variat secundum genus producti, ambitum ponderis, et specificatae conceptionis instrumentorum sortientium. Experimenta incrementorum velocitatis, dum ratio accuratiae observatur, identificant maximum sustinibilem efficienciam pro tua configuratione sortitoris ad examinandum pondus.
Consistentia inter producta et modus praesentandi etiam ad optimisationem fluxus per machinam conferunt. Spatium regulare inter producta impedit ut producta in introitu ad machinam gradatae ponderis congregentur, quod errores in mensura et rejectiones causare potest. Systemata alimentaria debent producta uniformiter super convectorem distribuere, ut unumquodque productum accurate a machina sortiente mensurari possit. Praesentatio productorum instabilis vel inconstans cogit machinam gradatae ponderis infra velocitatem optimam operari, quod totalem fluxum per machinam minuit. Praesortitio et ordinatio productorum antequam ad machinam checkweighing sortientem perveniant efficaciam tractationis et utilisationem capacitis machinae gradatae ponderis multum augent.
Custodia systematum mechanicorum et electricorum
Manutenção preventiva correlaciona-se diretamente com a otimização contínua do rendimento nas operações de máquinas classificadoras por peso. Correias transportadoras desgastadas, rolos deteriorados e componentes desalinhados reduzem a capacidade do equipamento classificador de manter um fluxo constante de produtos e medições precisas. Estabelecer um cronograma de manutenção que aborde a tensão das correias, o estado dos rolamentos dos rolos e o alinhamento mecânico evita a degradação prematura do rendimento. Os sistemas elétricos da classificadora por peso, incluindo placas de controle e eletrônica de sensores, exigem inspeção periódica para detectar problemas emergentes antes que afetem o desempenho ou causem tempo de inatividade prolongado.
Lubricatio, purgatio, et substitutio componentium sequuntur specificata fabricantis ad fidam operationem gradatoris ponderis servandam. Accumulatio pulveris et residui producti in componentibus mechanicis et sensoribus per tempus impedit functionem sortitoris ponderis. Protocolla regularia purgationis et controlla ambientalia minimizant accumulationem detriti. Substitutio programmatica partium usurarum, ut cinguli et rotulae, servat fluxum constantem potius quam exspectare defectus catastrophicos. Haec ratio proactiva ad curam apparatus sortitoris certificat quod machina tua sortitrix ponderis fidabiliter operetur prope capacitatem suam optimatam per totam vitam suam operationalem.
Optimatio Profectus et Melioratio Functionis
Configuratio Programmatum et Adaptatio Parametrorum
Systemata moderna machinarum ad sortationem ponderis incorporant controles software sophistificatos, qui valde influunt in optimisationem velocitatis processus. Parametri filtrationis, algorithmi ad mediandos mensuramentos, et positiones logicae decisionis directe afficiunt quam cito gradator ponderis possit producta accurate tractare. Positiones temporis responsionis sortitoris ad examinandum pondus debent aequilibrare praecisionem mensurationis contra velocitatem processus. Filtratio aspera meliorat praecisionem sed tempus decisionis auget, dum filtratio minima permittit velocitatem processus maiorem sed periculum amissionis praecisionis offert. Invenire aequilibrium optimum pro tuo specifico producto et applicatione requirit experimenta systematica et analysim datum.
Functiones registrandi data et analysandi praestantiam in modernis machinis sortandi permittunt optimisationem continuam. Notatio mensurarum particularium, datum de reiectionibus, et metricorum de praestantia systematis patefacit schemata et occasionem ad meliorandum. Systema de controllo gradatoris ponderis debet observare quae intervalla ponderum altiores rates reiectionis aut varietatem in accuratia experiuntur, ut directionem praebet ad adaptationes calibrandi speciales. Per analysim datum de praestantia sortitoris verificatoris ponderis, operatores possunt conditiones derivationis detegere antequam graviter influant qualitatem productionis et parametra proactiva adaptare ut fluxus optimus maneat.
Integratio et Efficiens Fluxus Operis
Optimisatio fluxus machinae classificatoris ponderis excedit ipsam machinam ad totum processum productionis. Systemata alimentaria superiora debent supplerе productos constanter ad classificatorem ponderis velocitatibus quae aequantur capacitatibus elaborationis machinarum classificatoriarum. Systemata tractationis inferiora debent efficienter removere productos reiectos et acceptos sine creatione angustiarum. Positio sortitoris verificantis pondera in linea productionis influentiam exercet in totum fluxum; machinae apte collocatae minimizant motum productorum et tractationem repetitam. Classificator ponderis integratus per se cum systematibus complementariis consequitur fluxum effectivum multo altiorem quam machinae identicae operantes isolatim.
Communicatio inter machinam sortitionis ponderis et systemata controlis plantae permittit adaptationem dynamicam fluxus operis secundum postulationes productionis et capacitatem infra sequentem. Instrumenta moderna sortitionis connectuntur cum systematibus executionis fabricationis ut coordinent velocitatem productionis, postulationes qualitatis et fluxum materiae. Graduator ponderis adaptat parametres processus automatico secundum informationem in tempore reali, optimizans fluxum operis dum manent normae qualitatis specificatae. Haec adfectio integrata operationis instrumentorum sortitionis maximizat productivitatem fabricae et certificat quod sortitor checkweighing efficaciter contribuat ad objectiva generalia productionis.
Faq
Quae factores determinant fluxum operis maximum pro machina sortitionis ponderis?
Maximum throughput est determinatus per tempus responsionis sensoris, velocitatem cinguli transportantis, durationem fenestrae mensurationis, et capacitatem mechanismi rejectionis. Velocitas maxima gradatoris ponderis pendet a celeritate qua apparatus sortitionis potest singula producta accurate metiri et decisiones de rejectione facere. Limitationes physicae designis sortitoris pro examinando pondere constituunt maximums theoreticos, dum proprietates productorum et conditiones ambientales affectant throughput practicum attingibilem. Intellectus horum factorum adiuvat operatores expectationes realistas de throughput constituere et occasionem optimisationis agnoscere.
Quotiens gradator ponderis calibratus esse debet ut throughput optimus servetur?
Frequentia calibratiōnis pendet ex genere prōductī, vōlūmine prōductiōnis, et modō utendi apparatus sortientis. Plērīque systemāta machīnarum sortientium secundum pondus ante ōs turnīs calibrānda sunt, utentēs novīs prōductīs, et hebdomadātim dum prōductiō continua est. Sortitor qui pondera examinat, quī prōducta magnī vōlūminis et constantia tractat, fortasse rarius calibrārī dēbet quam apparatus qui prōducta variābilia tractant. Mutātiōnēs ambientēs, varietātēs saeculārēs, et aetās apparatus intervalla calibratiōnis afficiunt. Observātiō rātīōnis accurātiae adiuvat ut sciamus num sortitor ponderum plūs frequenter calibrārī dēbeat, ut fluxus optimus et normae qualitātis serventur.
Num optimizātiō fluxūs qualitātem prōductī vel accurātiam mensūrae minuere potest?
Optimisatio peracta fluxus proprii meliorat tam celeritatem quam accuratitudinem, eliminans inaefficientias et vincula superflua. Machina bene optimisata ad sortitionem ponderum servat praecisionem mensurationis dum cito tractat res per meliorem calibraturam, curam et temperationem parametrorum. Accuratio gradatoris ponderis debet manere constans aut emendari dum fluxus crescit per optimisationem, non per festinationem. Optimisatio sortitoris ad examen ponderis se concentrat in incrementis perennibus praestantiae quae efficientiam generalem augent sine detrimento qualitatis producti et praecisionis quae valorem systematis constituunt.