 EN


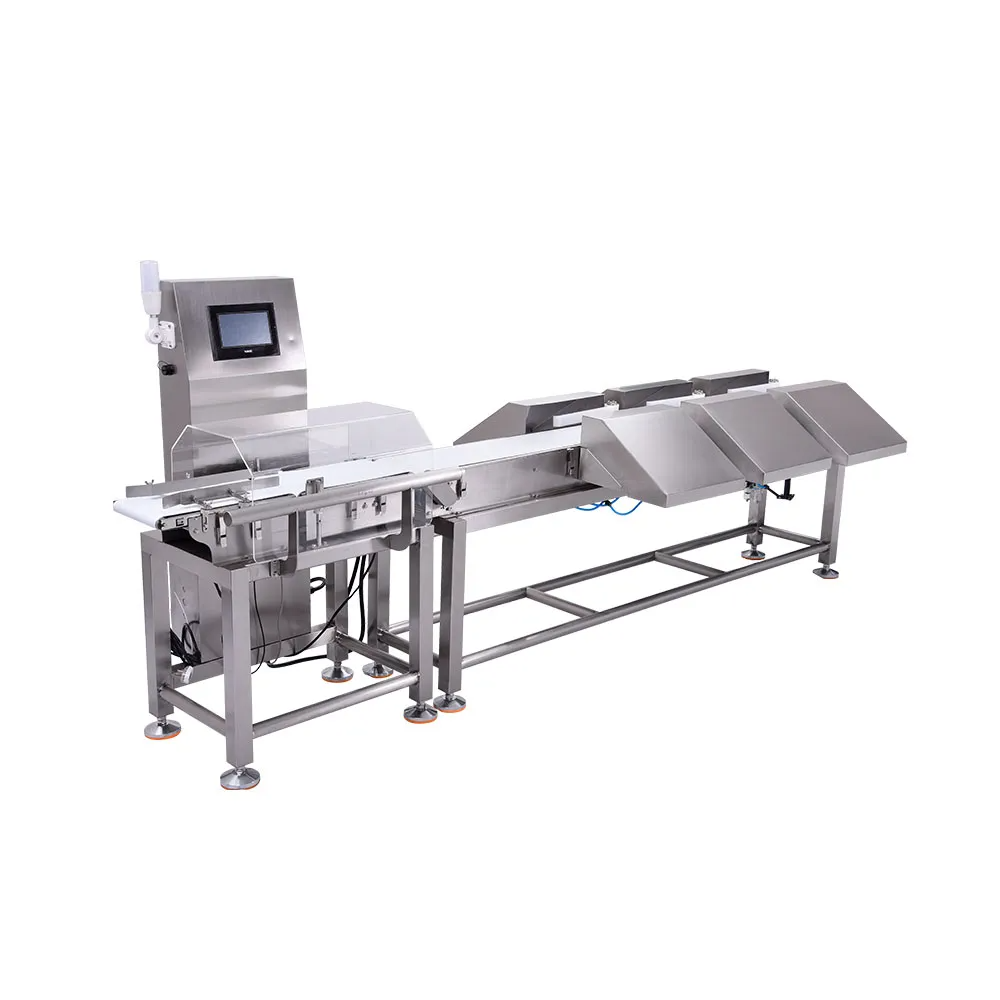
Maximalisatie van de doorvoer bij geautomatiseerde verwerkingsprocessen vereist zorgvuldige aandacht voor apparatuurconfiguratie en operationele parameters. Een gewichtsorteermachine vertegenwoordigt een van de meest kritieke investeringen in productielijnen waar precisie en snelheid harmonisch moeten samenwerken. Het begrijpen van hoe doorvoergrenzen kunnen worden geoptimaliseerd, heeft directe invloed op de productie-efficiëntie, vermindert knelpunten en zorgt ervoor dat uw sorteermachines op maximale capaciteit opereren, zonder nauwkeurigheid of productintegriteit in te boeten.
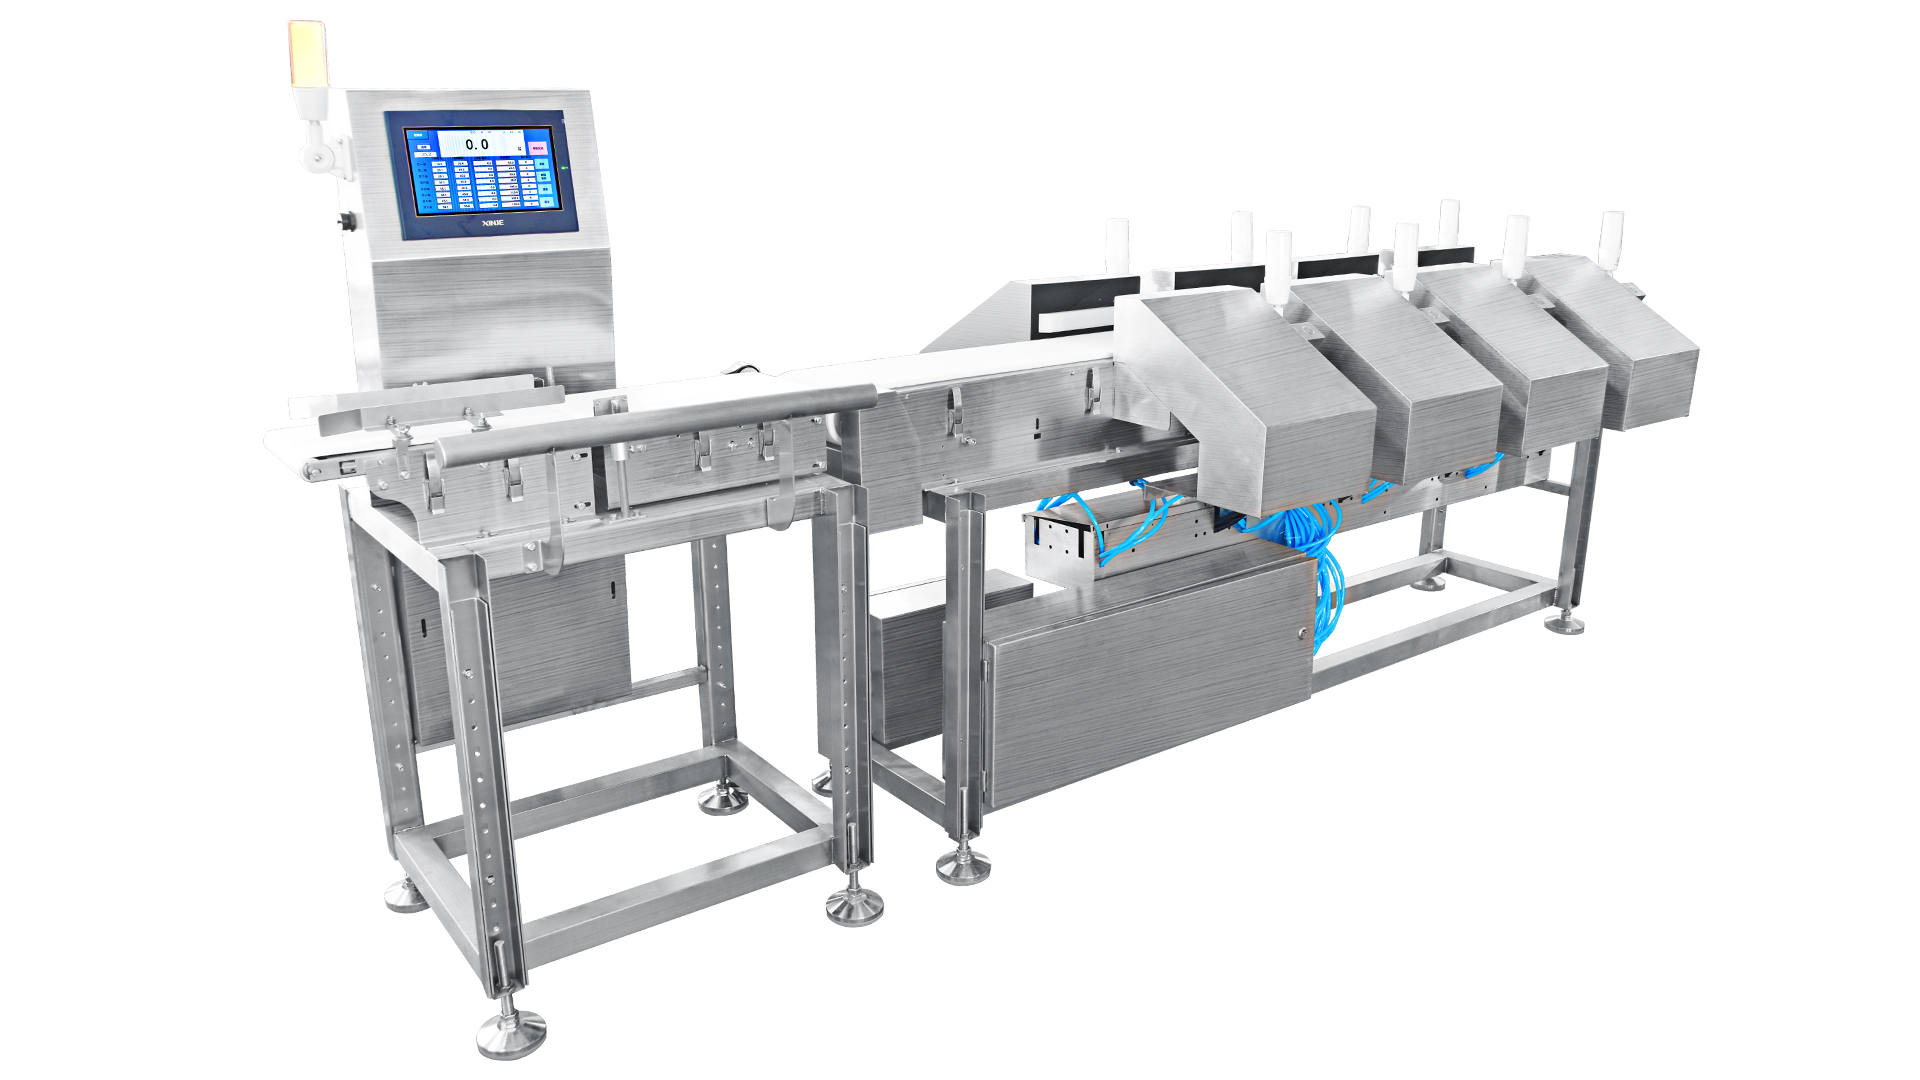
Het optimaliseren van een gewichtsclassificatiesysteem omvat meer dan simpelweg het sneller laten draaien van de apparatuur. Het vereist inzicht in de wisselwerking tussen mechanisch ontwerp, sensorcalibratie, producteigenschappen en systeemparameters. Organisaties die dit optimalisatieproces onder de knie krijgen, verkrijgen concurrentievoordelen via verbeterde doorvoer, minder afval en een consistenter product. Deze gids behandelt praktische strategieën om maximale prestaties te halen uit uw geautomatiseerde sorteerequipment, zonder in te boeten op kwaliteitsnormen of levensduur van de apparatuur.
Inzicht in doorvoergrenzen en systeembeperkingen
Fysieke en operationele knelpunten identificeren
Elk systeem voor gewichtsclassificatie werkt binnen gedefinieerde doorvoergrenzen die worden bepaald door de mechanische snelheid, de verwerkingsarchitectuur en de detectiemogelijkheden. De belangrijkste factoren die de doorvoer beperken, zijn de snelheid van de transportband, de responstijd van de sensoren, het aanbiedingspercentage van de producten en de capaciteit van het afkeursysteem. Door deze beperkingen te begrijpen, kunnen operators vaststellen welke factor de prestaties van uw sorteerapparatuur het meest beperkt. Moderne ontwerpen van gewichtssorteermachines omvatten variabele snelheidsregeling, maar mechanische toleranties en sensorvernieuwingsfrequenties stellen uiteindelijk harde grenzen vast die niet kunnen worden overschreden zonder aanpassing van de apparatuur.
Secundaire beperkingen ontstaan vaak door producteigenschappen en omgevingsomstandigheden. Onregelmatige productvormen, afmetingsverschillen en materiaalsamenstelling beïnvloeden hoe efficiënt een controleweegsorteerder producten kan verwerken. Dichte producten bewegen zich anders door het systeem dan lichtere materialen, wat aanpassingen van de kalibratie vereist. Omgevingsfactoren zoals temperatuurschommelingen, vochtigheid en trillingen beïnvloeden ook de nauwkeurigheid en snelheidsmogelijkheden van sorteerapparatuur. Het herkennen van deze onderling verbonden beperkingen voorkomt dat operators onrealistische doorvoeldoelen nastreven die de nauwkeurigheid zouden aantasten of apparatuur zouden beschadigen.
Vaststellen van basisprestatieparameters
Voordat u de doorvoer optimaliseert, stelt u nauwkeurige uitgangsmetingen op van de huidige prestaties van de gewichtssorteermachine. Documenteer de verwerkingssnelheid in items per minuut, nauwkeurigheidspercentages, afkeurpercentages en de frequentie van stilstand. Een gewichtsclassificeerder moet tijdens meerdere productieruns worden bewaakt om realistische operationele gegevens te verzamelen. Uitgangsmetrics laten zien of uw controleweegsorteerder onder zijn capaciteit werkt of al dicht bij zijn maximale grenzen zit. Deze informatie bepaalt de optimalisatiestrategie en laat zien of verbeteringen zich moeten richten op het verhogen van de snelheid, het verbeteren van de nauwkeurigheid of het aanpakken van betrouwbaarheidsproblemen die de totale doorvoer beïnvloeden.
Optimalisatietechnieken voor verbeterde doorvoer
Calibratie- en sensoruitlijnstrategieën
Juiste sensorcalibratie vormt de basis voor optimalisatie van de doorvoersnelheid van weegsorteerapparaten. Lastcellen en detectiesystemen moeten worden gecalibreerd volgens de productspecificaties en operationele parameters. Een gewichtssorteerder met misuitgelijnde sensoren veroorzaakt valse afkeuringen en valse acceptaties, waardoor de effectieve doorvoersnelheid daalt door handmatige tussenkomst of herverwerking van het product. Regelmatige calibratiecontroles, meestal wekelijks of vóór productieruns met nieuwe producten, waarborgen een consistente nauwkeurigheid van de sorteermachines. Multipointcalibratie met behulp van bekende referentiegewichten levert een superieure nauwkeurigheid op vergeleken met single-pointcalibratie, vooral wanneer sorteermachines producten verwerken binnen een breed gewichtsbereik.
De plaatsing van sensoren en de isolatie van de omgeving beïnvloeden de prestaties aanzienlijk. De controleweegsorteerder werkt het betrouwbaarst wanneer sensoren zijn beschermd tegen direct contact met producten, stofophoping en trillingen. Het installeren van apparatuur op stabiele platformen met trillingsdempende systemen verbetert de consistentie van de metingen. Luchtstromen en temperatuurschommelingen in de buurt van sensoren moeten worden geminimaliseerd via omgevingscontrole. Operators dienen te verifiëren dat de sensorelektronica binnen de gespecificeerde parameters functioneert en ouder wordende onderdelen proactief te vervangen om de betrouwbaarheid en doorvoercapaciteit van de gewichtssorteermachine te behouden.
Snelheid en optimalisatie van productstromen
De snelheid van de transportband beïnvloedt rechtstreeks de doorvoer van de gewichtsclassificeerder, maar moet worden afgewogen tegen de presentatietijd van het product en de nauwkeurigheid van de meting. Als de bandsnelheid wordt verhoogd boven het meetvenster van de sensor, ontstaan er tijdfouten en mislukken de metingen. De optimale snelheid biedt voldoende tijd om elk product nauwkeurig te wegen, terwijl tegelijkertijd het aantal per minuut verwerkte items wordt gemaximaliseerd. Deze afweging verschilt per producttype, gewichtsbereik en ontwerpvereisten van de sorteermachine. Door stapsgewijs hogere snelheden te testen en tegelijkertijd de nauwkeurigheidspercentages te bewaken, kunt u de maximale duurzame doorvoer bepalen voor uw checkweighing-sorteerconfiguratie.
Consistentie in productafstand en presentatie beïnvloedt ook de optimalisatie van de doorvoer. Regelmatige productafstand voorkomt ophoping bij de ingang van de weegclassificeerder, wat meetfouten en afkeurproblemen kan veroorzaken. Voedselsystemen moeten producten uniform over de transportband verdelen om te garanderen dat elk item correct wordt gemeten door de sorteermachines. Een instabiele of ongelijkmatige productpresentatie dwingt de weegclassificeerder ertoe onder de optimale snelheid te werken, waardoor de totale doorvoer vermindert. Voor-sorteren en uitlijnen van producten vóór ze de controleweegsorteerder bereiken, kan de verwerkingsefficiëntie aanzienlijk verbeteren en het capaciteitsgebruik van de weegsorteermachine vergroten.
Onderhoud van mechanische en elektrische systemen
Preventief onderhoud is direct gerelateerd aan duurzame optimalisatie van de doorvoer bij het gebruik van gewichtssorteermachines. Versleten transportbanden, versleten rollen en misuitgelijnde onderdelen verminderen het vermogen van de sorteermachine om een consistente productstroom en nauwkeurige metingen te behouden. Het opstellen van een onderhoudsplan dat aandacht besteedt aan bandspanning, de staat van de rollenlagers en mechanische uitlijning voorkomt vroegtijdige achteruitgang van de doorvoer. De elektrische systemen van de gewichtsclassificeerder, waaronder besturingspanelen en sensorelektronica, moeten periodiek worden geïnspecteerd om opkomende problemen te detecteren voordat deze de prestaties beïnvloeden of langdurige stilstand veroorzaken.
Smering, reiniging en vervanging van onderdelen gebeuren volgens de specificaties van de fabrikant om de betrouwbaarheid van de gewichtsclassificeerder te behouden. Ophoping van stof en productresten op mechanische onderdelen en sensoren vermindert de prestaties van de controleweegsorteerder in de loop van de tijd. Regelmatige reinigingsprotocollen en milieubesturing minimaliseren de ophoping van vuil. Geplande vervanging van slijtageonderdelen, zoals riemen en rollen, zorgt voor een constante doorvoer, in plaats van te wachten op catastrofale storingen. Deze proactieve aanpak van het onderhoud van sorteerapparatuur waarborgt dat uw gewichtssorteermachine gedurende de gehele levensduur betrouwbaar blijft werken bij een doorvoer die dicht bij de geoptimaliseerde capaciteit ligt.
Geavanceerde optimalisatie en prestatieverbeturing
Softwareconfiguratie en parameterafstemming
Moderne systemen voor gewichtssortering zijn uitgerust met geavanceerde softwarebesturingen die sterk van invloed zijn op de optimalisatie van de doorvoersnelheid. Filterparameters, algoritmes voor het gemiddelden van metingen en instellingen voor besluitvormingslogica beïnvloeden direct hoe snel de gewichtssorteermachine producten nauwkeurig kan verwerken. De instellingen voor de reactietijd van de controleweegsorteerder moeten een evenwicht bieden tussen meetnauwkeurigheid en verwerkingssnelheid. Agressief filteren verbetert de nauwkeurigheid, maar verlengt de besluitvormingstijd; minimale filtering maakt een hogere doorvoersnelheid mogelijk, maar brengt risico’s voor de nauwkeurigheid met zich mee. Het vinden van de optimale balans voor uw specifieke product en toepassing vereist systematisch testen en data-analyse.
De mogelijkheden voor gegevensregistratie en prestatieanalyse in moderne sorteermachines maken continue optimalisatie mogelijk. Het vastleggen van gedetailleerde metingen, afkeurdata en systeemprestatiemetrics onthult patronen en kansen voor verbetering. Het besturingssysteem van de gewichtsclassificeerder moet bijhouden welke gewichtsbereiken een hoger afkeurpercentage of grotere nauwkeurigheidsvariantie vertonen, wat gerichte kalibratieaanpassingen ondersteunt. Door de prestatiegegevens van de controleweegsorteerder te analyseren, kunnen operators drijfcondities identificeren voordat deze de productiekwaliteit ernstig beïnvloeden, en parameters proactief aanpassen om een geoptimaliseerde doorvoer te behouden.
Integratie en workflowefficiëntie
Optimalisatie van de doorvoersnelheid van een gewichtssorteermachine gaat verder dan het apparaat zelf en omvat de gehele productiewerkstroom. De aanvoersystemen stroomafwaarts moeten producten consistent aanleveren aan de gewichtssorteermachine met snelheden die overeenkomen met het verwerkingsvermogen van de sorteervoorziening. De afvoersystemen stroomafwaarts moeten afgewezen en geaccepteerde producten efficiënt verwijderen zonder knelpunten te veroorzaken. De positie van de controleweegsorteerder binnen de productielijn beïnvloedt de totale doorvoersnelheid; strategisch geplaatste apparatuur minimaliseert productverplaatsing en herbehandeling. Een gewichtssorteermachine die naadloos is geïntegreerd met aanvullende systemen bereikt een aanzienlijk hogere effectieve doorvoersnelheid dan identieke apparatuur die losstaand werkt.
Communicatie tussen de gewichtssorteermachine en de fabrieksbesturingssystemen maakt dynamische aanpassing van de doorvoersnelheid mogelijk op basis van productievereisten en de capaciteit van downstreamprocessen. Moderne sorteermachines zijn gekoppeld aan productieuitvoeringssystemen (MES) om de productiesnelheid, kwaliteitseisen en materiaalstromen te coördineren. De gewichtsgrader wijzigt automatisch de verwerkingsparameters op basis van realtimefeedback, waardoor de doorvoersnelheid wordt geoptimaliseerd zonder in te boeten op de gestelde kwaliteitsnormen. Deze geïntegreerde aanpak van het bedrijfsvoeren van sorteermachines maximaliseert de productiviteit van de installatie en zorgt ervoor dat de controleweegsorteerder effectief bijdraagt aan de algemene productiedoelstellingen.
Veelgestelde vragen
Welke factoren bepalen de maximale doorvoersnelheid van een gewichtssorteermachine?
De maximale doorvoersnelheid wordt bepaald door de responstijd van de sensor, de snelheid van de transportband, de duur van het meetvenster en de capaciteit van het afkeursysteem. De maximale snelheid van een gewichtsclassificeerder hangt af van hoe snel de sorteervoorziening elk product nauwkeurig kan meten en afkeurbeslissingen kan nemen. Fysieke beperkingen in het ontwerp van de controleweegsorteerder bepalen de theoretische maximumwaarden, terwijl productkenmerken en omgevingsomstandigheden de praktisch haalbare doorvoersnelheid beïnvloeden. Het begrijpen van deze factoren helpt operators realistische verwachtingen te stellen over de doorvoersnelheid en optimalisatiemogelijkheden te identificeren.
Hoe vaak moet een gewichtsclassificeerder worden geijkt om een optimale doorvoersnelheid te behouden?
De kalibratiefrequentie hangt af van het producttype, het productievolume en de gebruikspatronen van de sorteermachines. De meeste weegsorteersystemen moeten vóór elke ploegendienst met nieuwe producten worden gekalibreerd en wekelijks tijdens continue productie. Een controleweegsorteerder die grote hoeveelheden uniforme producten verwerkt, vereist mogelijk minder frequente kalibratie dan apparatuur die variabele producten verwerkt. Omgevingsveranderingen, seizoensschommelingen en de leeftijd van de apparatuur beïnvloeden de kalibratie-intervallen. Het bewaken van nauwkeurigheidspercentages helpt bepalen of de gewichtssorteerder vaker moet worden gekalibreerd om een geoptimaliseerde doorvoer en kwaliteitsnormen te behouden.
Kan optimalisatie van de doorvoer de productkwaliteit of meetnauwkeurigheid in gevaar brengen?
Een juiste optimalisatie van de doorvoersnelheid verbetert zowel de snelheid als de nauwkeurigheid door inefficiënties en onnodige beperkingen te elimineren. Een goed geoptimaliseerde gewichtssorteermachine behoudt de meetnauwkeurigheid terwijl deze objecten sneller verwerkt dankzij betere kalibratie, onderhoud en afstemming van parameters. De nauwkeurigheid van de gewichtsclassificeerder dient consistent te blijven of te verbeteren naarmate de doorvoersnelheid toeneemt door optimalisatie, niet door haast. De optimalisatie van een controleweegsorteerder richt zich op duurzame prestatiewinsten die de algehele efficiëntie verbeteren zonder in te boeten op productkwaliteit en precisie, kenmerken die de waarde van het systeem definiëren.