 EN


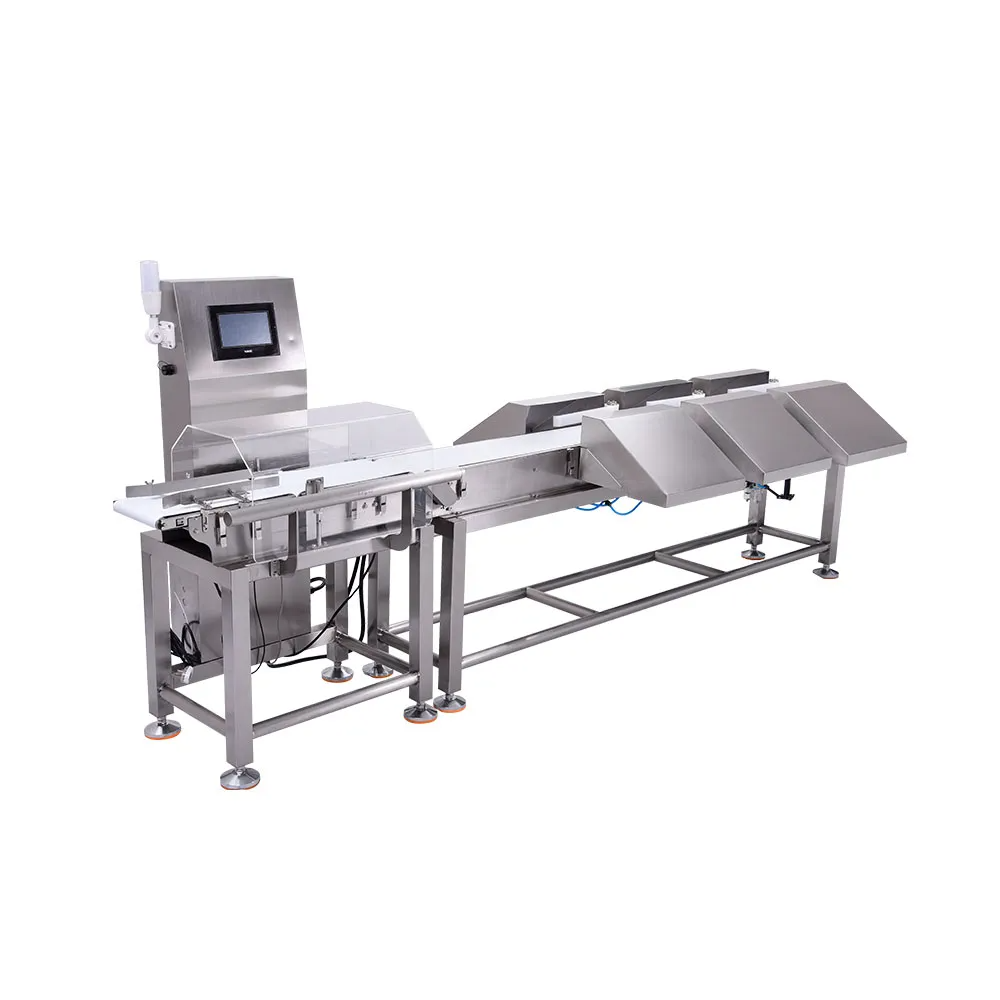
Maksymalizacja przepustowości w zautomatyzowanych procesach przetwarzania wymaga starannej uwagi przy konfiguracji sprzętu i parametrach eksploatacyjnych. A maszyna do sortowania masy reprezentuje jedno z najważniejszych inwestycji w liniach produkcyjnych, gdzie precyzja i szybkość muszą działać w harmonii. Zrozumienie sposobu optymalizacji limitów przepustowości ma bezpośredni wpływ na wydajność produkcji, zmniejsza wąskie gardła oraz zapewnia, że sprzęt sortujący działa z maksymalną wydajnością bez kompromisów dotyczących dokładności lub integralności produktu.
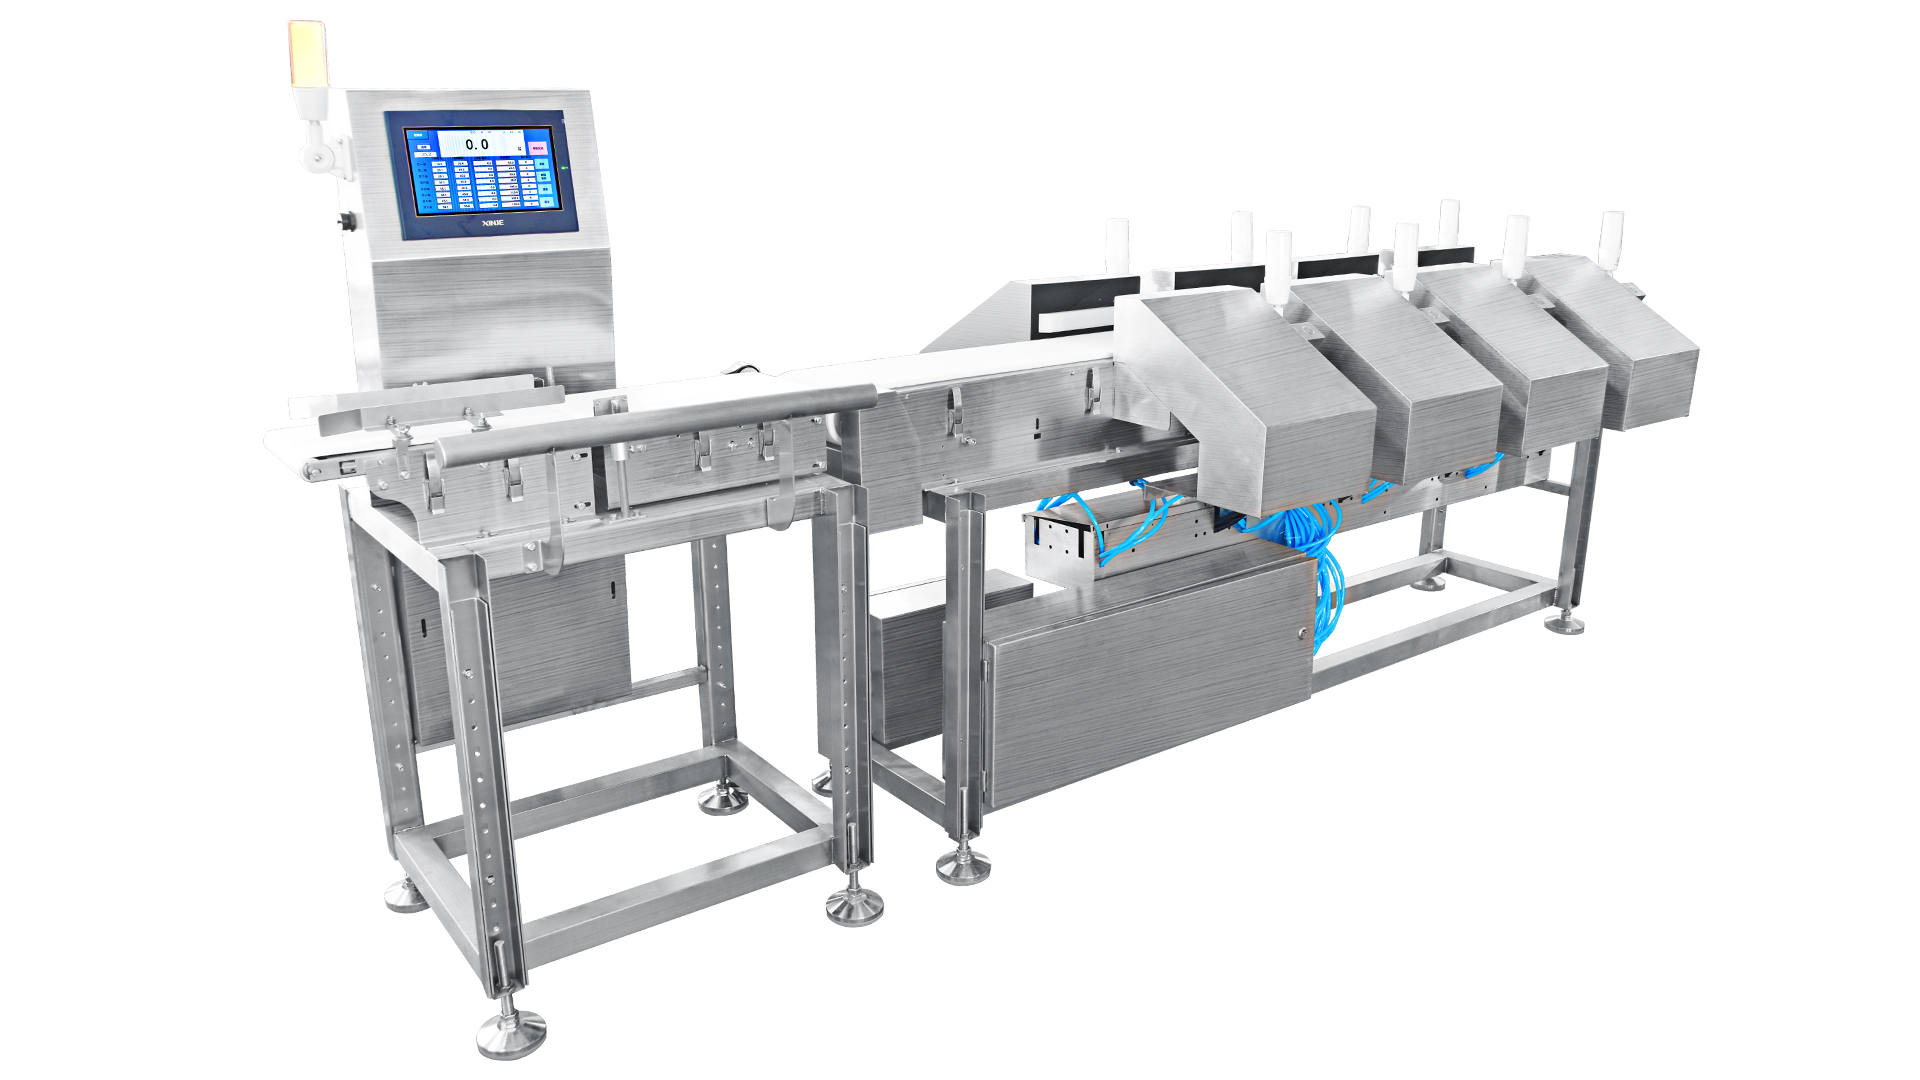
Optymalizacja systemu sortującego według masy wymaga więcej niż tylko zwiększania prędkości działania sprzętu. Wymaga zrozumienia interakcji między konstrukcją mechaniczną, kalibracją czujników, cechami produktu oraz parametrami systemu. Organizacje, które opanują ten proces optymalizacji, uzyskują przewagę konkurencyjną dzięki zwiększonej wydajności, zmniejszeniu odpadów oraz lepszej spójności produktu. Ten przewodnik przedstawia praktyczne strategie pozwalające na maksymalne wykorzystanie automatycznego sprzętu sortującego przy jednoczesnym zachowaniu standardów jakości i długowieczności urządzeń.
Zrozumienie ograniczeń wydajności i ograniczeń systemowych
Identyfikacja wąskich gardeł fizycznych i operacyjnych
Każdy system sortowania według masy działa w ramach określonych granic przepustowości, które zależą od prędkości mechanicznej, architektury przetwarzania oraz możliwości wykrywania. Główne czynniki ograniczające przepustowość to prędkość taśmy transportowej, czas reakcji czujników, częstotliwość prezentacji produktów oraz pojemność mechanizmu odrzucania. Zrozumienie tych ograniczeń pozwala operatorom określić, który z wymienionych czynników najbardziej istotnie ogranicza wydajność sprzętu sortującego. Współczesne konstrukcje maszyn do sortowania według masy uwzględniają sterowanie prędkością zmienną, jednak dopuszczalne tolerancje mechaniczne oraz częstotliwość odświeżania czujników stanowią ostateczne, bezwzględne ograniczenia, których nie można przekroczyć bez modyfikacji sprzętu.
Dodatkowe ograniczenia często wynikają z cech produktu oraz warunków środowiskowych. Nieregularne kształty produktów, różnice w rozmiarach oraz skład materiału wpływają na skuteczność przetwarzania przedmiotów przez sortownię kontrolującą masę. Duża gęstość produkty poruszają się w systemie inaczej niż lżejsze materiały, co wymaga dostosowania kalibracji. Czynniki środowiskowe, takie jak zmiany temperatury, wilgotność czy wibracje, wpływają również na dokładność i prędkość działania urządzeń sortujących. Znajomość tych powiązanych ograniczeń pozwala operatorom unikać nieuzasadnionych celów przepustowości, które mogłyby zagrażać dokładności lub uszkodzić sprzęt.
Ustalanie podstawowych wskaźników wydajności
Zanim zoptymalizujesz przepustowość, ustal dokładne pomiary bazowe obecnej wydajności maszyny do sortowania według wagi. Udokumentuj prędkość przetwarzania w sztukach na minutę, wskaźniki dokładności, wskaźniki odrzuceń oraz częstotliwość przestoju. Sorter wagowy należy monitorować podczas wielu cykli produkcyjnych, aby uzyskać rzeczywiste dane operacyjne. Metryki bazowe ujawniają, czy Twój sorter kontrolno-wagowy działa poniżej swojej pojemności, czy już zbliża się do maksymalnych limitów. Te informacje kierują strategią optymalizacji, wskazując, czy usprawnienia powinny skupiać się na zwiększeniu prędkości, poprawie dokładności, czy też rozwiązaniu problemów niezawodności wpływających na ogólną przepustowość.
Techniki optymalizacji w celu zwiększenia przepustowości
Strategie kalibracji i wyrównania czujników
Poprawna kalibracja czujników stanowi podstawę optymalizacji wydajności maszyn do sortowania według masy. Komórki obciążeniowe i systemy wykrywania muszą być kalibrowane zgodnie ze specyfikacjami produktu oraz parametrami eksploatacyjnymi. Sorter wagowy z nieprawidłowo wyjustowanymi czujnikami powoduje fałszywe odrzuty i fałszywe akceptacje, co zmniejsza rzeczywistą wydajność poprzez konieczność interwencji ręcznej lub ponownej obróbki produktów. Regularne kontrole kalibracji — zwykle wykonywane raz w tygodniu lub przed uruchomieniem produkcji nowych produktów — zapewniają stałą dokładność sprzętu sortującego. Kalibracja wielopunktowa przy użyciu znanych ciężarków odniesienia zapewnia wyższą dokładność niż kalibracja jednopunktowa, szczególnie w przypadku sprzętu sortującego produkty o szerokim zakresie mas.
Umieszczenie czujników oraz izolacja środowiskowa mają istotny wpływ na wydajność. Sorter kontrolujący wagę działa najbardziej niezawodnie, gdy czujniki są chronione przed bezpośrednim kontaktem z produktami, nagromadzeniem pyłu oraz źródłami wibracji. Montaż sprzętu na stabilnych platformach z systemami tłumienia wibracji poprawia spójność pomiarów. Przepływy powietrza oraz wahania temperatury w pobliżu czujników należy minimalizować za pomocą sterowania środowiskowego. Obsługujący powinni sprawdzać, czy elektronika czujników działa zgodnie ze specyfikowanymi parametrami, oraz wymieniać zużyte komponenty w sposób zapobiegawczy, aby utrzymać niezawodność maszyny do sortowania wg wagi oraz jej zdolność przepustową.
Optymalizacja prędkości i przepływu produktów
Prędkość taśmy transportowej ma bezpośredni wpływ na wydajność wag sortujących, ale musi być zrównoważona z czasem prezentacji produktu oraz dokładnością pomiaru. Zwiększenie prędkości taśmy powyżej okna pomiarowego czujnika powoduje błędy czasowe i niepowodzenia pomiarów. Optymalna prędkość zapewnia wystarczający czas na dokładny pomiar każdego produktu przez wagę sortującą, jednocześnie maksymalizując liczbę przetwarzanych przedmiotów na minutę. Ten kompromis zależy od rodzaju produktu, zakresu jego masy oraz specyfikacji projektowych sprzętu sortującego. Stopniowe zwiększanie prędkości w trakcie monitorowania wskaźników dokładności pozwala określić maksymalną zrównoważoną wydajność dla konfiguracji sortera kontrolnego.
Spójność odstępów między produktami oraz ich prezentacji wpływa również na optymalizację przepustowości. Regularne odstępy między produktami zapobiegają gromadzeniu się towarów przy wejściu do wag sortujących, co może powodować błędy pomiarowe oraz problemy z odrzucaniem. Systemy podawania powinny równomiernie rozpraszać produkty na taśmie transportowej, aby zapewnić każdemu przedmiotowi prawidłowe pomiary przez sprzęt sortujący. Niestabilna lub nieregularna prezentacja produktów zmusza wagę sortującą do pracy z prędkością niższą niż optymalna, co zmniejsza ogólną przepustowość. Wstępne sortowanie i orientowanie produktów przed ich dotarciem do sortera kontrolnego znacznie poprawia efektywność przetwarzania oraz wykorzystanie pojemności maszyn do sortowania wagowego.
Konserwacja systemów mechanicznych i elektrycznych
Konserwacja zapobiegawcza ma bezpośredni wpływ na utrzymanie optymalnej wydajności w działaniu maszyn do sortowania według masy. Zużyte taśmy transportowe, zużyte wałki oraz niewłaściwie ustawione elementy zmniejszają zdolność sprzętu sortującego do zapewnienia stałego przepływu produktów i dokładnych pomiarów. Wdrożenie harmonogramu konserwacji obejmującego napinanie taśm, stan łożysk wałków oraz ustawienie mechaniczne zapobiega wcześniejszemu spadkowi wydajności. Systemy elektryczne wag sortujących, w tym płyty sterujące i elektronika czujników, wymagają okresowych przeglądów w celu wykrycia powstających usterek zanim wpłyną one na wydajność lub spowodują dłuższą przerwę w pracy.
Smazanie, czyszczenie i wymiana komponentów są wykonywane zgodnie ze specyfikacjami producenta, aby zapewnić niezawodność wag sortujących. Gromadzenie się pyłu i resztek produktów na komponentach mechanicznych oraz czujnikach pogarsza z czasem wydajność sortera wagowego. Regularne procedury czyszczenia oraz kontrola warunków środowiskowych minimalizują gromadzenie się zanieczyszczeń. Zaplanowana wymiana zużywających się elementów, w tym taśm i wałków, zapewnia stałą przepustowość, a nie oczekiwanie na katastrofalne awarie. To proaktywne podejście do konserwacji sprzętu sortującego gwarantuje, że urządzenie do sortowania wagowego działa niezawodnie przy wydajności zbliżonej do optymalnej przez cały okres jego użytkowania.
Zaawansowana optymalizacja i poprawa wydajności
Konfiguracja oprogramowania i strojenie parametrów
Nowoczesne systemy maszyn do sortowania według masy wykorzystują zaawansowane oprogramowanie sterujące, które znacząco wpływa na optymalizację przepustowości. Parametry filtrowania, algorytmy uśredniania pomiarów oraz ustawienia logiki decyzyjnej bezpośrednio wpływają na szybkość, z jaką sortownik wagowy może przetwarzać produkty z wysoką dokładnością. Ustawienia czasu odpowiedzi sortownika kontrolującego wagę muszą zapewniać równowagę między precyzją pomiaru a prędkością przetwarzania. Agresywne filtrowanie poprawia dokładność, ale wydłuża czas podejmowania decyzji, podczas gdy minimalne filtrowanie umożliwia szybszą przepustowość, jednak niesie ryzyko utraty dokładności. Znalezienie optymalnej równowagi dla konkretnego produktu i zastosowania wymaga systematycznego testowania oraz analizy danych.
Możliwości rejestrowania danych i analizy wydajności w nowoczesnym sprzęcie sortującym umożliwiają ciągłą optymalizację. Rejestrowanie szczegółowych pomiarów, danych o odrzuceniach oraz metryk wydajności systemu ujawnia wzorce i możliwości poprawy. System sterowania wagą klasyfikującą powinien śledzić, w których zakresach wag występują wyższe stawki odrzuceń lub większe odchylenia dokładności, co kieruje skierowanymi dostosowaniami kalibracji. Analizując dane dotyczące wydajności sortera kontrolnego, operatorzy mogą zidentyfikować warunki dryfu jeszcze przed tym, jak poważnie wpłyną one na jakość produkcji, oraz proaktywnie dostosować parametry w celu utrzymania zoptymalizowanej przepustowości.
Integracja i efektywność przepływu pracy
Optymalizacja przepustowości maszyny do sortowania według wagi wykracza poza samo urządzenie i obejmuje całe procesy produkcyjne. Systemy zasilania zlokalizowane przed maszyną sortującą muszą dostarczać produkty w sposób ciągły do sortera wagowego z prędkością odpowiadającą jego zdolnościom przetwarzania. Systemy obsługi zlokalizowane za maszyną sortującą powinny skutecznie usuwać produkty odrzucone i zaakceptowane, nie tworząc wąskich gardeł. Położenie sortera kontrolnego w linii produkcyjnej wpływa na ogólną przepustowość; strategiczne umieszczenie urządzenia minimalizuje przemieszczanie produktów i konieczność ich ponownego obsługi. Sorter wagowy zintegrowany bezproblemowo z systemami uzupełniającymi osiąga znacznie wyższą efektywną przepustowość niż identyczne urządzenie działające w izolacji.
Komunikacja między maszyną sortującą według wagi a systemami sterowania zakładu umożliwia dynamiczną regulację przepustowości na podstawie wymagań produkcyjnych i pojemności urządzeń w dalszej części linii. Nowoczesne urządzenia sortujące współpracują z systemami wykonawczymi produkcji (MES), aby koordynować prędkość produkcji, wymagania jakościowe oraz przepływ materiałów. Sorter wagowy automatycznie dostosowuje parametry procesu na podstawie informacji zwrotnej w czasie rzeczywistym, optymalizując przepustowość przy jednoczesnym zachowaniu określonych standardów jakości. Tak zintegrowane podejście do obsługi urządzeń sortujących maksymalizuje wydajność zakładu i zapewnia, że sorter kontrolno-wagowy skutecznie wspiera osiąganie ogólnych celów produkcyjnych.
Często zadawane pytania
Jakie czynniki decydują o maksymalnej przepustowości maszyny sortującej według wagi?
Maksymalna przepustowość jest określana przez czas reakcji czujnika, prędkość taśmy transportowej, czas trwania okna pomiarowego oraz pojemność mechanizmu odrzucania. Maksymalna prędkość wag sortujących zależy od szybkości, z jaką sprzęt sortujący może dokonać dokładnego pomiaru każdego produktu i podjąć decyzję o jego odrzuceniu. Ograniczenia fizyczne konstrukcji wag kontrolnych wyznaczają teoretyczne maksima, podczas gdy cechy produktów oraz warunki środowiskowe wpływają na rzeczywistą osiągalną przepustowość. Zrozumienie tych czynników pozwala operatorom ustalać realistyczne oczekiwania dotyczące przepustowości oraz identyfikować możliwości jej optymalizacji.
Jak często należy kalibrować wagę sortującą, aby utrzymać optymalną przepustowość?
Częstotliwość kalibracji zależy od typu produktu, objętości produkcji oraz wzorców użytkowania sprzętu sortującego. Większość systemów maszyn do sortowania wagowego powinna być kalibrowana przed zmianami przy użyciu nowych produktów oraz raz w tygodniu podczas ciągłej produkcji. Sorter kontrolujący wagę przetwarzający duże ilości jednolitych produktów może wymagać rzadszej kalibracji niż sprzęt obsługujący produkty o zmiennej masie. Zmiany środowiskowe, wahania sezonowe oraz wiek sprzętu wpływają na interwały kalibracji. Monitorowanie wskaźników dokładności pomaga określić, czy sortownik wagowy wymaga częstszej kalibracji w celu utrzymania zoptymalizowanej wydajności i standardów jakości.
Czy optymalizacja wydajności może zagrozić jakości produktu lub dokładności pomiaru?
Poprawna optymalizacja przepustowości poprawia zarówno szybkość, jak i dokładność, eliminując nieefektywności i zbędne ograniczenia. Poprawnie zoptymalizowana maszyna do sortowania według masy zachowuje precyzję pomiarów, przetwarzając przedmioty szybciej dzięki lepszej kalibracji, konserwacji i dostrajaniu parametrów. Dokładność sortera wagowego powinna pozostawać stała lub ulec poprawie wraz ze wzrostem przepustowości dzięki optymalizacji, a nie pośpiechowi. Optymalizacja sortera kontrolnego skupia się na zrównoważonych zyskach wydajności, które zwiększają ogólną efektywność bez utraty jakości produktu i precyzji, które określają wartość systemu.