 EN


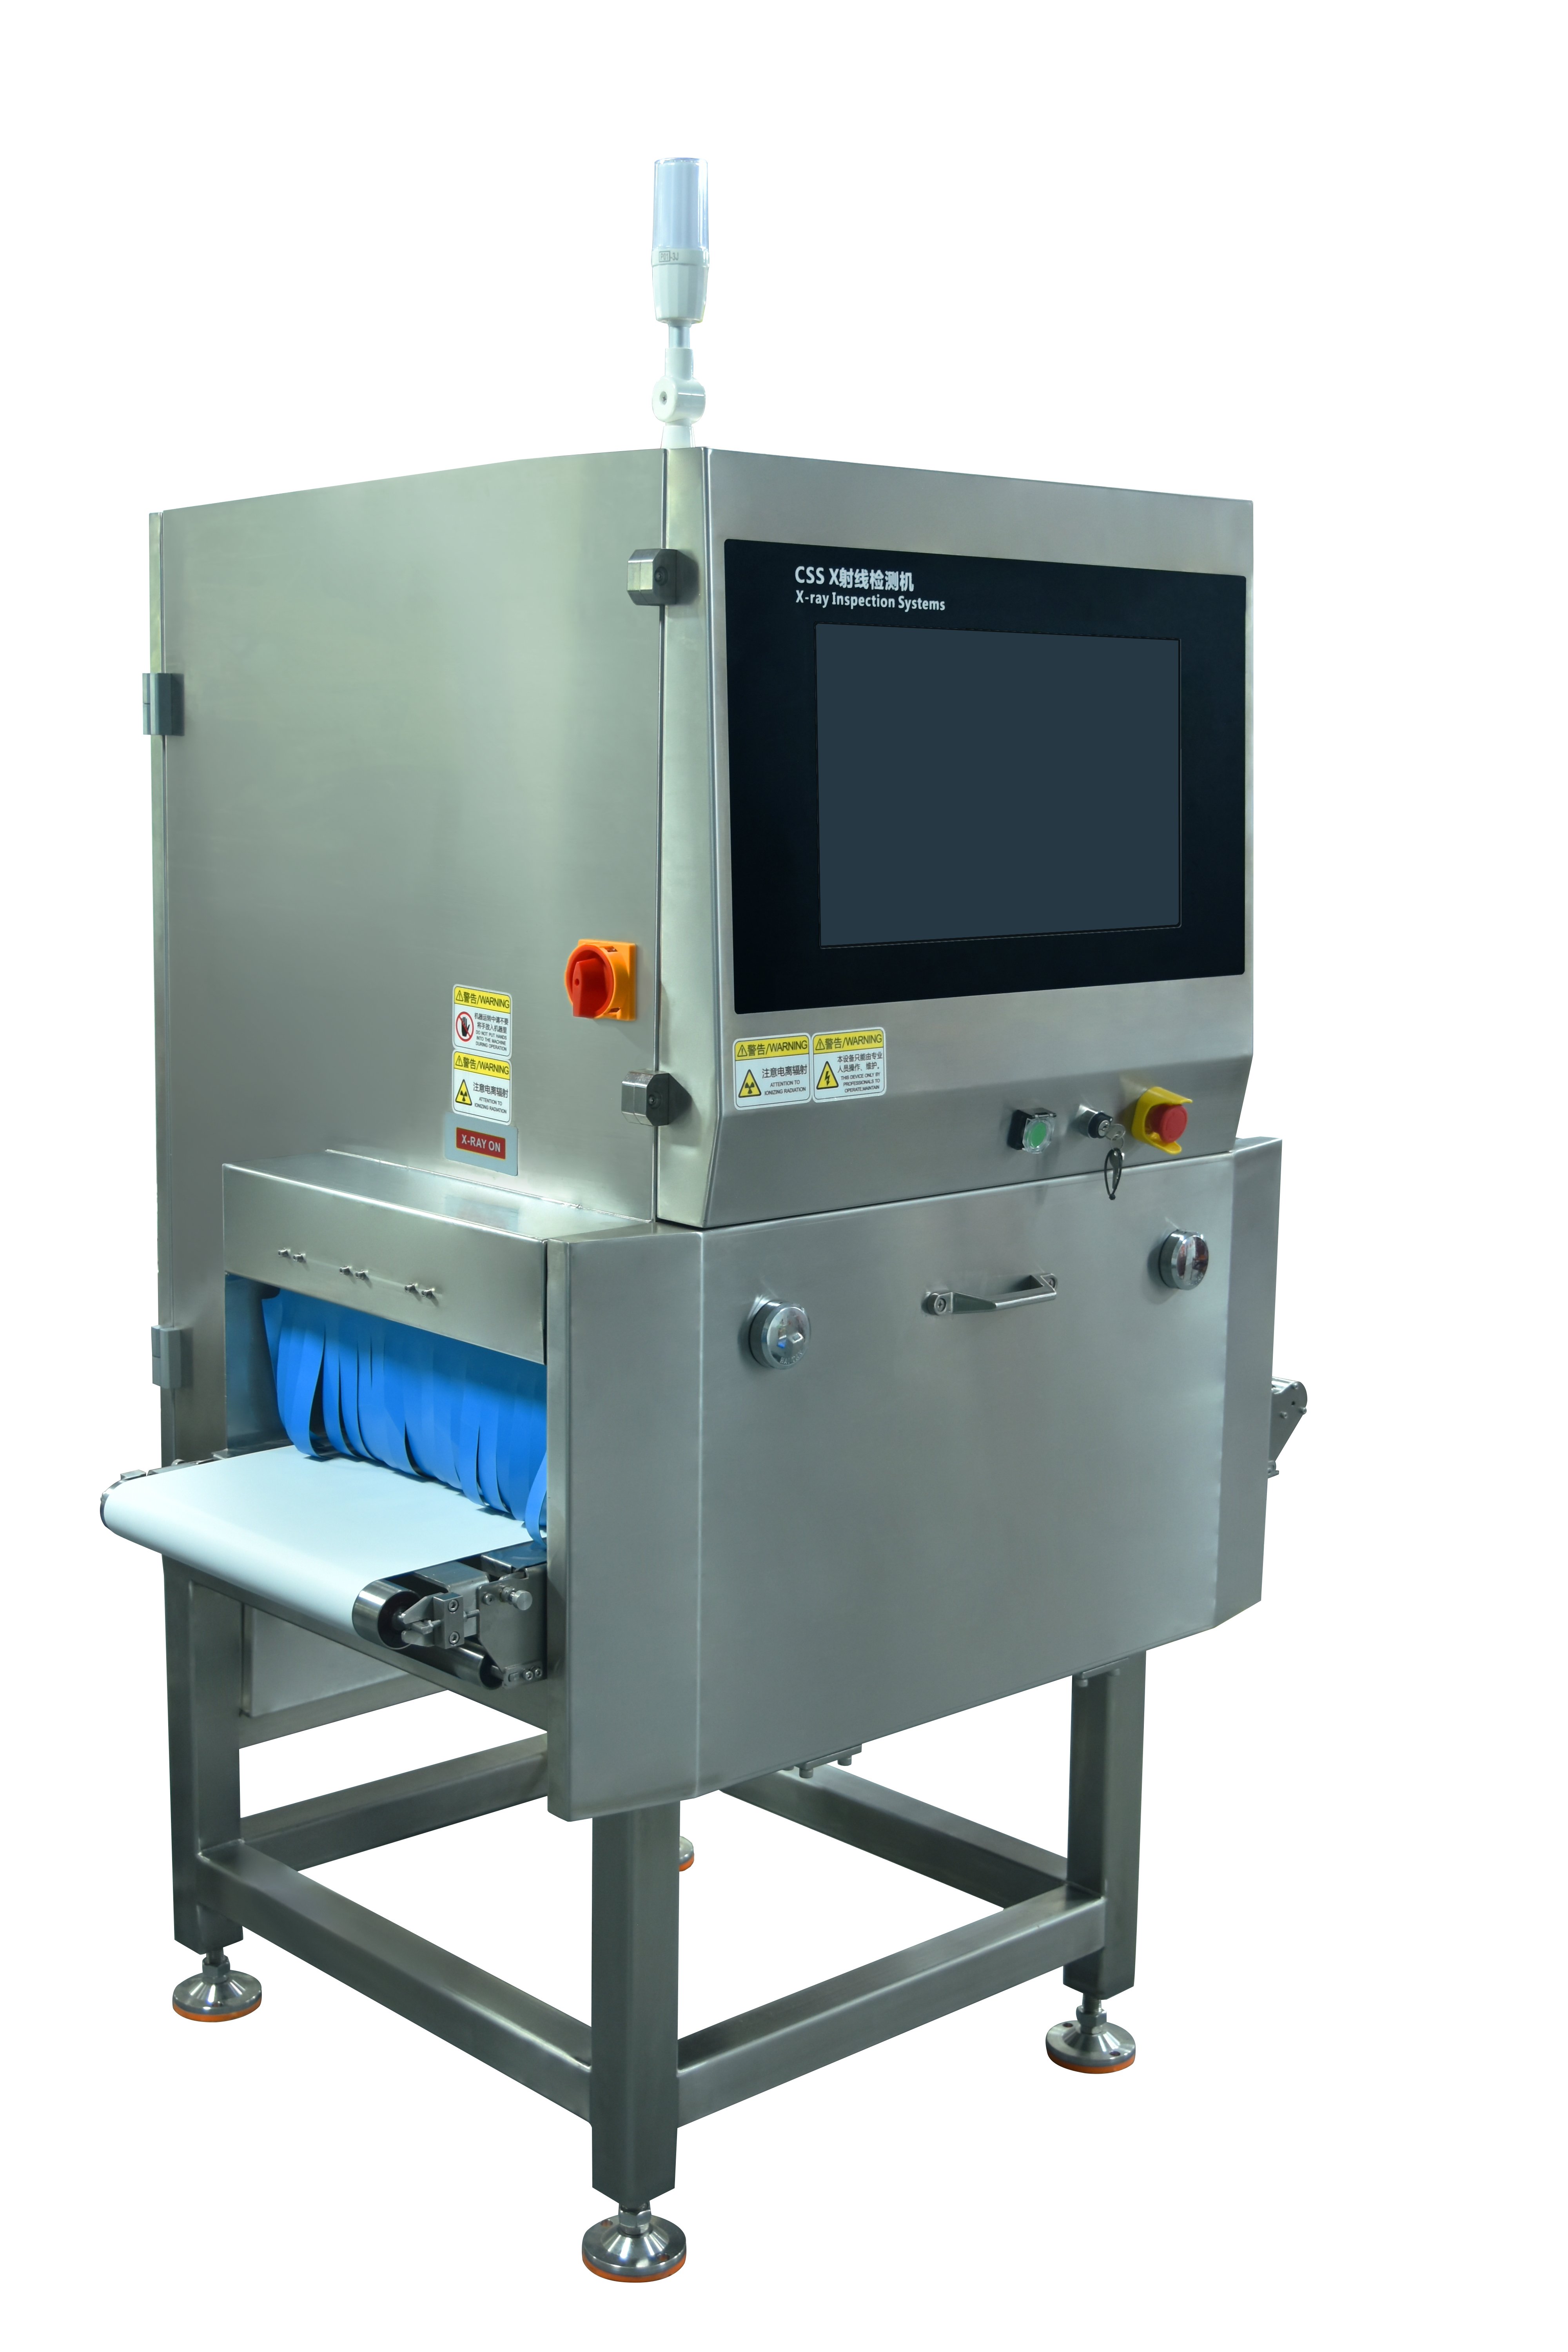
La fabricación moderna de alimentos exige precisión y fiabilidad en cada etapa de la producción. Un sistema de inspección por rayos X para alimentos representa una de las tecnologías más críticas para garantizar la seguridad del producto y cumplir con la normativa aplicable. Dentro de estos sistemas sofisticados, los mecanismos de cintas transportadoras de múltiples carriles desempeñan un papel fundamental al ofrecer capacidades de inspección constantes y de alta capacidad. Comprender cómo funcionan estas cintas dentro de un sistema integral de inspección de alimentos por rayos X revela la sofisticación ingenieril necesaria para proteger a los consumidores y mantener la reputación de la marca.

La integración de sistemas de transportadores de múltiples carriles dentro de un sistema de inspección por rayos X para alimentos permite a los fabricantes procesar simultáneamente múltiples flujos de productos, manteniendo al mismo tiempo estándares rigurosos de detección de contaminantes. Cada carril opera de forma independiente, pero se sincroniza con los protocolos de imagen y análisis del escáner de alimentos por rayos X. Esta arquitectura de procesamiento en paralelo permite a las instalaciones aumentar drásticamente su capacidad de producción sin sacrificar la precisión ni la sensibilidad necesarias para una inspección de seguridad eficaz.
Arquitectura del transportador y organización de los carriles
Principios de diseño de múltiples carriles
Los sistemas de transporte en múltiples carriles dentro de un sistema de inspección por rayos X para alimentos están diseñados para manejar simultáneamente diversas geometrías de productos y tasas de producción. Cada carril de transporte cuenta con controles de velocidad independientes, lo que permite a los operadores optimizar el tiempo de exposición y la frecuencia de captura de imágenes del escáner de rayos X para alimentos según los distintos tipos de producto. Los carriles suelen disponerse en configuraciones paralelas, y cada uno está equipado con su propia infraestructura de sensores para la sincronización y la activación del detector de contaminantes.
El espaciado físico y la alineación de los carriles dentro de un sistema de inspección de alimentos mediante rayos X deben cumplir tolerancias dimensionales estrictas para garantizar una penetración uniforme del haz de rayos X y resultados coherentes en las inspecciones de seguridad. Los sistemas avanzados emplean divisores y guías de carril fabricados con precisión que mantienen la integridad del producto y evitan la contaminación cruzada entre flujos de productos independientes. Cada carril mantiene un flujo de producto independiente, lo que asegura que una detención o un problema de calidad en un carril no interrumpa la producción en todo el sistema.
Sincronización y lógica de control
La sincronización entre las líneas de transporte y el escáner de rayos X para alimentos representa un desafío de ingeniería crítico en el diseño de sistemas de inspección alimentaria por rayos X. Controladores lógicos programables de grado industrial supervisan simultáneamente la velocidad del transportador, la separación entre productos y los datos de los sensores en todas las líneas. Cuando un producto ingresa a la zona de inspección, los algoritmos del detector de contaminantes reciben datos de sincronización temporal desde cada línea, lo que permite una correlación precisa de las imágenes y un análisis exhaustivo de defectos.
El proceso de inspección de seguridad depende de la comunicación en tiempo real entre los motores de accionamiento del transportador y los sensores de imagen. Si un producto ocupa el área de inspección, el sistema ajusta temporalmente la velocidad del transportador o activa una pausa momentánea para garantizar una exposición adecuada a los rayos X y una claridad óptima de la imagen. Este mecanismo de control dinámico asegura que cada artículo reciba un escaneo correcto, independientemente de las variaciones en la tasa de producción o de los cambios estacionales en los productos.
Flujo de trabajo de captura de imágenes y detección de contaminantes
Integración de escaneo en tiempo real
Dentro de un sistema de inspección de alimentos mediante rayos X, la función de la cinta transportadora va más allá del mero transporte de productos y participa activamente en el proceso de formación de imágenes. A medida que productos los productos atraviesan el escáner de rayos X para alimentos, los codificadores de la cinta transportadora transmiten datos de posición que activan pulsos sincronizados de rayos X. Este mecanismo de activación impulsado por codificadores garantiza que las imágenes se capturen en ubicaciones exactas y repetibles de los productos, lo que permite al detector de contaminantes establecer datos de referencia y de anomalía con una precisión equivalente a la de un laboratorio.
Las configuraciones de múltiples carriles añaden complejidad a esta sincronización, ya que cada carril debe mantener una retroalimentación independiente del codificador mientras comparte recursos de procesamiento con la unidad central de imágenes del sistema de inspección de alimentos mediante rayos X. Los sistemas avanzados emplean procesamiento periférico distribuido, lo que permite que el controlador local de cada carril realice una detección preliminar de contaminantes antes de enviar los resultados al motor principal de análisis. Esta arquitectura reduce la latencia y mejora la capacidad de respuesta general del sistema durante las operaciones de inspección de seguridad.
Respuesta ante defectos y direccionamiento de productos
Cuando un detector de contaminación dentro del sistema de inspección por rayos X para alimentos identifica un artículo problemático, el sistema de transportador de múltiples carriles debe ejecutar una lógica de rechazo precisa sin interrumpir los carriles adyacentes. Los eyectores neumáticos o los desviadores mecánicos ubicados aguas abajo del escáner de alimentos por rayos X reciben señales de activación con información específica por carril. Esto garantiza que solo se retire el producto señalado durante la inspección de seguridad, mientras que los artículos conformes de los carriles adyacentes continúan sin interrupción hacia el empaque.
El mecanismo de rechazo debe funcionar de forma fiable a velocidades de producción que van desde decenas hasta cientos de artículos por minuto, según el tipo de producto y la configuración de la instalación. Cada carril mantiene una lógica de rechazo independiente, lo que permite aplicar distintos umbrales o ajustes de sensibilidad de los detectores de contaminantes en cada carril, si los productos varían en composición o tamaño. Esta flexibilidad convierte un sistema de inspección por rayos X para alimentos en una herramienta versátil, capaz de gestionar carteras diversas de productos dentro de una única instalación.
Optimización del Rendimiento y Estrategias de Mantenimiento
Equilibrio entre rendimiento y precisión
Los operadores que gestionan sistemas de transporte con múltiples carriles en un sistema de inspección de alimentos mediante rayos X enfrentan un equilibrio crítico entre la velocidad de producción y la precisión de la detección. Aumentar la velocidad del transportador puede reducir el tiempo de permanencia durante la inspección, lo que compromete la capacidad del escáner de alimentos por rayos X para capturar imágenes de alta resolución, necesarias para la sensibilidad del detector de contaminantes. Por otro lado, reducir la velocidad para optimizar la calidad de la imagen puede generar cuellos de botella en la producción y aumentar el tiempo de inspección por unidad, afectando la economía general de la instalación.
Los diseños modernos de sistemas de inspección de alimentos mediante rayos X abordan este desafío mediante algoritmos adaptativos de velocidad que ajustan automáticamente la velocidad del transportador según la densidad, el tamaño y la composición del producto. Las métricas de confianza del detector de contaminantes informan ajustes en tiempo real de la velocidad, garantizando que los productos complejos reciban una exposición prolongada, mientras que los artículos más sencillos avanzan con mayor rapidez. Este enfoque inteligente mantiene una calidad constante en las inspecciones de seguridad y maximiza el rendimiento en todos los carriles.
Gestión de Mantenimiento y Fiabilidad
Los sistemas de transportador de múltiples carriles dentro de un sistema de inspección de alimentos mediante rayos X requieren un mantenimiento preventivo sistemático para garantizar una operación fiable y una precisión constante del detector de contaminantes. Cada componente impulsor, sensor y elemento mecánico de cada carril debe inspeccionarse periódicamente para detectar desgaste, desalineación y acumulación de contaminantes. Los intervalos programados de mantenimiento deben coordinarse con los indicadores de rendimiento de las inspecciones de seguridad, a fin de identificar tendencias de degradación antes de que afecten la calidad del producto.
La eficacia del escáner de alimentos por rayos X depende en gran medida del rendimiento constante del transportador, lo que hace indispensable la supervisión específica por carril. Los sistemas avanzados emplean sensores de mantenimiento predictivo que registran vibración, temperatura y precisión del codificador en todos los carriles. Los indicadores de advertencia temprana permiten a los responsables de las instalaciones abordar problemas emergentes antes de que afecten la capacidad del sistema de inspección de alimentos por rayos X para detectar contaminantes de forma fiable. Este enfoque proactivo reduce las paradas no planificadas, al tiempo que garantiza una capacidad continua de inspección de seguridad.
Preguntas frecuentes
¿Cómo mejoran los transportadores de múltiples carriles la capacidad de procesamiento en un sistema de inspección de alimentos por rayos X?
Los transportadores de múltiples carriles procesan varias corrientes de productos en paralelo, lo que permite que un sistema de inspección por rayos X para alimentos inspeccione múltiples artículos simultáneamente. Cada carril del escáner de rayos X para alimentos opera de forma independiente, de modo que el detector de contaminantes puede analizar varios productos durante la misma ventana de tiempo. Esta arquitectura en paralelo aumenta drásticamente la capacidad total de inspección, manteniendo al mismo tiempo la misma precisión y velocidad de inspección de seguridad por producto que los sistemas de un solo carril.
¿Pueden ejecutarse distintos tipos de productos en carriles separados dentro de un mismo sistema de inspección por rayos X para alimentos?
Sí, los sistemas modernos de transporte con múltiples carriles admiten una configuración independiente para cada carril dentro de un sistema de inspección por rayos X para alimentos. El escáner de alimentos por rayos X permite ajustes separados de sensibilidad, parámetros de tamaño y umbrales de los detectores de contaminantes para cada carril. Esta flexibilidad permite que un único sistema de inspección por rayos X para alimentos maneje productos diversos —por ejemplo, distintos tipos de aperitivos, tamaños de porción o productos envasados— sin necesidad de equipos independientes ni recalibraciones extensas entre cambios de producto.
¿Qué ocurre si se detiene un carril del transportador durante la inspección de seguridad?
Los sistemas de transportadores multicarril en un sistema de inspección por rayos X para alimentos están diseñados con control independiente por carril, de modo que la detención de un carril no detiene automáticamente todo el escáner de alimentos por rayos X ni la operación del detector de contaminantes. Los carriles restantes siguen procesando los productos normalmente, lo que permite que la producción continúe mientras el personal de mantenimiento resuelve el problema. La mayoría de los sistemas incluyen alarmas y monitoreo para alertar rápidamente a los operadores, y el proceso de inspección de seguridad garantiza que todos los productos reciban el escaneo adecuado antes de llegar a la estación de rechazo.
Tabla de contenidos
- Arquitectura del transportador y organización de los carriles
- Flujo de trabajo de captura de imágenes y detección de contaminantes
- Optimización del Rendimiento y Estrategias de Mantenimiento
-
Preguntas frecuentes
- ¿Cómo mejoran los transportadores de múltiples carriles la capacidad de procesamiento en un sistema de inspección de alimentos por rayos X?
- ¿Pueden ejecutarse distintos tipos de productos en carriles separados dentro de un mismo sistema de inspección por rayos X para alimentos?
- ¿Qué ocurre si se detiene un carril del transportador durante la inspección de seguridad?