 EN


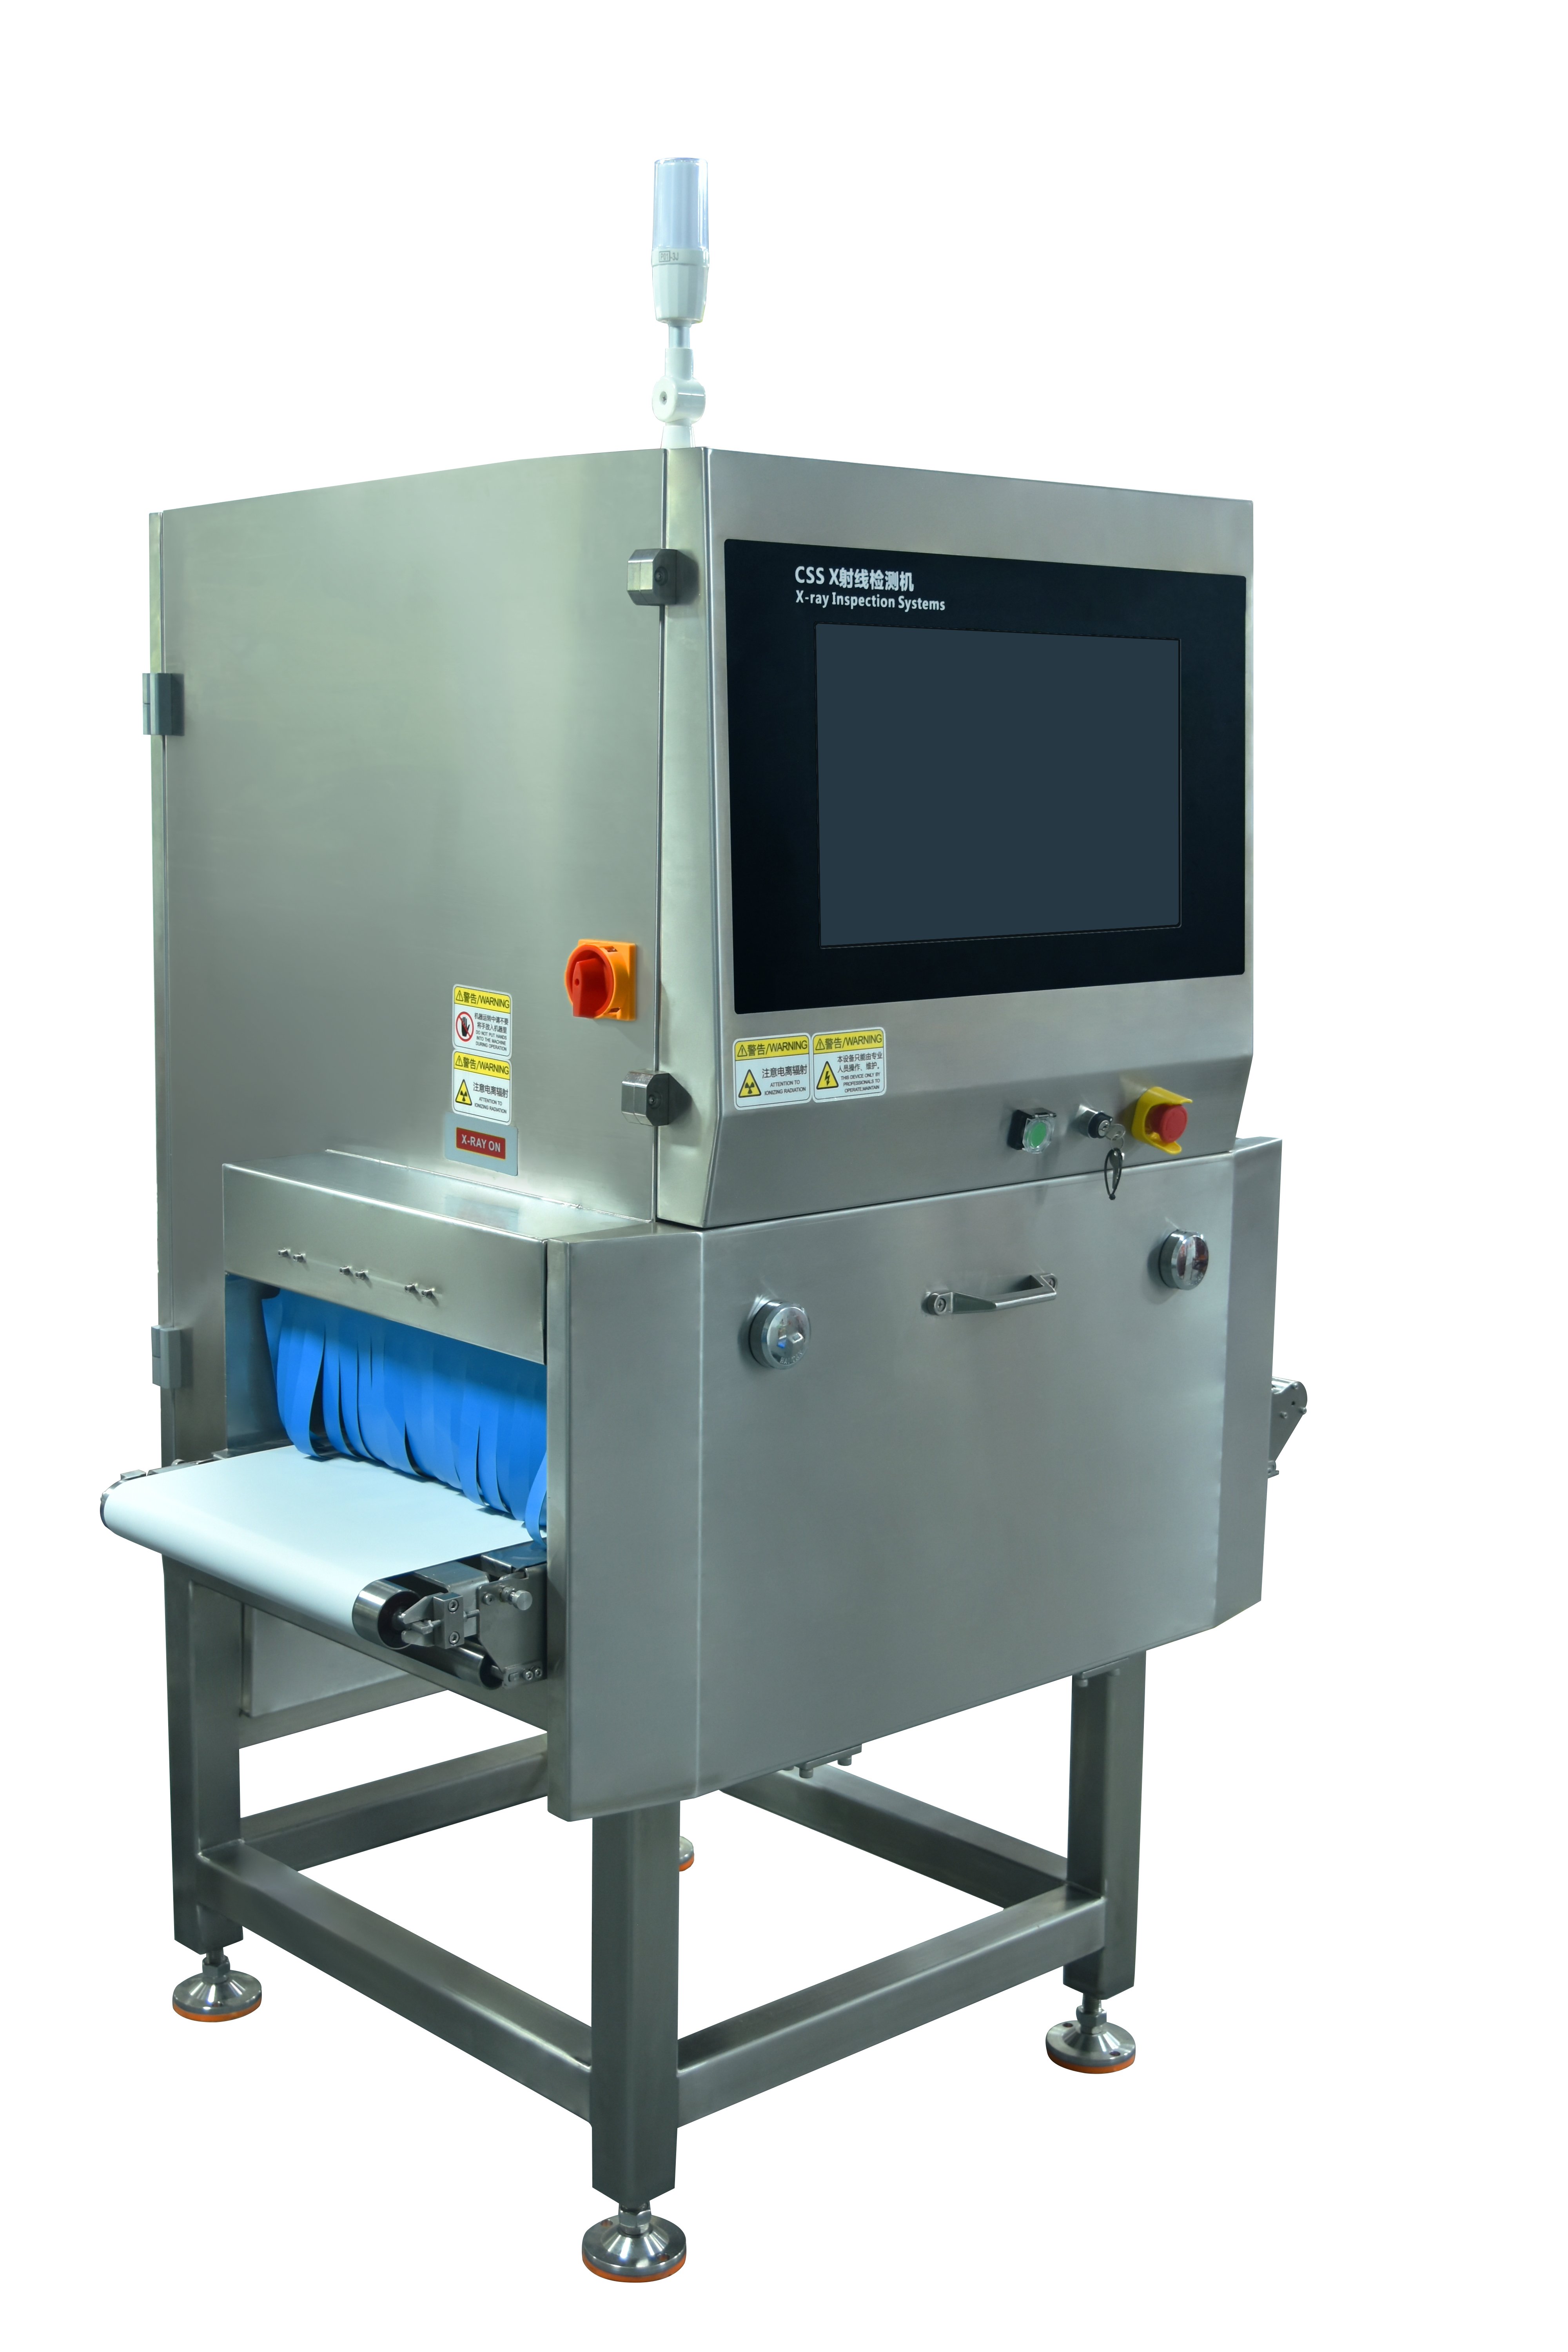
Manufaktur makanan modern menuntut presisi dan keandalan di setiap tahap produksi. Sebuah sistem inspeksi sinar-X makanan mewakili salah satu teknologi paling kritis untuk memastikan keamanan produk dan memenuhi kepatuhan terhadap regulasi. Di dalam sistem canggih ini, mekanisme konveyor multi-lane memainkan peran mendasar dalam memberikan kemampuan inspeksi yang konsisten dan berkapasitas tinggi. Memahami cara kerja konveyor ini di dalam sistem inspeksi makanan dengan sinar-X yang komprehensif mengungkapkan tingkat kecanggihan rekayasa yang diperlukan guna melindungi konsumen serta menjaga reputasi merek.

Integrasi sistem konveyor multi-lajur dalam sistem inspeksi sinar-X makanan memungkinkan produsen memproses beberapa aliran produk secara bersamaan sambil mempertahankan standar detektor kontaminasi yang ketat. Setiap lajur beroperasi secara independen namun disinkronkan dengan protokol pencitraan dan analisis dari pemindai sinar-X untuk makanan. Arsitektur pemrosesan paralel ini memungkinkan fasilitas meningkatkan kapasitas produksi secara signifikan tanpa mengorbankan akurasi dan sensitivitas yang diperlukan untuk inspeksi keamanan yang efektif.
Arsitektur Konveyor dan Organisasi Lajur
Prinsip Desain Multi-Lajur
Sistem konveyor multi-lajur dalam sistem inspeksi makanan dengan sinar-X dirancang untuk menangani berbagai geometri produk dan laju produksi secara bersamaan. Setiap lajur konveyor dilengkapi kontrol kecepatan independen, memungkinkan operator mengoptimalkan waktu paparan dan frekuensi penangkapan gambar pada pemindai makanan sinar-X untuk berbagai jenis produk. Lajur-lajur tersebut biasanya disusun dalam konfigurasi paralel, dengan masing-masing lajur dilengkapi infrastruktur sensor tersendiri guna sinkronisasi serta pemicuan detektor kontaminan.
Jarak fisik dan penyelarasan lajur dalam sistem inspeksi sinar-X makanan harus memenuhi toleransi dimensi yang ketat guna menjamin penetrasi seragam berkas sinar-X serta hasil inspeksi keamanan yang konsisten. Sistem canggih menggunakan pembatas dan penuntun lajur yang direkayasa secara presisi untuk menjaga integritas produk sekaligus mencegah kontaminasi silang antaraliran produk yang terpisah. Setiap lajur mempertahankan aliran produk secara independen, sehingga gangguan atau masalah kualitas di satu lajur tidak mengganggu produksi di seluruh sistem.
Sinkronisasi dan Logika Pengendalian
Sinkronisasi antara jalur konveyor dan pemindai makanan sinar-X merupakan tantangan teknik kritis dalam desain sistem inspeksi makanan menggunakan sinar-X. Pengendali logika terprogram (PLC) kelas industri memantau kecepatan konveyor, jarak antar produk, serta data sensor di semua jalur secara bersamaan. Ketika suatu produk memasuki zona inspeksi, algoritma detektor kontaminasi menerima data waktu sinkron dari tiap jalur, sehingga memungkinkan korelasi citra yang presisi dan analisis cacat.
Proses inspeksi keselamatan mengandalkan komunikasi waktu-nyata antara motor penggerak konveyor dan sensor pencitraan. Jika suatu produk berada di area inspeksi, sistem sementara menyesuaikan kecepatan konveyor atau memicu jeda sesaat guna memastikan paparan sinar-X yang memadai serta kejernihan citra. Mekanisme pengendalian dinamis ini menjamin setiap barang mendapat pemindaian yang tepat, tanpa memandang variasi laju produksi maupun perubahan produk musiman.
Alur Kerja Pemotretan Citra dan Deteksi Kontaminasi
Integrasi Pemindaian Waktu-Nyata
Dalam sistem inspeksi makanan menggunakan sinar-X, peran konveyor meluas tidak hanya sekadar mengangkut produk, tetapi juga berpartisipasi aktif dalam proses pencitraan. Saat produk produk bergerak melalui pemindai makanan sinar-X, encoder konveyor mengirimkan data posisi yang memicu denyut sinar-X secara terkendali. Mekanisme pemicuan berbasis encoder ini menjamin bahwa citra diambil pada lokasi produk yang tepat dan dapat diulang, sehingga detektor kontaminan mampu menetapkan data dasar dan data anomali dengan akurasi setara laboratorium.
Konfigurasi multi-lajur menambah kompleksitas sinkronisasi ini, karena setiap lajur harus mempertahankan umpan balik encoder secara independen sekaligus berbagi sumber daya pemrosesan dengan unit pencitraan pusat sistem inspeksi sinar-X makanan. Sistem canggih menggunakan pemrosesan tepi terdistribusi, sehingga pengendali lokal tiap lajur dapat melakukan deteksi kontaminasi awal sebelum meneruskan hasilnya ke mesin analisis utama. Arsitektur ini mengurangi latensi dan meningkatkan responsivitas keseluruhan sistem selama operasi inspeksi keamanan.
Respons terhadap Cacat dan Pengarahan Produk
Ketika detektor kontaminasi dalam sistem inspeksi sinar-X makanan mengidentifikasi barang bermasalah, sistem konveyor multi-lajur harus menjalankan logika penolakan yang presisi tanpa mengganggu lajur-lajur di sekitarnya. Ejector pneumatik atau perangkat pengalih mekanis yang diposisikan di hilir pemindai sinar-X makanan menerima sinyal pemicu yang berisi informasi penargetan khusus per lajur. Hal ini memastikan bahwa hanya produk yang ditandai yang dihapus selama inspeksi keamanan, sedangkan barang yang memenuhi standar dari lajur-lajur di sekitarnya tetap berlanjut tanpa gangguan menuju proses pengemasan.
Mekanisme penolakan harus beroperasi secara andal pada kecepatan produksi yang berkisar dari puluhan hingga ratusan item per menit, tergantung pada jenis produk dan konfigurasi fasilitas. Setiap jalur mempertahankan logika penolakan independen, sehingga memungkinkan ambang deteksi kontaminan atau pengaturan sensitivitas yang berbeda di antara jalur-jalur tersebut apabila produknya berbeda komposisi atau ukurannya. Fleksibilitas ini mengubah sistem inspeksi sinar-X untuk makanan menjadi alat serba guna yang mampu menangani beragam portofolio produk dalam satu fasilitas.
Optimalisasi Kinerja dan Strategi Pemeliharaan
Keseimbangan Antara Laju Alir dan Akurasi
Operator yang mengelola sistem konveyor multi-lajur dalam sistem inspeksi sinar-X makanan menghadapi keseimbangan kritis antara kecepatan produksi dan akurasi deteksi. Meningkatkan kecepatan konveyor dapat mengurangi waktu tahan inspeksi, sehingga menurunkan kemampuan pemindai makanan sinar-X dalam menangkap citra beresolusi tinggi yang diperlukan untuk sensitivitas detektor kontaminan. Sebaliknya, menurunkan kecepatan guna mengoptimalkan kualitas citra justru dapat menyebabkan kemacetan produksi dan meningkatkan waktu inspeksi per unit, yang berdampak pada ekonomi keseluruhan fasilitas.
Desain sistem inspeksi sinar-X makanan modern mengatasi tantangan ini melalui algoritma kecepatan adaptif yang secara otomatis menyesuaikan kecepatan konveyor berdasarkan kerapatan, ukuran, dan komposisi produk. Metrik kepercayaan detektor kontaminasi memberi masukan untuk penyesuaian kecepatan secara real-time, memastikan produk kompleks mendapat paparan lebih lama sementara produk sederhana bergerak lebih cepat. Pendekatan cerdas ini mempertahankan kualitas inspeksi keamanan yang konsisten sekaligus memaksimalkan laju produksi di semua jalur.
Manajemen Pemeliharaan dan Keandalan
Sistem konveyor multi-jalur dalam sistem inspeksi sinar-X makanan memerlukan pemeliharaan pencegahan sistematis guna menjaga keandalan operasi dan akurasi detektor kontaminasi. Komponen penggerak, sensor, serta elemen mekanis di setiap jalur harus diperiksa secara berkala terhadap keausan, pergeseran penyelarasan, dan akumulasi kontaminan. Interval pemeliharaan terjadwal harus disinkronkan dengan tolok ukur kinerja inspeksi keamanan untuk mengidentifikasi tren degradasi sebelum berdampak pada kualitas produk.
Efektivitas pemindai makanan sinar-X sangat bergantung pada kinerja konveyor yang konsisten, sehingga pemantauan khusus tiap jalur menjadi sangat penting. Sistem canggih menggunakan sensor perawatan prediktif yang melacak getaran, suhu, dan akurasi encoder di seluruh jalur. Indikator peringatan dini memungkinkan manajer fasilitas menangani masalah yang mulai muncul sebelum mengganggu kemampuan sistem inspeksi makanan sinar-X dalam mendeteksi kontaminan secara andal. Pendekatan proaktif ini mengurangi waktu henti tak terjadwal sekaligus menjamin kapabilitas inspeksi keamanan yang berkelanjutan.
Tanya Jawab
Bagaimana konveyor multi-jalur meningkatkan throughput dalam sistem inspeksi makanan sinar-X?
Konveyor multi-lajur memproses beberapa aliran produk secara paralel, sehingga sistem inspeksi makanan dengan sinar-X dapat memeriksa beberapa item secara bersamaan. Setiap lajur pemindai makanan berbasis sinar-X beroperasi secara independen, sehingga detektor kontaminasi mampu menganalisis beberapa produk dalam jendela waktu yang sama. Arsitektur paralel ini meningkatkan kapasitas inspeksi keseluruhan secara signifikan tanpa mengorbankan akurasi dan kecepatan inspeksi keamanan per produk yang setara dengan sistem berlajur tunggal.
Apakah jenis produk yang berbeda dapat dijalankan pada lajur terpisah dalam satu sistem inspeksi makanan dengan sinar-X?
Ya, sistem konveyor modern berlajur banyak mendukung konfigurasi independen untuk tiap lajur dalam sistem inspeksi sinar-X makanan. Pemindai sinar-X makanan memungkinkan pengaturan sensitivitas terpisah, parameter ukuran, serta ambang deteksi kontaminan untuk tiap lajur. Fleksibilitas ini memungkinkan satu sistem inspeksi sinar-X makanan menangani beragam produk—seperti jenis camilan berbeda, ukuran porsi, atau barang dalam kemasan—tanpa memerlukan peralatan terpisah atau penyesuaian ulang ekstensif antar pergantian produk.
Apa yang terjadi jika satu lajur konveyor berhenti selama inspeksi keamanan?
Sistem konveyor multi-lajur dalam sistem inspeksi makanan dengan sinar-X dirancang dengan pengendalian lajur independen, sehingga penghentian satu lajur tidak secara otomatis menghentikan seluruh pemindai makanan sinar-X atau detektor kontaminasi. Lajur-lajur lainnya tetap memproses produk secara normal, memungkinkan produksi berlanjut sementara petugas pemeliharaan menangani masalah tersebut. Sebagian besar sistem mencakup alarm dan pemantauan untuk segera memberi tahu operator, serta proses inspeksi keamanan yang memastikan semua produk menjalani pemindaian yang tepat sebelum mencapai stasiun penolakan.