 EN


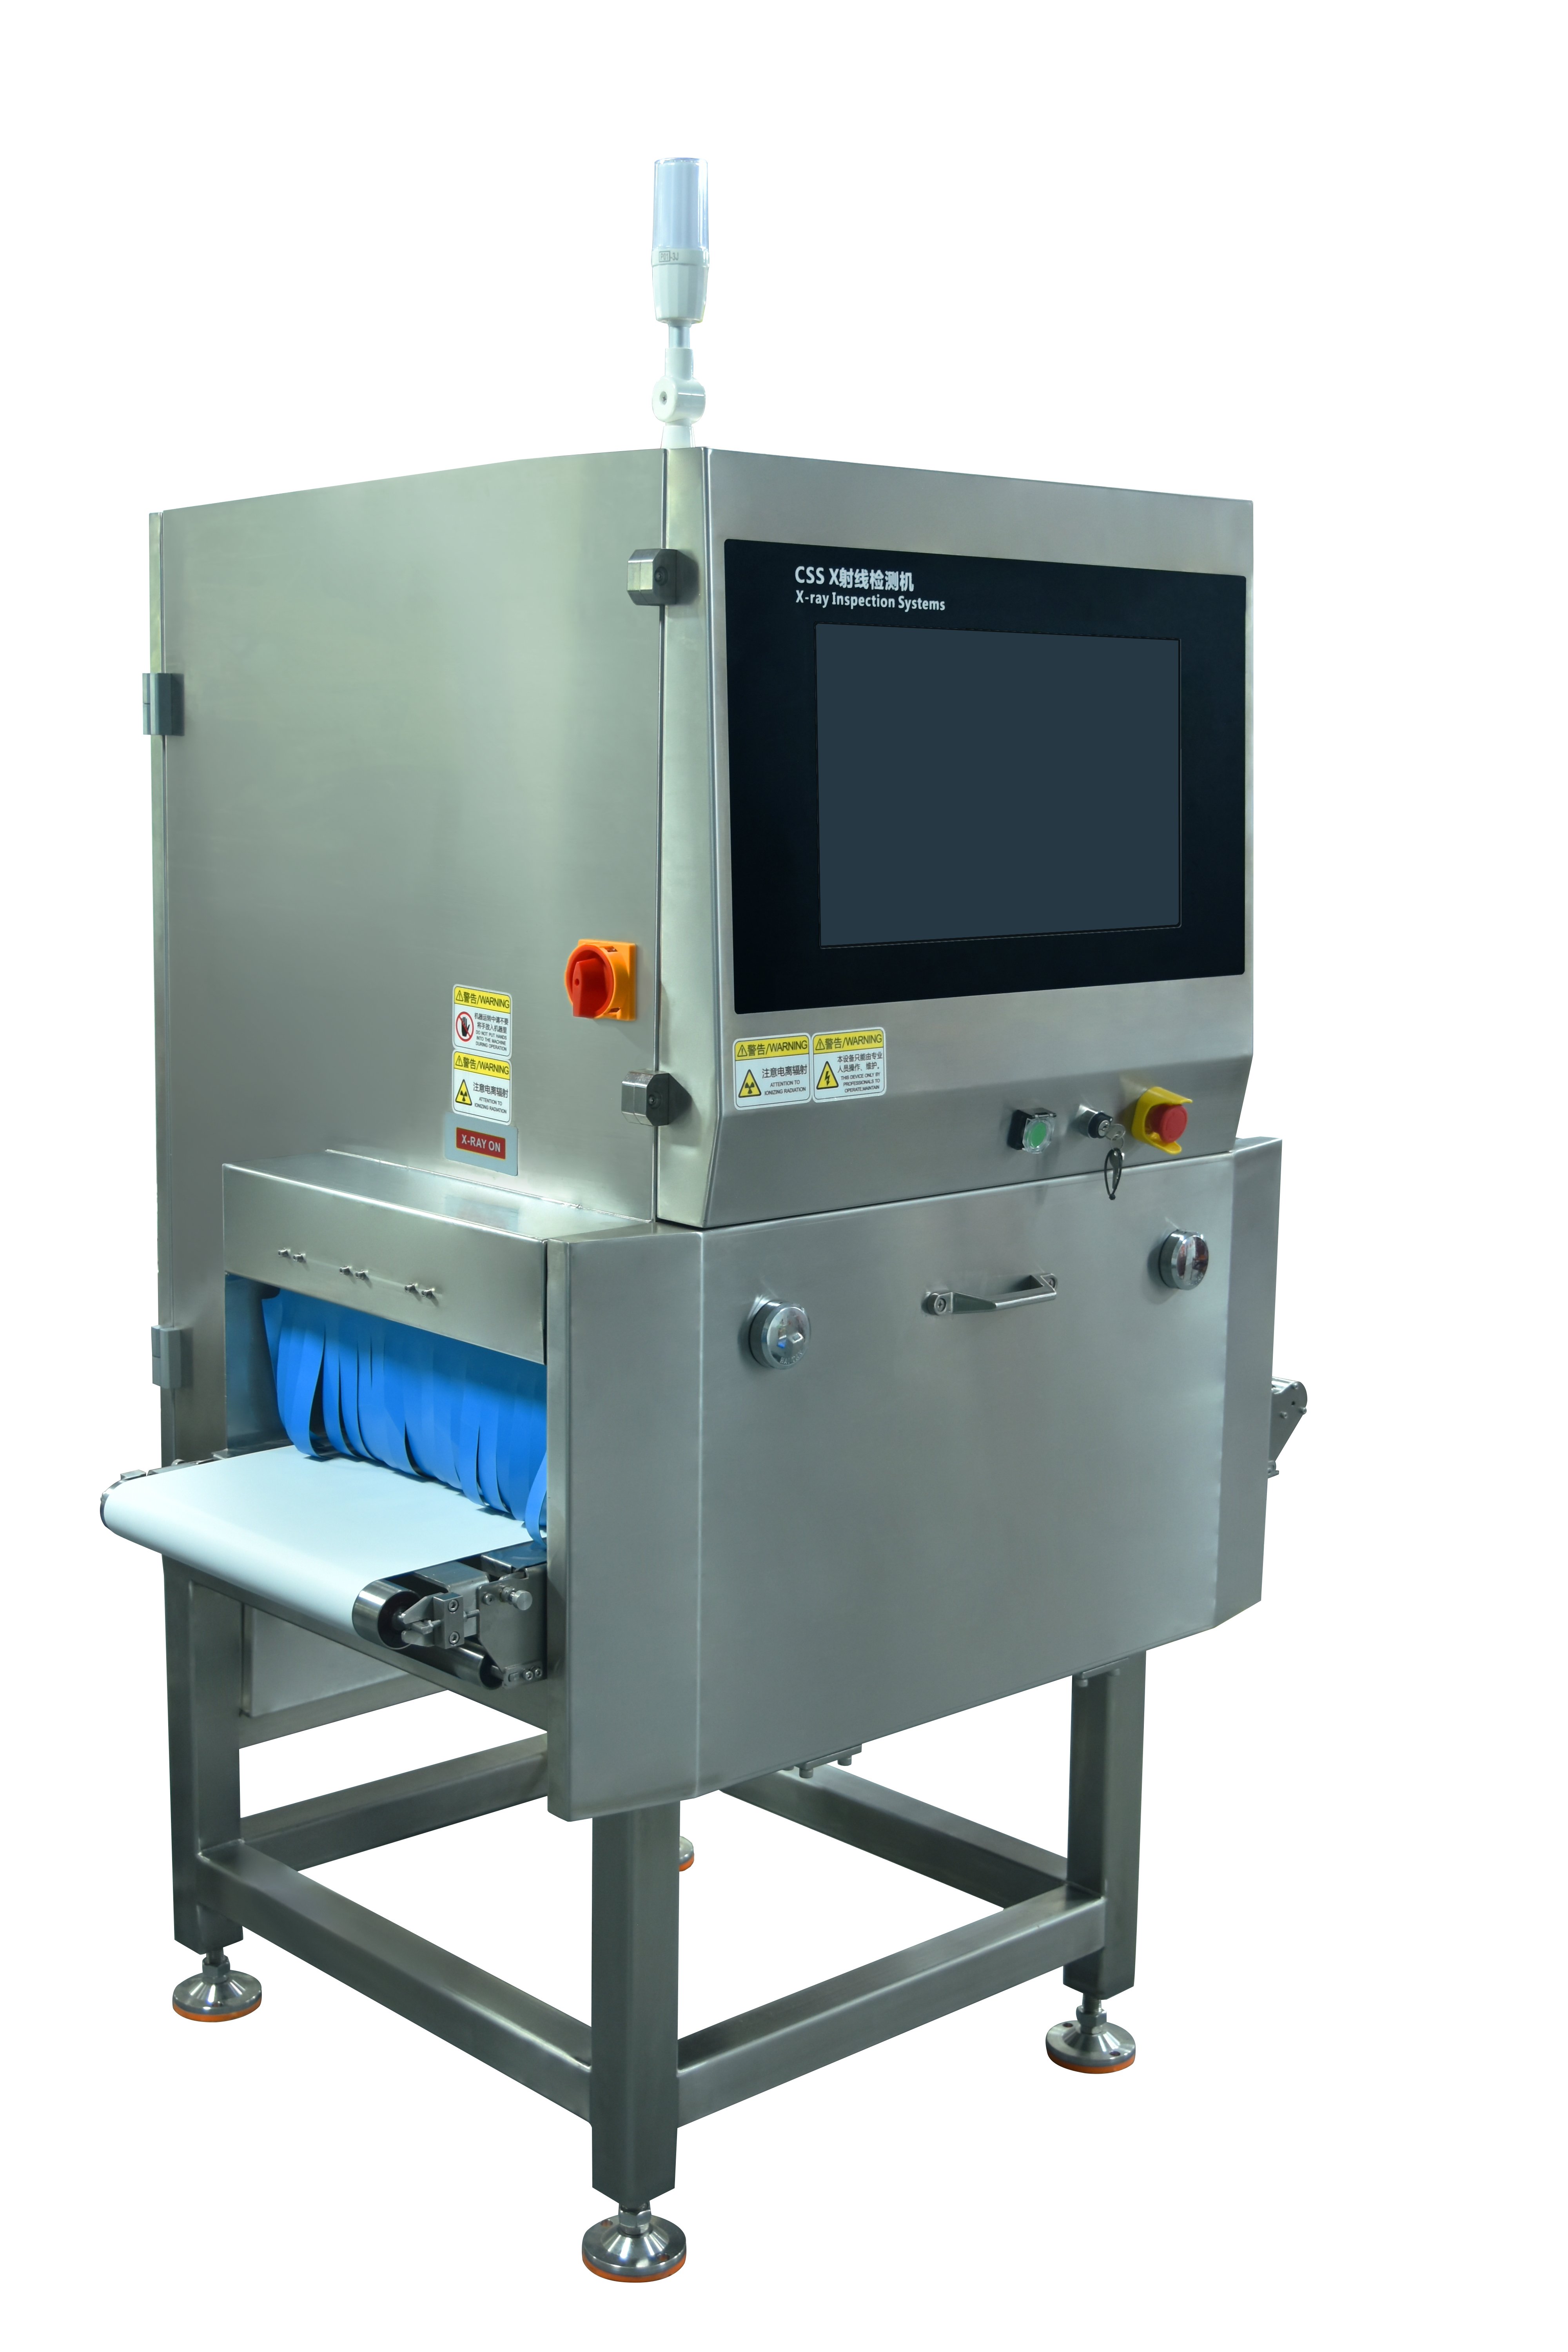
Moderne Lebensmittelherstellung erfordert Präzision und Zuverlässigkeit in jeder Produktionsstufe. Ein röntgen-Inspektionssystem für Lebensmittel stellt eine der kritischsten Technologien zum Schutz der Produktsicherheit und zur Einhaltung behördlicher Vorschriften dar. In diesen hochentwickelten Systemen spielen Mehrspur-Fördermechanismen eine grundlegende Rolle bei der Bereitstellung konsistenter, leistungsstarker Inspektionskapazitäten. Das Verständnis dafür, wie diese Förderanlagen innerhalb eines umfassenden Lebensmittel-Röntgeninspektionssystems arbeiten, offenbart die ingenieurtechnische Raffinesse, die erforderlich ist, um Verbraucher zu schützen und den Markennamen zu wahren.

Die Integration von Mehrspur-Förderanlagen in ein Röntgen-Inspektionssystem für Lebensmittel ermöglicht es Herstellern, mehrere Produktströme gleichzeitig zu verarbeiten, ohne die strengen Anforderungen an Kontaminationsdetektoren zu vernachlässigen. Jede Spur arbeitet unabhängig, ist jedoch mit den Bildgebungs- und Analyseprotokollen des Röntgen-Lebensmittelscanners synchronisiert. Diese Architektur der parallelen Verarbeitung erlaubt es Betrieben, die Durchsatzleistung drastisch zu steigern, ohne Genauigkeit und Empfindlichkeit einzubüßen – Voraussetzungen für eine wirksame Sicherheitsinspektion.
Förderarchitektur und Spurorganisation
Grundsätze des Mehrspur-Designs
Mehrlinien-Förderanlagen innerhalb eines Lebensmittel-Röntgeninspektionssystems sind so konstruiert, dass sie unterschiedliche Produktgeometrien und Produktionsraten gleichzeitig bewältigen können. Jede Förderlinie verfügt über unabhängige Geschwindigkeitsregelungen, sodass Bediener die Belichtungszeit und die Bildaufnahmefrequenz des Röntgen-Lebensmittelscanners für verschiedene Produkttypen optimieren können. Die Linien sind typischerweise in paralleler Anordnung angeordnet, wobei jede Linie über eine eigene Sensorinfrastruktur für Synchronisation und Auslösung des Kontaminationsdetektors verfügt.
Der physische Abstand und die Ausrichtung der Bahnen innerhalb eines Röntgen-Inspektionssystems für Lebensmittel müssen strenge Maßtoleranzen einhalten, um eine gleichmäßige Durchdringung des Röntgenstrahls und konsistente Sicherheitsinspektionsergebnisse zu gewährleisten. Hochentwickelte Systeme verwenden präzisionsgefertigte Trennwände und Bahnführungen, die die Produktintegrität bewahren und eine Kreuzkontamination zwischen separaten Produktströmen verhindern. Jede Bahn gewährleistet einen unabhängigen Produktfluss, sodass eine Stauung oder ein Qualitätsproblem in einer Bahn die Produktion im gesamten System nicht stört.
Synchronisation und Steuerungslogik
Die Synchronisation zwischen Förderbandspuren und dem Röntgen-Lebensmittelscanner stellt eine entscheidende technische Herausforderung bei der Konstruktion von Lebensmittel-Röntgeninspektionssystemen dar. Industrielle programmierbare Logiksteuerungen überwachen gleichzeitig die Fördergeschwindigkeit, den Abstand zwischen den Produkten sowie Sensordaten aller Spuren. Sobald ein Produkt in die Inspektionszone gelangt, erhalten die Algorithmen zur Kontaminierungserkennung synchronisierte Zeitdaten von jeder Spur, was eine präzise Bildkorrelation und Fehleranalyse ermöglicht.
Der Sicherheitsinspektionsprozess beruht auf einer Echtzeitkommunikation zwischen den Antriebsmotoren des Förderbands und den Bildsensoren. Falls ein Produkt den Inspektionsbereich belegt, passt das System vorübergehend die Fördergeschwindigkeit an oder löst eine kurze Pause aus, um eine ausreichende Röntgenbelichtung und Bildschärfe sicherzustellen. Dieser dynamische Steuerungsmechanismus gewährleistet, dass jedes Produkt ordnungsgemäß gescannt wird – unabhängig von Schwankungen in der Produktionsrate oder saisonalen Produktwechseln.
Bilddatenerfassung und Kontaminierungserkennungs-Workflow
Echtzeit-Scanning-Integration
Innerhalb eines Röntgen-Inspektionssystems für Lebensmittel erfüllt das Förderband nicht nur die einfache Funktion des Produktransports, sondern beteiligt sich aktiv am Bildgebungsprozess. Während produkte die Produkte durch den Röntgen-Scanner für Lebensmittel laufen, übermitteln die Förderband-Encoder Positionsdaten, die synchronisierte Röntgen-Impulse auslösen. Dieser vom Encoder gesteuerte Auslösemechanismus stellt sicher, dass Bilder an exakt definierten und reproduzierbaren Produktpositionen aufgenommen werden, wodurch der Kontaminationsdetektor Referenz- und Abweichungsdaten mit Laborqualität ermitteln kann.
Mehrspurige Konfigurationen erhöhen die Komplexität dieser Synchronisation, da jede Spur unabhängig Encoder-Rückmeldungen bereitstellen muss, während sie gleichzeitig Verarbeitungsressourcen mit der zentralen Bildverarbeitungseinheit des Lebensmittel-Röntgeninspektionssystems teilt. Hochentwickelte Systeme nutzen verteilte Edge-Verarbeitung, wodurch der lokale Controller jeder Spur vorläufige Kontaminierungserkennung durchführen kann, bevor die Ergebnisse an die zentrale Analyse-Engine weitergeleitet werden. Diese Architektur verringert die Latenz und verbessert die Gesamtreaktionsgeschwindigkeit des Systems während Sicherheitsinspektionsvorgängen.
Reaktion auf Fehler und Produktumlenkung
Wenn ein Kontaminationsdetektor innerhalb des Röntgen-Inspektionssystems für Lebensmittel ein problematisches Produkt identifiziert, muss das Mehrkanal-Förderbandsystem präzise Aussortierlogik ausführen, ohne benachbarte Kanäle zu stören. Pneumatische Auswurfvorrichtungen oder mechanische Umleitvorrichtungen, die stromabwärts des Röntgen-Scanners für Lebensmittel positioniert sind, erhalten Auslösesignale mit kanalspezifischen Zielangaben. Dadurch wird sichergestellt, dass ausschließlich das markierte Produkt während der Sicherheitsinspektion entfernt wird, während konforme Artikel aus benachbarten Kanälen ununterbrochen zur Verpackung weitertransportiert werden.
Der Aussortiermechanismus muss zuverlässig bei Produktionsgeschwindigkeiten von mehreren Dutzend bis zu mehreren Hundert Stück pro Minute arbeiten – je nach Produkttyp und Anlagenkonfiguration. Jede Spur verfügt über eine eigenständige Aussortierlogik, sodass unterschiedliche Schwellenwerte oder Empfindlichkeitseinstellungen der Kontaminationsdetektoren je Spur möglich sind, falls die Produkte sich in Zusammensetzung oder Größe unterscheiden. Diese Flexibilität verwandelt ein Röntgeninspektionssystem für Lebensmittel in ein vielseitiges Werkzeug, das innerhalb einer einzigen Anlage ein breites Produktspektrum bewältigen kann.
Leistungsoptimierung und Wartungsstrategien
Durchsatz und Genauigkeit im Gleichgewicht
Betreiber, die Mehrspur-Förderanlagen in einem Röntgen-Inspektionssystem für Lebensmittel steuern, stehen vor der zentralen Herausforderung, Geschwindigkeit der Produktion und Genauigkeit der Erkennung in Einklang zu bringen. Eine Erhöhung der Fördergeschwindigkeit kann die Prüfverweildauer verkürzen und dadurch die Fähigkeit des Röntgen-Lebensmittelscanners beeinträchtigen, hochauflösende Bilder zu erfassen – was für die Empfindlichkeit des Kontaminationsdetektors entscheidend ist. Umgekehrt kann eine Reduzierung der Geschwindigkeit zur Optimierung der Bildqualität Produktionsengpässe verursachen und die Prüfzeit pro Einheit erhöhen, was sich negativ auf die Gesamtwirtschaftlichkeit der Anlage auswirkt.
Moderne Konstruktionen von Röntgen-Inspektionssystemen für Lebensmittel begegnen dieser Herausforderung durch adaptive Geschwindigkeitsalgorithmen, die die Fördergeschwindigkeit automatisch an Dichte, Größe und Zusammensetzung des Produkts anpassen. Die Vertrauenswerte des Kontaminationsdetektors steuern Geschwindigkeitsanpassungen in Echtzeit, sodass komplexe Produkte eine längere Belichtungszeit erhalten, während einfachere Artikel schneller durchlaufen. Dieser intelligente Ansatz gewährleistet eine konstant hohe Qualität der Sicherheitsinspektion und maximiert gleichzeitig den Durchsatz über alle Förderbahnen hinweg.
Wartungs- und Zuverlaessigkeitsmanagement
Mehrbahnige Förderbandsysteme innerhalb eines Röntgen-Inspektionssystems für Lebensmittel erfordern eine systematische vorbeugende Wartung, um einen zuverlässigen Betrieb und die Genauigkeit des Kontaminationsdetektors aufrechtzuerhalten. Für jede Bahn müssen Antriebskomponenten, Sensoren und mechanische Elemente regelmäßig auf Verschleiß, Ausrichtungsabweichungen und Kontaminationsansammlungen überprüft werden. Geplante Wartungsintervalle sollten mit Leistungsbenchmarks der Sicherheitsinspektion abgestimmt sein, um Verschlechterungstrends zu erkennen, bevor sie die Produktqualität beeinträchtigen.
Die Wirksamkeit des Röntgen-Lebensmittel-Scanners hängt stark von einer gleichmäßigen Förderbandleistung ab, weshalb eine überwachungsspezifische Überwachung pro Laufbahn unerlässlich ist. Fortschrittliche Systeme nutzen Sensoren für vorausschauende Wartung, die Schwingungen, Temperatur und Encodergenauigkeit auf allen Laufbahnen erfassen. Frühwarnindikatoren ermöglichen es Anlagenverantwortlichen, sich neu abzeichnende Probleme zu beheben, bevor sie die Fähigkeit des Lebensmittel-Röntgen-Inspektionssystems beeinträchtigen, Verunreinigungen zuverlässig zu erkennen. Dieser proaktive Ansatz verringert ungeplante Ausfallzeiten und gewährleistet gleichzeitig eine kontinuierliche Sicherheitsinspektionsfähigkeit.
Häufig gestellte Fragen
Wie steigern Mehr-Laufbahn-Förderbänder die Durchsatzleistung in einem Lebensmittel-Röntgen-Inspektionssystem?
Mehrlinien-Förderanlagen verarbeiten mehrere Produktströme parallel, wodurch ein Lebensmittel-Röntgeninspektionssystem mehrere Artikel gleichzeitig prüfen kann. Jede Röntgen-Lebensmittel-Prüfspur arbeitet unabhängig, sodass der Kontaminationsdetektor während desselben Zeitfensters mehrere Produkte analysieren kann. Diese parallele Architektur steigert die gesamte Prüfkapazität erheblich, ohne die pro-Produkt-Sicherheitsprüfgenauigkeit und -geschwindigkeit gegenüber Einlinien-Systemen zu beeinträchtigen.
Können verschiedene Produkttypen innerhalb eines Lebensmittel-Röntgeninspektionssystems auf separaten Spuren laufen?
Ja, moderne Mehrspur-Förderanlagen unterstützen eine unabhängige Konfiguration jeder Spur innerhalb eines Röntgen-Inspektionssystems für Lebensmittel. Der Röntgen-Lebensmittelscanner ermöglicht separate Empfindlichkeitseinstellungen, Größenparameter und Schwellenwerte für Kontaminationsdetektoren pro Spur. Diese Flexibilität erlaubt es einem einzigen Röntgen-Inspektionssystem für Lebensmittel, unterschiedliche Produkte – beispielsweise verschiedene Snackarten, Portionsgrößen oder verpackte Waren – zu verarbeiten, ohne dass separate Geräte oder umfangreiche Neukalibrierungen zwischen Produktwechseln erforderlich sind.
Was geschieht, wenn eine Fördererspur während der Sicherheitsinspektion stillsteht?
Mehrspurige Förderanlagen in einer Röntgen-Inspektionsanlage für Lebensmittel sind mit unabhängiger Spursteuerung ausgelegt, sodass die Stilllegung einer Spur nicht automatisch den gesamten Röntgen-Lebensmittelscanner oder Kontaminationsdetektor stilllegt. Die verbleibenden Spuren führen die Produktverarbeitung normal fort, wodurch die Produktion während der Behebung des Problems durch das Wartungspersonal weiterlaufen kann. Die meisten Systeme umfassen Alarme und Überwachungsfunktionen, um die Bediener umgehend zu warnen; zudem stellt der Sicherheitsinspektionsprozess sicher, dass alle Produkte vor Erreichen der Aussortierstation ordnungsgemäß gescannt werden.
Inhaltsverzeichnis
- Förderarchitektur und Spurorganisation
- Bilddatenerfassung und Kontaminierungserkennungs-Workflow
- Leistungsoptimierung und Wartungsstrategien
-
Häufig gestellte Fragen
- Wie steigern Mehr-Laufbahn-Förderbänder die Durchsatzleistung in einem Lebensmittel-Röntgen-Inspektionssystem?
- Können verschiedene Produkttypen innerhalb eines Lebensmittel-Röntgeninspektionssystems auf separaten Spuren laufen?
- Was geschieht, wenn eine Fördererspur während der Sicherheitsinspektion stillsteht?