 EN


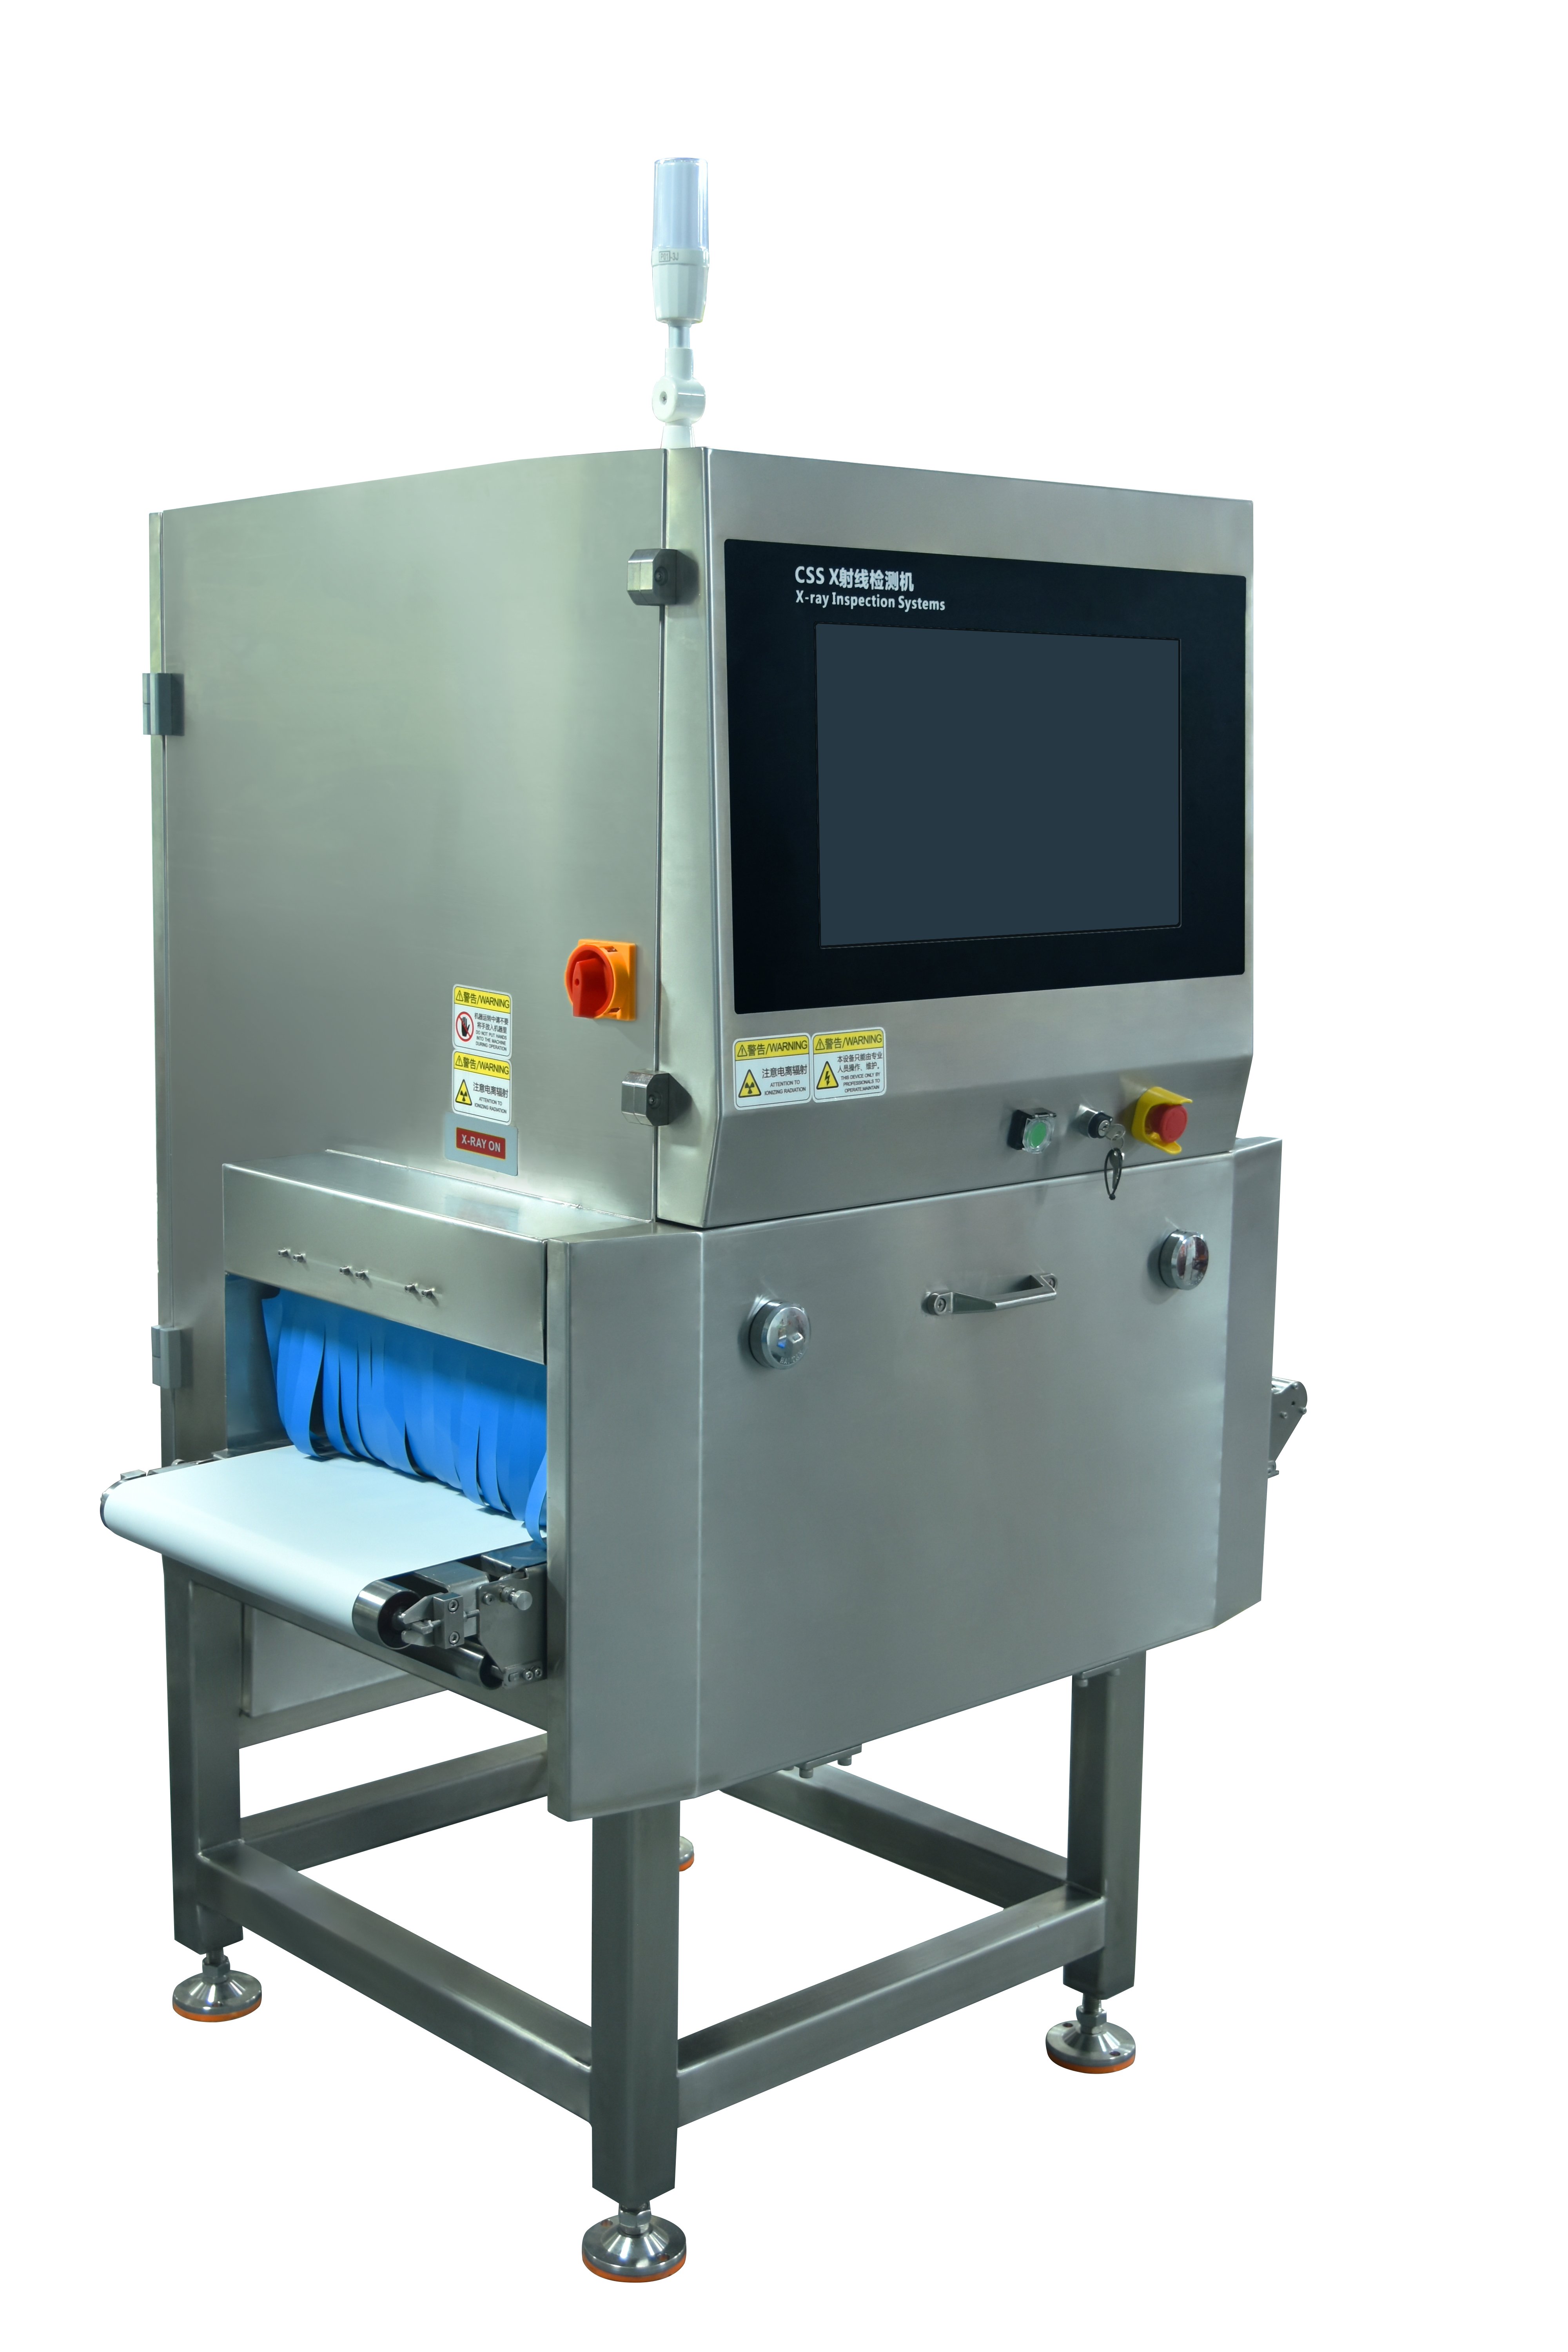
Თანამედროვე საკვების წარმოება მოითხოვს სიზუსტესა და სანდოობას ყველა წარმოების ეტაპზე. ა საკვების რენტგენული შემოწმების სისტემა საკვების რენტგენის შემოწმების სისტემა წარმოადგენს ერთ-ერთ ყველაზე მნიშვნელოვან ტექნოლოგიას პროდუქტის უსაფრთხოების უზრუნველყოფისა და რეგულატორული შესაბამისობის მოსაპოვებლად. ამ სირთულის მქონე სისტემებში მრავალზოლიანი ტრანსპორტირების მექანიზმები ასრულებენ ძირეულ როლს მუდმივი, მაღალი სიჩქარით მომხმარებლის შემოწმების შესაძლებლობების უზრუნველყოფაში. ამ ტრანსპორტირების მუშაობის პრინციპის გაგება სრულმასშტაბიან საკვების რენტგენის შემოწმების სისტემაში აჩენს ინჟინერული სირთულის ხარისხს, რომელიც სჭირდება მომხმარებლების დაცვის და ბრენდის რეპუტაციის შენარჩუნების უზრუნველყოფაში.

Მრავალსარტყლიანი ტრანსპორტირების სისტემების ინტეგრაცია საკვების X-სხივებით შემოწმების სისტემაში მწარმოებლებს საშუალებას აძლევს ერთდროულად დამუშავონ რამდენიმე პროდუქტის ნაკადი, ამავე დროს შეინარჩუნონ მკაცრი დაბინძურების გამომძიებლების სტანდარტები. თითოეული სარტყელი დამოუკიდებლად მუშაობს, მაგრამ სინქრონიზდება X-სხივებით საკვების სკანერის სურათების მიღებისა და ანალიზის პროტოკოლებთან. ეს პარალელური დამუშავების არქიტექტურა საშუალებას აძლევს საწარმოებს დრამატულად გაზარდონ გამომსავლელობა, არ დაკარგონ სიზუსტე და მგრძნობარობა, რომლებიც საჭიროებს ეფექტური უსაფრთხოების შემოწმება.
Ტრანსპორტირების არქიტექტურა და სარტყლების ორგანიზაცია
Მრავალსარტყლიანი დიზაინის პრინციპები
Საკვების რენტგენული შემოწმების სისტემებში მრავალლანერი ტრანსპორტირების სისტემები შეიძლება ერთდროულად მოიცავდეს სხვადასხვა პროდუქტის გეომეტრიასა და წარმოების ტემპს. თითოეული ტრანსპორტირების ლანე მოიცავს დამოუკიდებელ სიჩქარის რეგულირების საშუალებას, რაც ოპერატორებს საშუალებას აძლევს რენტგენული საკვების სკანერის გამოსხივების ხანგრძლივობისა და სურათების დაფიქსირების სიხშირის გასაოპტიმიზაციოდ სხვადასხვა ტიპის პროდუქტებისთვის. ლანები ჩვეულებრივ პარალელურად არის განლაგებული, ხოლო თითოეული ლანე მოიცავს საკუთარ სენსორულ ინფრასტრუქტურას სინქრონიზაციისა და დაბინძურების დეტექტორის გამოძახების მიზნით.
Საკვების რენტგენული შემოწმების სისტემაში ლენტების ფიზიკური მანძილების და განლაგების სიზომიერება უნდა შეესაბამებოდეს მკაცრ განზომილებით დასაშვებ მნიშვნელობებს, რათა უზრუნველყოს ერთნაირი რენტგენული სხივის შეღწევა და მუდმივი უსაფრთხოების შემოწმების შედეგები. საერთო სისტემები იყენებენ სიზუსტით შექმნილ გამოყოფებს და ლენტების მართვის საშუალებებს, რომლებიც ინარჩუნებენ პროდუქტის მთლიანობას და თავიდან არიდებენ სხვადასხვა პროდუქტის ნაკადებს შორის კროს-კონტამინაციას. თითოეული ლენტა ინარჩუნებს დამოუკიდებელ პროდუქტის ნაკადს, რაც უზრუნველყოფს იმ შემთხვევაში ერთი ლენტის შეჩერებას ან ხარისხის პრობლემას არ შეაფერხოს მთლიანი სისტემის წარმოება.
Სინქრონიზაცია და კონტროლის ლოგიკა
Კონვეიერის ლანებსა და X-სხივების საკვების სკანერს შორის სინქრონიზაცია საკვების X-სხივების შემოწმების სისტემის დიზაინში კრიტიკული ინჟინერიული გამოწვევას წარმოადგენს. სამრეწლო დონის პროგრამირებადი ლოგიკური კონტროლერები ერთდროულად მონიტორინგს ახდენენ კონვეიერის სიჩქარეს, პროდუქტებს შორის მანძილსა და სენსორების მონაცემებს ყველა ლანში. როდესაც პროდუქტი შედის შემოწმების ზონაში, დაბინძურების დეტექტორის ალგორითმები თითოეული ლანიდან მიიღებენ სინქრონიზებულ დროის მონაცემებს, რაც საშუალებას აძლევს ზუსტად შეესაბამებინა სურათები და ანალიზირებინა დეფექტები.
Უსაფრთხოების შემოწმების პროცესი ეყრდნობა კონვეიერის მძრავი ძრავებსა და სურათის მიღების სენსორებს შორის რეალურ დროში მიმდინარე კომუნიკაციას. თუ პროდუქტი იკავებს შემოწმების არეალს, სისტემა დროებით არეგულირებს კონვეიერის სიჩქარეს ან გამოიწვევს მოკლე შეჩერებას, რათა უზრუნველყოფოს საკმარისი X-სხივების გამოსხივება და სურათის გასაგებრობა. ეს დინამიური კონტროლის მექანიზმი უზრუნველყოფს ყველა ნივთის სწორად სკანირებას წარმოების სიჩქარის ცვალებადობის ან სეზონური პროდუქტების ცვლილებების მიუხედავად.
Სურათის მიღებისა და დაბინძურების დეტექტირების სამუშაო პროცესი
Რეალური დროში სკანირების ინტეგრაცია
Საკვების რენტგენული შემოწმების სისტემაში კონვეიერის როლი გადასცდება უბრალო პროდუქტების გადატანას და აქტიურად მონაწილეობს სურათების მიღების პროცესში. როგორც პროდუქტები პროდუქტები გადიან რენტგენულ საკვების სკანერში, კონვეიერის ენკოდერები გადასცემენ პოზიციურ მონაცემებს, რაც აძლევს სინქრონიზებული რენტგენული პულსების გამოყოფის სიგნალს. ეს ენკოდერით მართვადი გამოძახების მექანიზმი უზრუნველყოფს სურათების მიღებას ზუსტ და განმეორებად პროდუქტის პოზიციებზე, რაც საშუალებას აძლევს დაბინძურების დეტექტორს ლაბორატორიული სიზუსტით დაადგინოს საბაზისო და განსაკუთრებული მონაცემები.
Რამდენიმე ლენტის კონფიგურაციები ამ სინქრონიზაციას უფრო რთულს ხდის, რადგან თითოეული ლენტი უნდა შეინარჩუნოს დამოუკიდებელი ენკოდერის მონაცემები, ხოლო პროცესირების რესურსები უნდა გაზიარდეს საკვების X-სხივებით შემოწმების სისტემის ცენტრალურ სურათების მოწყობილობასთან. საუკეთესო სისტემები განაწილებულ სასაზღვრო პროცესირებას იყენებენ, რაც საშუალებას აძლევს თითოეული ლენტის ადგილობრივ კონტროლერს მოახდინოს წინასწარი დაბინძურების აღმოჩენა და შემდეგ შედეგები გადააგზავნოს მთავარ ანალიზის ძრავას. ეს არქიტექტურა ამცირებს გადაცემის დაყოვნებას და აუმჯობესებს საერთო სისტემის რეაგირების უნარს უსაფრთხოების შემოწმების პროცესში.
Დეფექტებზე რეაგირება და პროდუქტების მიმართულების განსაზღვრა
Როდესაც საკვების რენტგენული შემოწმების სისტემაში არსებული დაბინძურების დეტექტორი აღმოაჩენს პრობლემურ ნივთს, მრავალლანერიანი კონვეიერული სისტემამ უნდა შეასრულოს ზუსტი გამოყოფის ლოგიკა მეზობელი ლანერიანების შეწყვეტის გარეშე. რენტგენული საკვების სკანერის მიმდევრობაში განლაგებული პნევმატიკური გამომძიდები ან მექანიკური გადამისამართველები მიიღებენ გამოძახების სიგნალებს ლანერიანის მიხედვით მიმართულების ინფორმაციით. ეს უზრუნველყოფს იმ შემთხვევაში მხოლოდ მინიშნებული პროდუქტის ამოღებას უსაფრთხოების შემოწმების დროს, ხოლო შესაბამისი ნივთები მეზობელი ლანერიანებიდან უწყვეტად განაგრძობენ მათ მიმართულებას შეფუთვის მიმართ.
Უარყოფის მექანიზმი უნდა მუშაობდეს სანდოდ წარმოების სიჩქარეებზე, რომლებიც პროდუქტის ტიპსა და საწარმოს კონფიგურაციას მიხედვით შეიძლება იყოს ათეულებიდან ასეულებამდე ნივთები წუთში. თითოეული ლენტა მოქმედებს დამოუკიდებლად უარყოფის ლოგიკით, რაც საშუალებას აძლევს სხვადასხვა ლენტაზე განსხვავებული დაბინძურების დეტექტორების ზღვარის მნიშვნელობების ან მგრძნობარობის პარამეტრების დაყენებას, თუ პროდუქტები განსხვავდებიან თავიანთი შემადგენლობით ან ზომით. ეს მოქნილობა საკვების x-სხივების შემოწმების სისტემას აქცევს მრავალფუნქციურ საშუალებად, რომელიც შეუძლია ერთ საწარმოში მრავალფეროვანი პროდუქტების პორტფოლიოს მართვა.
Მოსამზადებლობის ოპტიმიზაცია და მომსახურების სტრატეგიები
Გამოტანის მოცულობა და სიზუსტე
Საკვების რენტგენული შემოწმების სისტემებში მრავალი ზოლის ტრანსპორტირების სისტემების მომხმარებლები საჭიროებენ წარმოების სიჩქარისა და აღმოჩენის სიზუსტის კრიტიკულ ბალანსს. ტრანსპორტირების სიჩქარის გაზრდა შეიძლება შეამციროს შემოწმების დრო, რაც შეიძლება შეაფერხოს საკვების რენტგენული სკანერის უნარი მაღალი გარემოს გამოსახულებების მიღებაში, რომლებიც საჭიროება დაბინძურების გამომკვლეველის სიმგრძნობარობის მაღალი დონის უზრუნველყოფას. პირიქით, სიჩქარის შემცირება გამოსახულებების ხარისხის გასაუმჯობესებლად შეიძლება შექმნას წარმოების შეფერხება და გაზარდოს ერთეულის შემოწმების დრო, რაც ზემოქმედებს მთლიან საწარმოს ეკონომიკაზე.
Ამ გამოწვევის მოსაგვარებლად თანამედროვე საკვების X-სხივებით შემოწმების სისტემები იყენებენ ადაპტურ სიჩქარის ალგორითმებს, რომლებიც ავტომატურად არეგულირებენ კონვეიერის სიჩქარეს პროდუქტის სიმჭიდროვეს, ზომასა და შემადგენლობას მიხედვით. დაბინძურების დეტექტორის სინდარის მეტრიკები ახდენენ რეალურ დროში სიჩქარის შესატყობანად შესაძლებლობას, რაც უზრუნველყოფს რთული პროდუქტების გასაგრძელებლად გამოსახატვას, ხოლო უფრო მარტივი ნივთები უფრო სწრაფად გადიან სისტემაში. ეს გონიერი მიდგომა უზრუნველყოფს უცვლელ უსაფრთხოების შემოწმების ხარისხს და მაქსიმიზაციას ყველა ლენტის მოცულობის მიღწევაში.
Მომსახურება და სიმდგრადობის მართვა
Საკვების რენტგენული შემოწმების სისტემებში მრავალლანერი ტრანსპორტირების სისტემების საიმედო მუშაობისა და დაბინძურების დეტექტორების სიზუსტის შესანარჩუნებლად საჭიროებს სისტემურ პრევენციულ მომსახურებას. ყოველი ლანერის მექანიკური კომპონენტები, სენსორები და მექანიკური ელემენტები უნდა იყოს რეგულარულად შემოწმებული აბრაზიული მოცვლის, გაწონასწორების გადახრის და დაბინძურების დაგროვების მიმართ. განსაკუთრებით განსაზღვრული მომსახურების ინტერვალები უნდა იყოს სინქრონიზებული უსაფრთხოების შემოწმების სამუშაო სტანდარტებთან, რათა დაიდგინოს მომსახურების დეგრადაციის ტენდენციები მანამ, სანამ ისინი არ ახდენენ გავლენას პროდუქტის ხარისხზე.
Რენტგენის საკვებო სკანერის ეფექტურობა ძლიერ არის დამოკიდებული სატრანსპორტო ლინიის სტაბილურ მუშაობაზე, რაც ხაზის მიხედვით მონიტორინგს აუცილებლად სჭირდება. საერთოდ განვითარებული სისტემები იყენებენ პრედიქტიული მომსახურების სენსორებს, რომლებიც აკონტროლებენ ვიბრაციას, ტემპერატურას და ენკოდერის სიზუსტეს ყველა ხაზზე. ადრეული გაფრთხილების ინდიკატორები საშუალებას აძლევს საწარმოს მენეჯერებს აღმოჩენილი პრობლემების მოგვარებას იმ დროს, როცა ისინი ჯერ არ არიან შეუძლებელი საკვებო რენტგენის შემოწმების სისტემის მიერ ნებისმიერი მავნე ნარევების სანდო აღმოჩენის უნარს შეაფერხებული. ეს პროაქტიული მიდგომა ამცირებს განუსაზღვრელ შეწყვეტებს და უზრუნველყოფს უწყვეტ უსაფრთხოების შემოწმების შესაძლებლობას.
Ხშირად დასმული კითხვები
Როგორ აუმჯობესებს მრავალხაზიანი სატრანსპორტო ლინიები გამტარუნარიანობას საკვებო რენტგენის შემოწმების სისტემაში?
Მრავალლანერი ტრანსპორტირების სისტემები ერთდროულად ადარებენ რამდენიმე პროდუქტის ნაკადებს, რაც საშუალებას აძლევს საკვების რენტგენის შემოწმების სისტემას ერთდროულად შეამოწმოს რამდენიმე ნივთი. თითოეული რენტგენის საკვების სკანერის ლანები დამოუკიდებლად მუშაობს, ამიტომ დაბინძურების დეტექტორი შეძლებს რამდენიმე პროდუქტის ანალიზს ერთდროულად. ეს პარალელური არქიტექტურა მკაფიოდ ამაღლებს სრულ შემოწმების შესაძლებლობას, ხოლო პროდუქტის მიხედვით უსაფრთხოების შემოწმების სიზუსტე და სიჩქარე იგივე რჩება, როგორც ერთლანერი სისტემებში.
Შეიძლება თუ არა სხვადასხვა ტიპის პროდუქტები ერთი საკვების რენტგენის შემოწმების სისტემის სხვადასხვა ლანეზე გადავიდეს?
Კი, თანამედროვე მრავალსაფეხურიანი კონვეიერული სისტემები ხელს უწყობს თითოეული საფეხურის დამოუკიდებელ კონფიგურაციას საკვების რენტგენული შემოწმების სისტემაში. რენტგენული საკვების სკანერი საშუალებას აძლევს თითოეული საფეხურისთვის ცალკე მგრძნობარობის პარამეტრების, ზომის მახასიათებლების და დაბინძურების დეტექტორების ზღვრების დაყენებას. ეს მოქნილობა საშუალებას აძლევს ერთი საკვების რენტგენული შემოწმების სისტემის საშუალებით სხვადასხვა პროდუქტის დამუშავებას — მაგალითად, სხვადასხვა ტიპის საჭმლის ნაკლებობები, განსხვავებული პორციები ან შეფუთული საქონელი — განსაკუთრებული აღჭურვილობის გარეშე ან პროდუქტების შეცვლის შემდეგ გრძელი რეკალიბრაციის გარეშე.
Რა მოხდება, თუ ერთ-ერთი კონვეიერის საფეხური შეჩერდება უსაფრთხოების შემოწმების დროს?
Საკვების რენტგენული შემოწმების სისტემებში მრავალლანერი კონვეიერული სისტემები დაპროექტებულია დამოუკიდებელი ლანერი კონტროლით, ამიტომ ერთი ლანის გაჩერება არ იწვევს მთლიანად რენტგენული საკვების სკანერის ან დაბინძურების დეტექტორის მუშაობის შეჩერებას. დარჩენილი ლანები ნორმალურად გრძელებენ პროდუქტების დამუშავებას, რაც საშუალებას აძლევს წარმოების გაგრძელებას მაშინ, როდესაც ტექნიკური მომსახურების პერსონალი ამოხსნის პრობლემას. უმეტესობა ამ სისტემებს შეიცავს სიგნალიზაციასა და მონიტორინგს, რათა სწრაფად შეატყობინოს ოპერატორებს, ხოლო უსაფრთხოების შემოწმების პროცესი უზრუნველყოფს იმ ფაქტს, რომ ყველა პროდუქტი სწორად სკანდება სანამ მიაღწევს რეჯექტის სადგურს.
Სარჩევი
- Ტრანსპორტირების არქიტექტურა და სარტყლების ორგანიზაცია
- Სურათის მიღებისა და დაბინძურების დეტექტირების სამუშაო პროცესი
- Მოსამზადებლობის ოპტიმიზაცია და მომსახურების სტრატეგიები
-
Ხშირად დასმული კითხვები
- Როგორ აუმჯობესებს მრავალხაზიანი სატრანსპორტო ლინიები გამტარუნარიანობას საკვებო რენტგენის შემოწმების სისტემაში?
- Შეიძლება თუ არა სხვადასხვა ტიპის პროდუქტები ერთი საკვების რენტგენის შემოწმების სისტემის სხვადასხვა ლანეზე გადავიდეს?
- Რა მოხდება, თუ ერთ-ერთი კონვეიერის საფეხური შეჩერდება უსაფრთხოების შემოწმების დროს?